INNOVATION · นวัตกรรม
ผลิตในเยอรมนี พัฒนาเองทั้งหมด
ผลิตภัณฑ์ทุกชิ้นออกแบบและพัฒนาภายในบริษัทโดยทีมงานที่กว่าครึ่งเป็นวิศวกร และถูกนำไปใช้งานในอุตสาหกรรมทั่วโลก
ประกอบ · ถอด · อุ่นก่อนเชื่อม
LEIFERT INDUCTION จากเมือง Oldenburg ประเทศเยอรมนี มุ่งมั่นพัฒนาและผลิตเครื่องทำความร้อนเหนี่ยวนำความถี่ปานกลางระบายความร้อนด้วยอากาศ เมื่อเทียบกับวิธีให้ความร้อนแบบดั้งเดิม พลังงานของการเหนี่ยวนำลงสู่ชิ้นงานโดยตรง แข็งแรง ทนทาน และเชื่อถือได้ — ได้กลายเป็นกระบวนการมาตรฐานของอุตสาหกรรมพลังงานลมในยุโรป
ทำไมต้อง LEIFERT
ผลิตภัณฑ์ทุกชิ้นออกแบบและพัฒนาภายในบริษัทโดยทีมงานที่กว่าครึ่งเป็นวิศวกร และถูกนำไปใช้งานในอุตสาหกรรมทั่วโลก
คุณภาพคือสิ่งสำคัญอันดับหนึ่ง การออกแบบและพัฒนาผลิตภัณฑ์ทำภายในทั้งหมด ไม่พึ่งพาผู้จัดจำหน่ายภายนอก จึงรับประกันคุณภาพการผลิตที่ยอดเยี่ยม
การประกอบขดลวดเหนี่ยวนำที่ออกแบบเฉพาะกับเครื่องทำความร้อนเหนี่ยวนำที่เหมาะสม ทำให้ใช้งานได้กว้างขวาง เช่น ในอุตสาหกรรมแปรรูปเหล็ก
ผลิตภัณฑ์
LEIFERT พัฒนาเครื่องทำความร้อนเหนี่ยวนำความถี่ปานกลางระบายความร้อนด้วยอากาศสำหรับให้ความร้อนชิ้นงานที่เป็นเหล็กแม่เหล็ก เครื่องทำความร้อนเหนี่ยวนำเทคโนโลยี IGBT ทำงานได้สามรูปแบบ ได้แก่ โปรไฟล์อุณหภูมิแบบโปรแกรมได้ การควบคุมอุณหภูมิ และการควบคุมด้วยเวลา ทุกรุ่นผลิตให้ใกล้เคียงความต้องการของลูกค้า และตั้งค่าพารามิเตอร์เพื่อปรับกระบวนการหน้างานได้
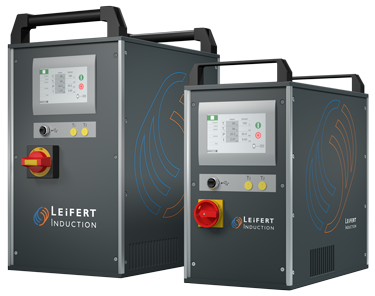
Middle frequency generators · ระบายความร้อนด้วยอากาศ · IGBT
| กำลังขาออก | 10 kW – 60 kW |
|---|---|
| แหล่งจ่ายไฟ | สามเฟส สูงสุด 550 V · 50 / 60 Hz |
| ย่านความถี่ | 10 kHz – 25 kHz |
| อุปกรณ์กำลัง | เทคโนโลยีทรานซิสเตอร์ IGBT |
| ฟังก์ชันควบคุม | ควบคุมด้วยเวลา / ควบคุมอุณหภูมิ / โปรไฟล์อุณหภูมิแบบโปรแกรมได้ |
| หัววัดอุณหภูมิ | รองรับเทอร์โมคัปเปิลแบบ K ได้สูงสุด 2 ช่อง |
| การระบายความร้อน | พัดลมบังคับอากาศ (ไม่ต้องใช้ชุดน้ำหล่อเย็น) |
| ความสามารถสั่งทำ | ตั้งค่าพารามิเตอร์ได้ ปรับจูนกระบวนการหน้างานได้ |
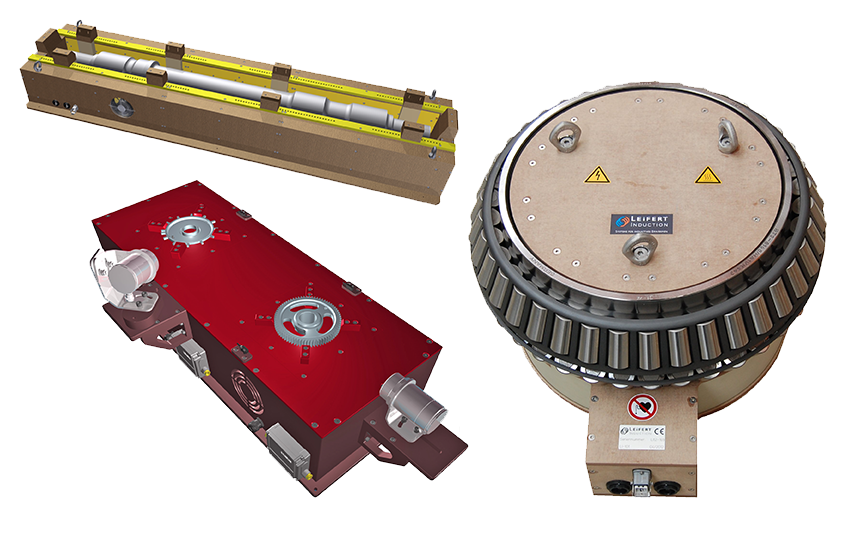
Induction coils · ทั้งหมดเป็นผลิตภัณฑ์ออกแบบเฉพาะ
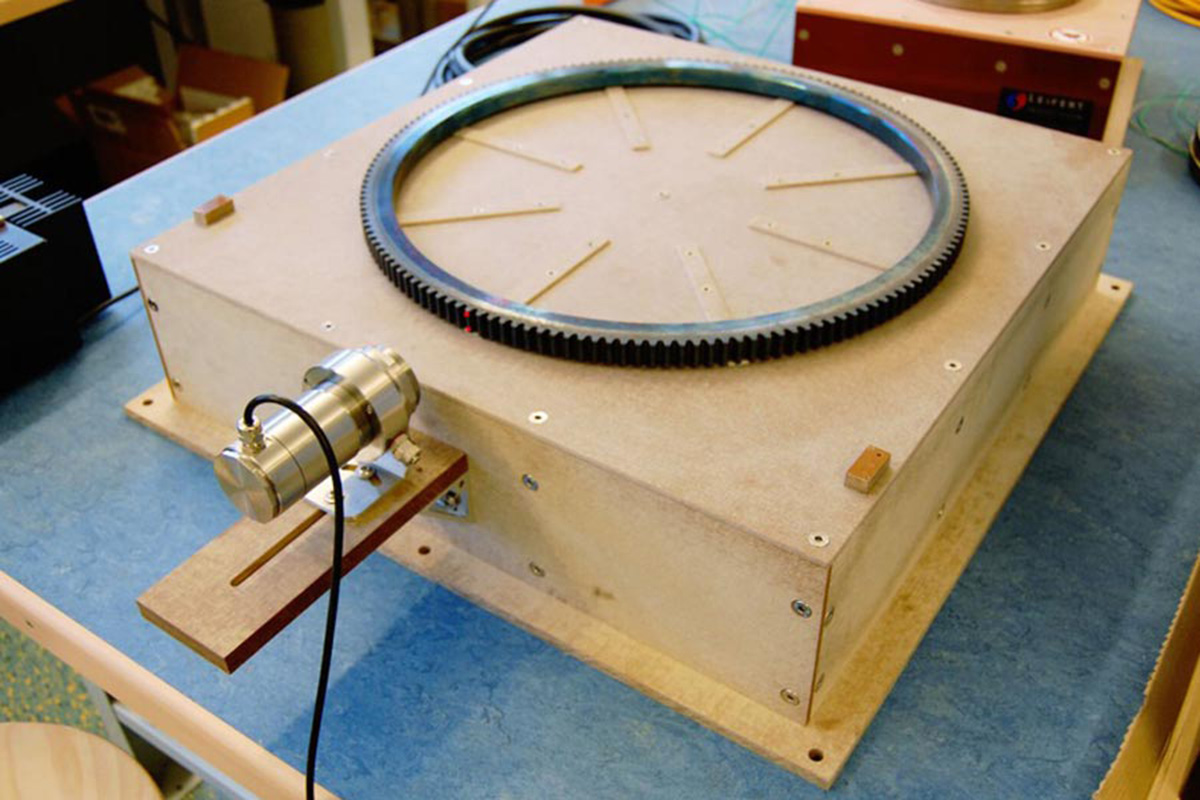
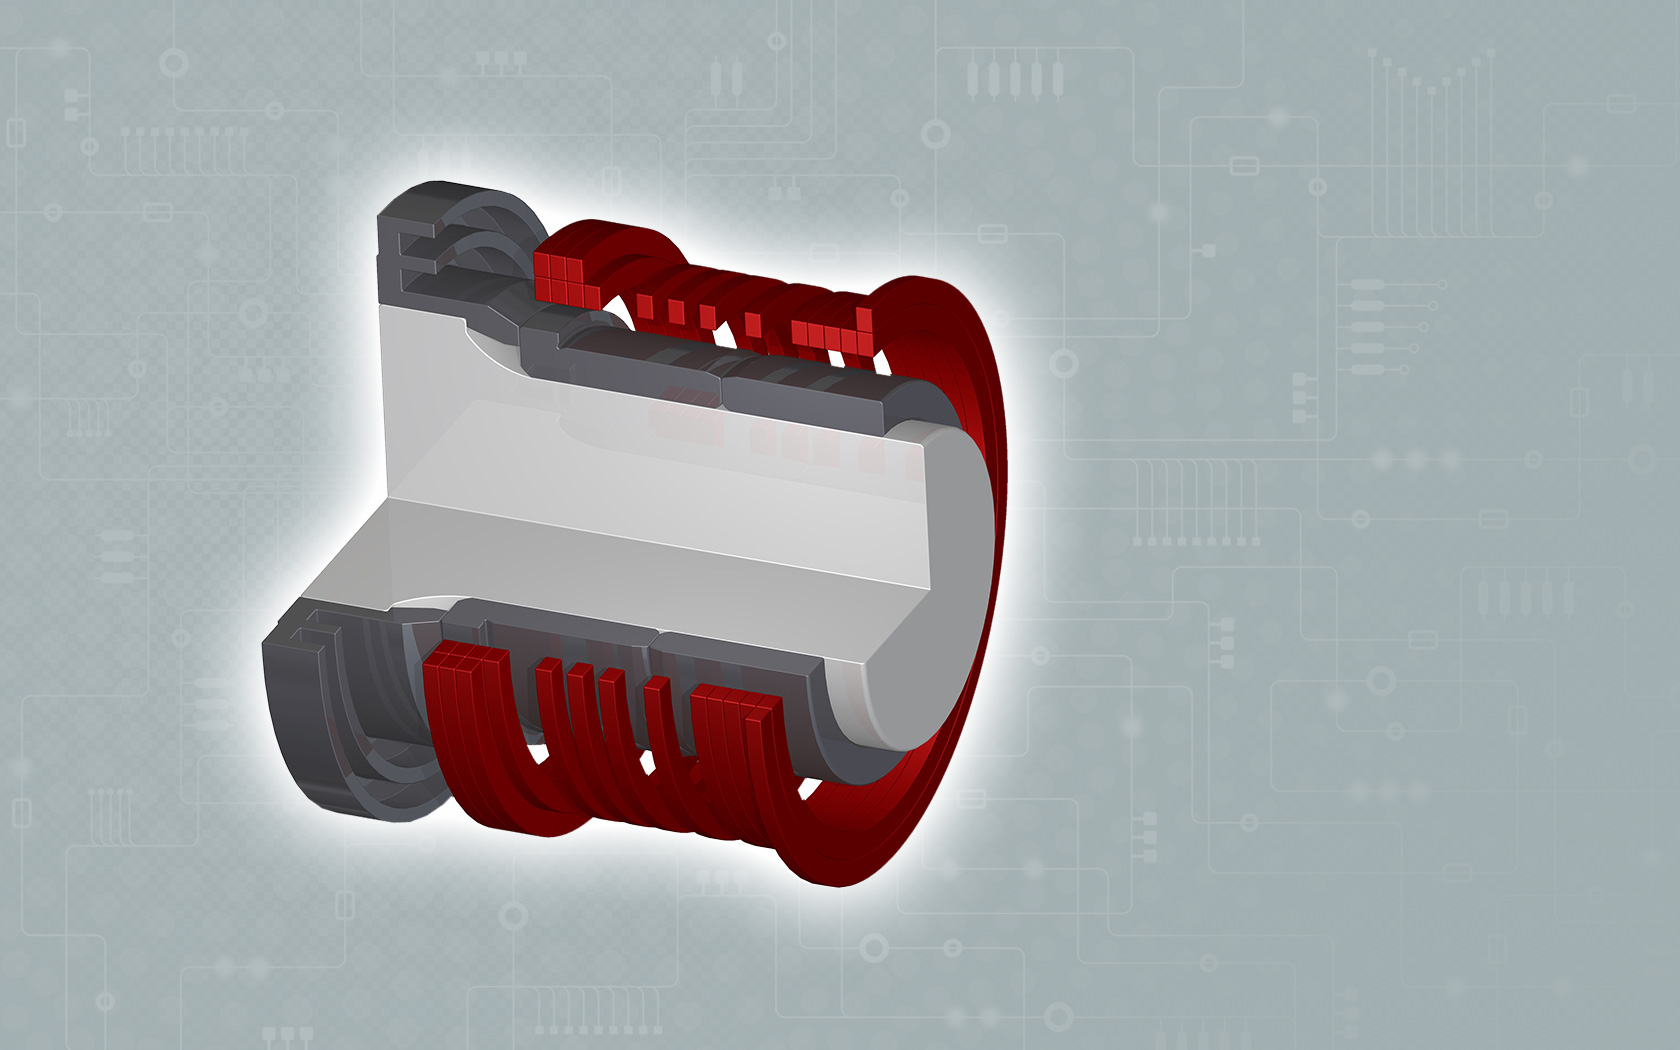
มีขดลวดระนาบอยู่ภายใน เหมาะกับเฟืองวงแหวน ตลับลูกปืนขนาดเล็ก และชิ้นงานรูปวงแหวน ความร้อนส่งจากล่างขึ้นบน ต้องออกแบบร่วมกับความสูงชิ้นงาน
ชิ้นงานถูกวางภายในขดลวดและถูกสนามแม่เหล็กครอบคลุม ขดลวดที่ใช้สนามภายในมีประสิทธิภาพดีกว่าขดลวดสนามภายนอกเสมอ
สำหรับตำแหน่งที่เข้าถึงยากและไม่ต้องคำนึงถึงเวลาในการติดตั้ง เป็นเครื่องมือที่เหมาะกับการทดสอบต้นแบบและการให้ความร้อนรอยเชื่อม
ออกแบบสำหรับการให้ความร้อนรู โดยวางขดลวดไว้ภายในรูเพื่อทำงาน
การใช้งาน
นอกจากพลังงานลมและรถไฟซึ่งเป็นสองสาขาหลัก เครื่องทำความร้อนเหนี่ยวนำของ LEIFERT ยังตอบโจทย์งานอีกมากมาย
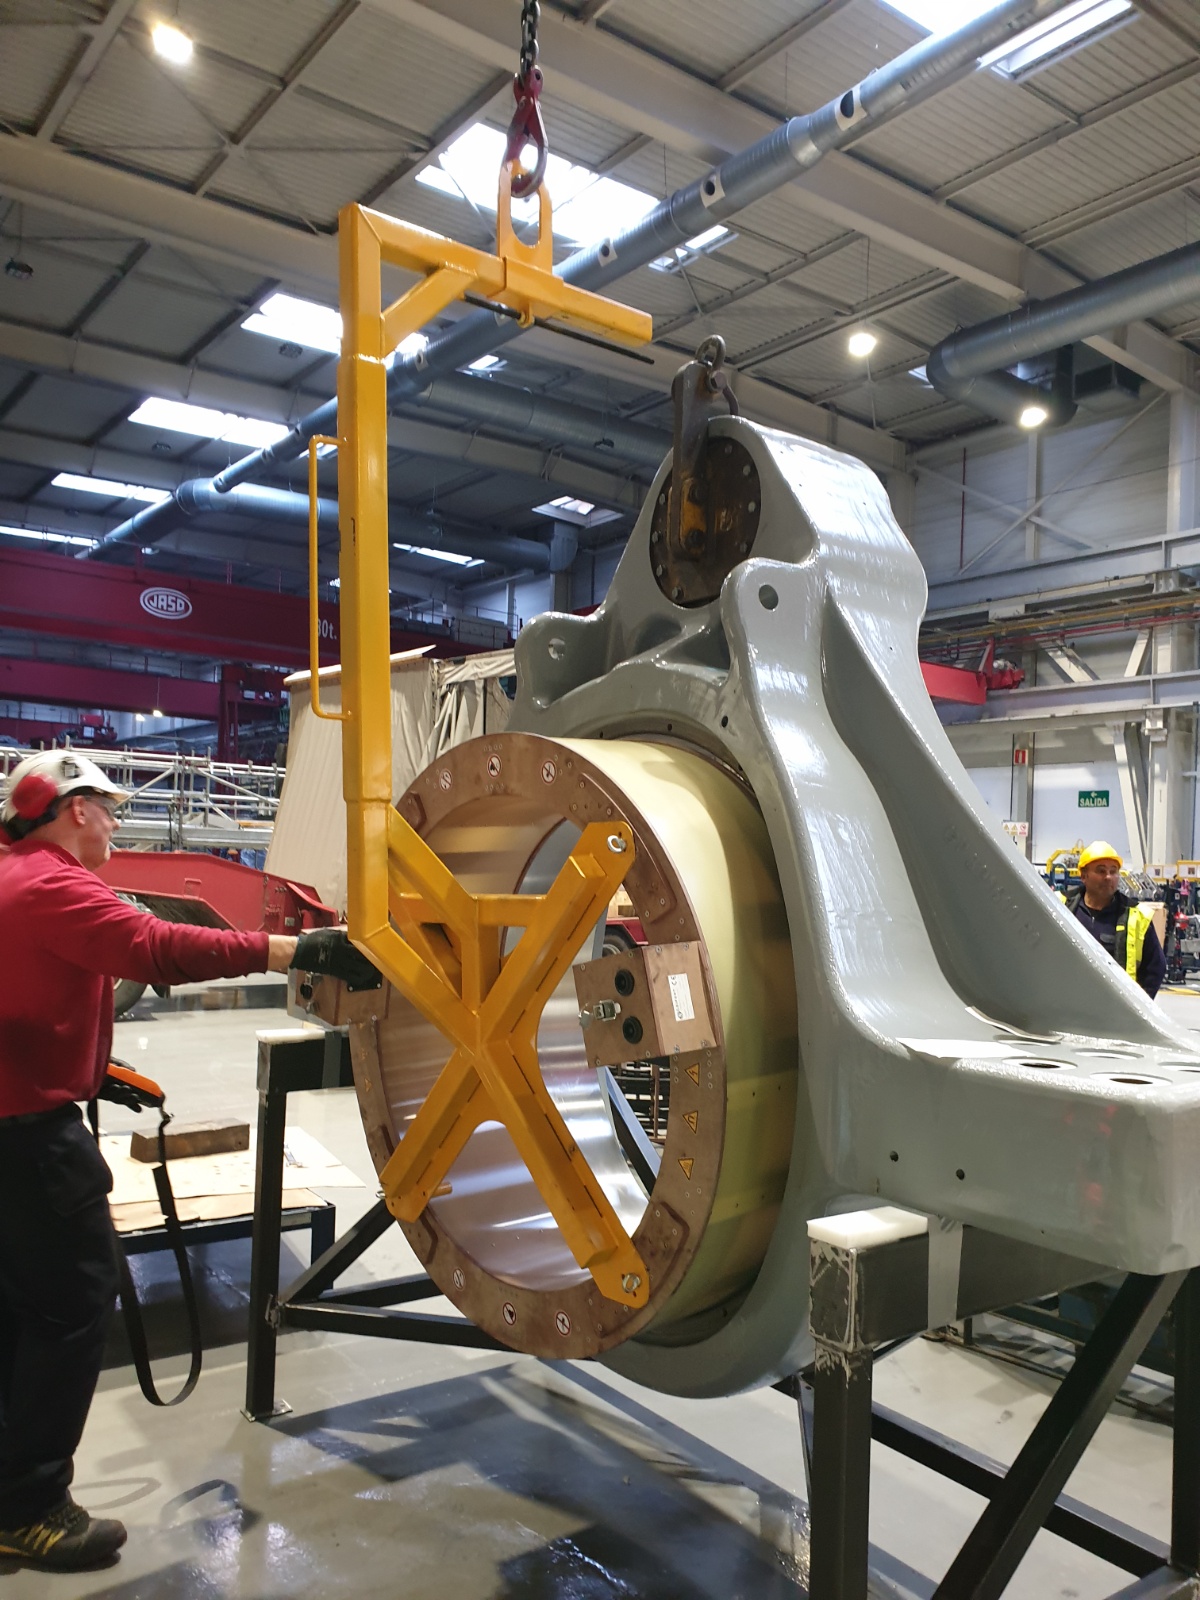
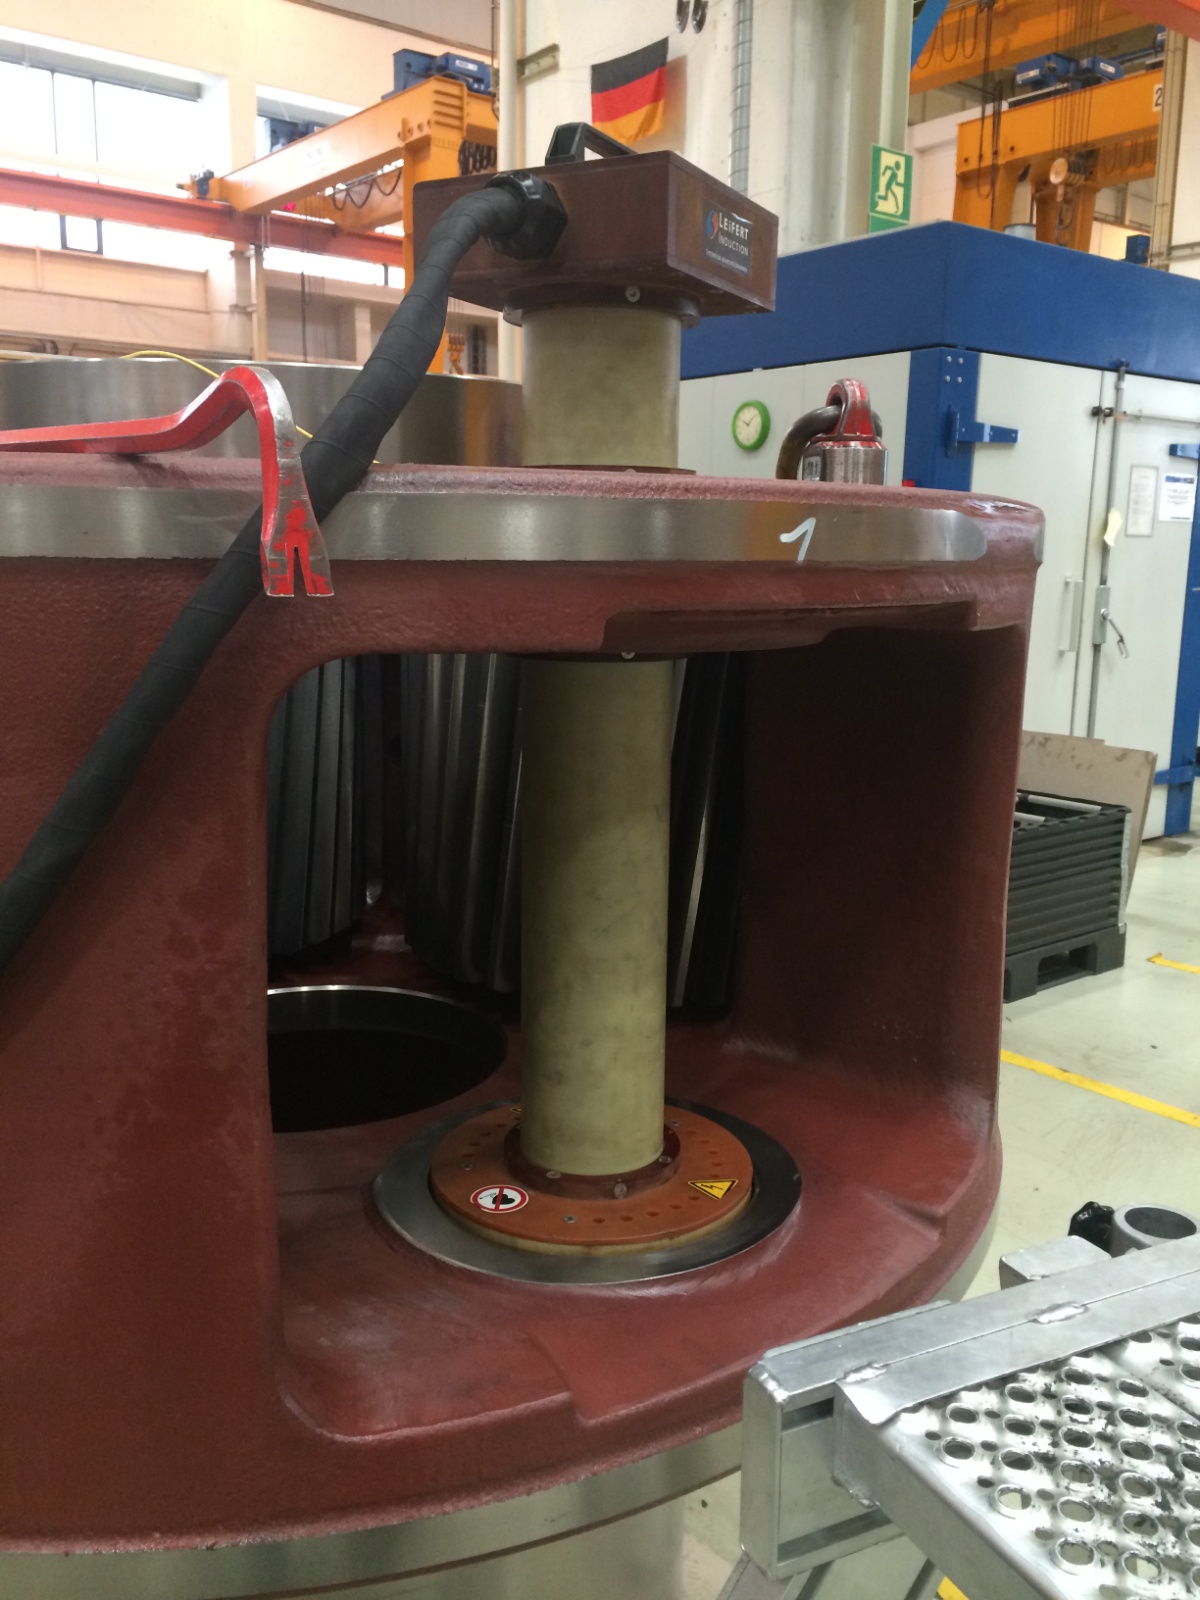
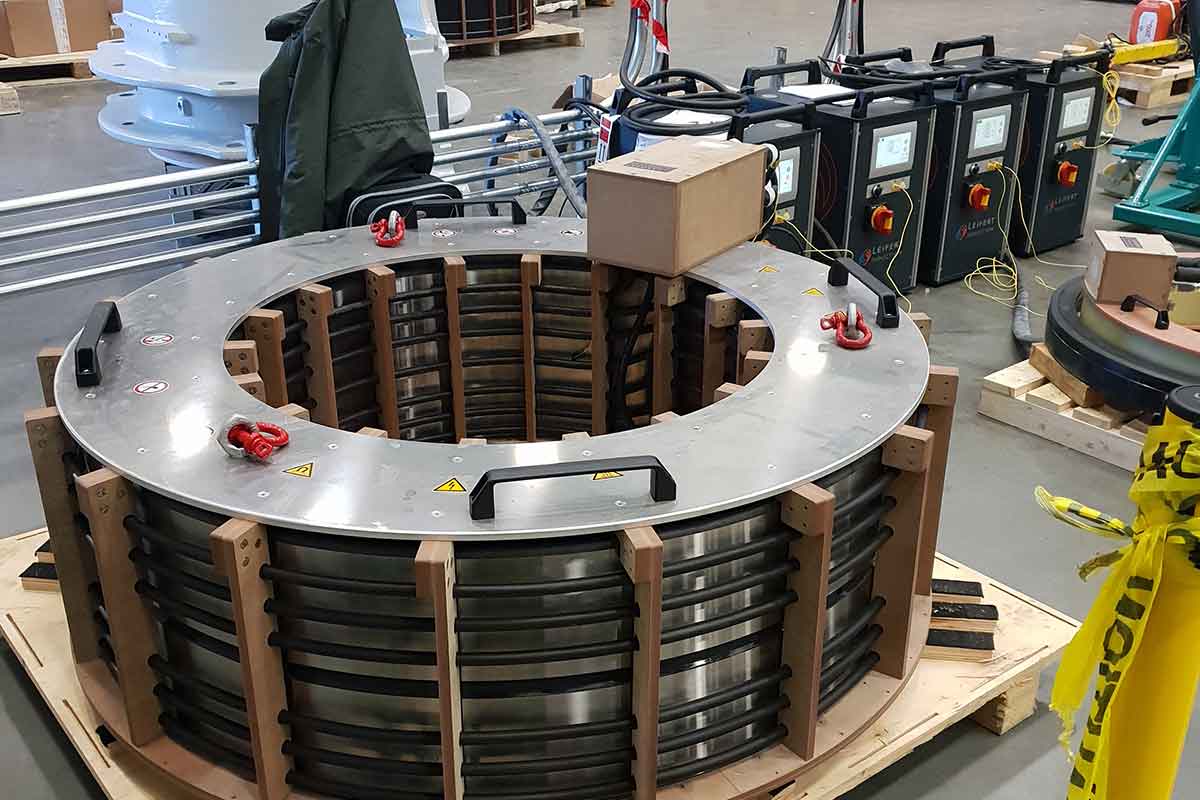
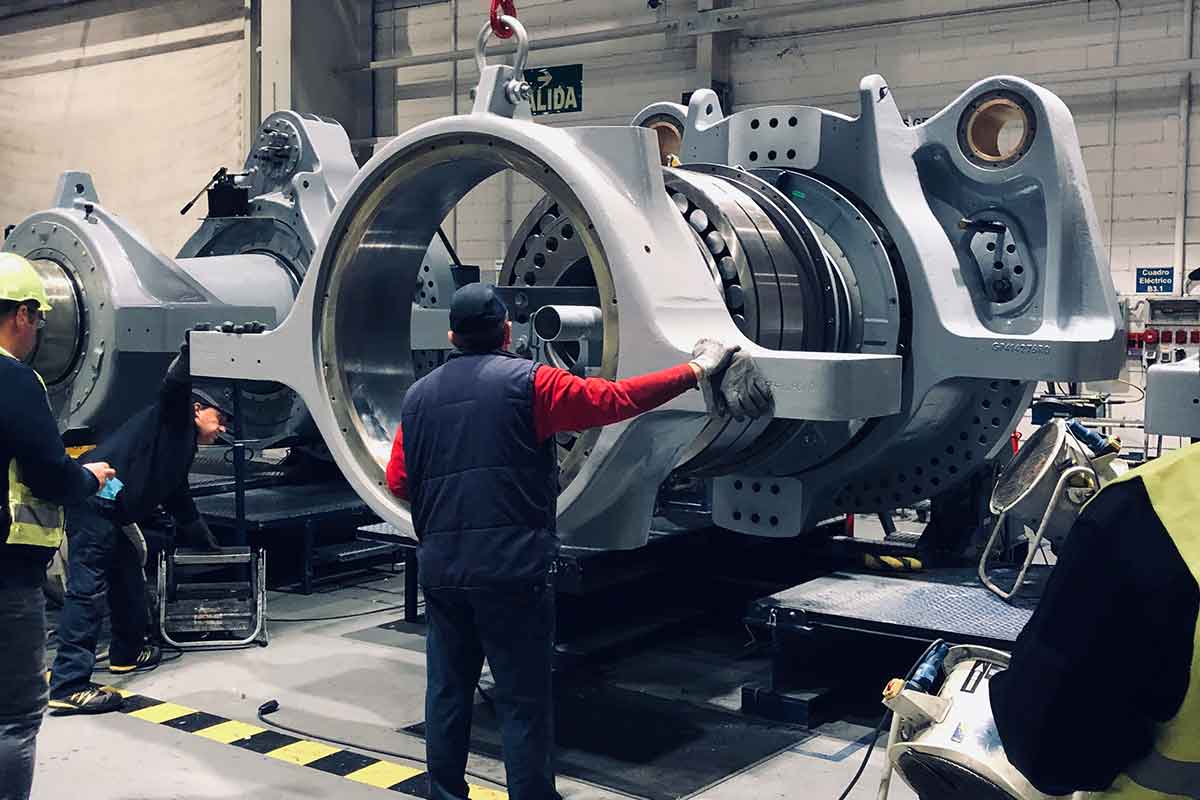
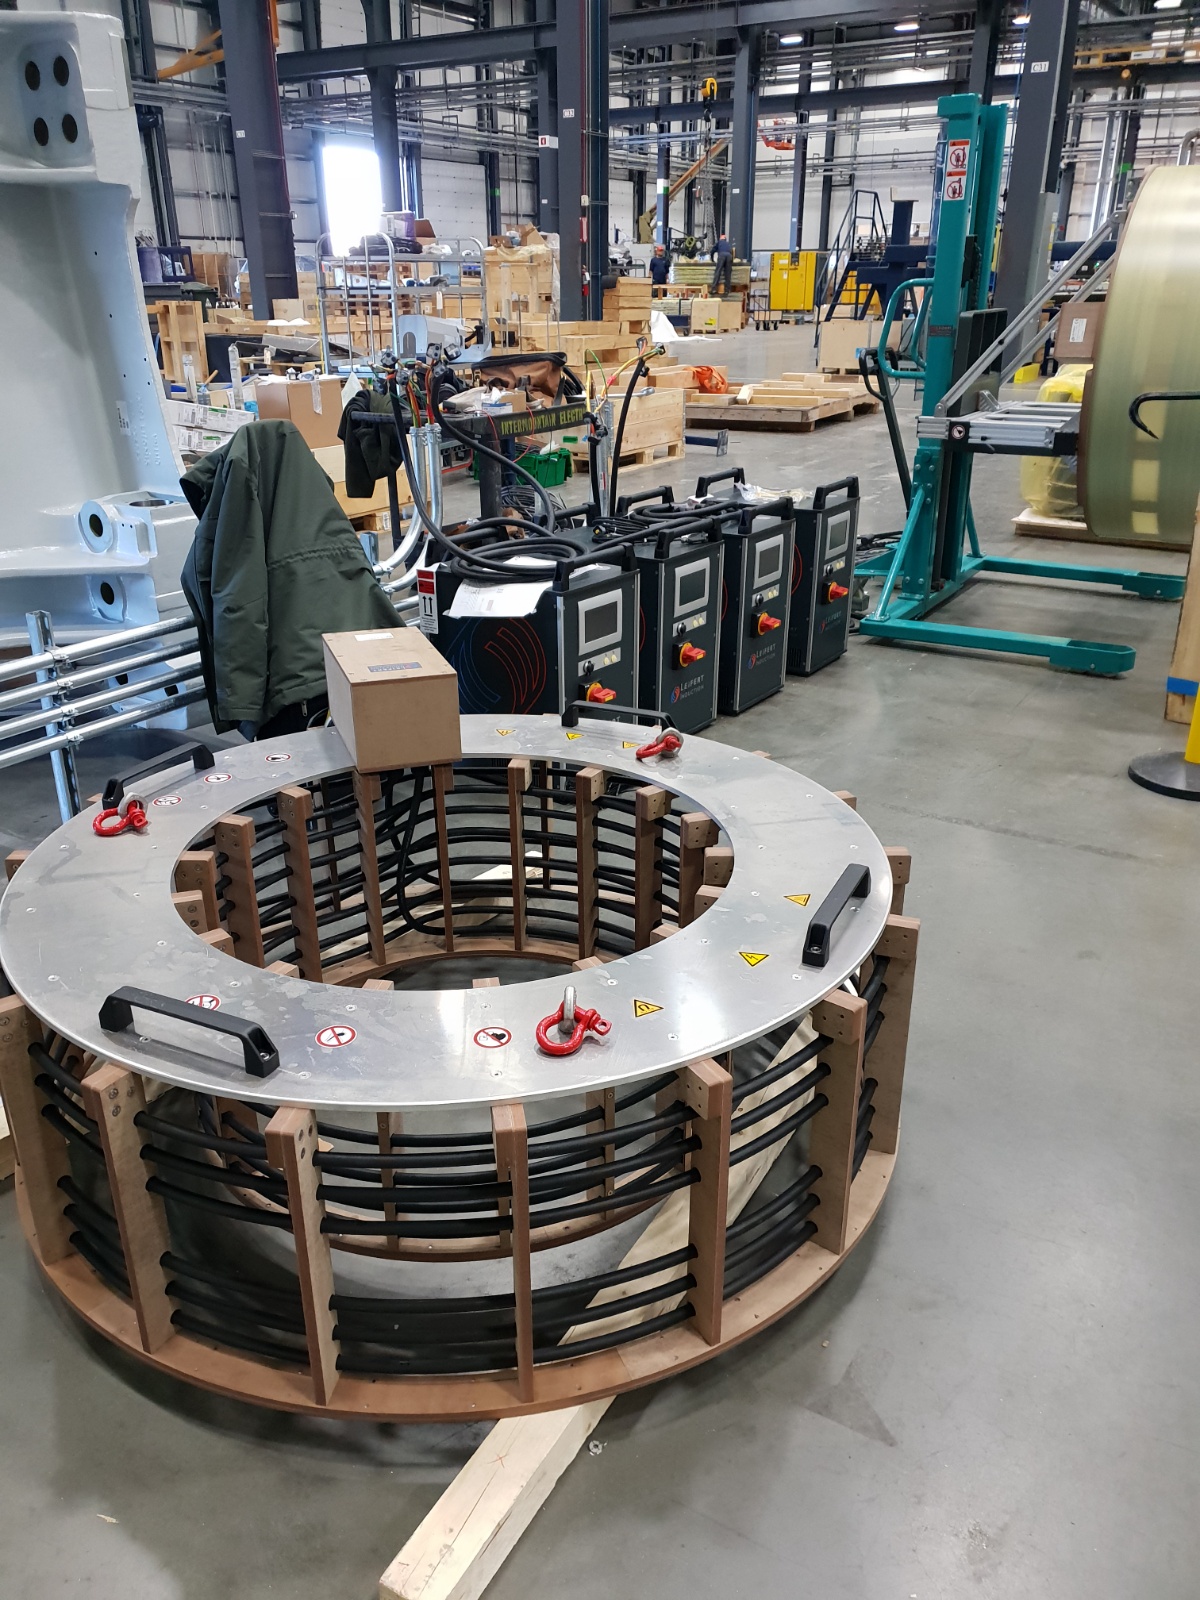
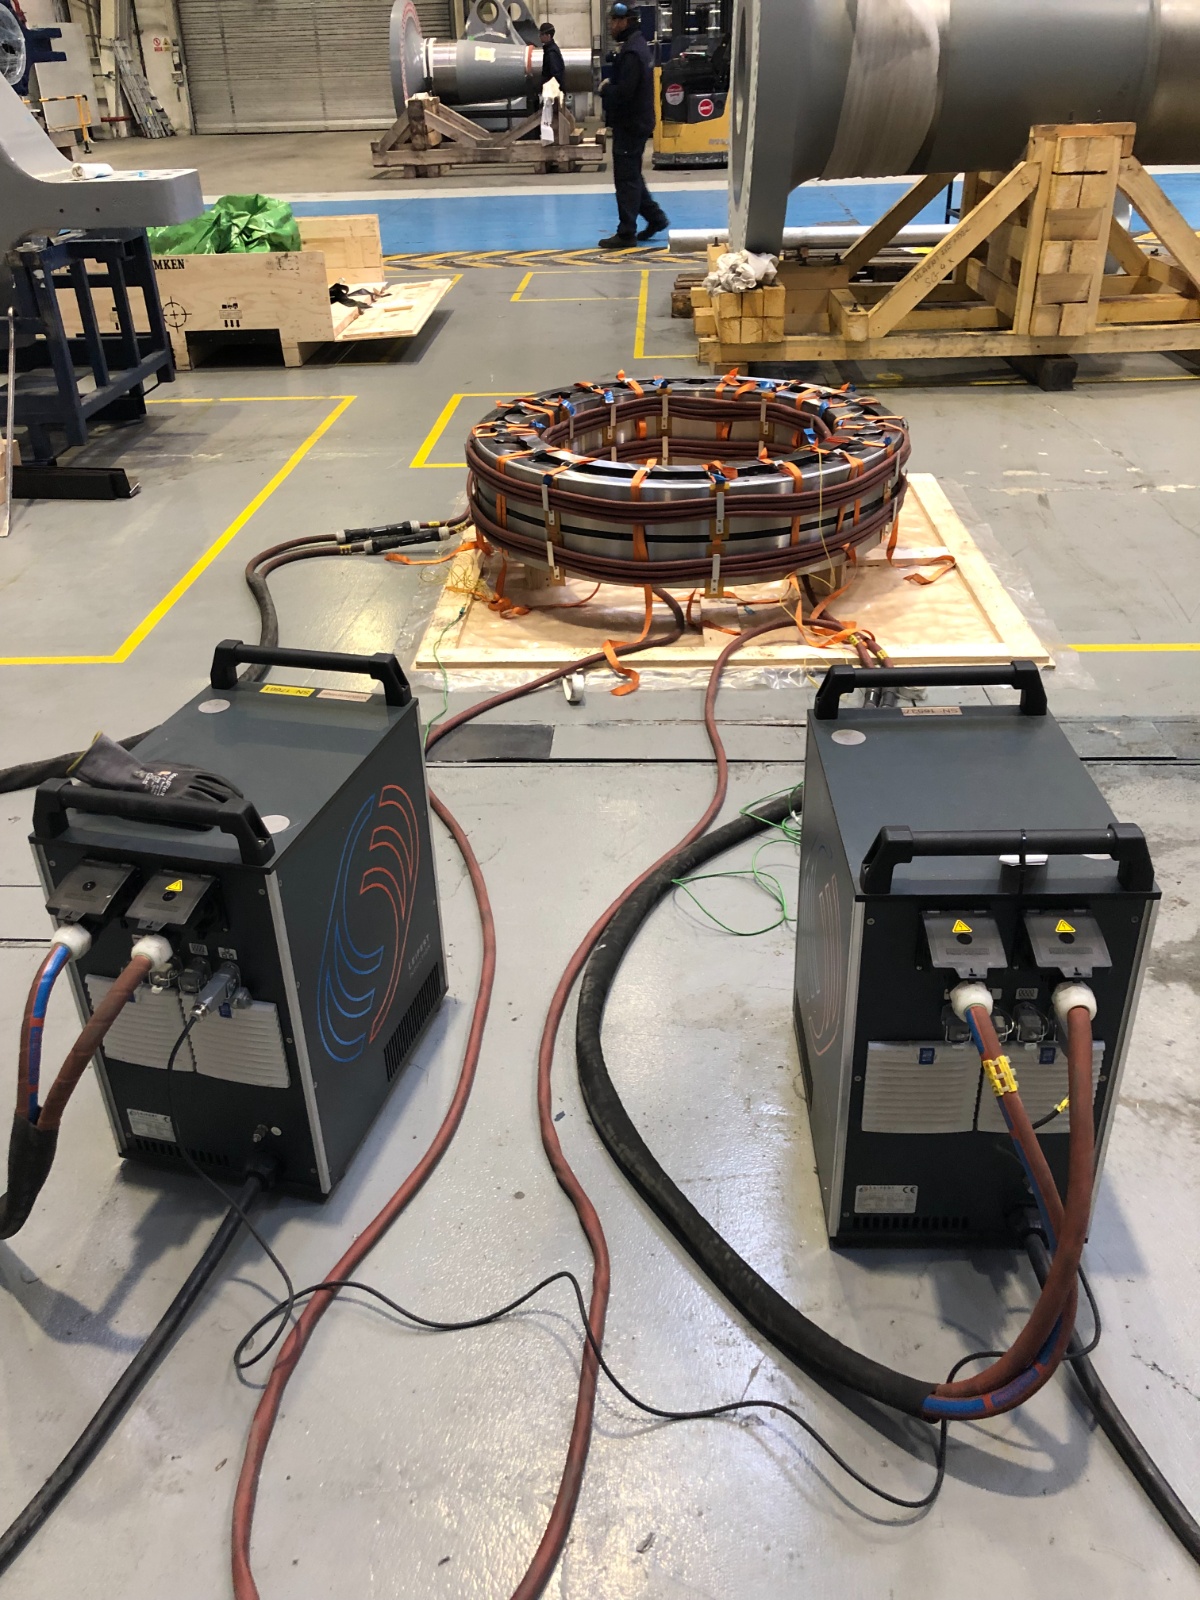
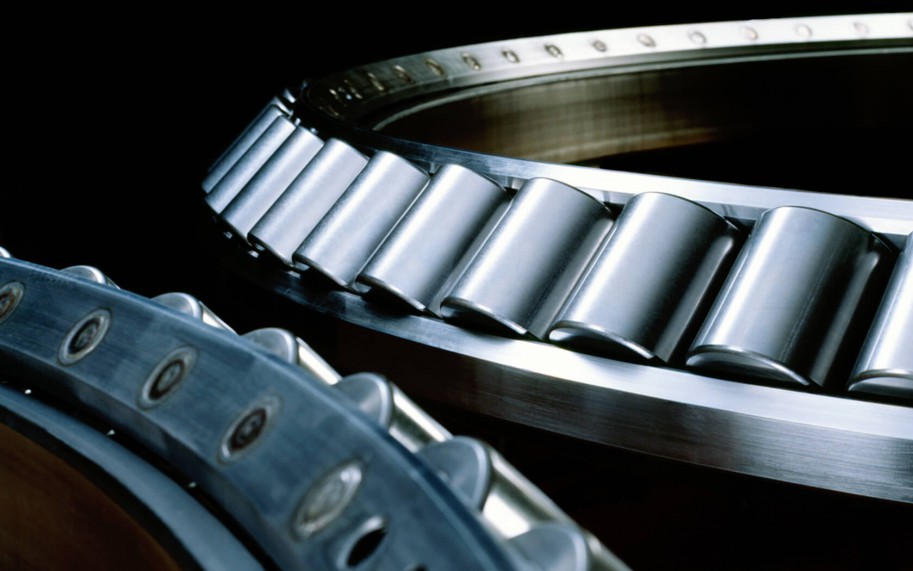
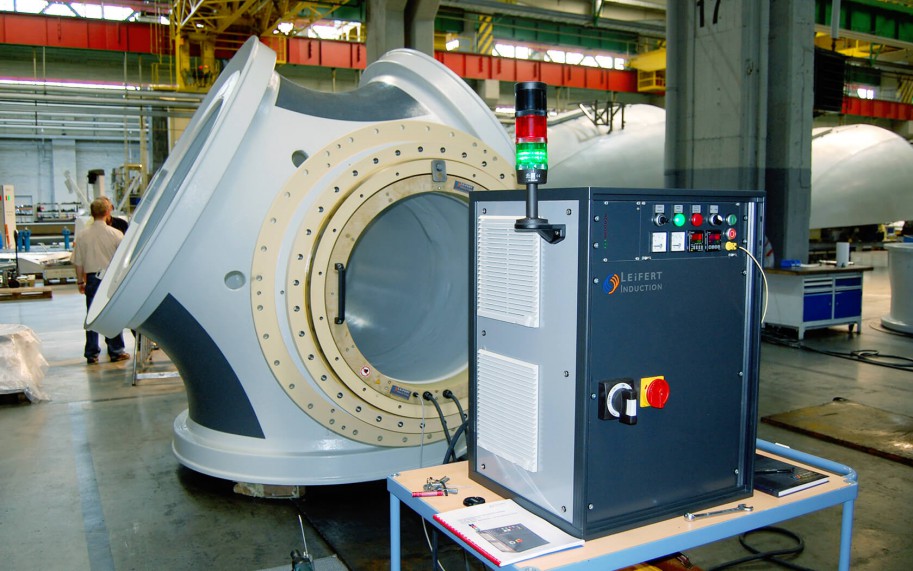
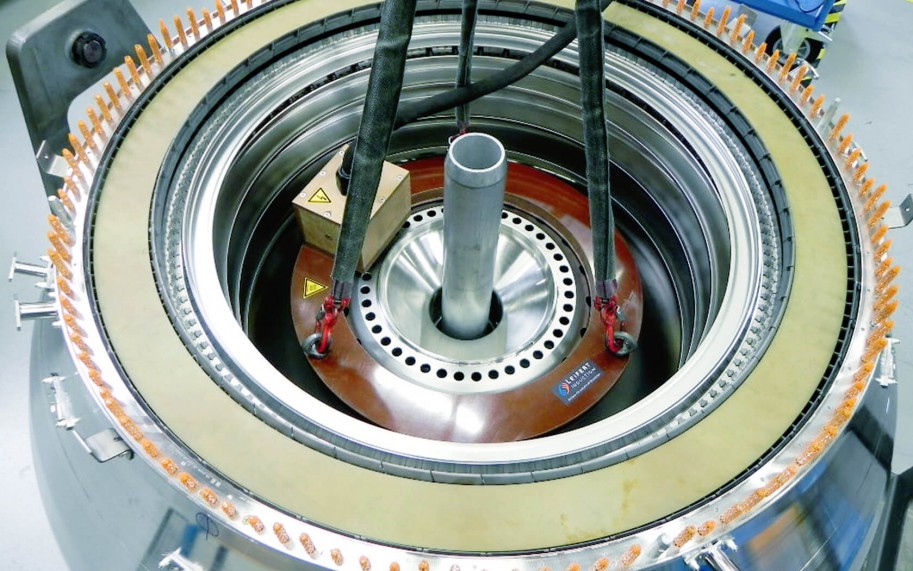
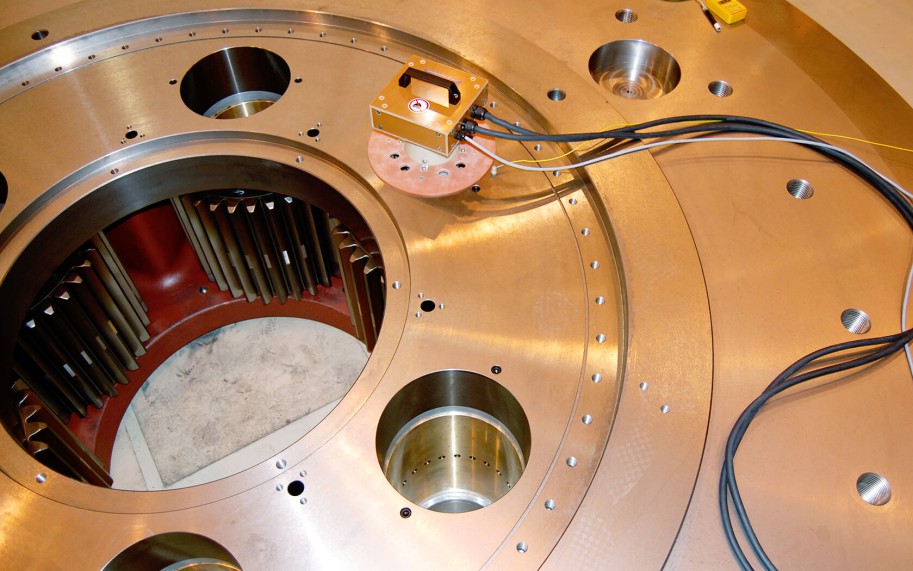
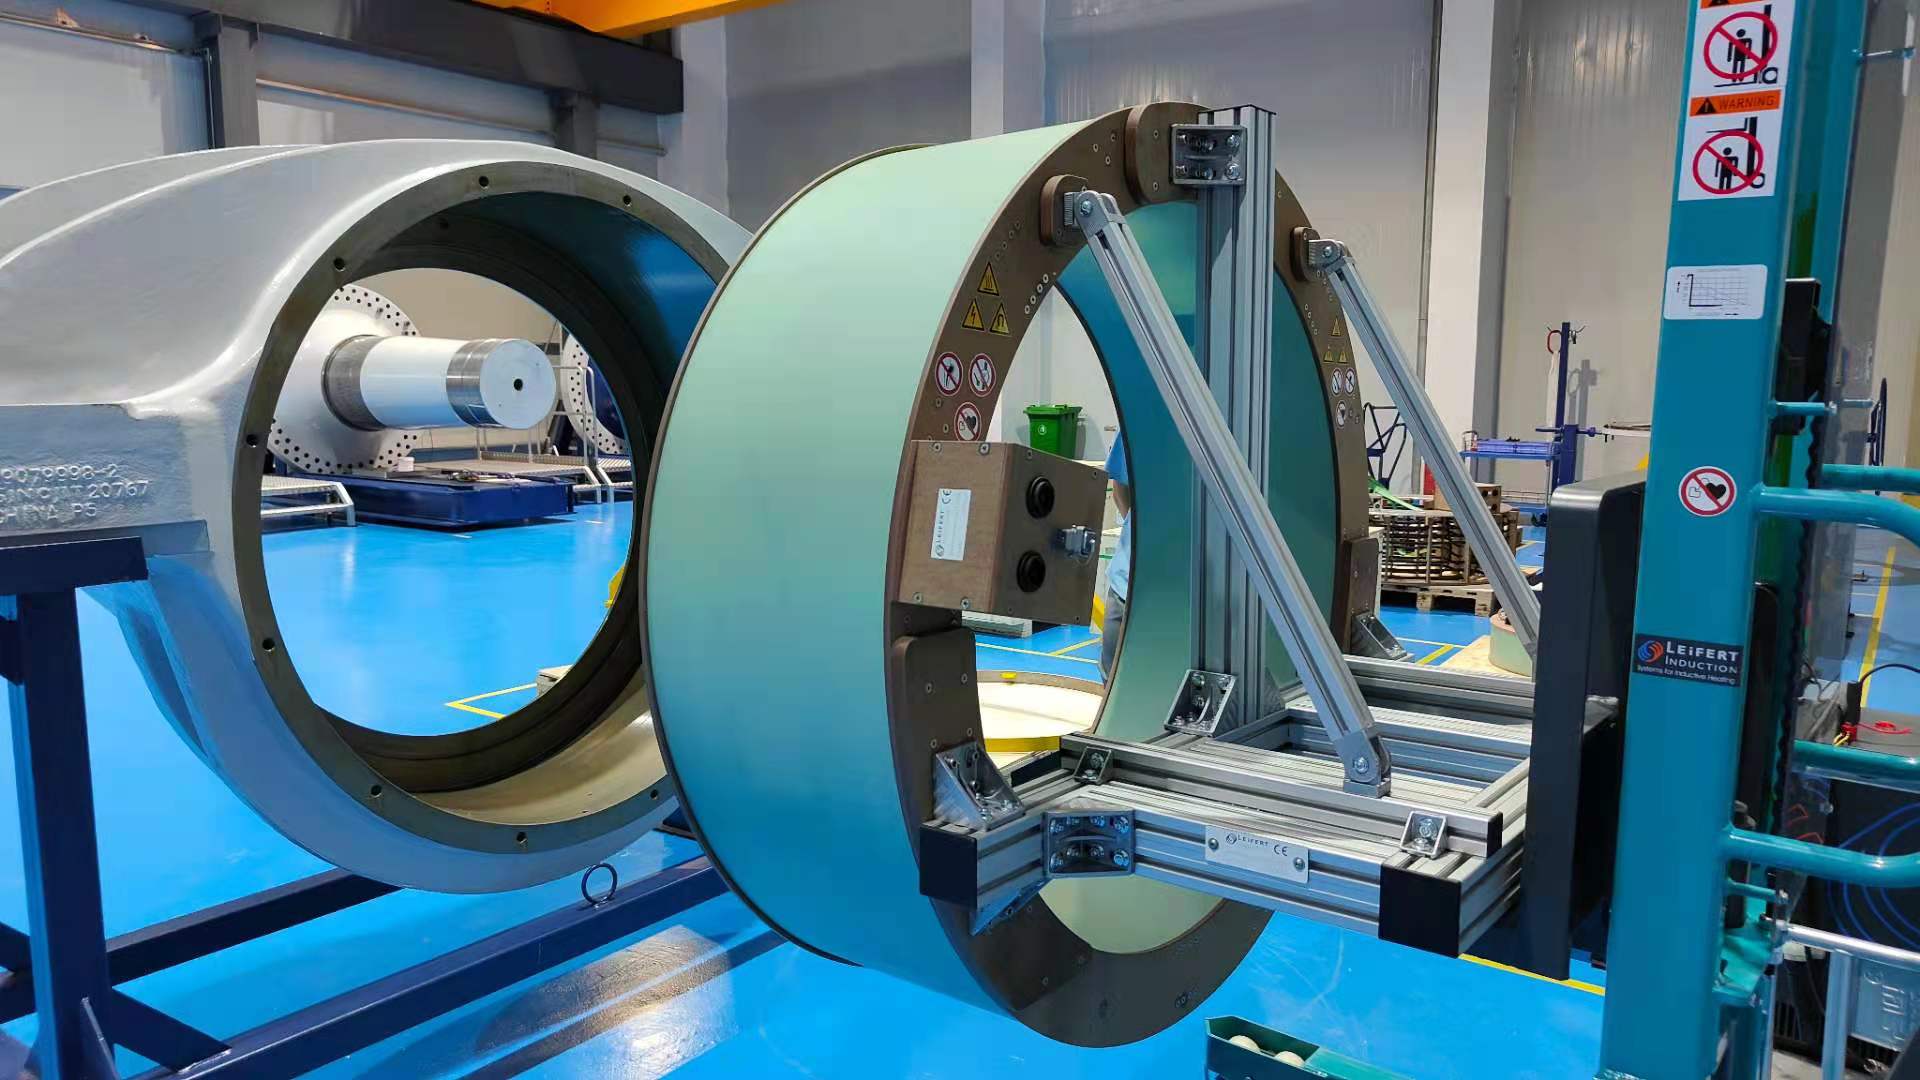
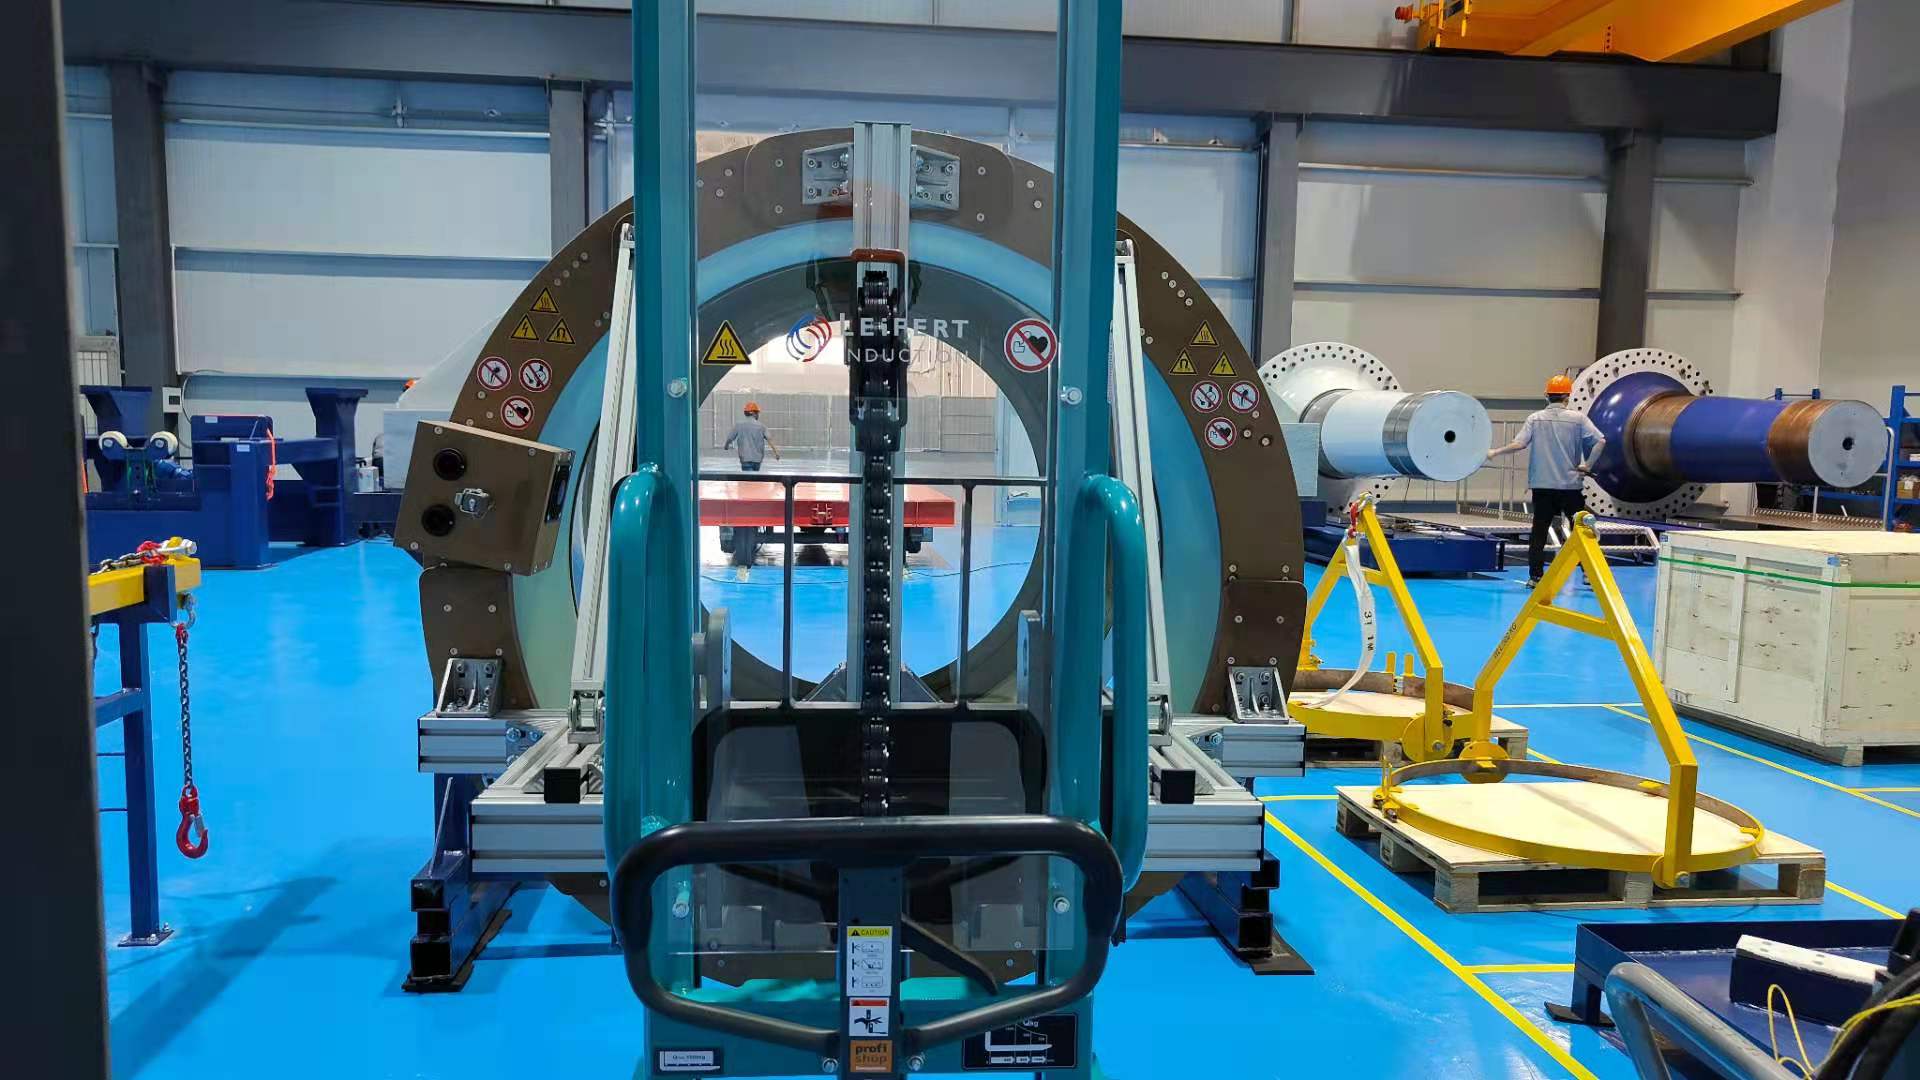
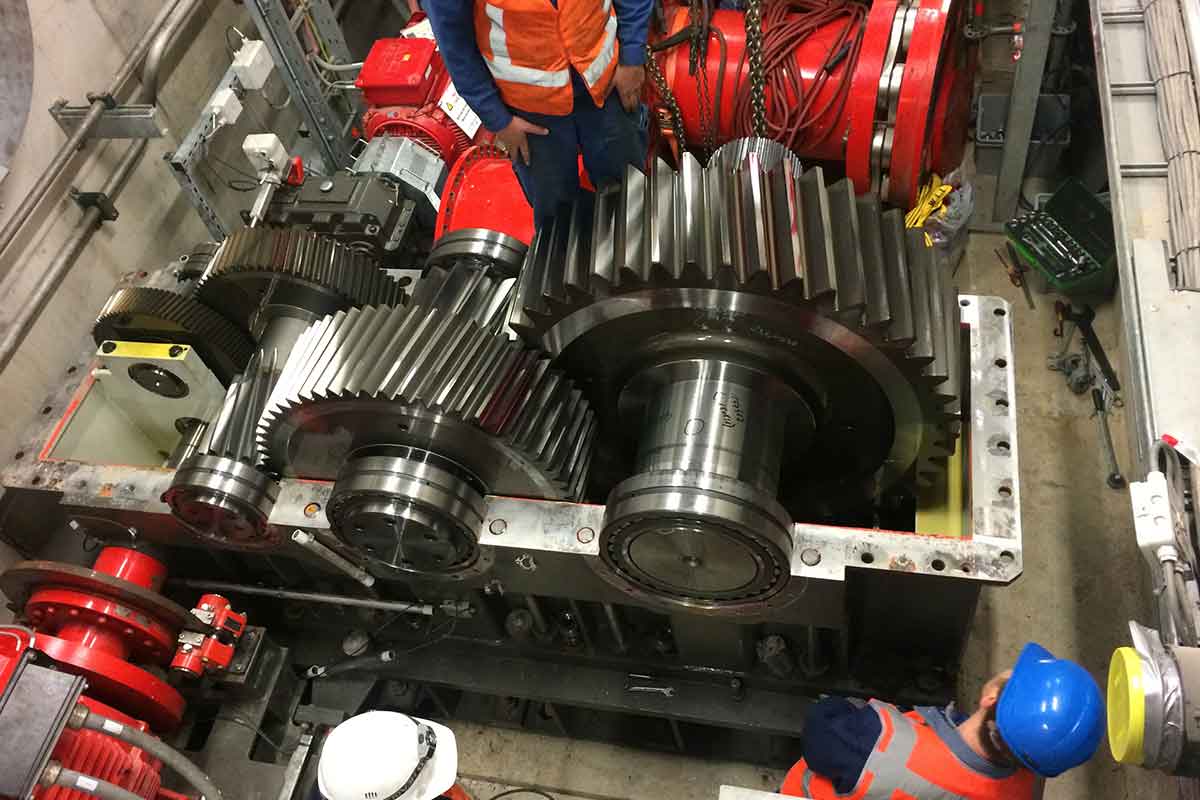
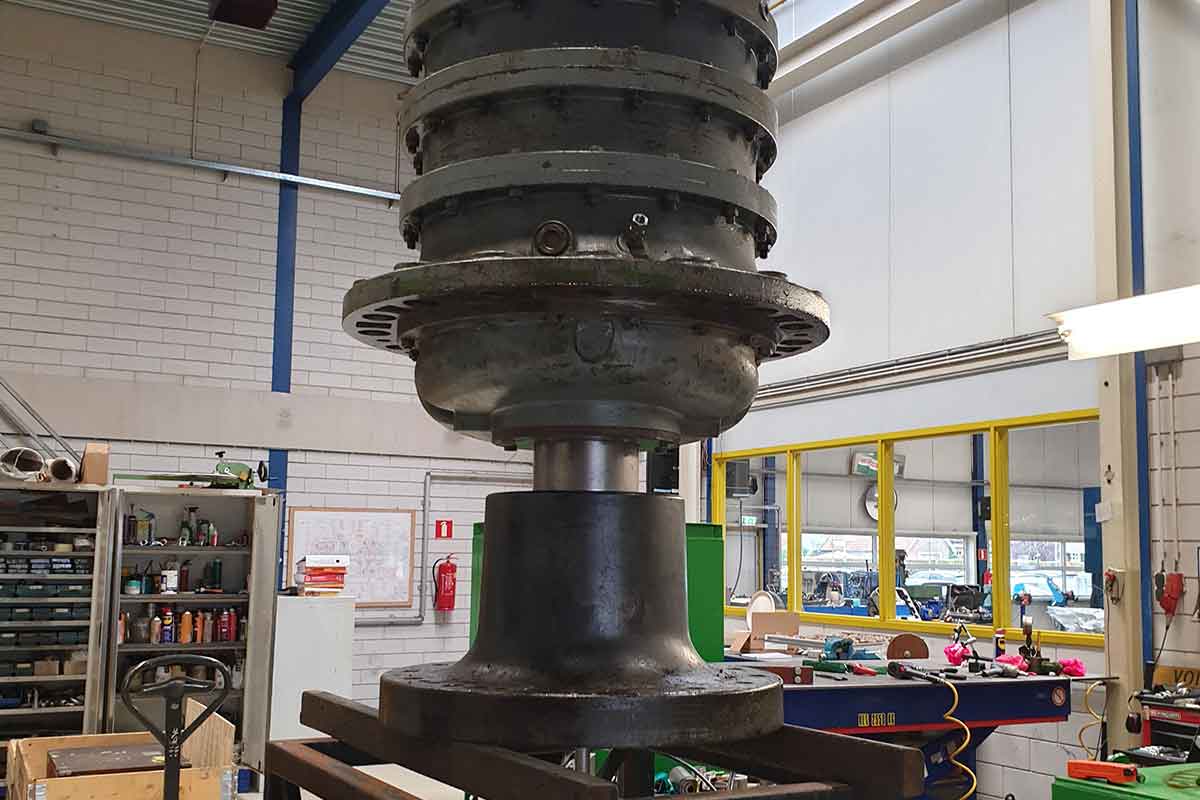
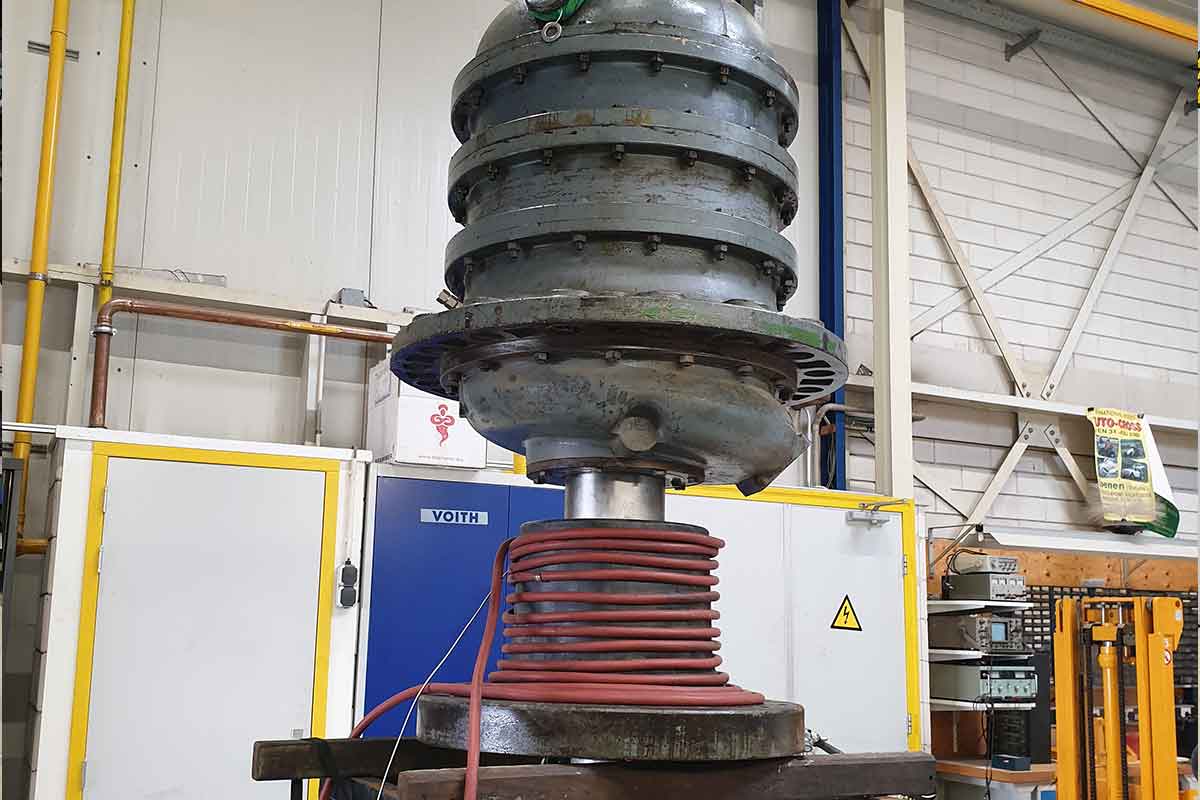
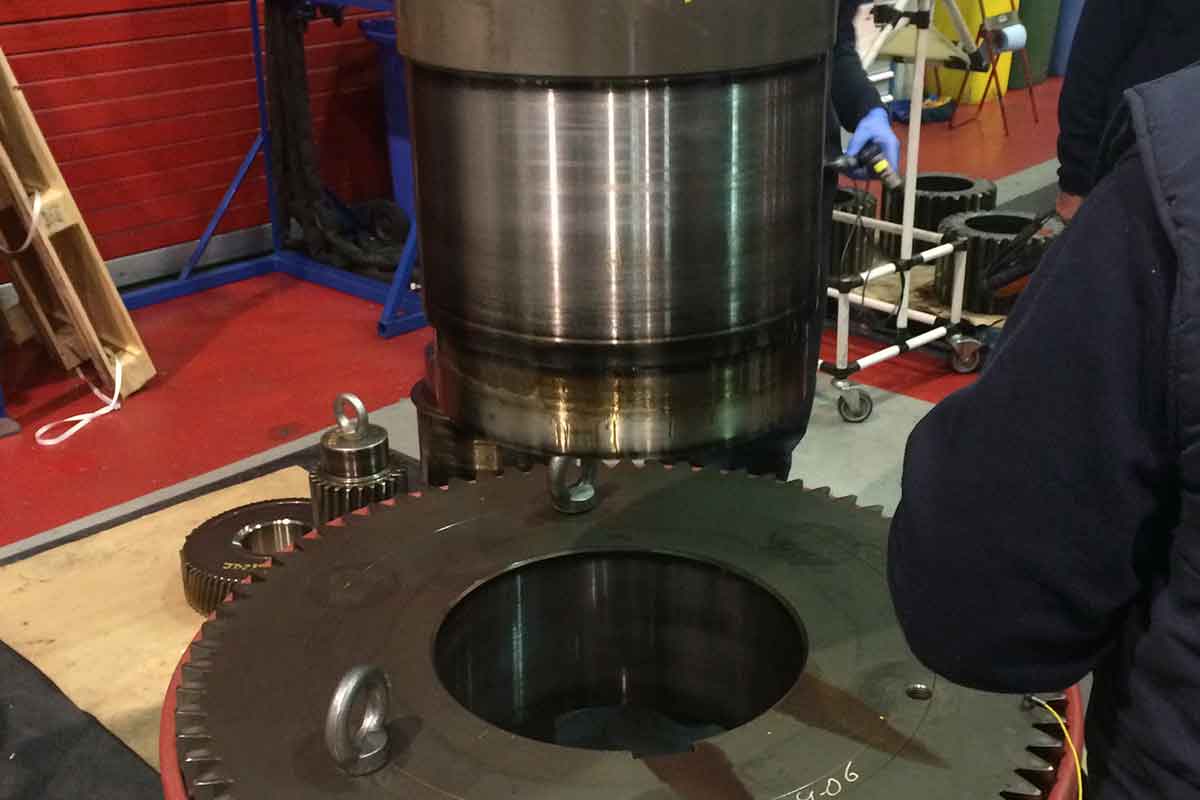
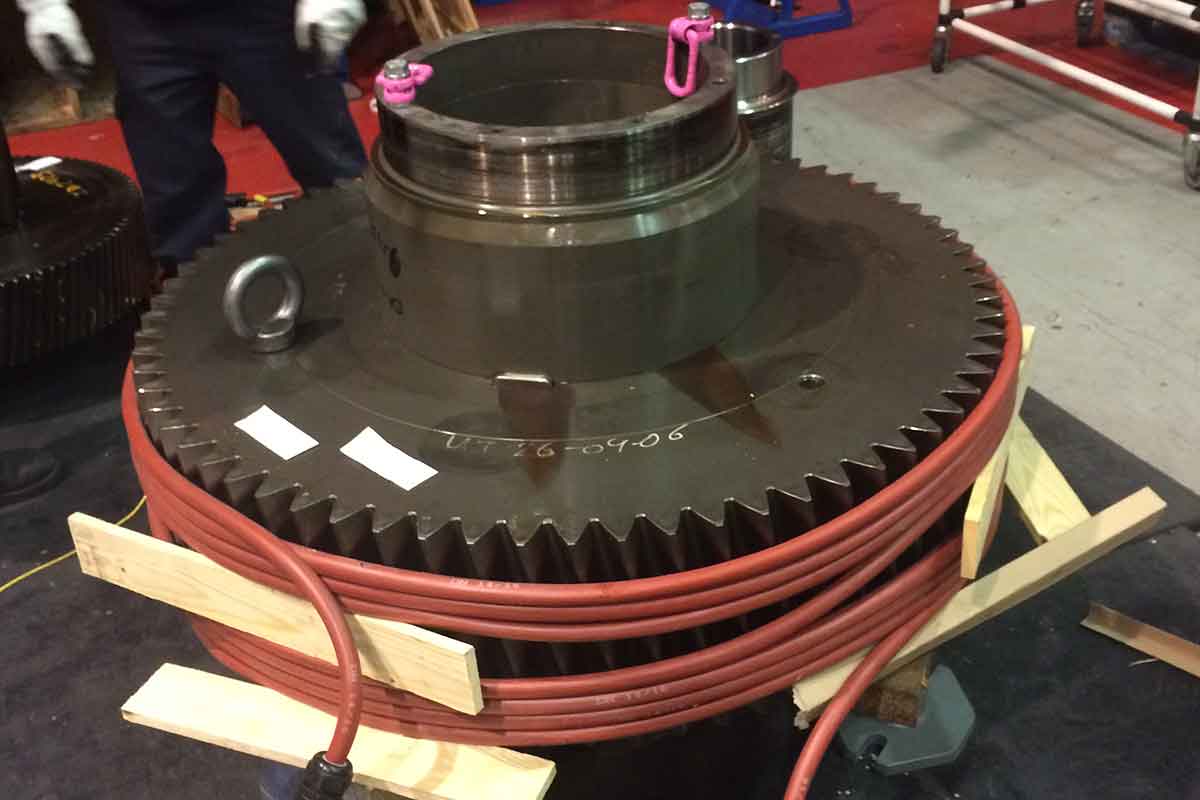
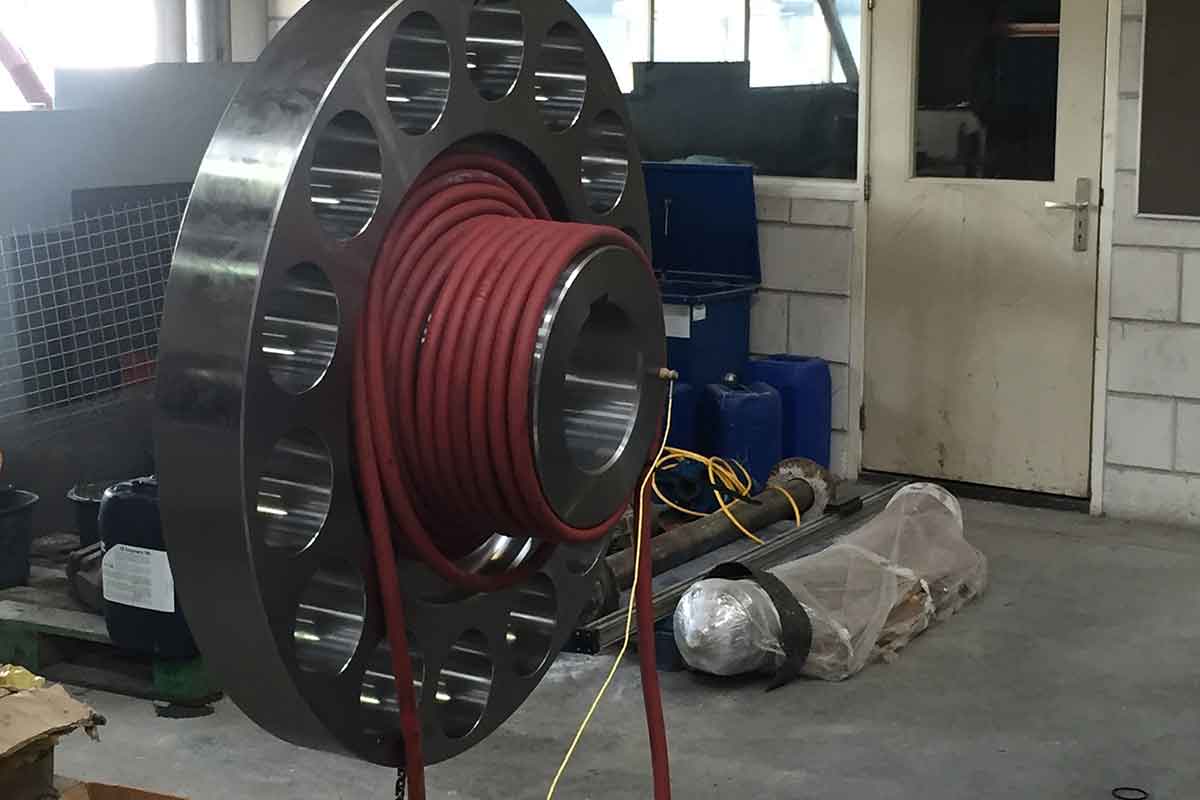
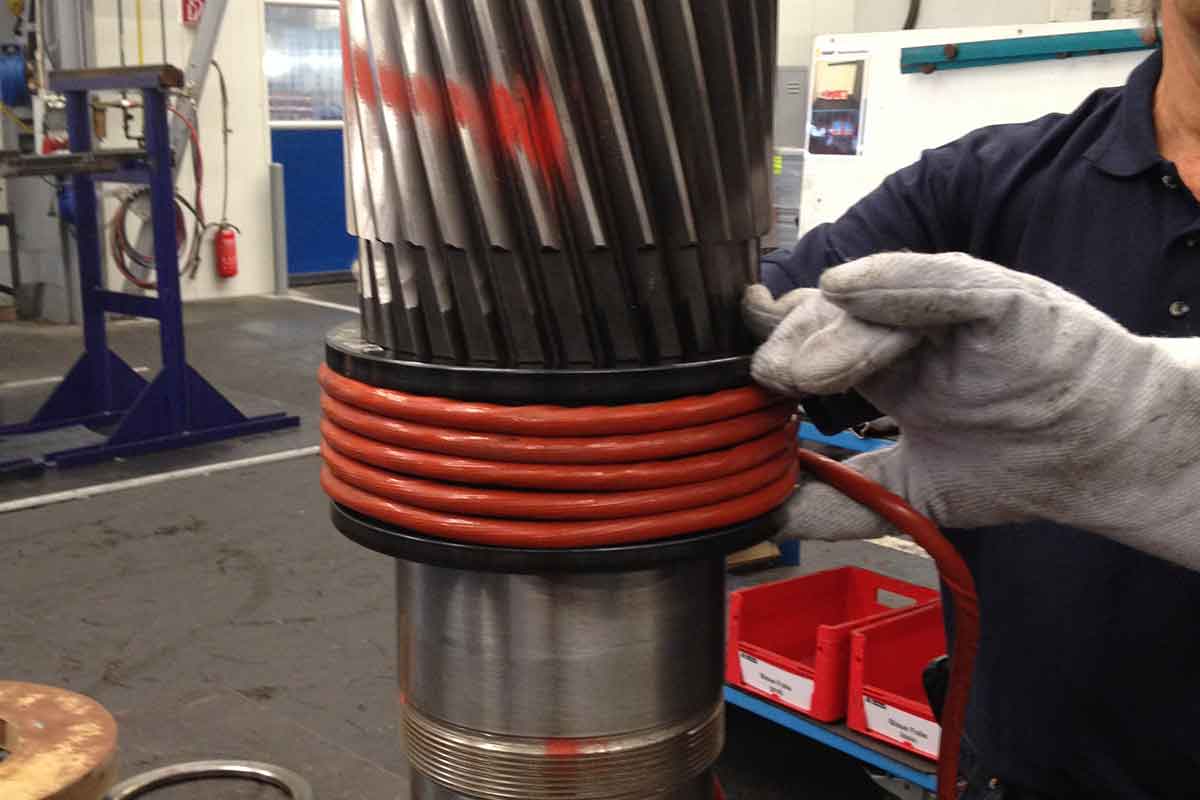
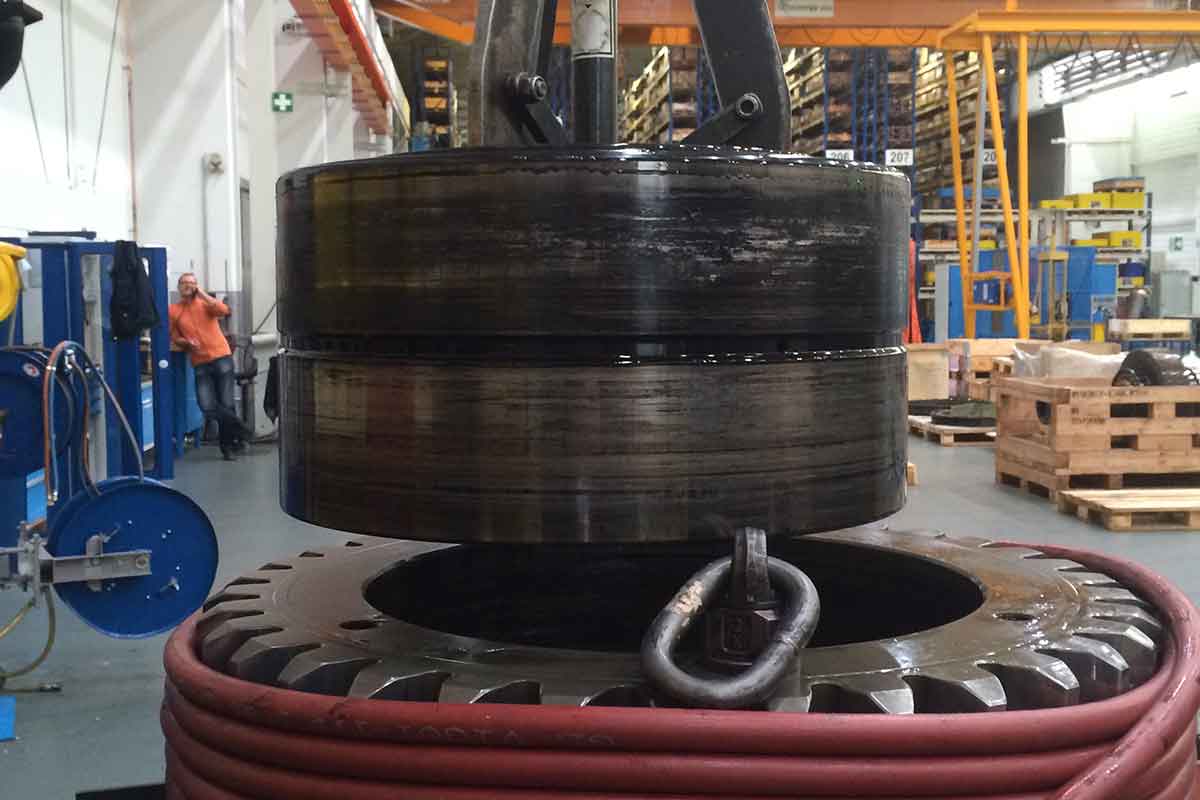
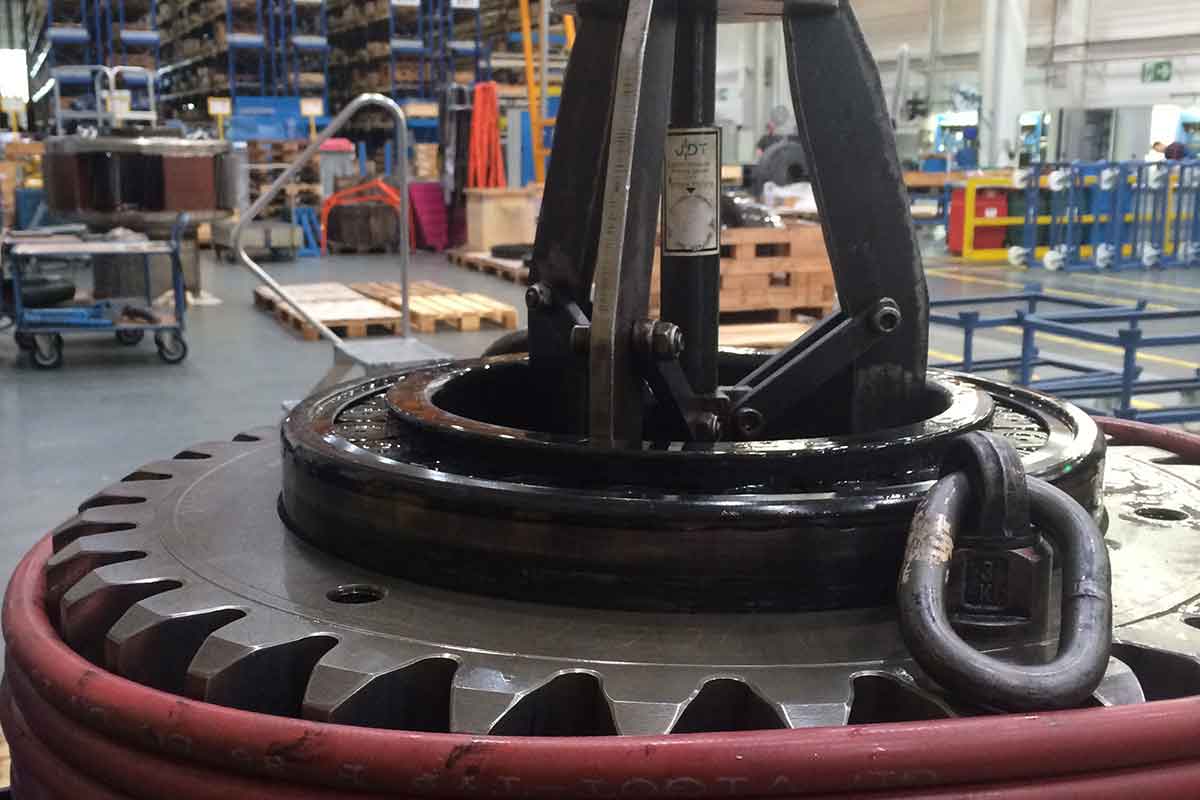
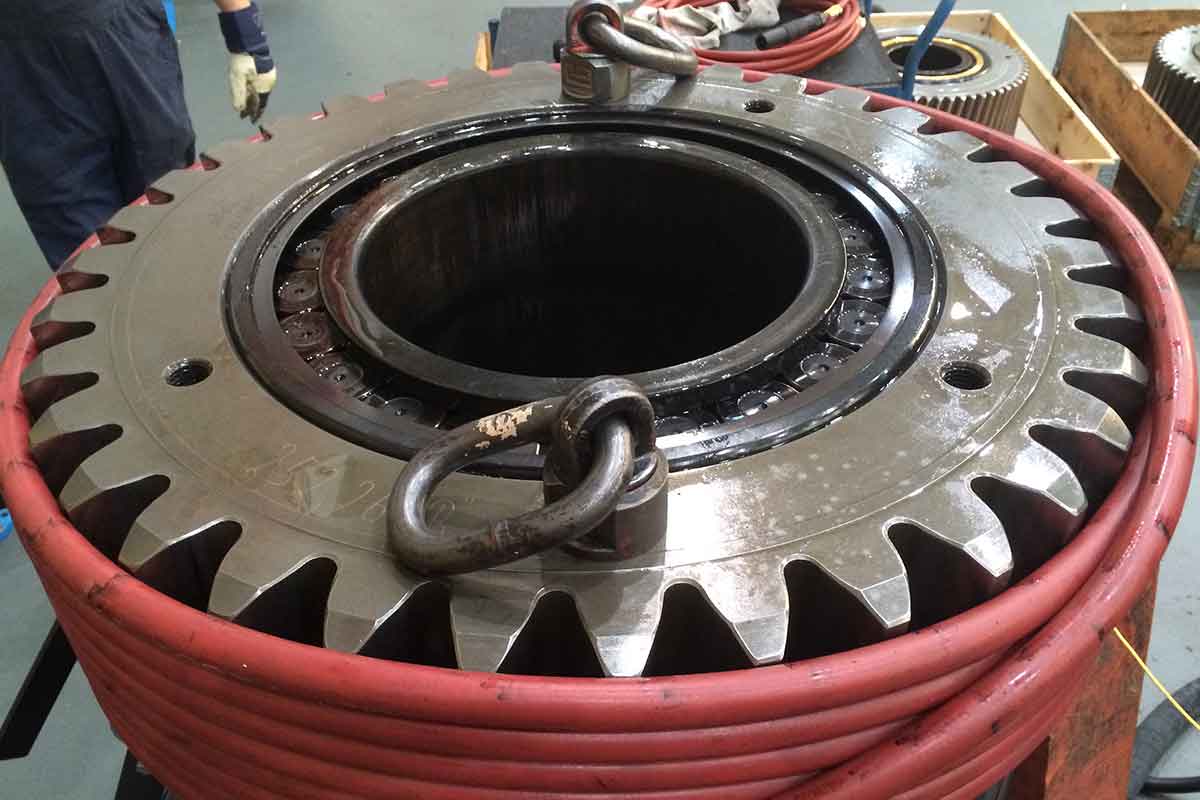
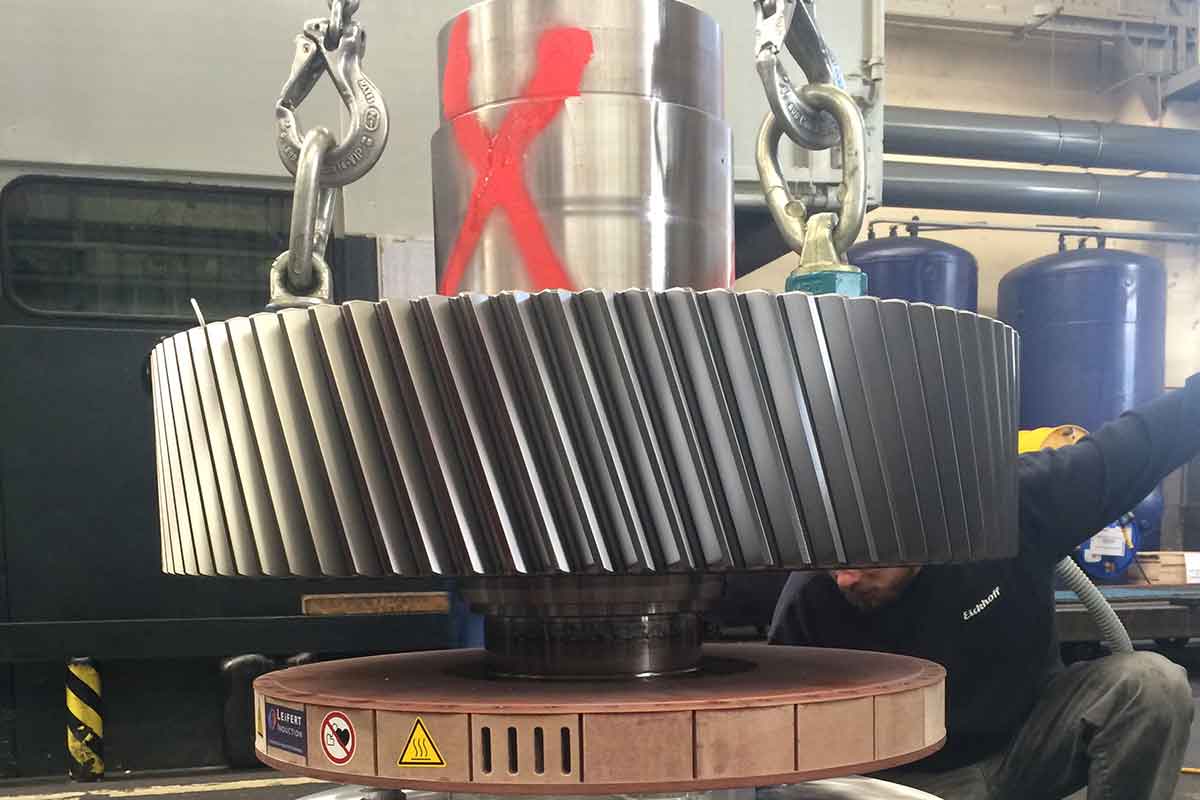
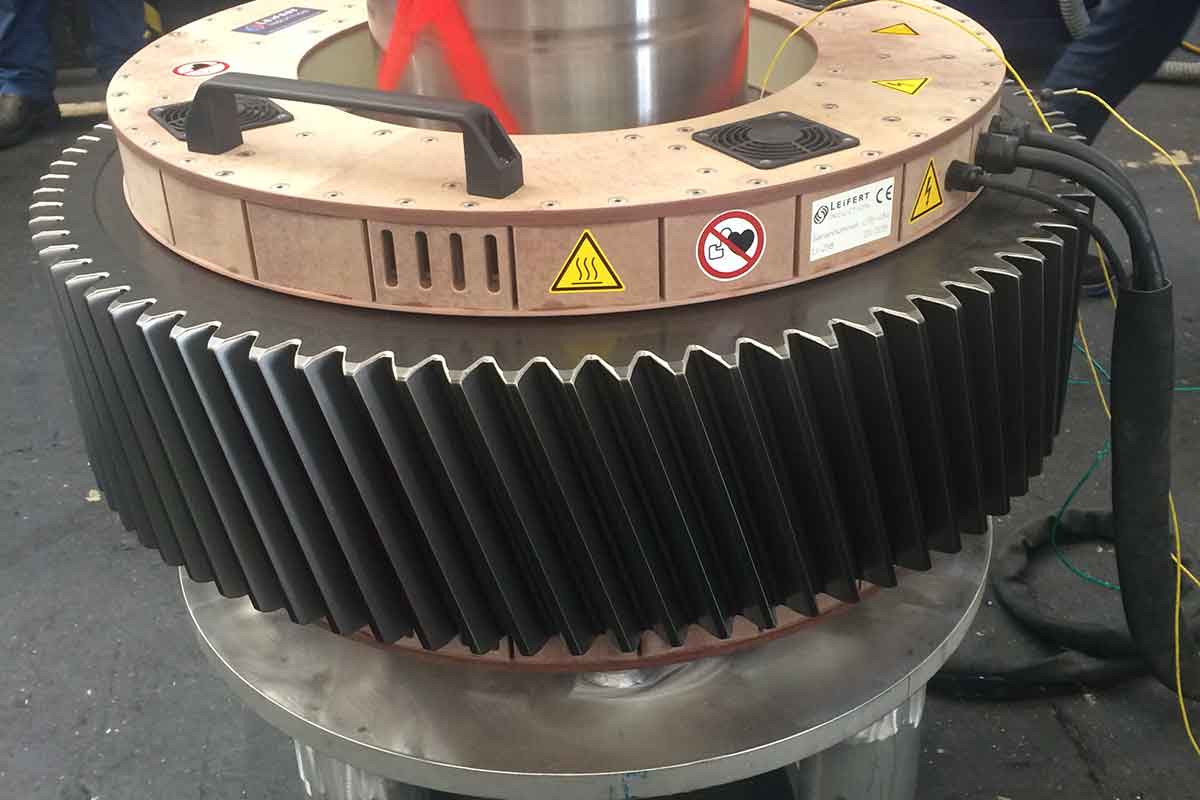
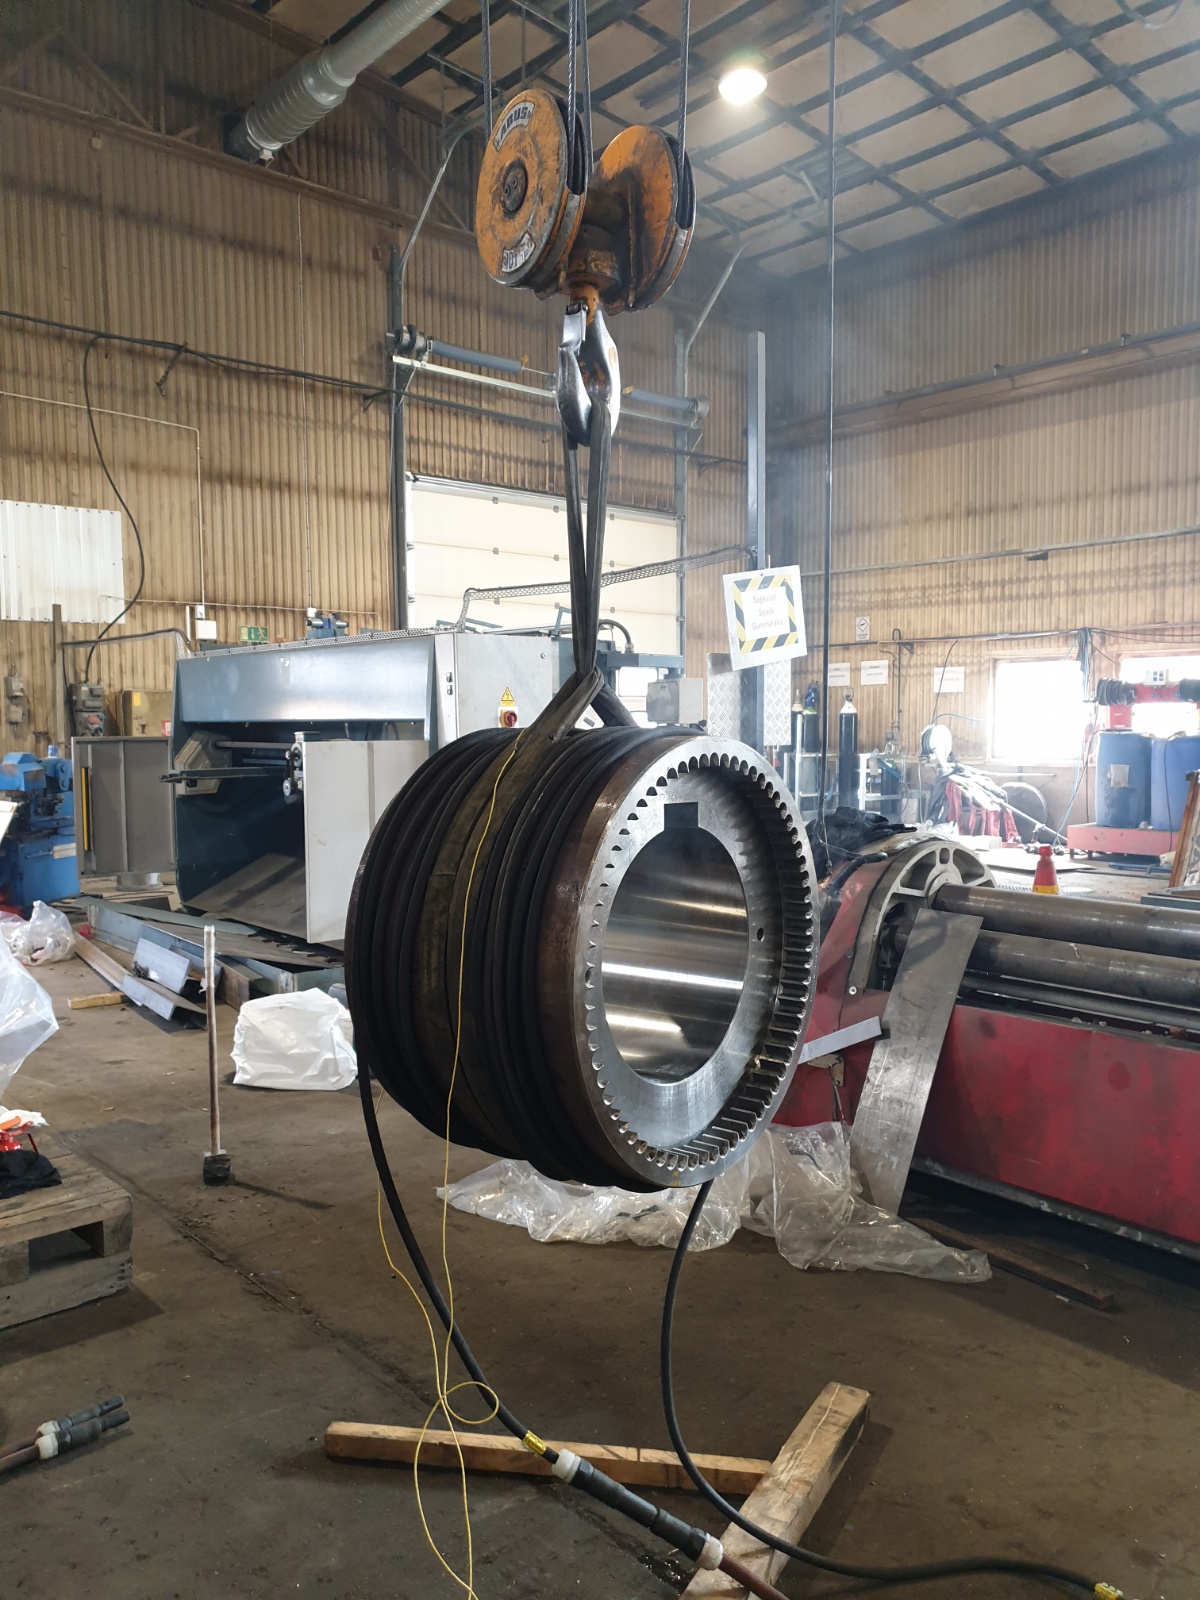
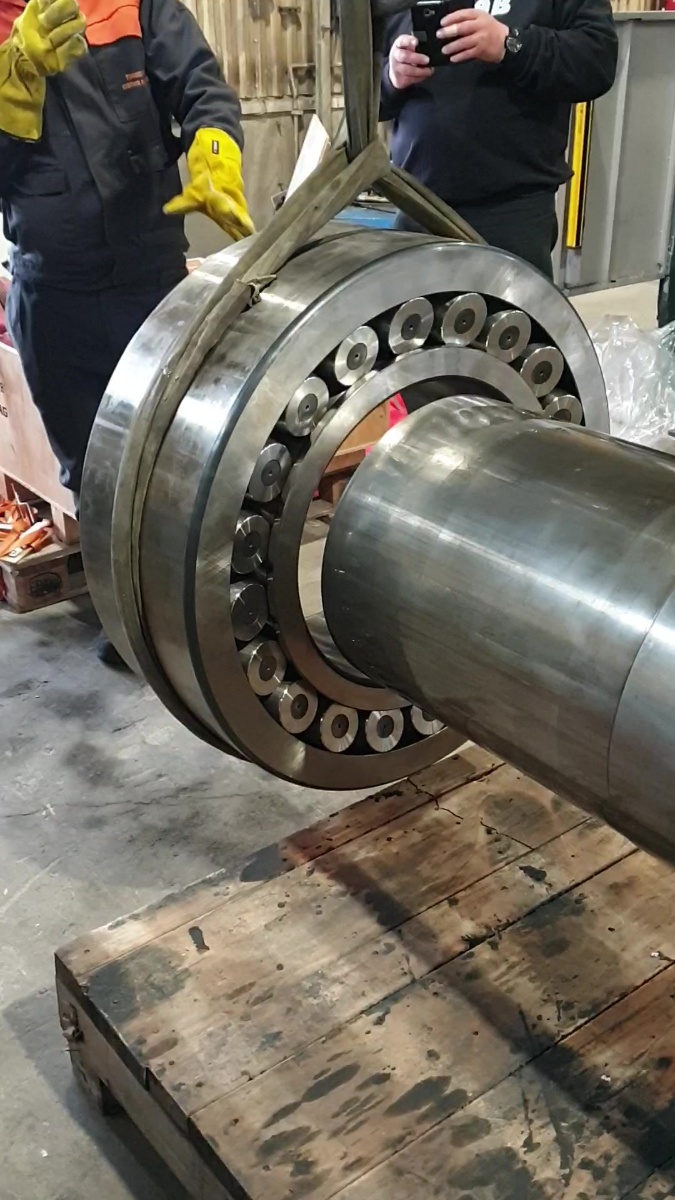
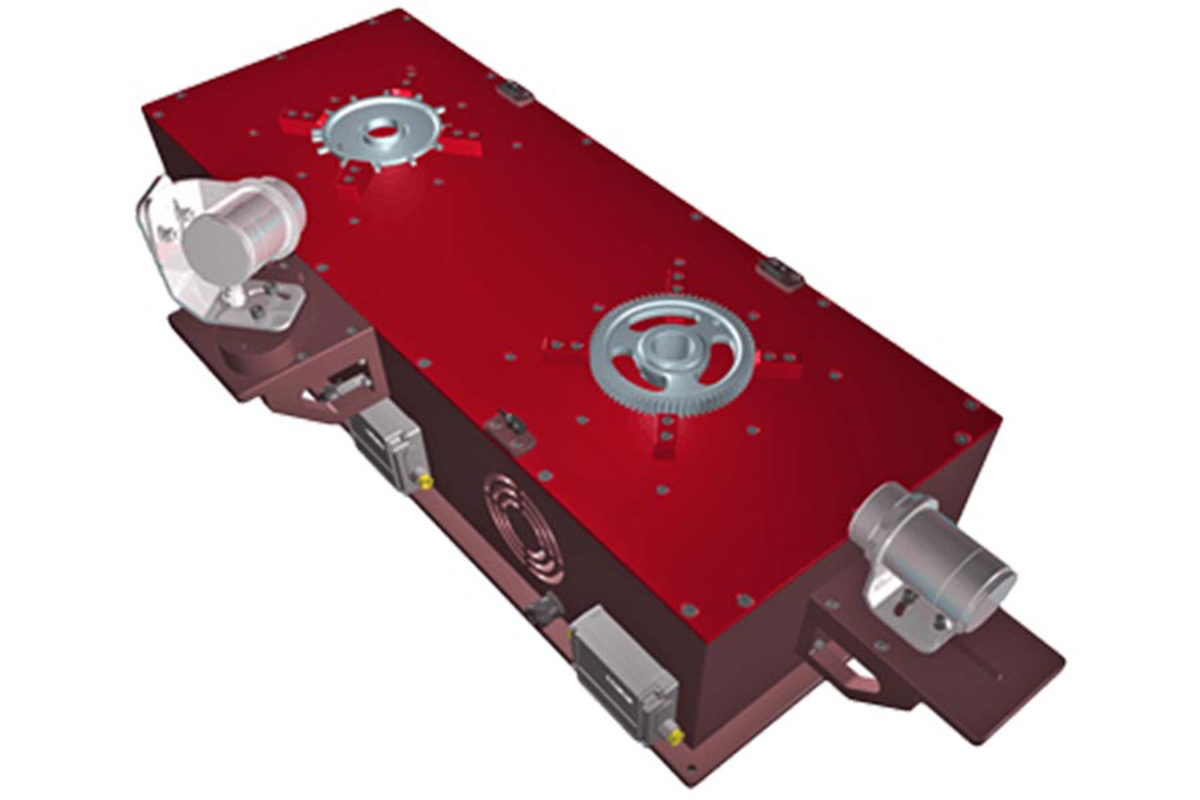
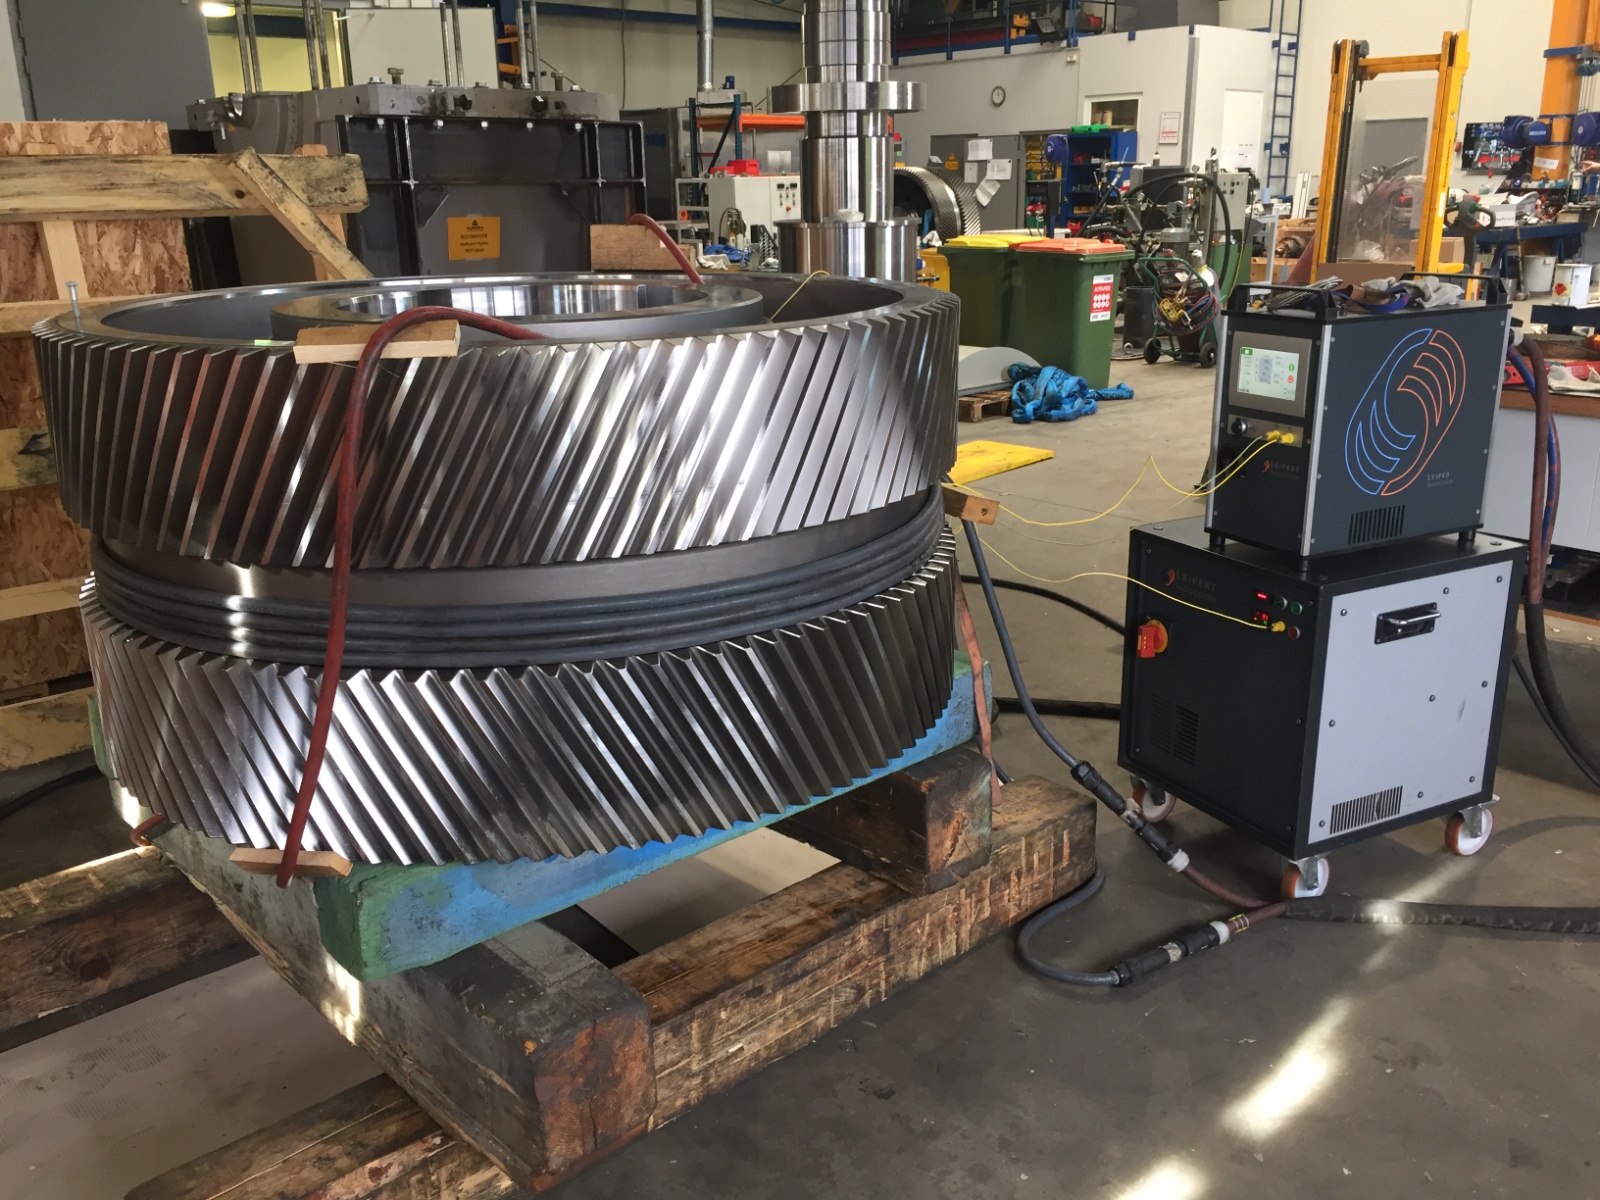
ในกระบวนการผลิตกังหันลมมีชิ้นงานจำนวนมากที่ต้องให้ความร้อน เครื่องทำความร้อนเหนี่ยวนำความถี่ปานกลางระบายความร้อนด้วยอากาศของ LEIFERT เป็นมาตรฐานอ้างอิงในอุตสาหกรรมกังหันลมยุโรป: ประกอบและถอดตลับลูกปืนหลักกับตลับลูกปืนขนาดใหญ่ ให้ความร้อนโครงเครื่อง ประกอบดุมโรเตอร์ (ขดลวดตายตัวเฉพาะงาน เข้าที่เร็ว และออกแบบป้องกันการใช้งานผิด) และให้ความร้อนเพลาเฟืองดาวเคราะห์สองตำแหน่งพร้อมกัน
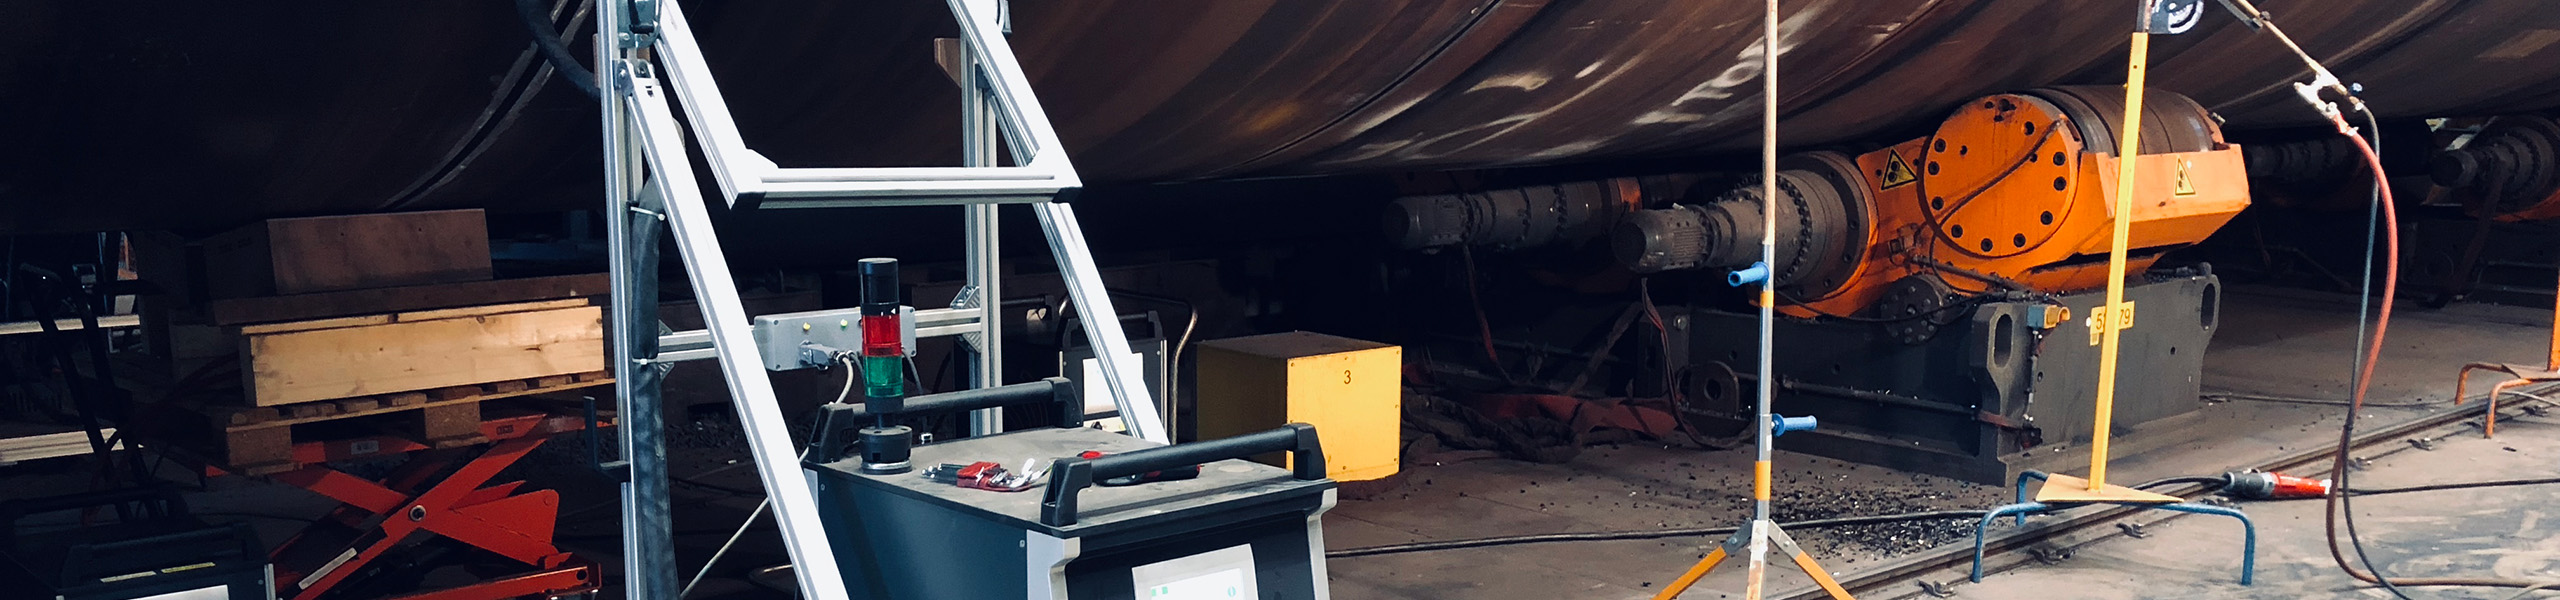
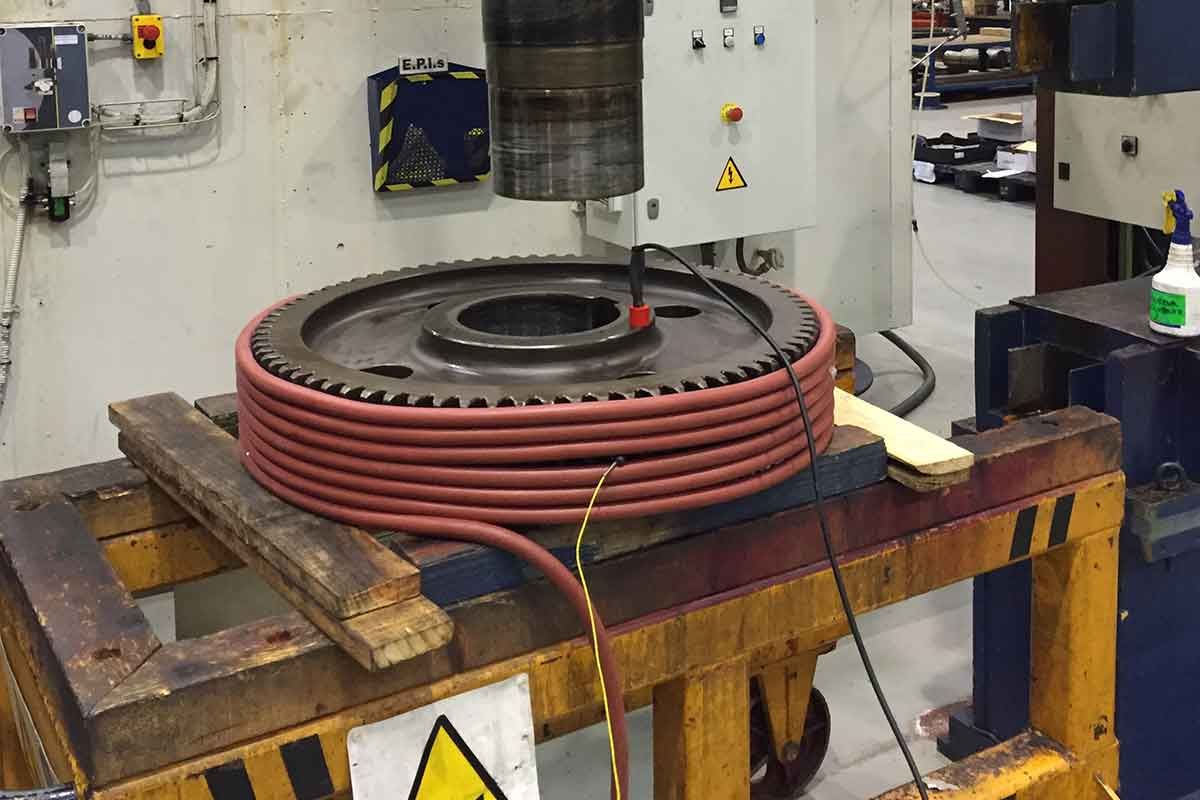
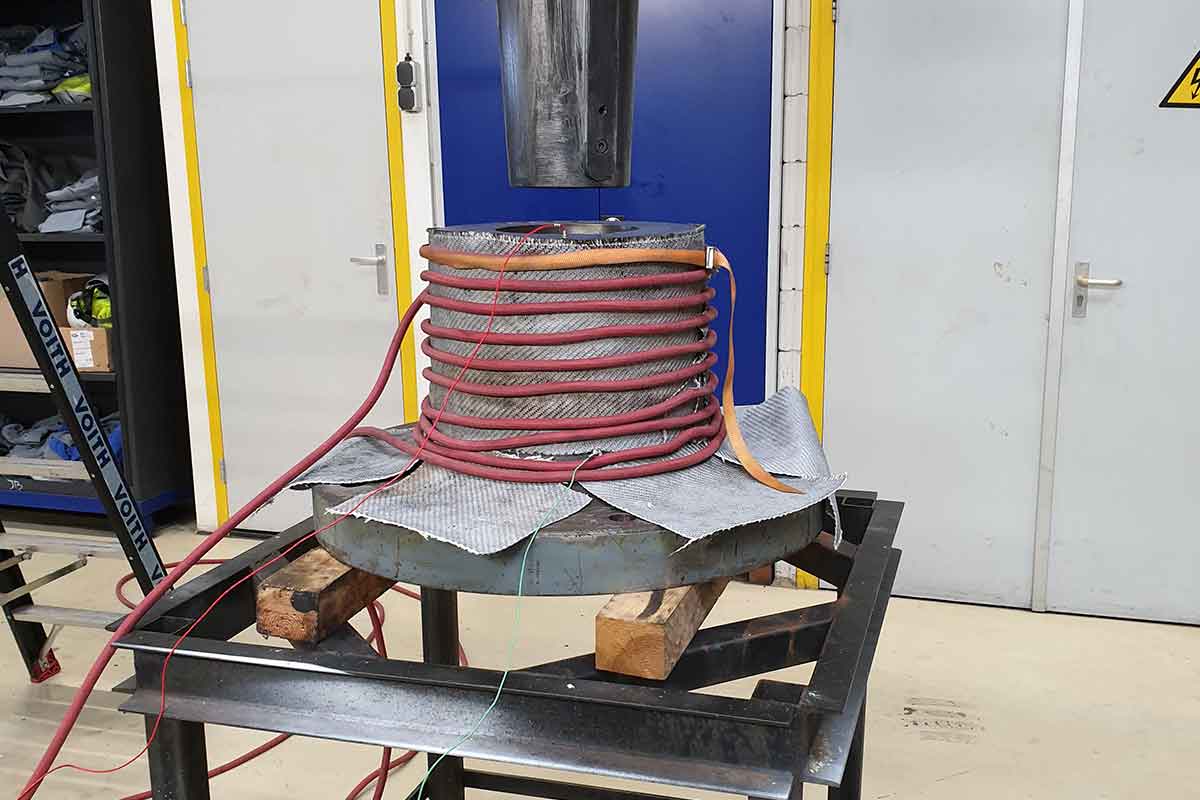
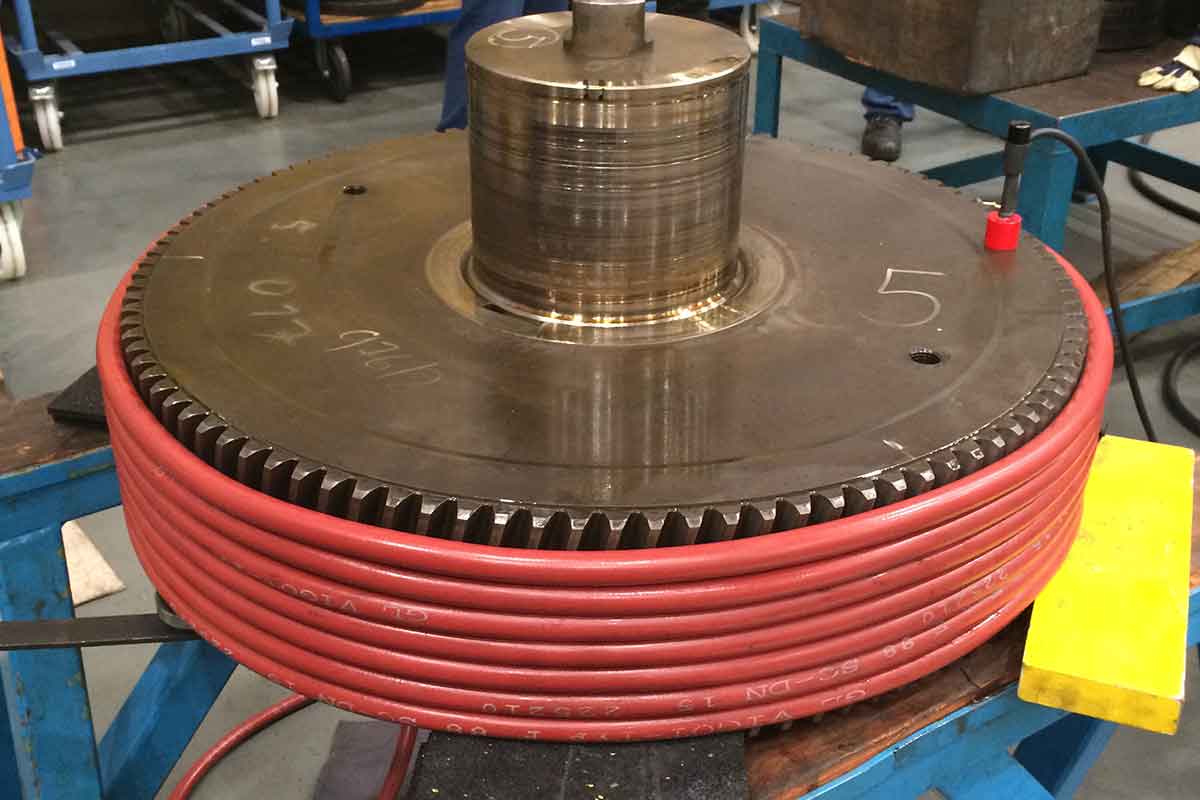
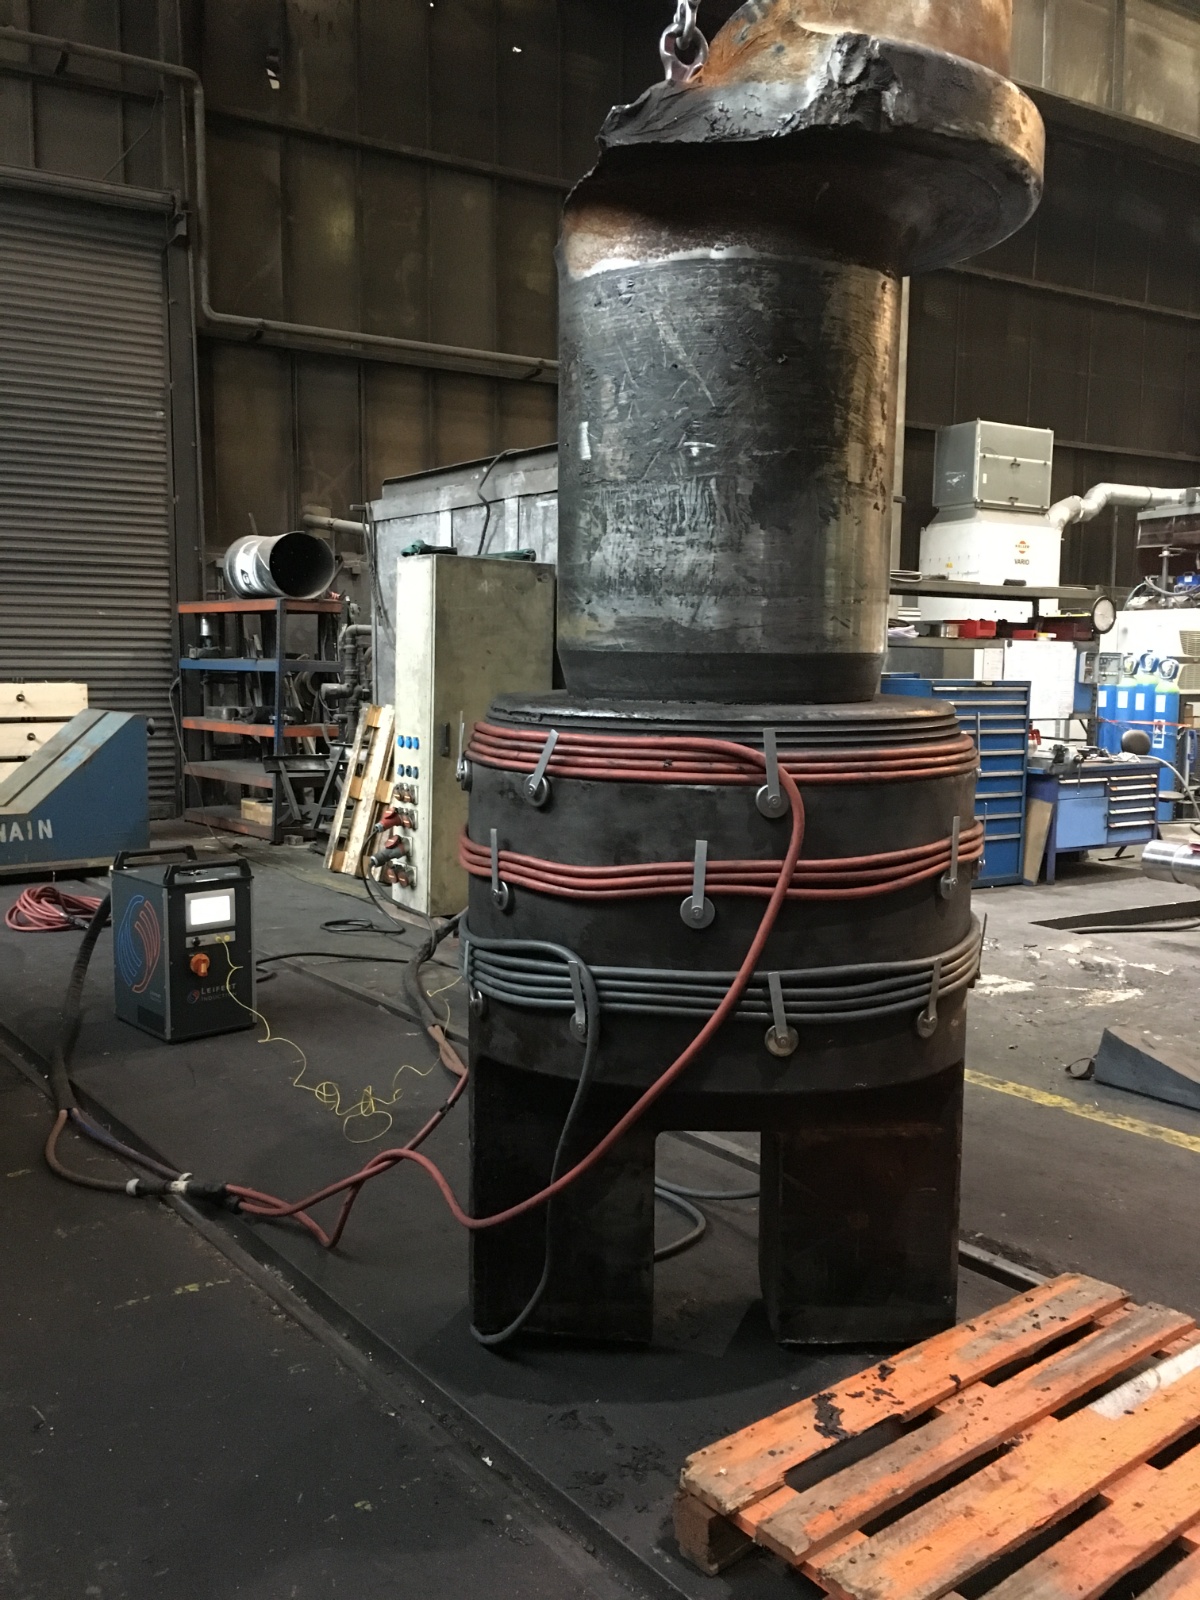
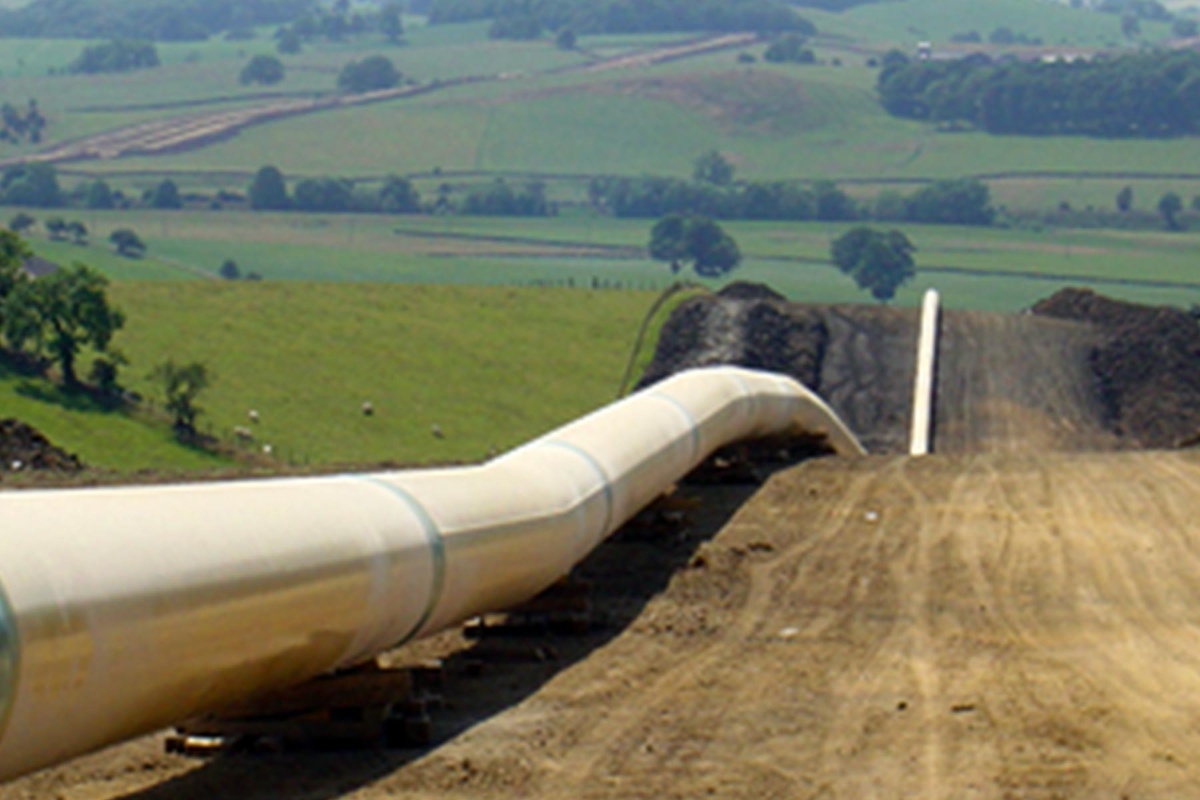
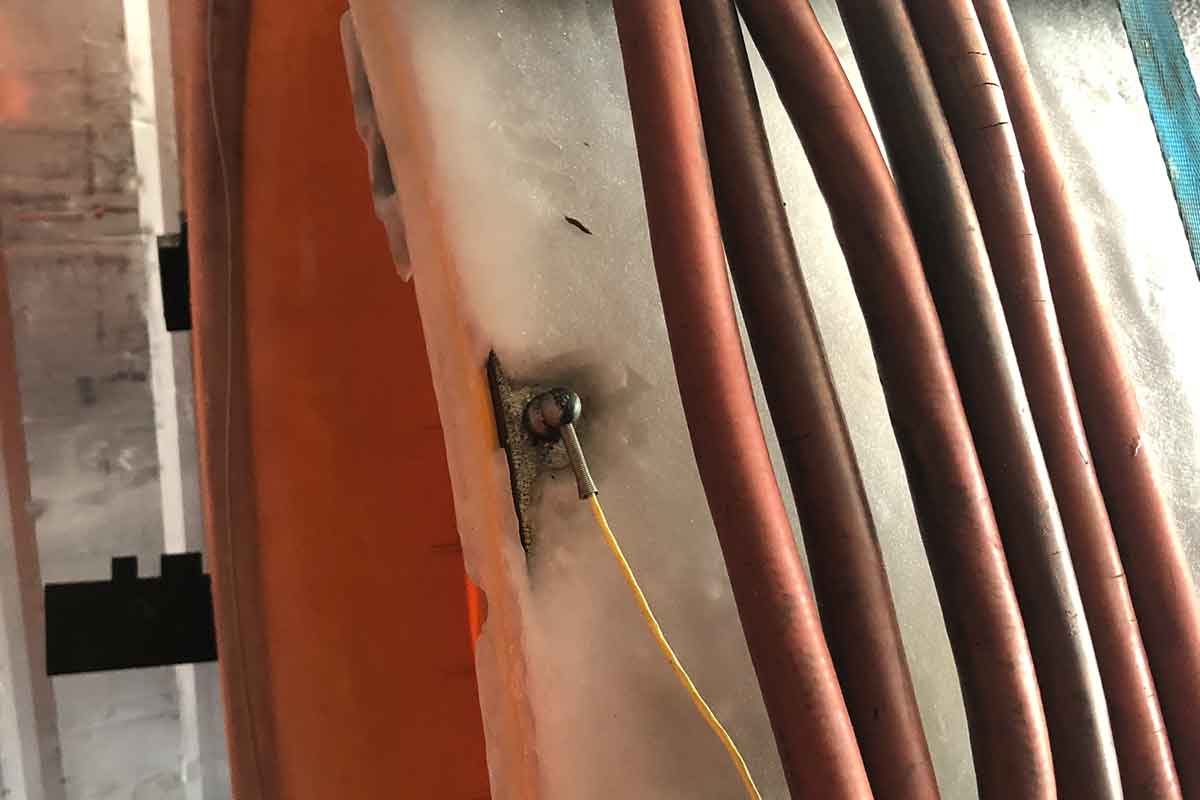
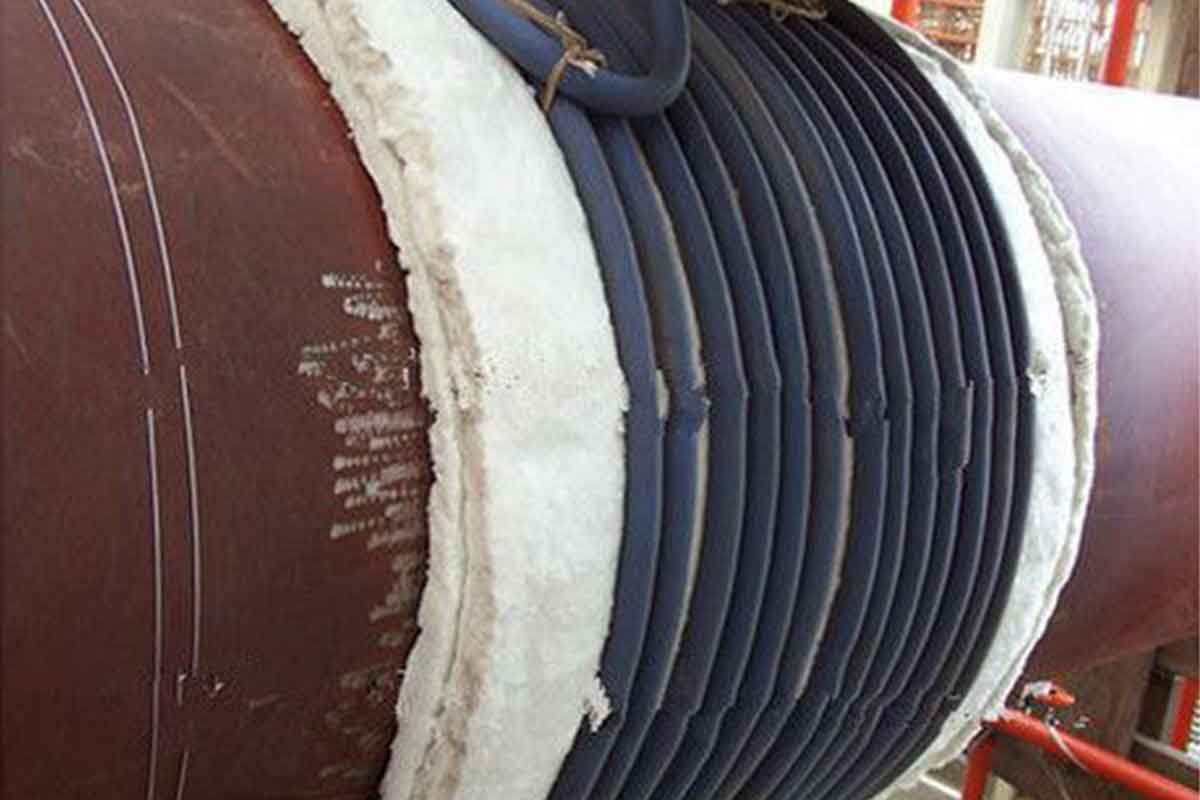
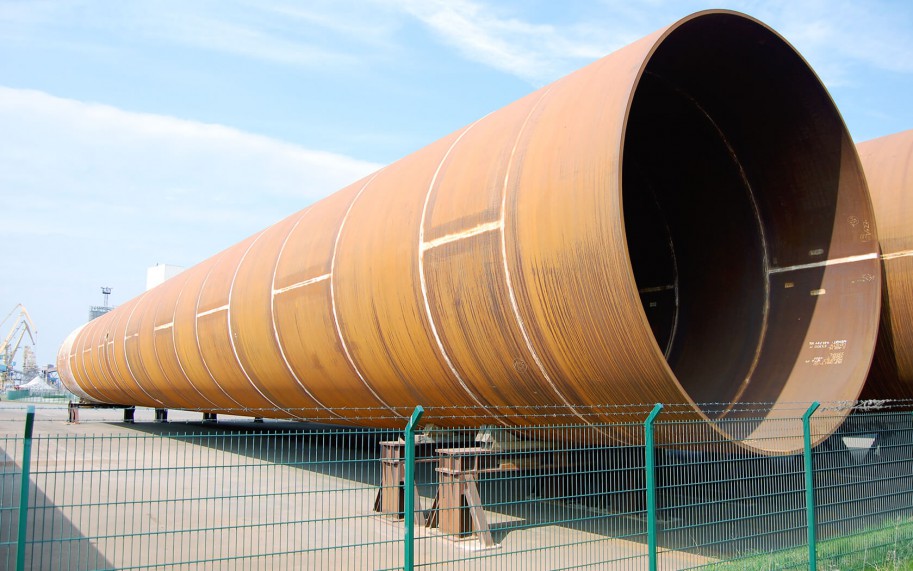
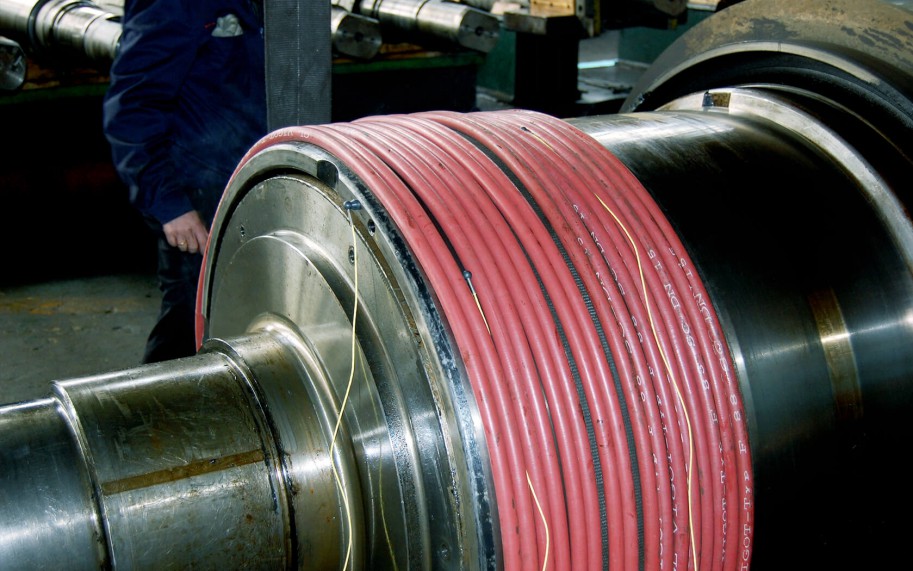
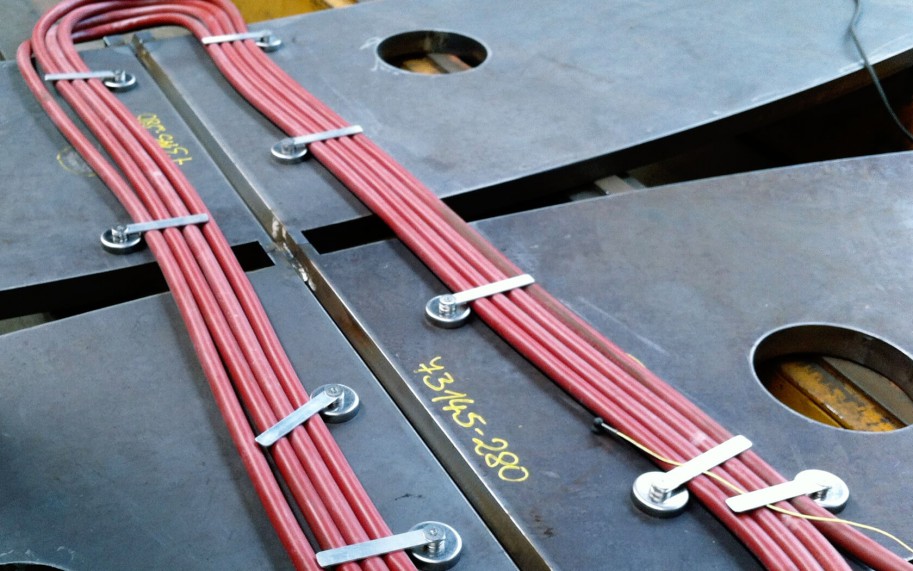
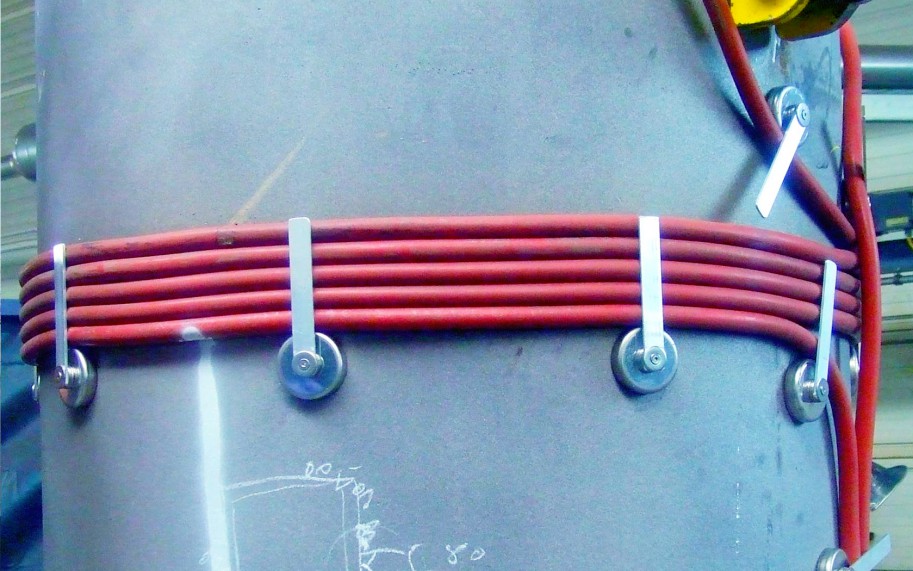
เมื่อเทียบกับการให้ความร้อนด้วยแก๊ส พลังงานของการอุ่นล่วงหน้าแบบเหนี่ยวนำลงสู่ชิ้นงานโดยตรง ทำซ้ำได้และควบคุมได้ ช่วยลดความแข็งของโซนรับความร้อนและป้องกันรอยร้าวเย็น ขดลวดอ่อนตัวระบายความร้อนด้วยอากาศที่พัฒนาเฉพาะใช้วัสดุทนไฟ เหมาะกับการอุ่นรอยเชื่อม — ใช้แล้วในงานท่อและฐานเสาเดี่ยวกับโครงขากังหันลมนอกชายฝั่ง
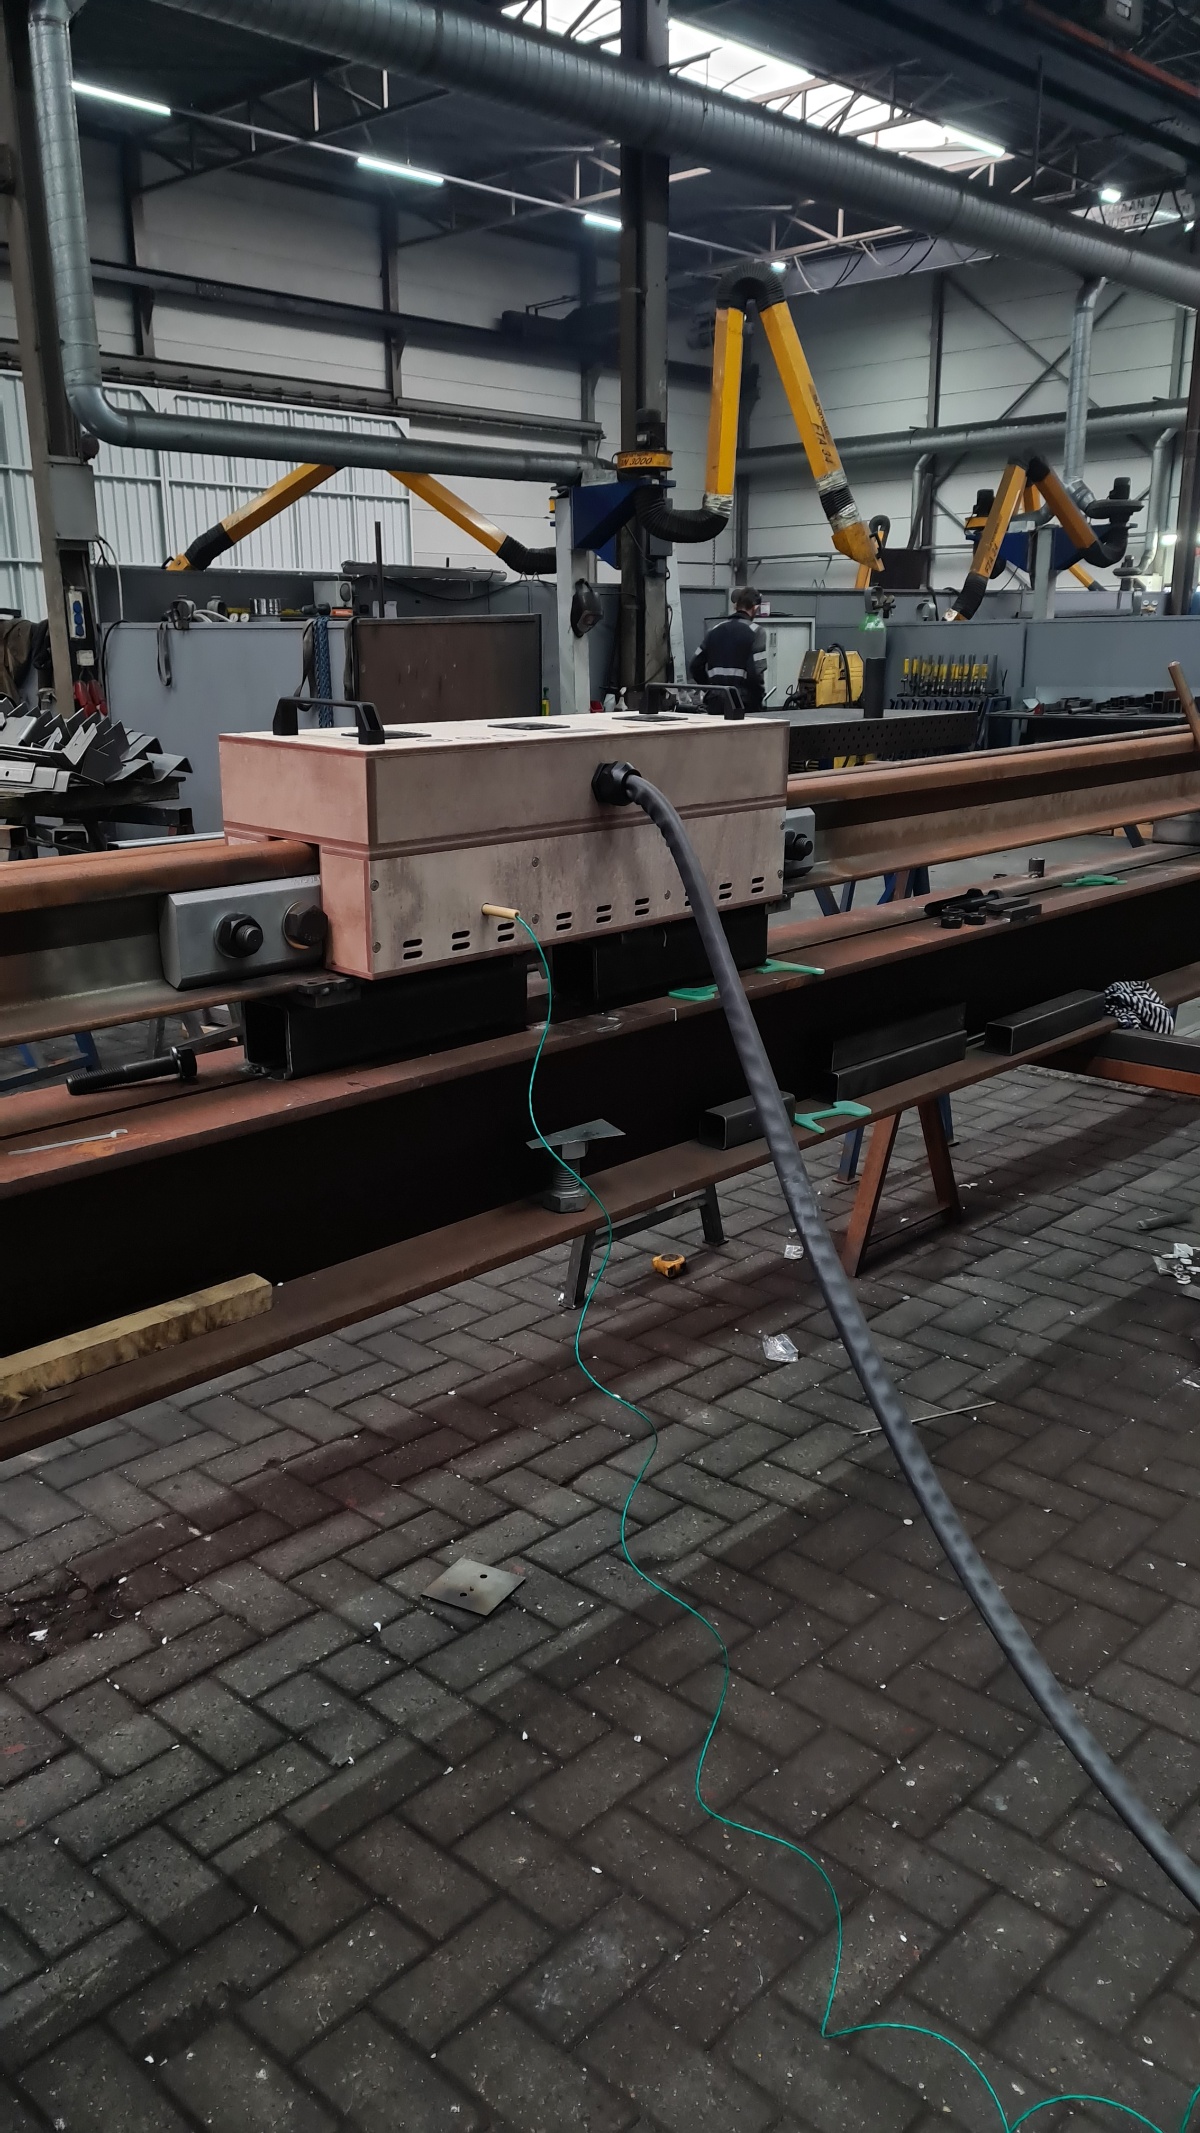
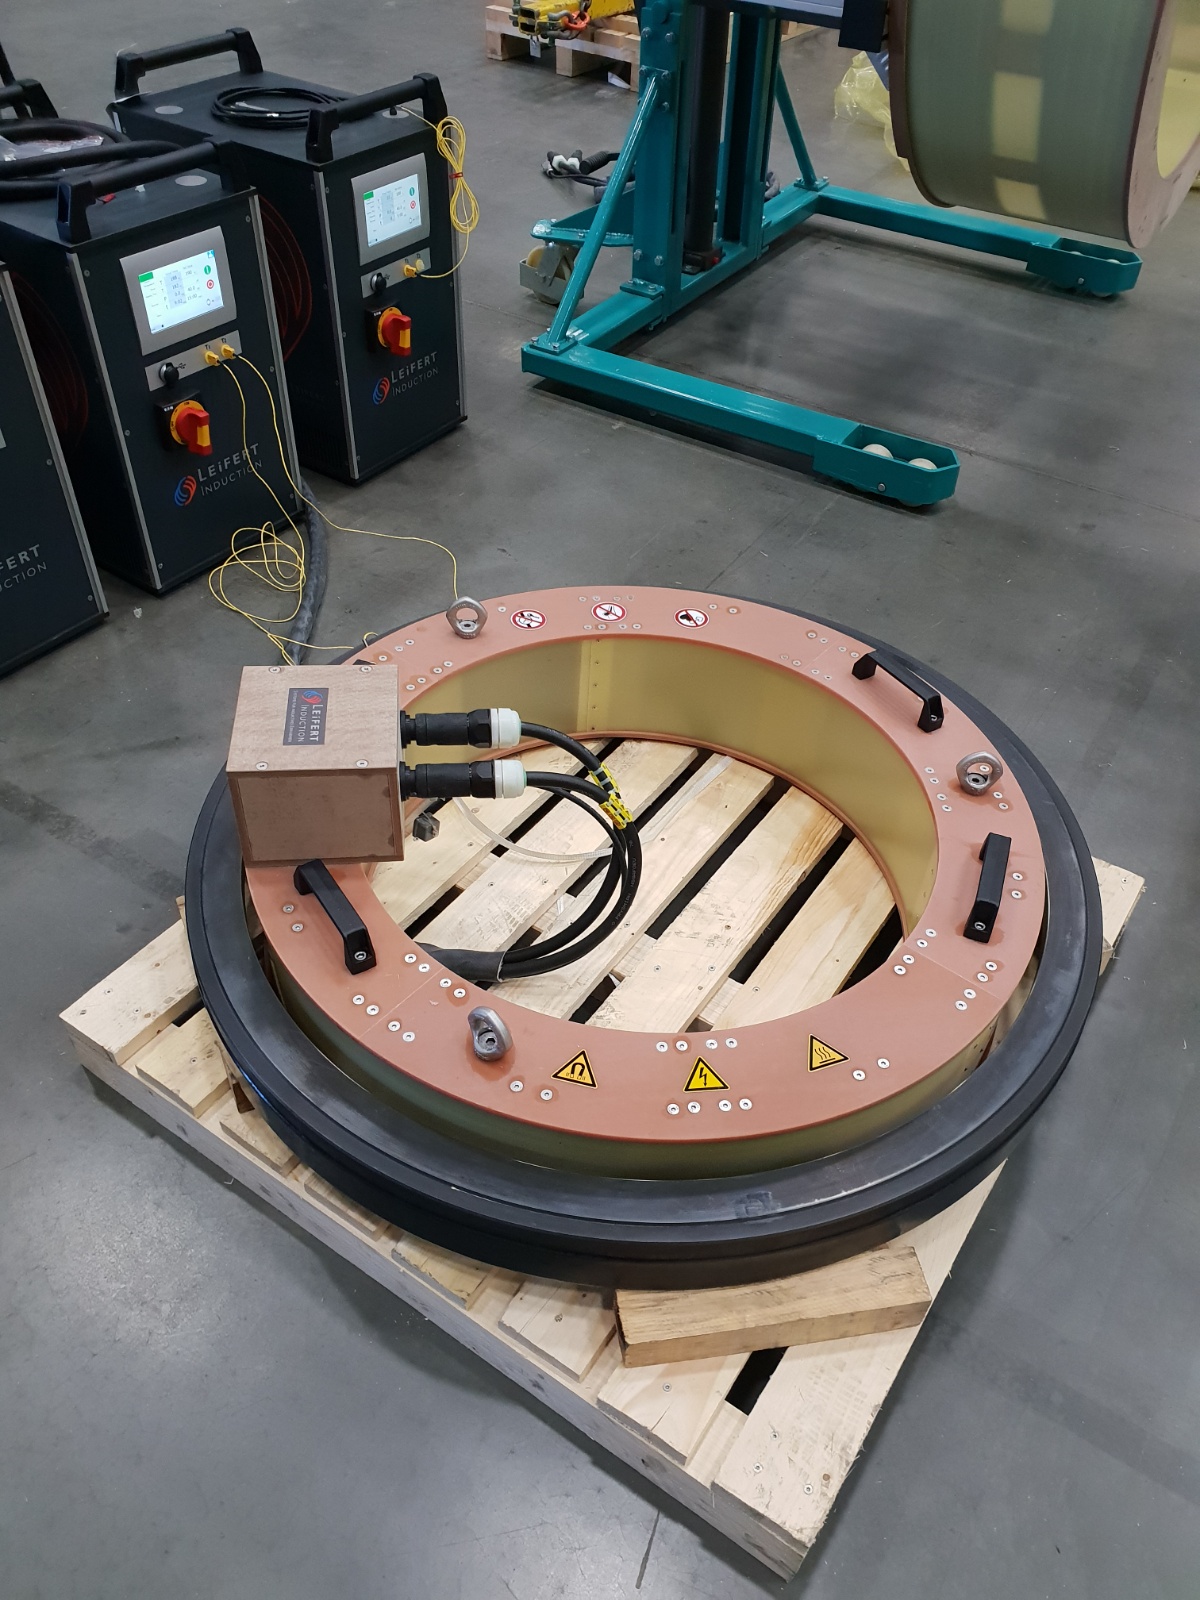
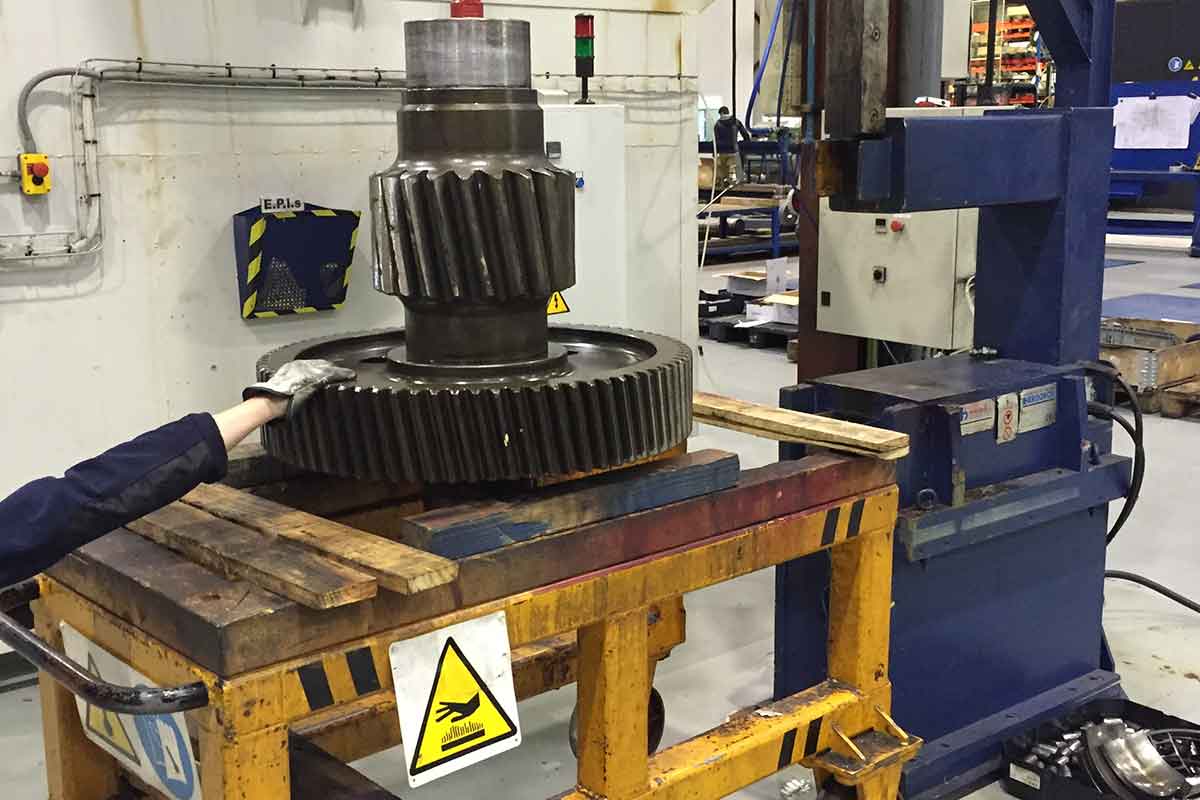
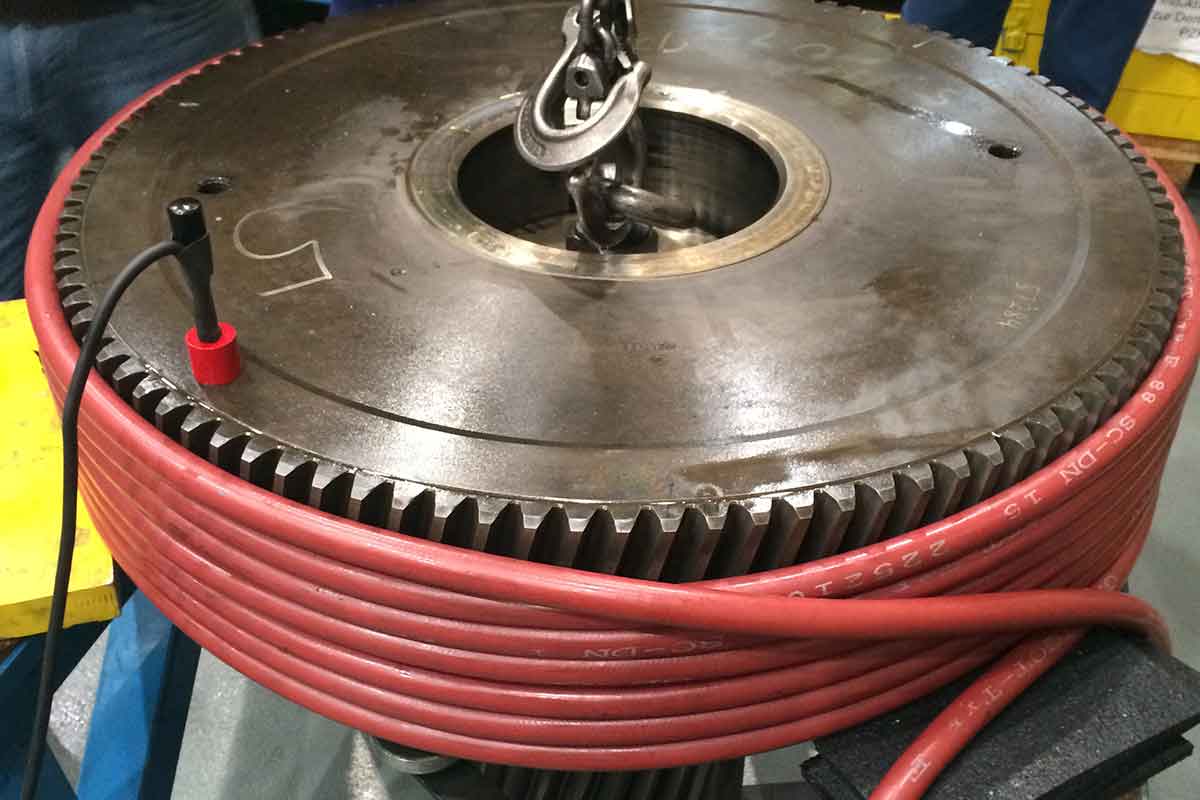
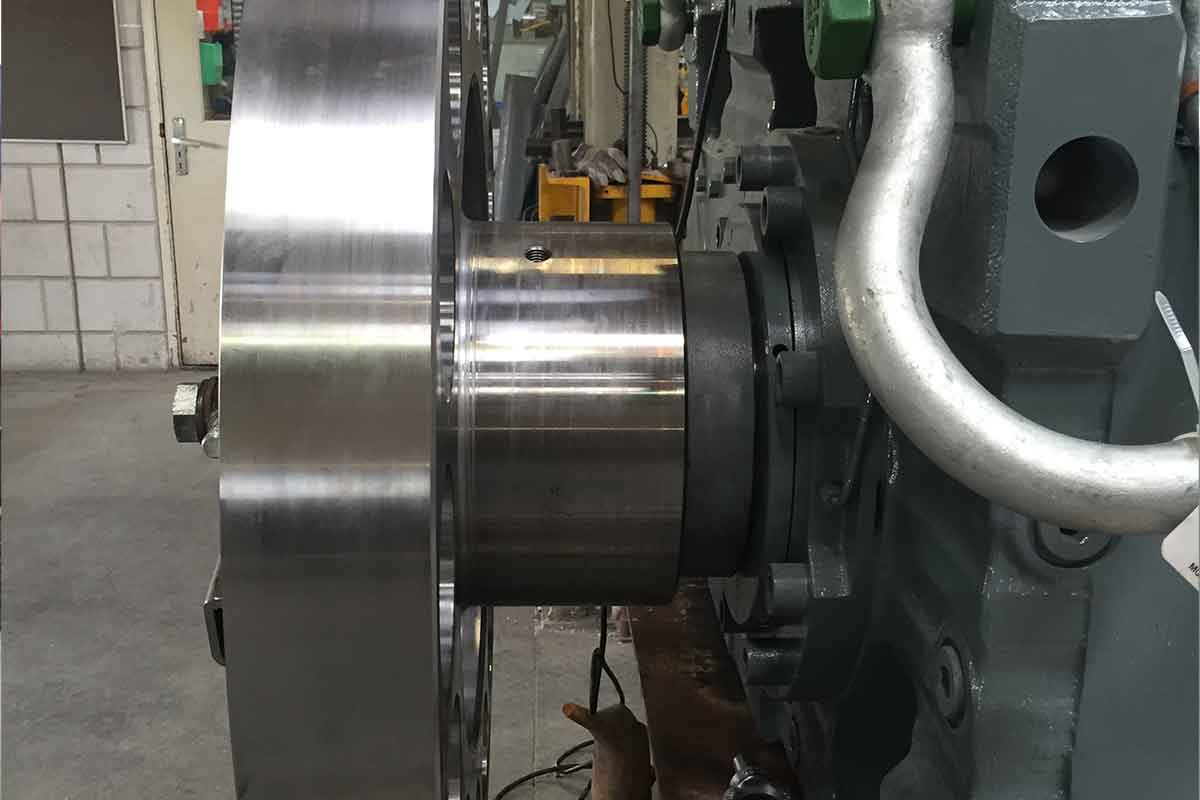
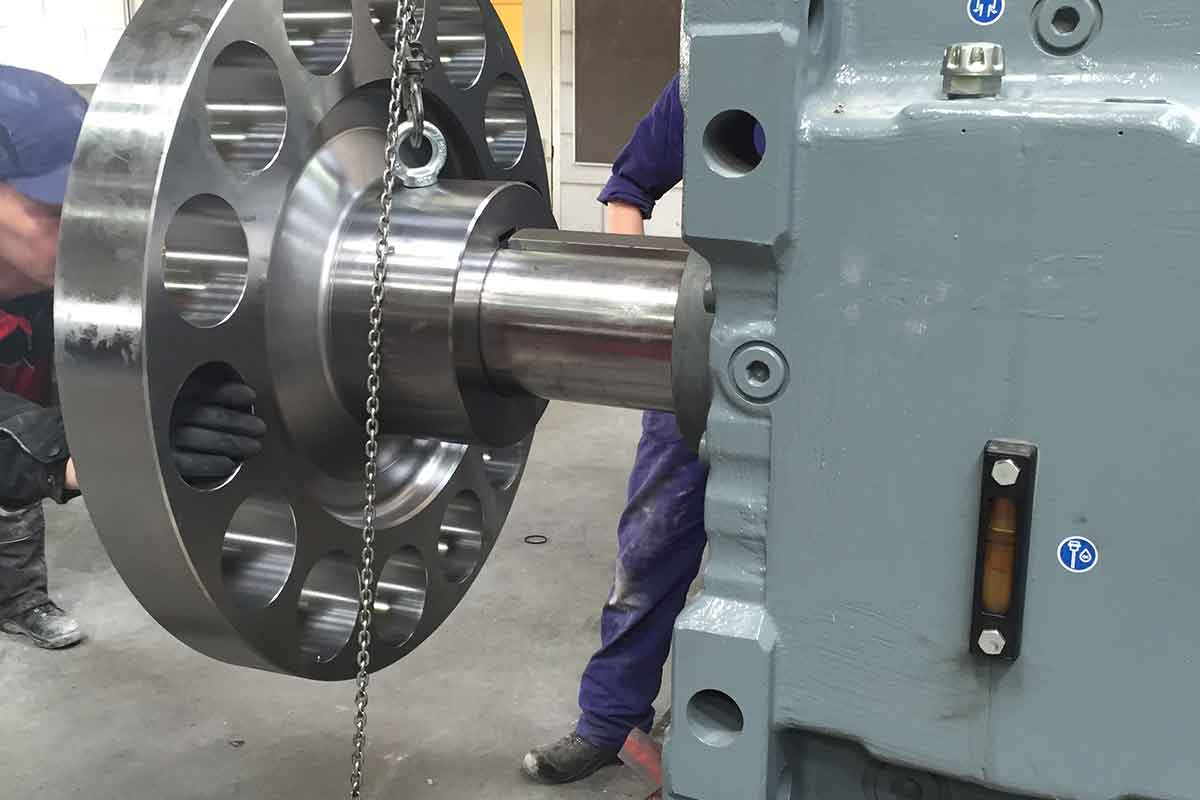
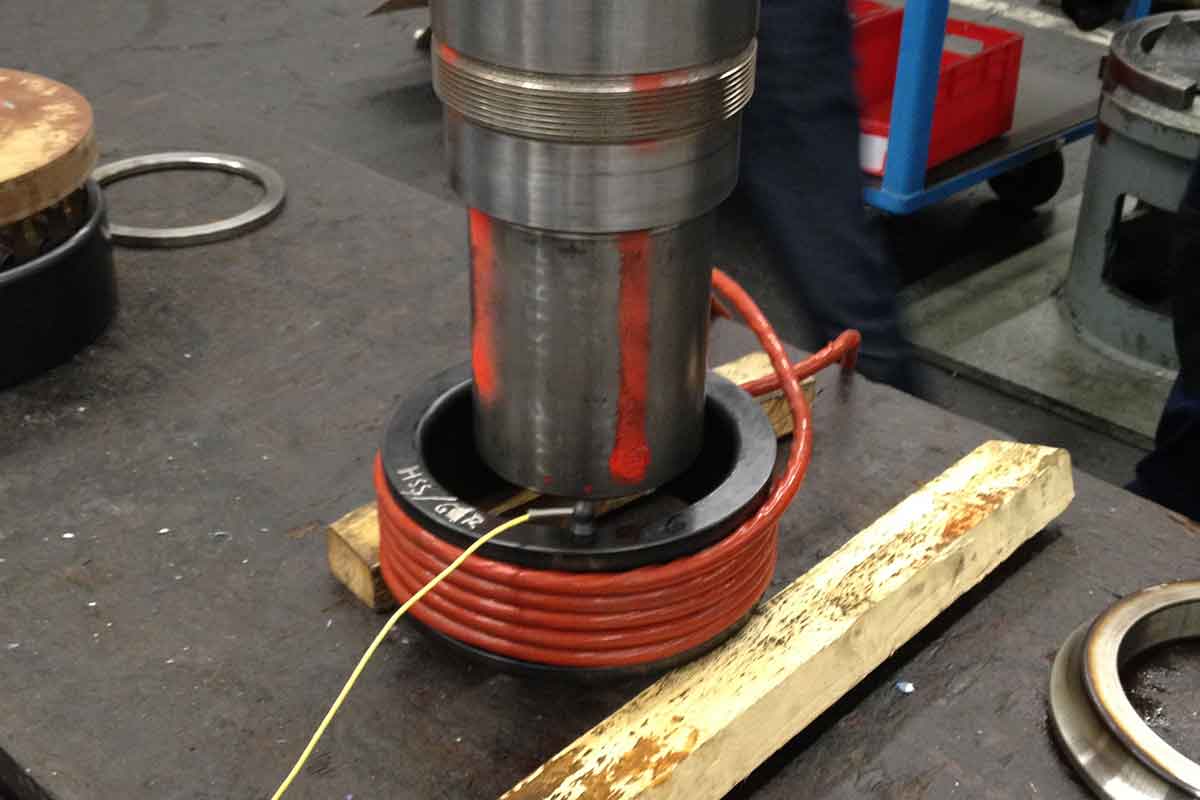
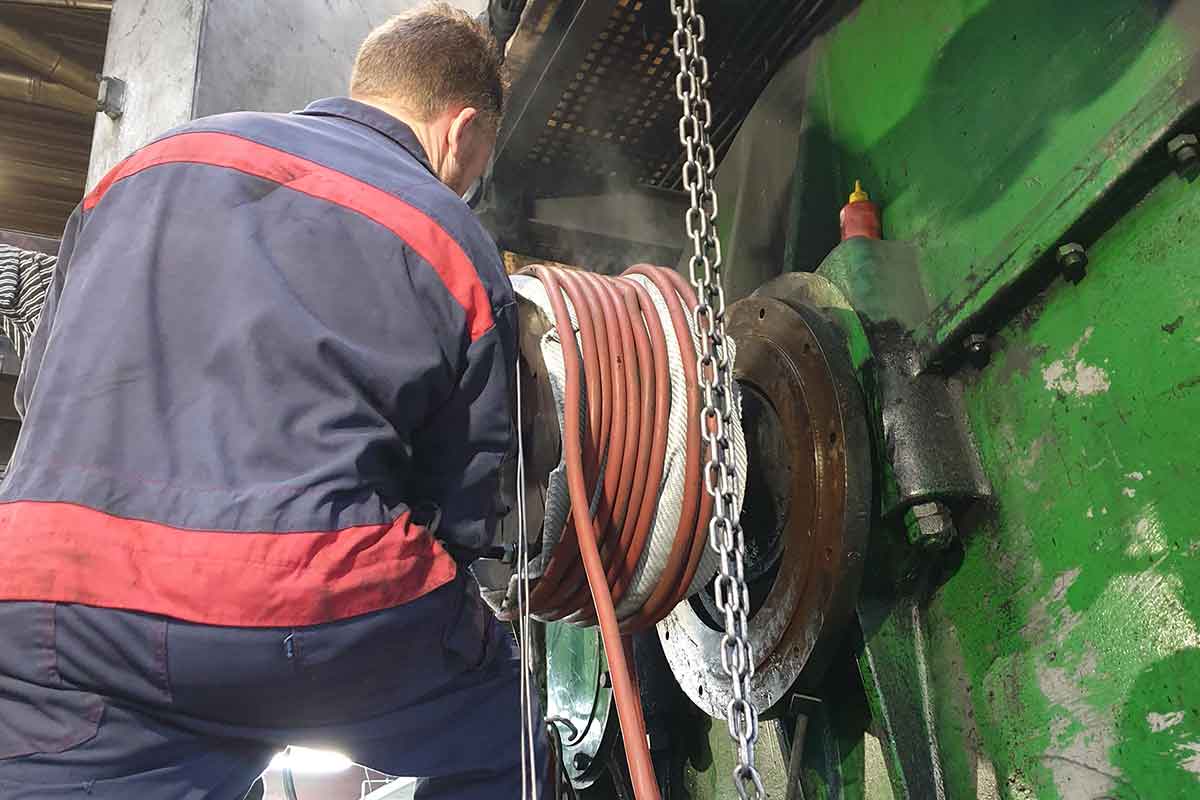
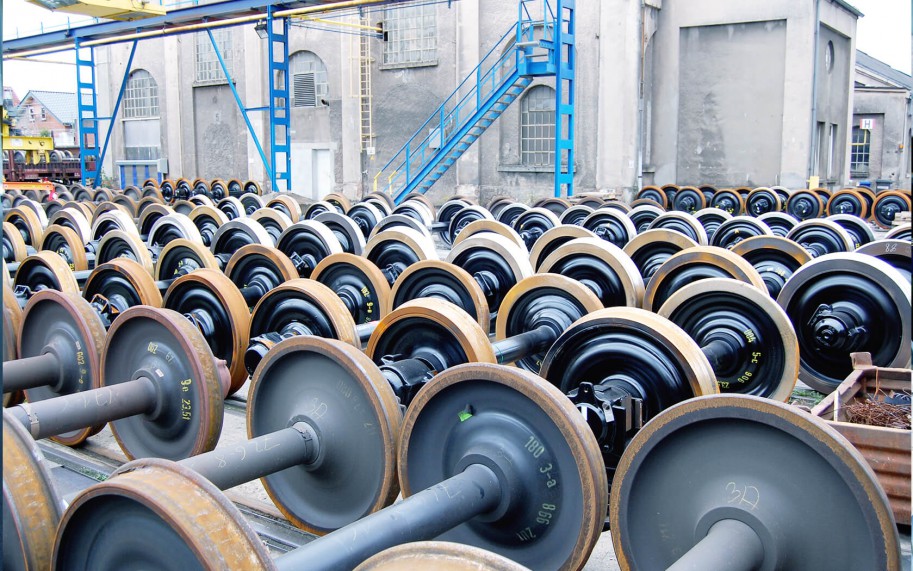
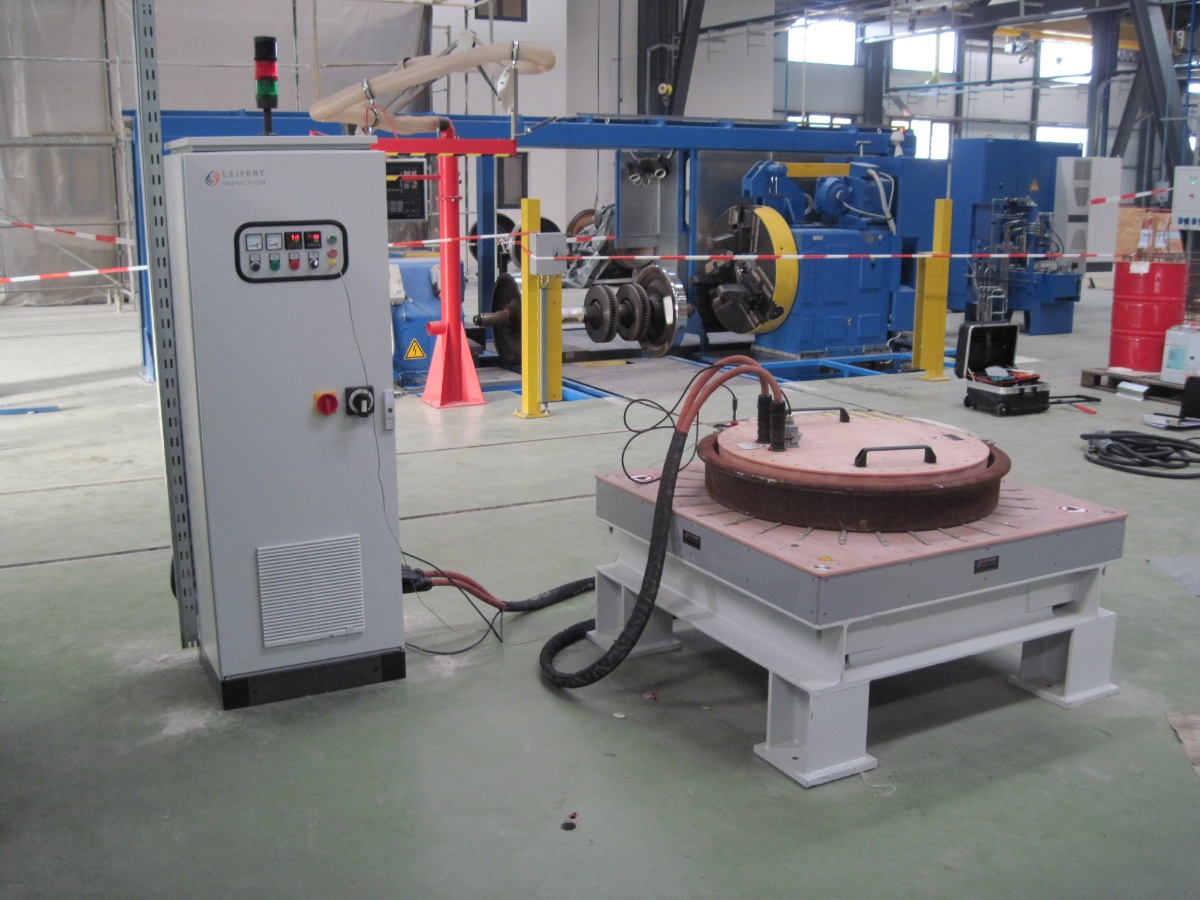
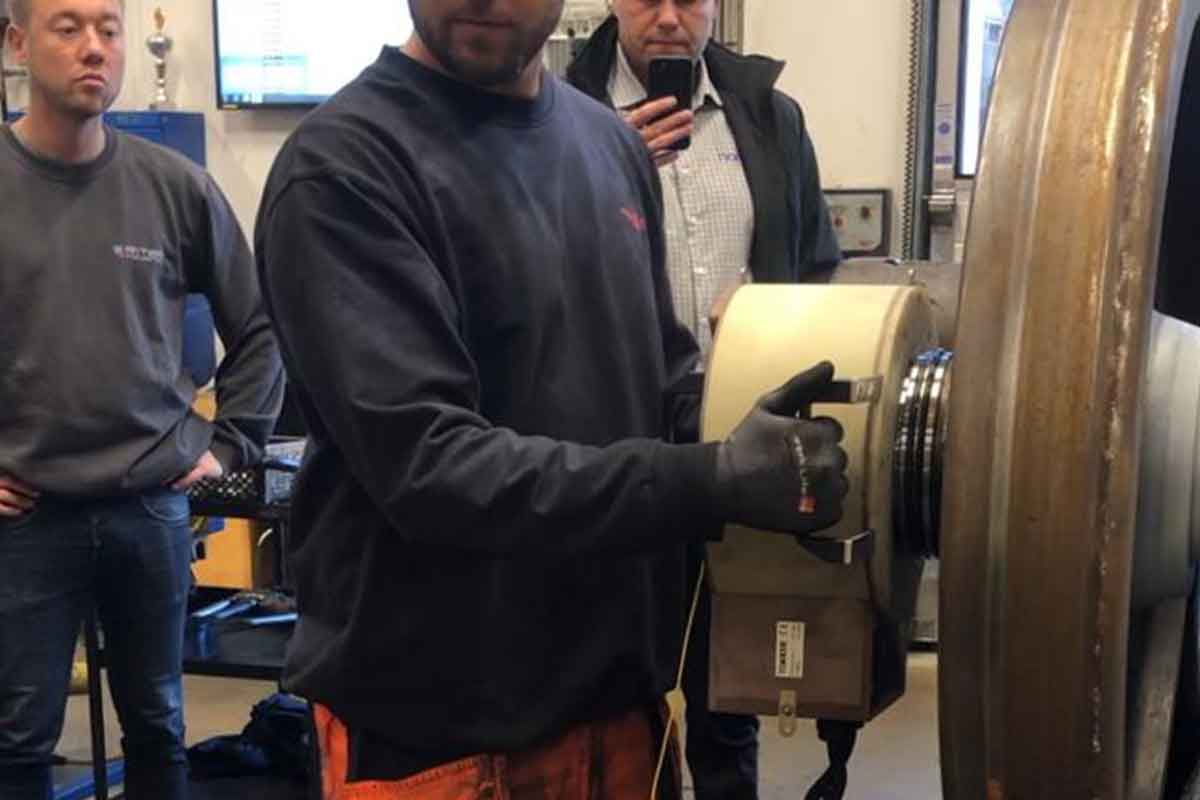
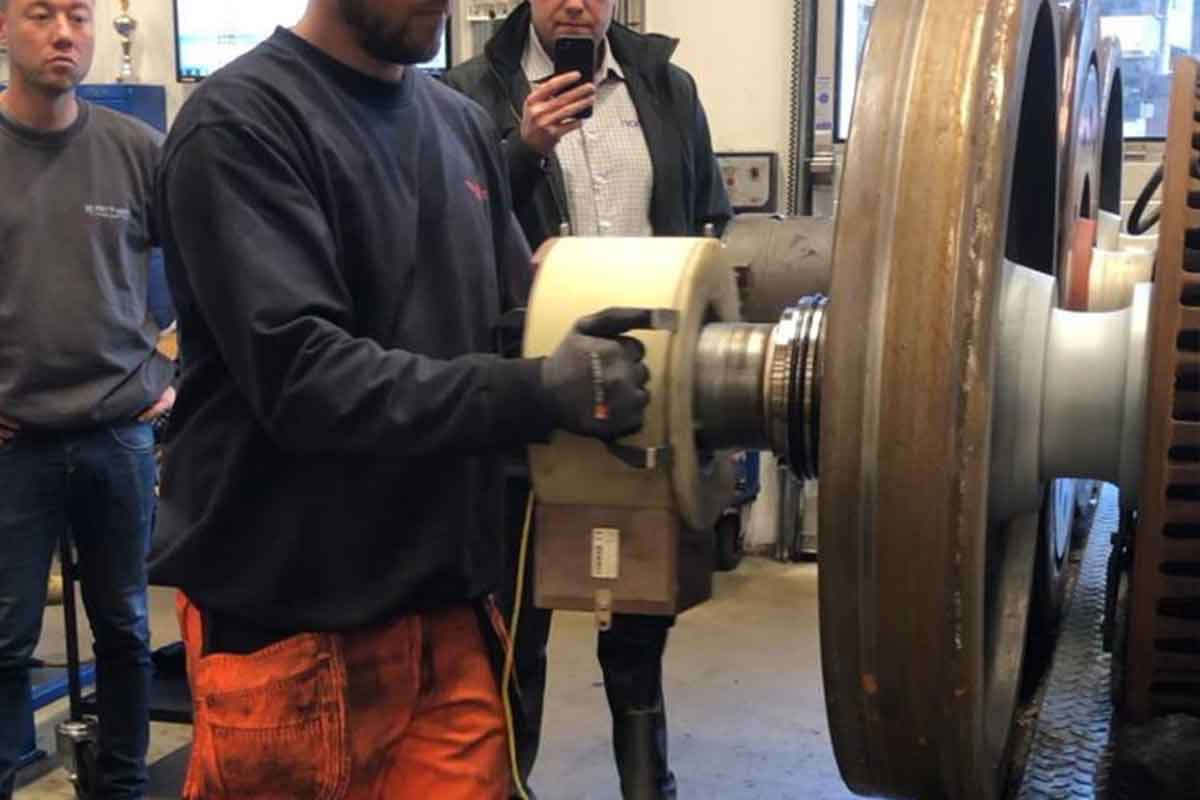
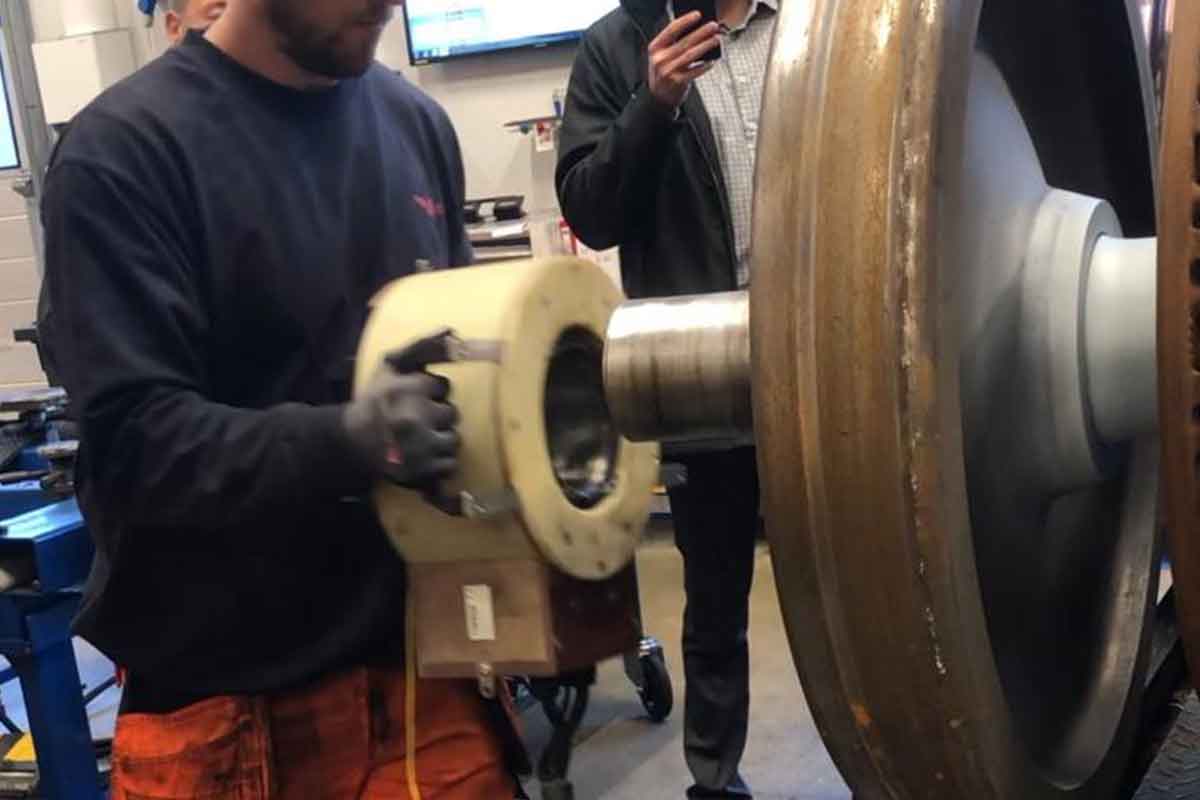
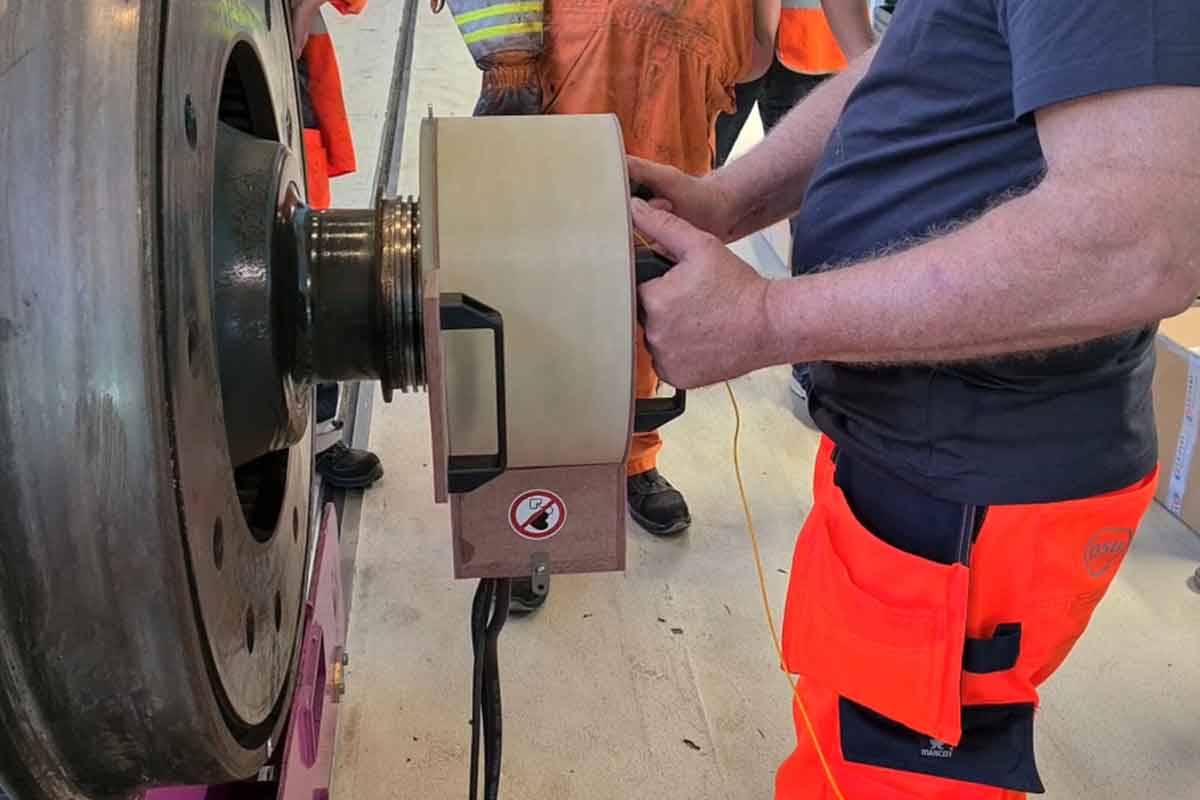
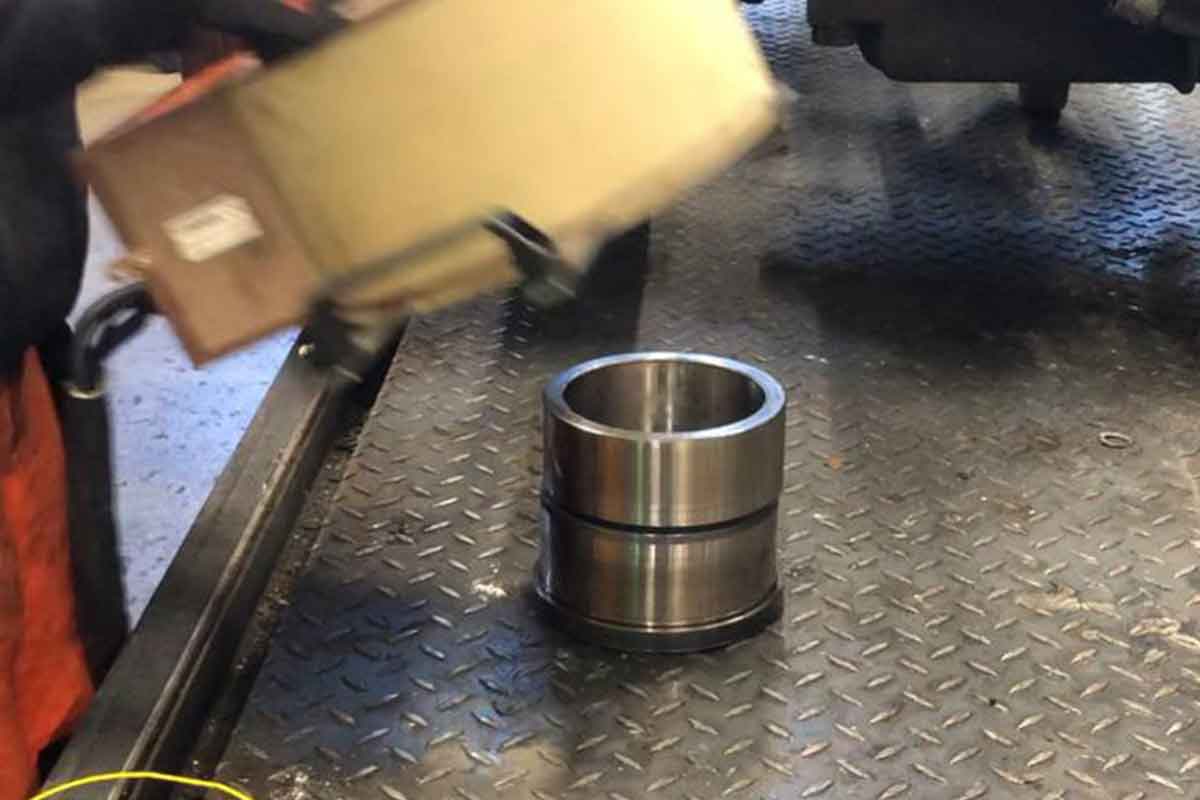
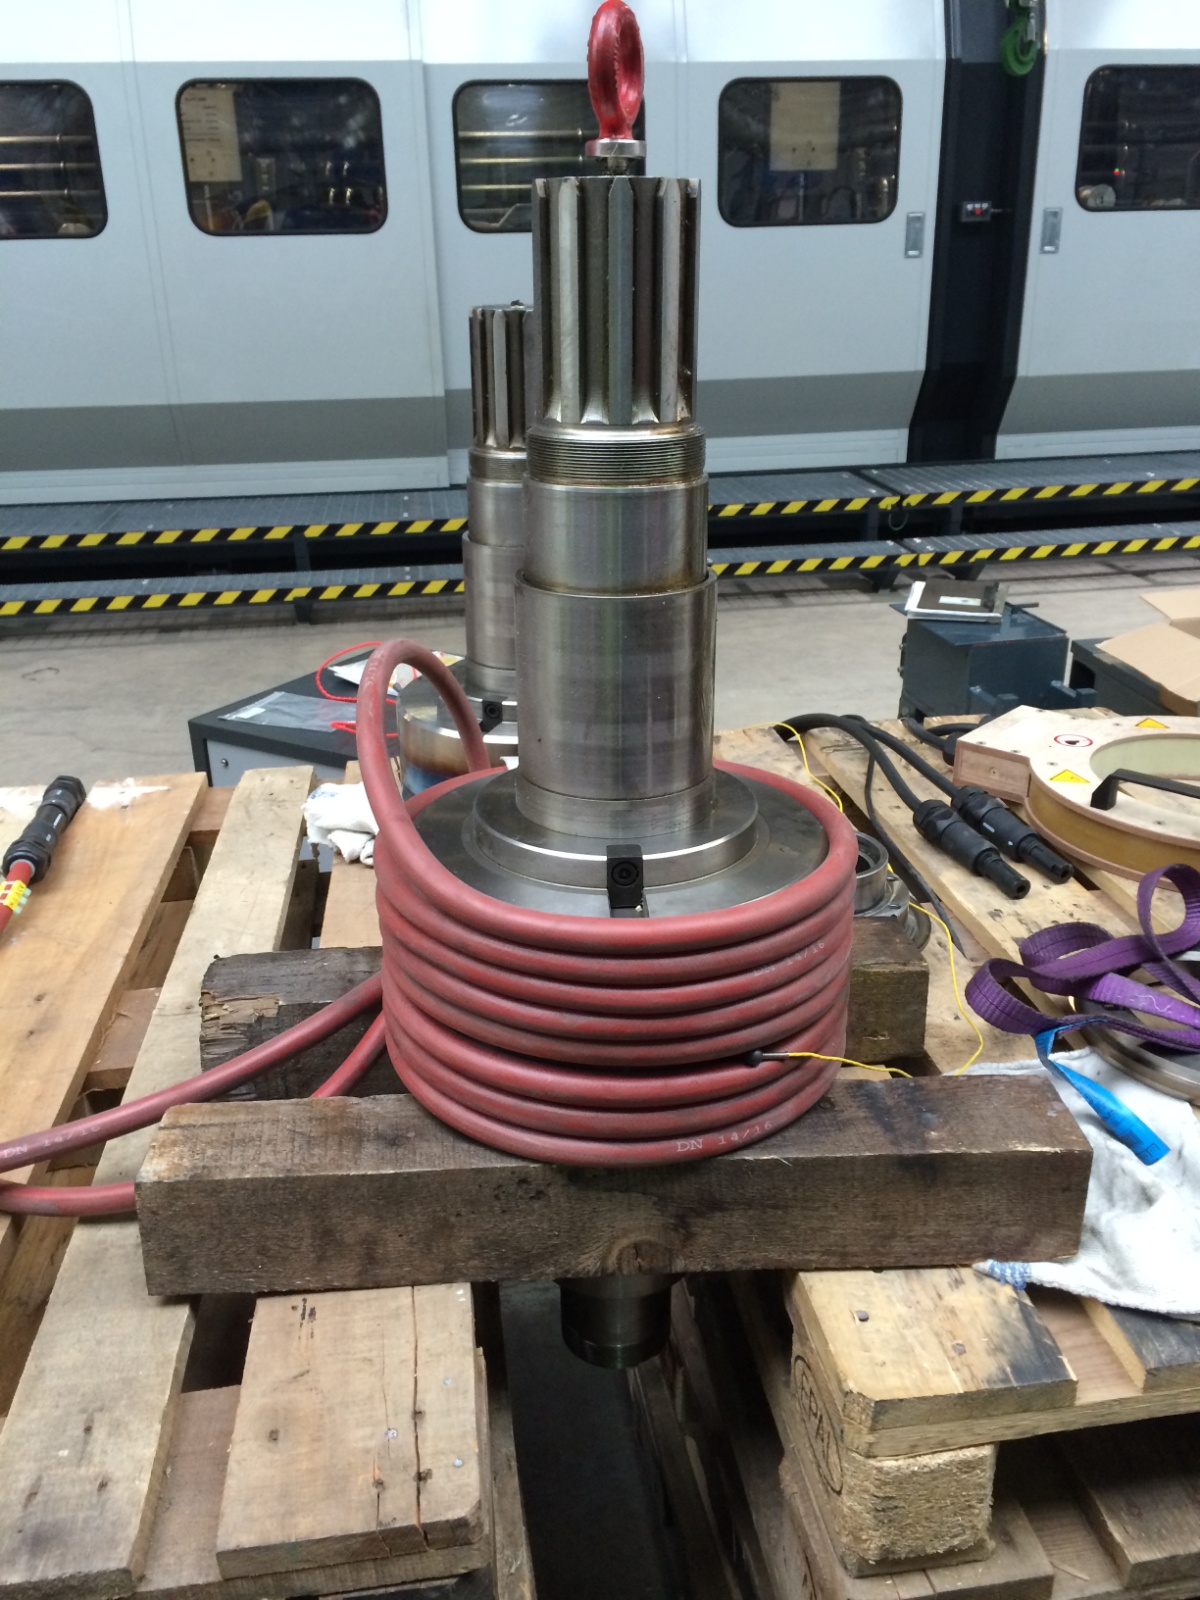
การถอดประกอบแหวนในและแหวนกันฝุ่นของล้อ: ขดลวดครอบคลุมแหวนใน ใช้เวลาประมาณ 25 วินาทีถึงประมาณ 140 องศาเซลเซียส และถอดออกได้โดยเฉลี่ย 30–40 วินาทีโดยไม่ทำร้ายแหวน นอกจากนี้ยังมีงานอุ่นก่อนชุบโมลิบดีนัมที่เพลา และงานถอดประกอบล้อและปลอกล้อ — งานที่ทำบ่อยใช้ขดลวดตายตัว ส่วนงานที่เส้นผ่านศูนย์กลางหลากหลายใช้ขดลวดอ่อนตัว
≈25 วินาที → 140 °C · ถอดโดยเฉลี่ย 30–40 วินาที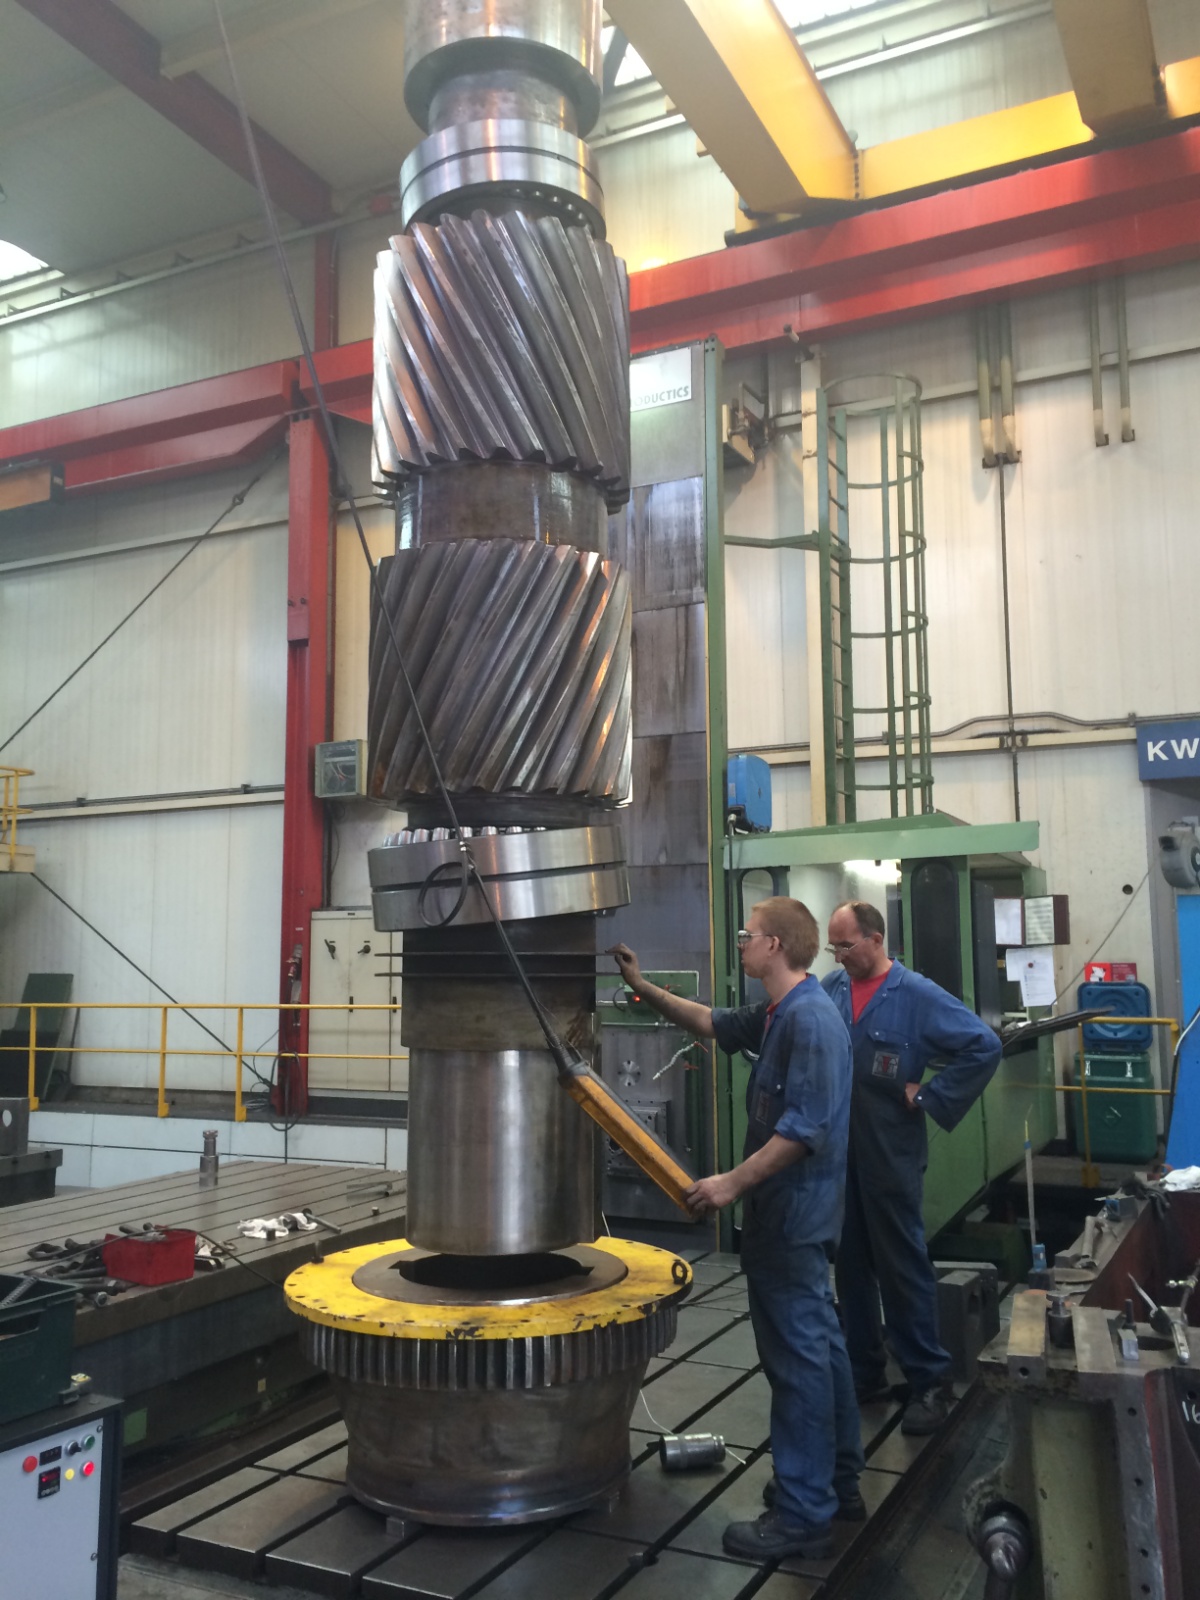
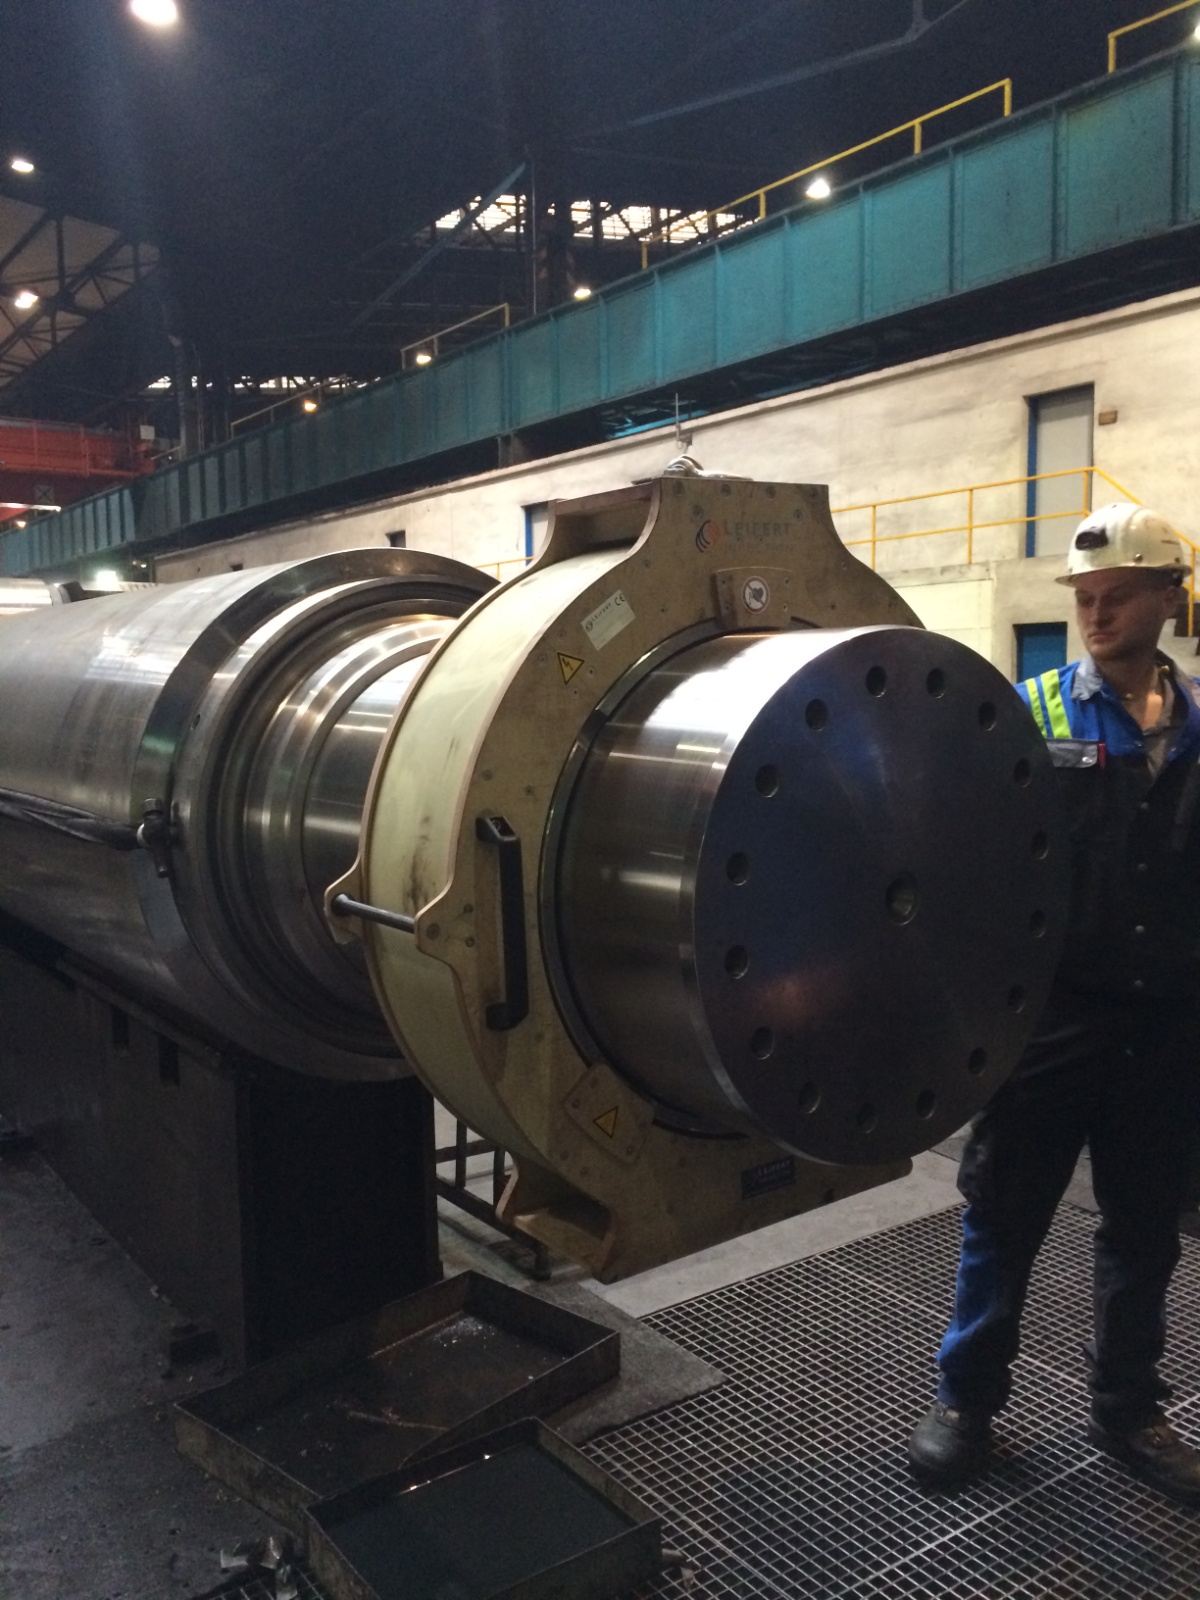
ในโรงงานเหล็กและโรงรีด การบำรุงรักษาเครื่องจักรมูลค่าสูงเป็นเรื่องสำคัญ การเหนี่ยวนำเหมาะอย่างยิ่งกับการถอดชิ้นงานสวมอัดบนลูกกลิ้งและเพลาโดยไม่ทำลายชิ้นงาน ด้วยเครื่องทำความร้อนเหนี่ยวนำของ LEIFERT เวลาหยุดเครื่องและรอบการซ่อมสั้นลงอย่างมีนัยสำคัญ
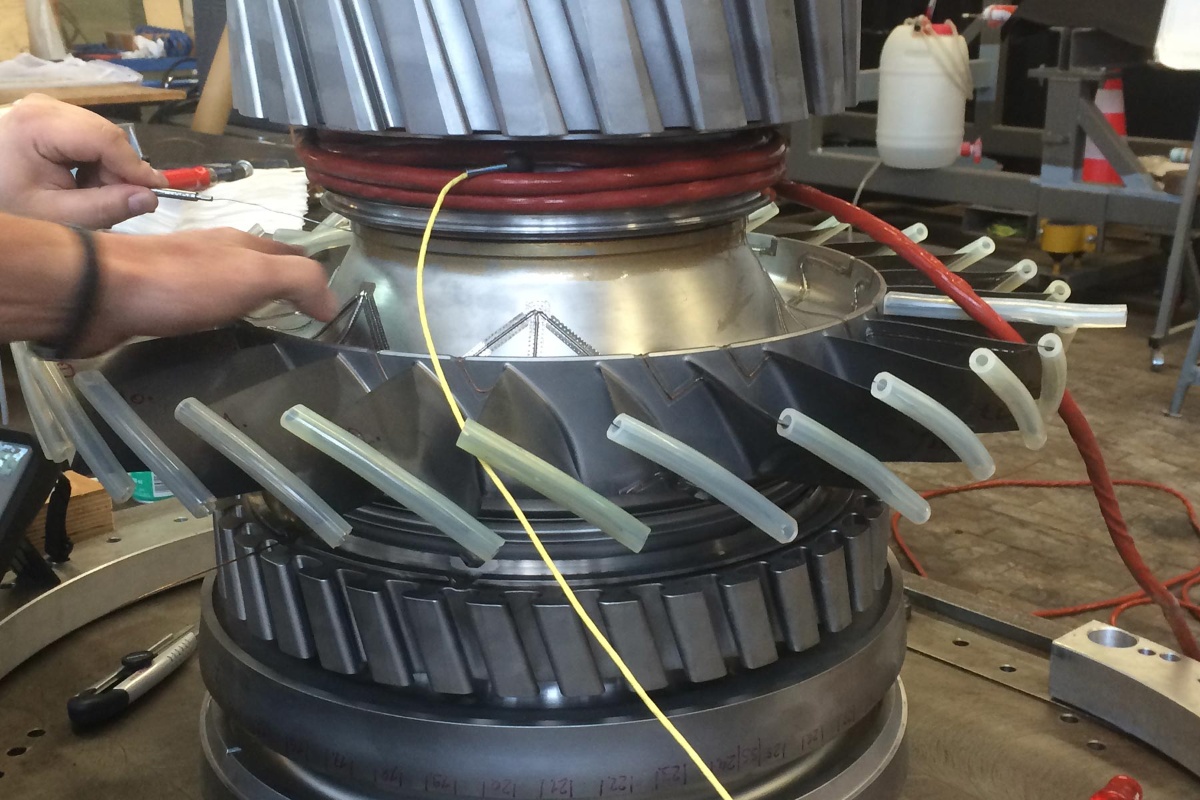
LEIFERT ส่งมอบเครื่องทำความร้อนเหนี่ยวนำให้ผู้ผลิตและศูนย์ซ่อม (MRO) ที่มีชื่อเสียง อุตสาหกรรมการบินต้องการคุณภาพกระบวนการระดับสูง กระบวนการต้องควบคุมได้และทำซ้ำได้อย่างแม่นยำ จึงทำให้เครื่องทำความร้อนเหนี่ยวนำถูกนำมาใช้ในอากาศยานและศูนย์ซ่อมมากขึ้น
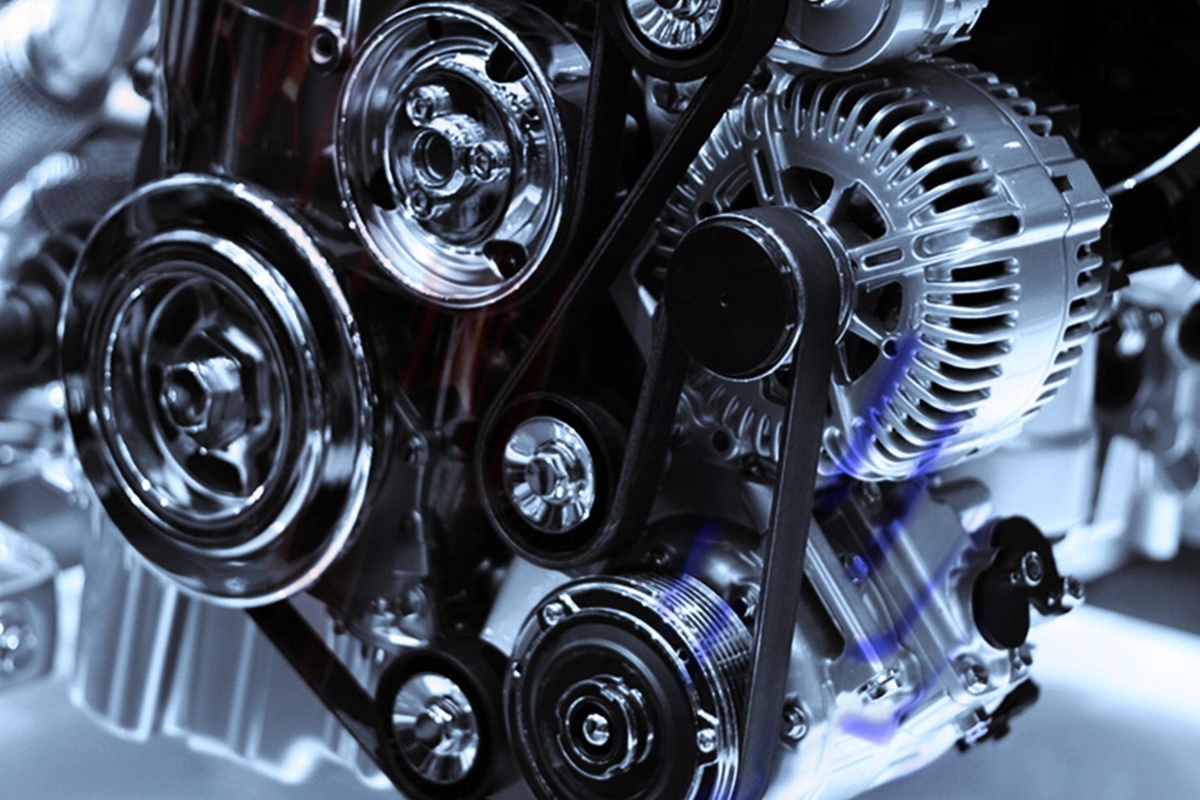
สายการผลิตรถยนต์ต้องการรอบเวลาสั้นมาก เครื่องทำความร้อนเหนี่ยวนำของ LEIFERT สามารถนำความร้อนเข้าสู่ชิ้นงานรูปทรงซับซ้อนได้อย่างตรงจุด ทำให้กระบวนการประกอบเร็วขึ้น
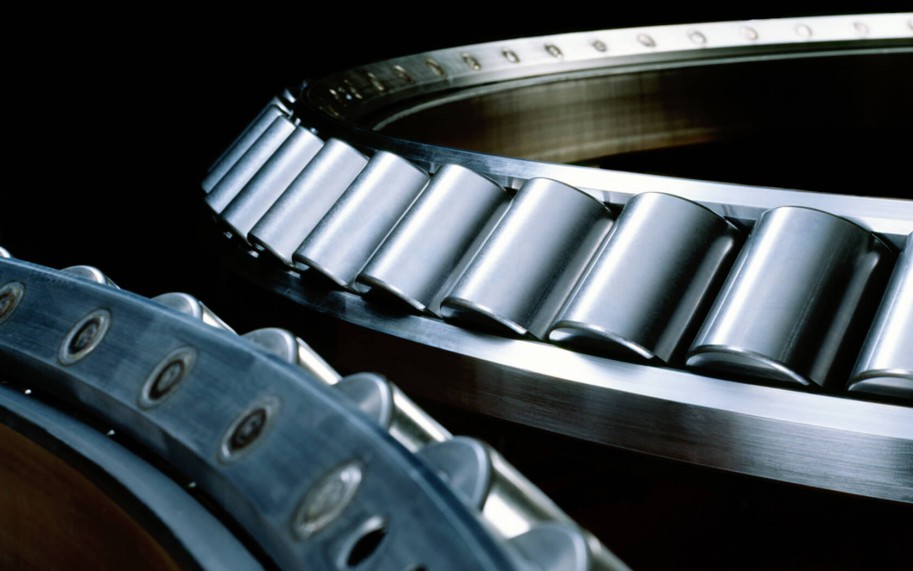
LEIFERT ส่งมอบให้ผู้ผลิตลูกกลิ้งพิมพ์ชั้นนำ ความเยื้องศูนย์ของลูกกลิ้งพิมพ์ถูกกำหนดโดยกระบวนการผลิตตัวลูกกลิ้ง — การเหนี่ยวนำซึ่งควบคุมได้และทำซ้ำได้ตอบสนองข้อกำหนดของกระบวนการทั้งหมด
บริการ
LEIFERT มีบริการที่หลากหลายเพื่อตอบสนองความต้องการของลูกค้าเกือบทั้งหมด
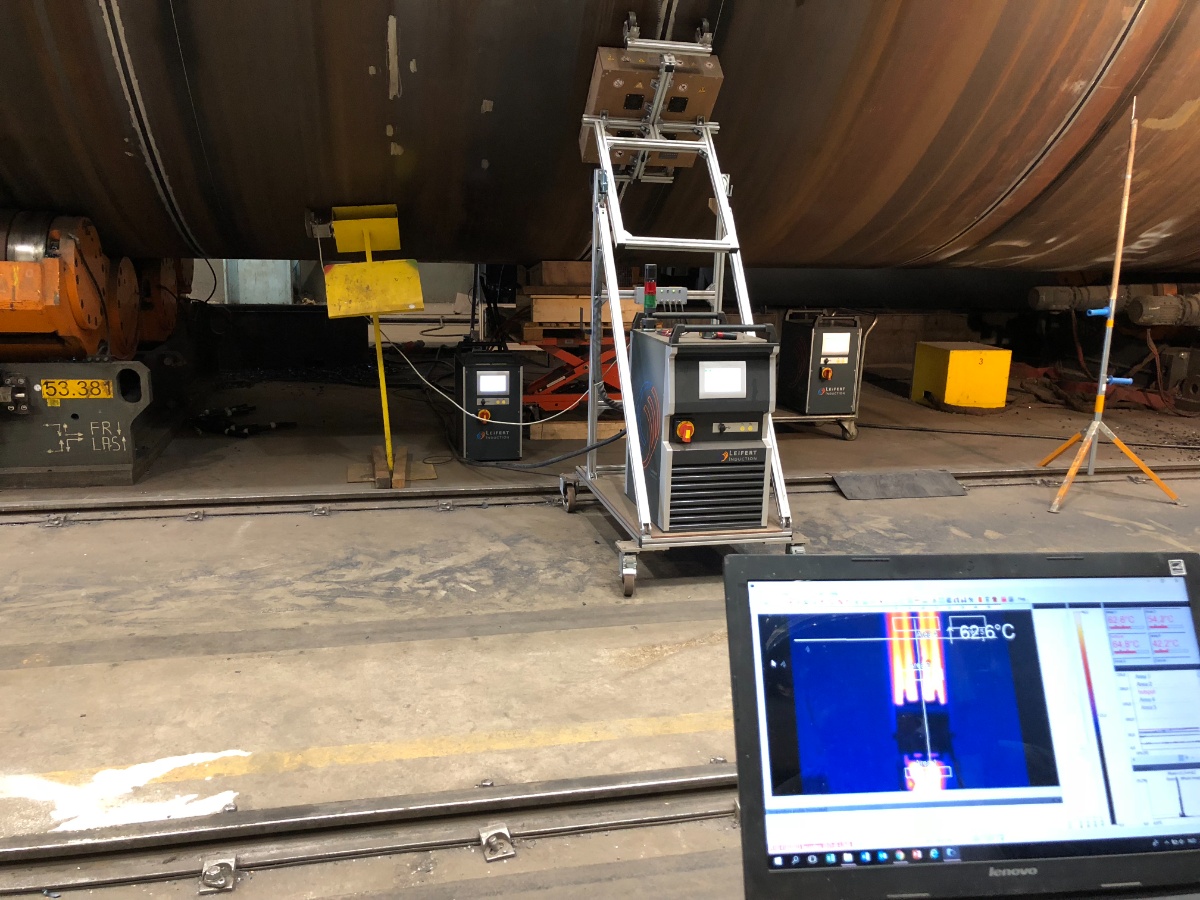
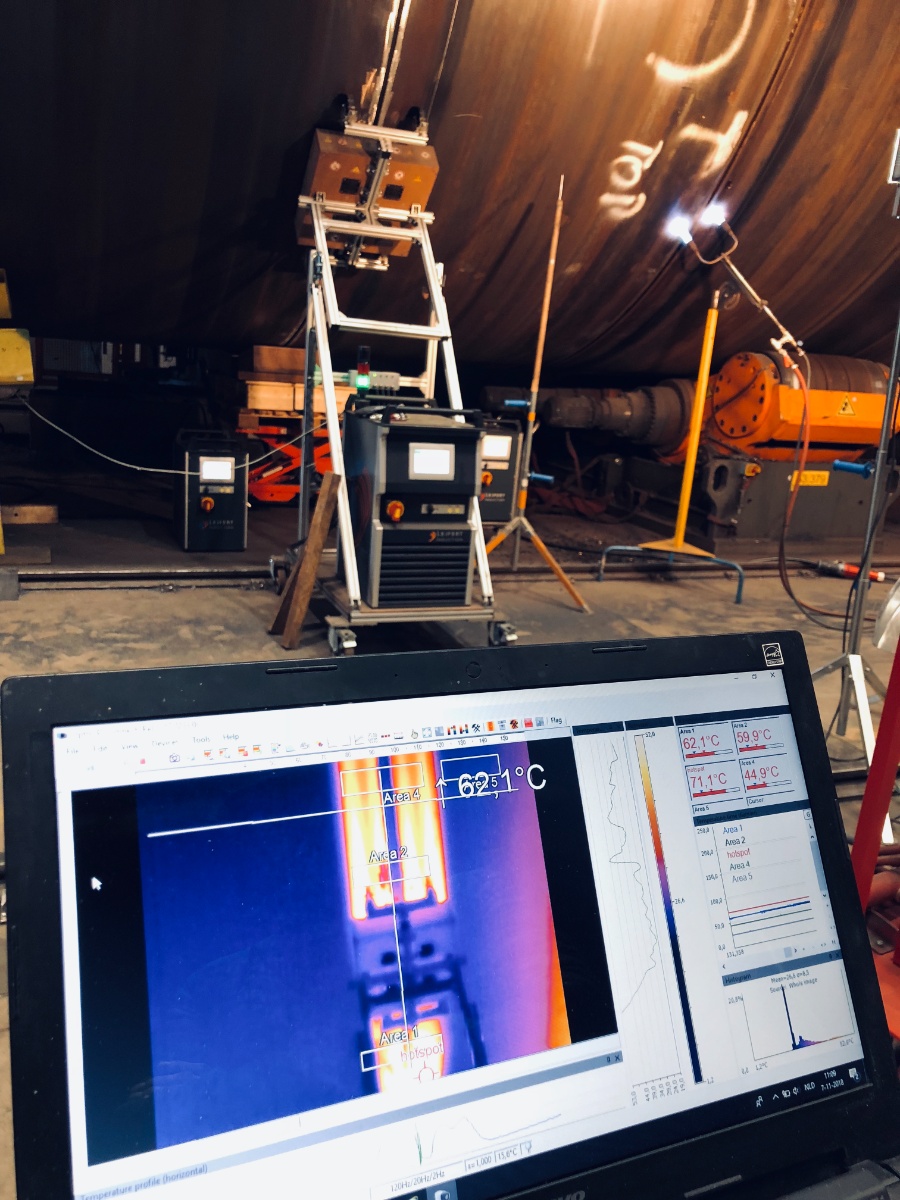
ใช้กล้องถ่ายภาพความร้อนสมัยใหม่บันทึกการกระจายอุณหภูมิในชิ้นงาน เพื่อจัดทำเอกสารกระบวนการให้ความร้อนอย่างครบถ้วน
สำหรับงานประกอบที่เกิดครั้งเดียว จัดหาอุปกรณ์เหนี่ยวนำสั่งทำพิเศษพร้อมช่างผู้ชำนาญการเดินทางไปปฏิบัติงาน
สำหรับงานประกอบที่ทำซ้ำ: เริ่มจากเช่าอุปกรณ์เหนี่ยวนำพิเศษพร้อมผู้สนับสนุนด้านเครื่องกล เมื่อชำนาญแล้วลูกค้าสามารถดำเนินการเองได้ทั้งหมด
เพื่อให้อุปกรณ์พร้อมทำงานเสมอ มีสัญญาบำรุงรักษาและบริการที่ปรับให้เหมาะสม: ตั้งแต่มาตรการป้องกัน สต็อกอะไหล่ ไปจนถึงแผนโลจิสติกส์เฉพาะ
เพื่อคุ้มครองความปลอดภัยของพนักงาน กิจการต้องปฏิบัติตามข้อกำหนดเฉพาะ LEIFERT ให้คำปรึกษาและสามารถออกรายงานการวัดตามข้อกำหนด BGV B11 ของเยอรมนี
แจ้งชิ้นงานและสภาพการทำงานให้เราทราบ ทีมวิศวกรเยอรมนีและทีมในพื้นที่จะร่วมกันกำหนดโซลูชัน
ปรึกษาโซลูชันวิดีโอและหน้างาน
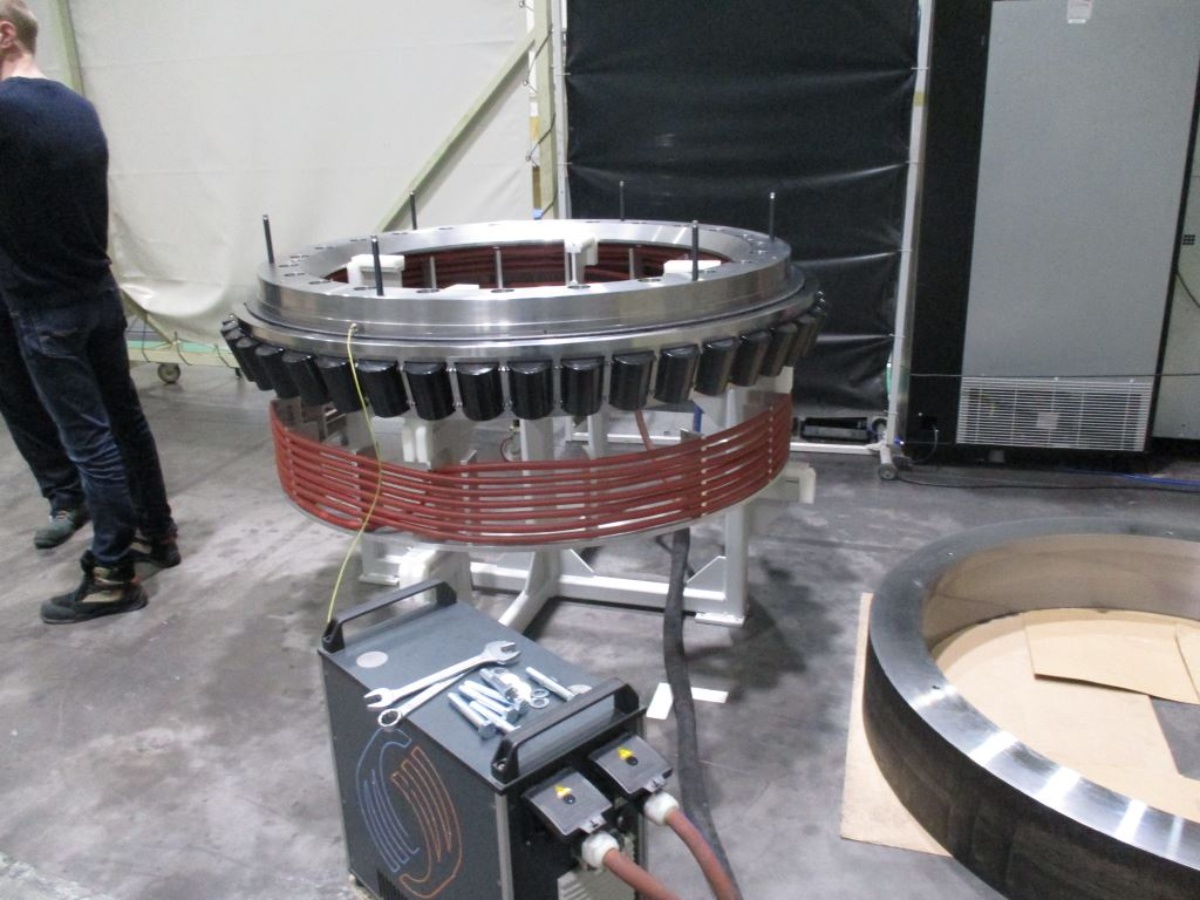
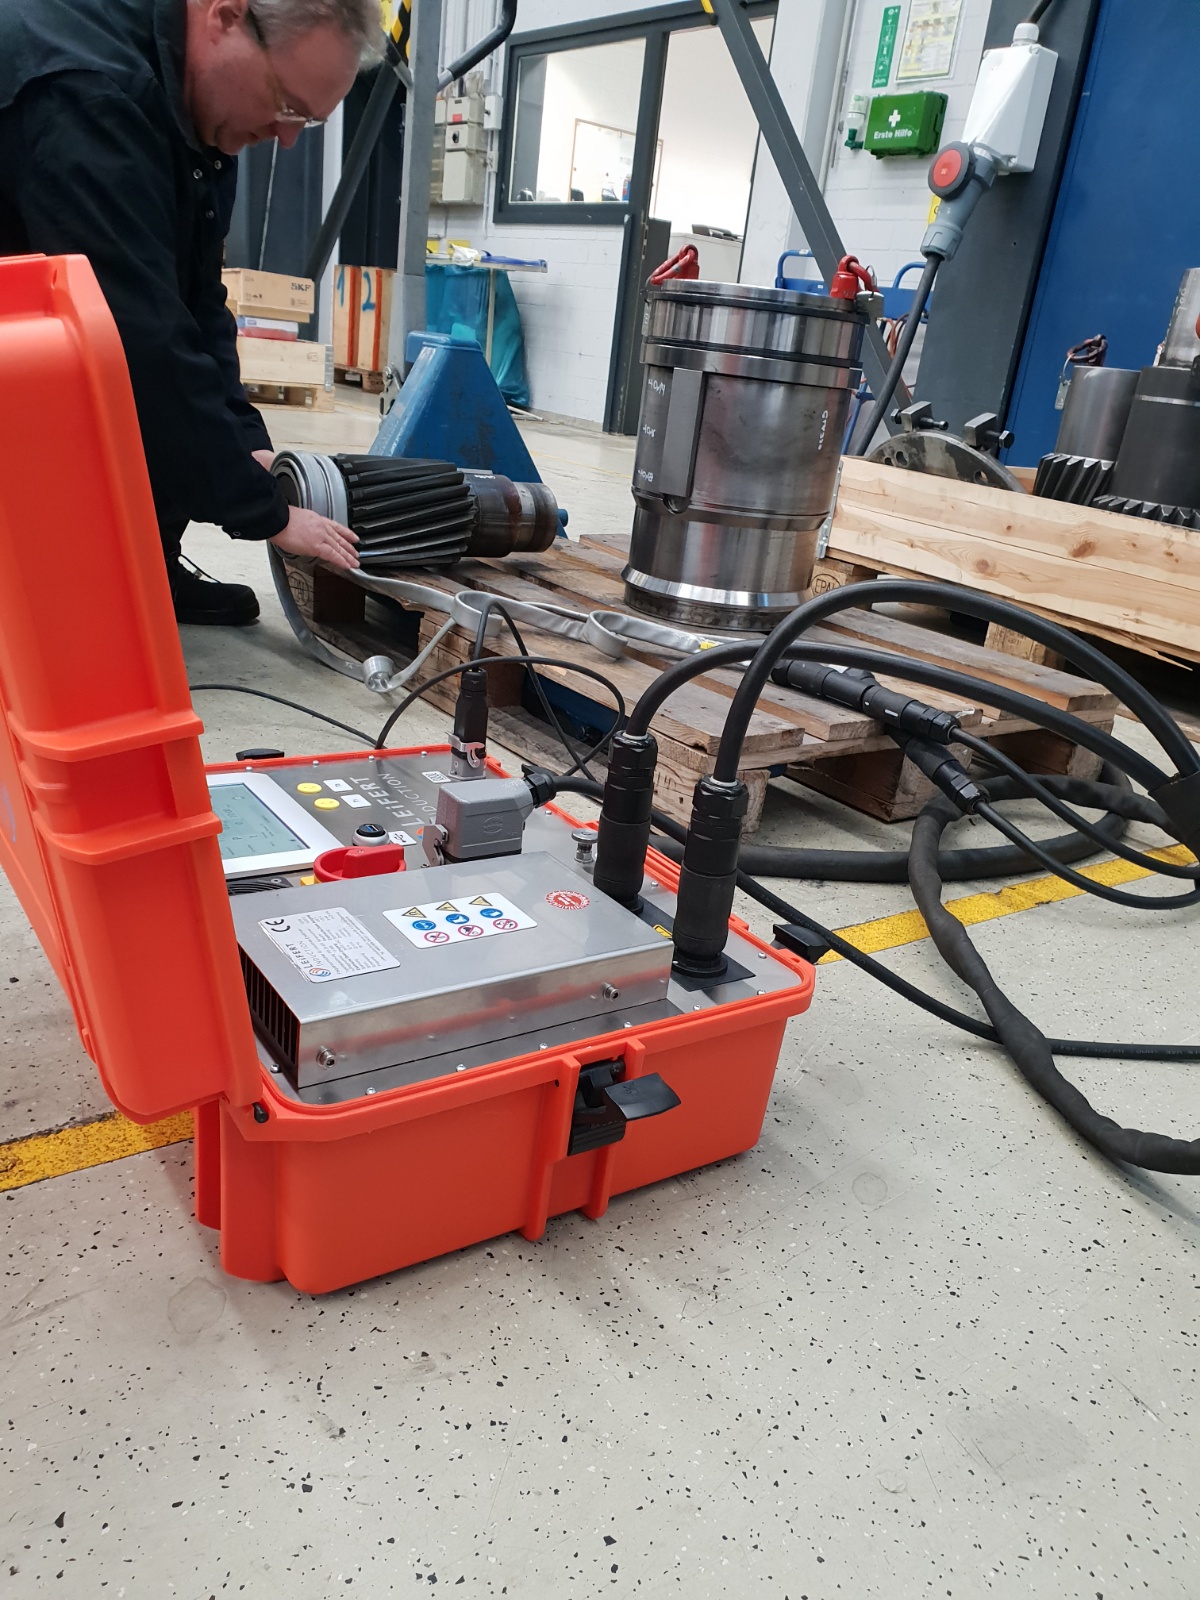
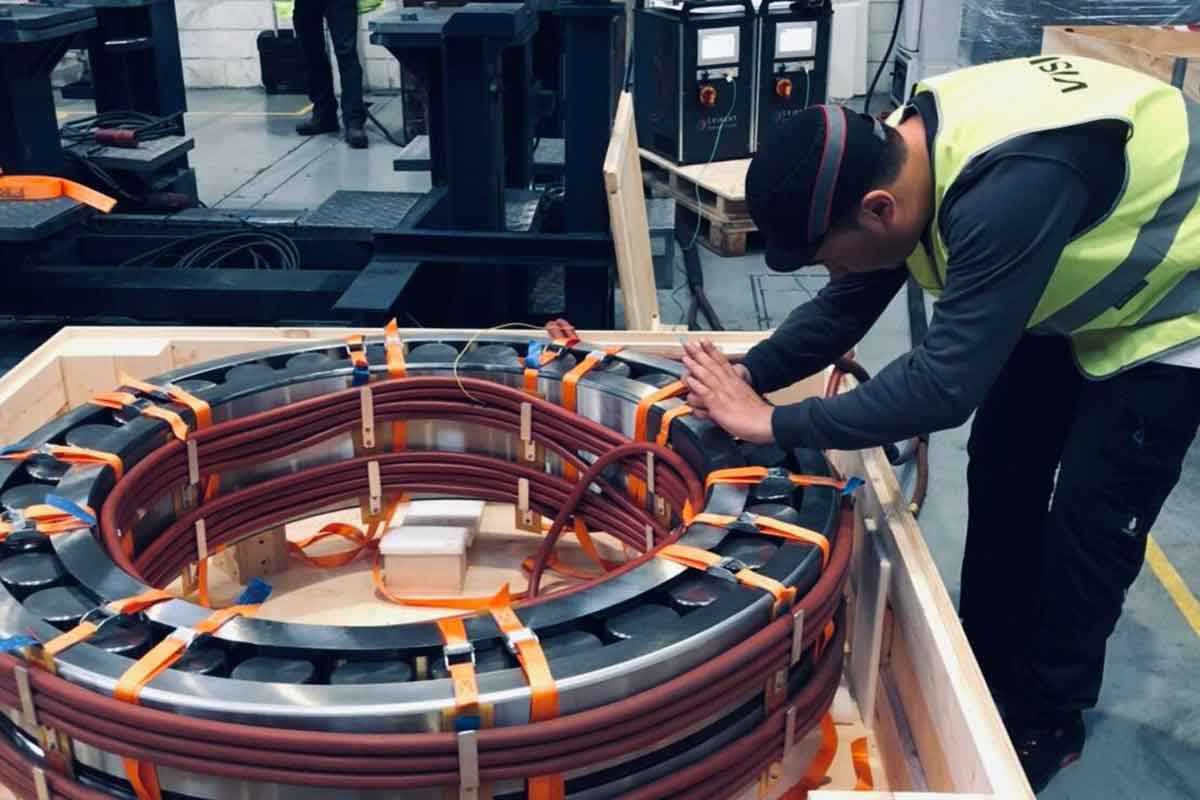
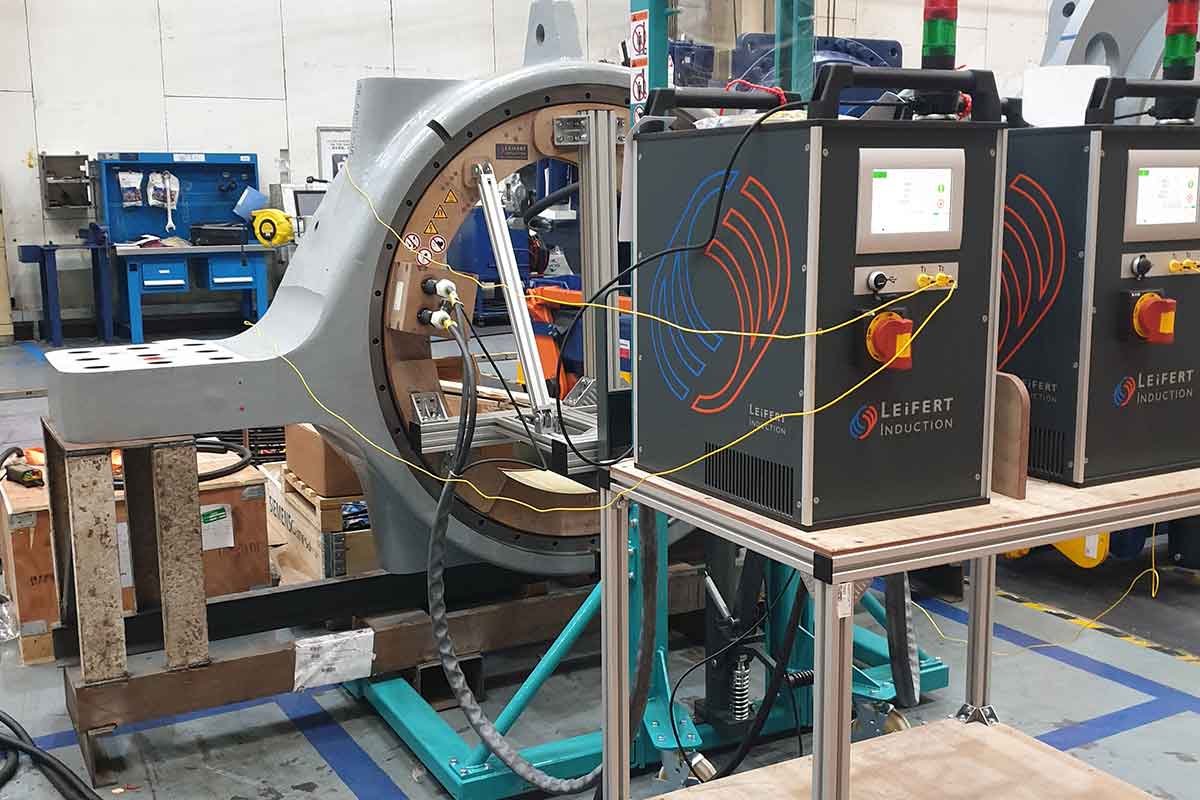
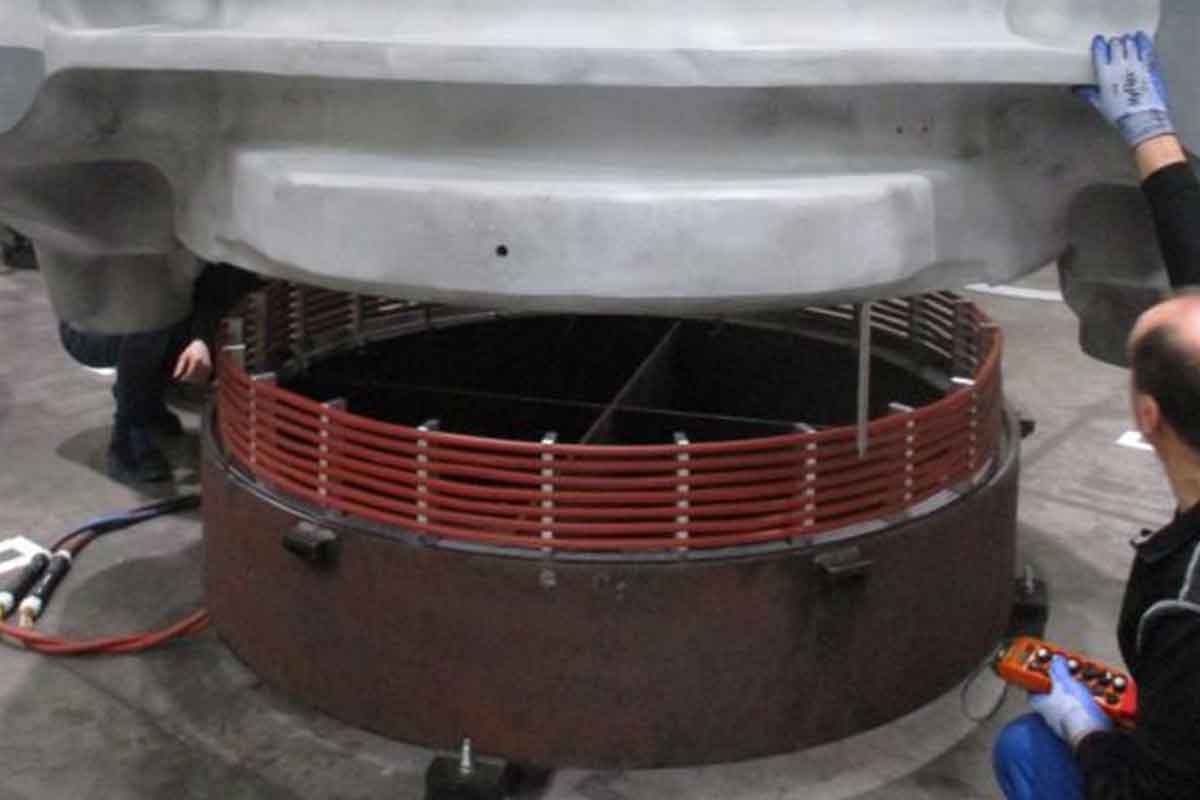
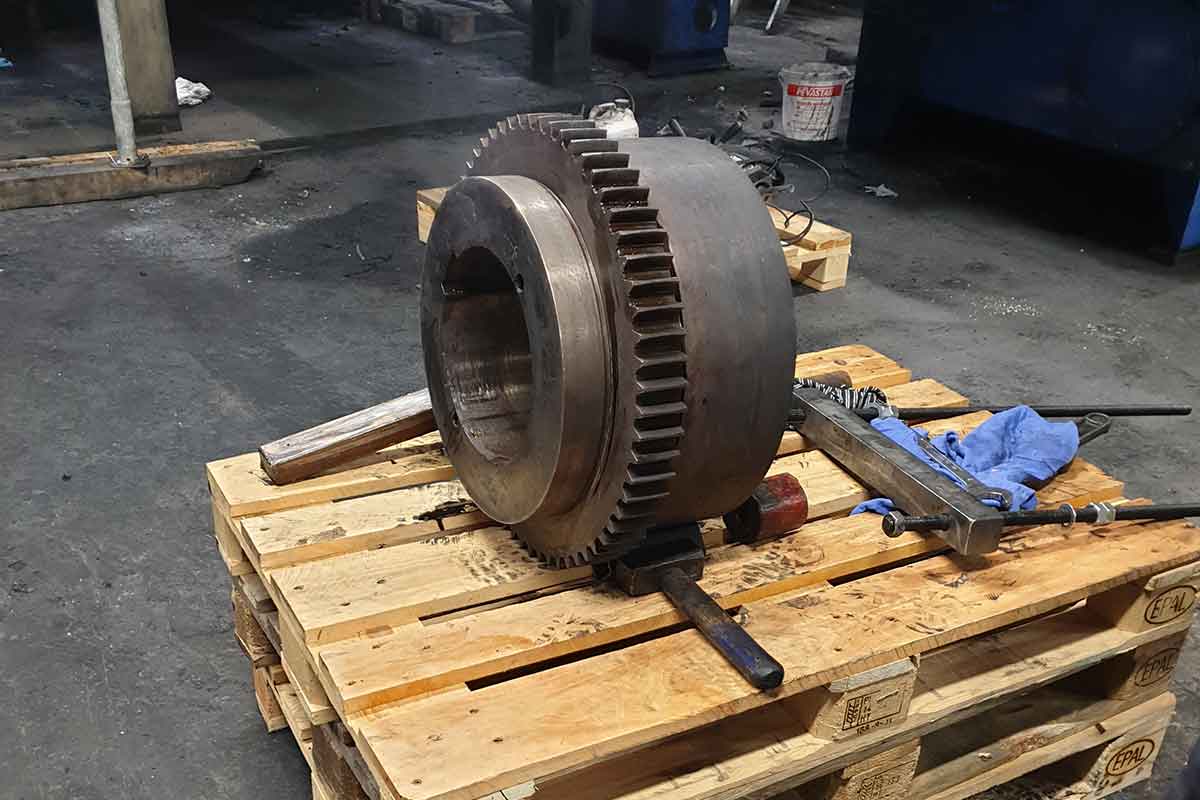
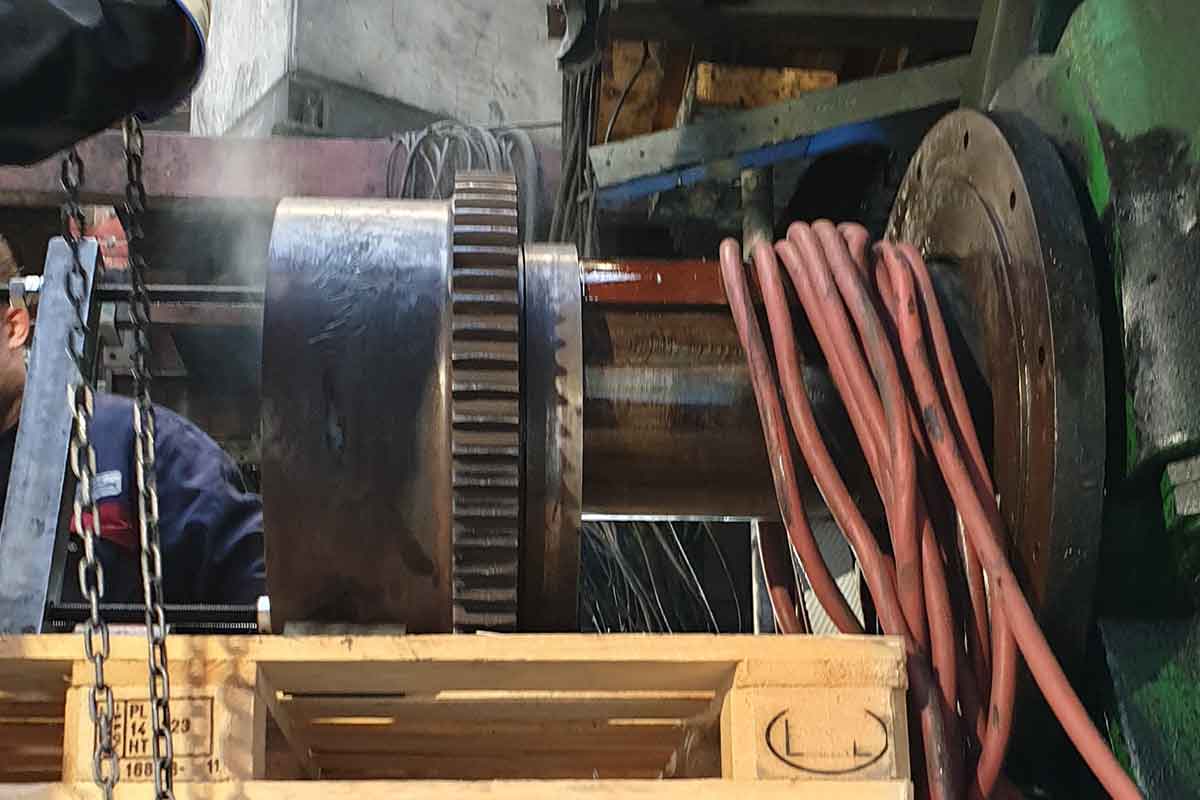
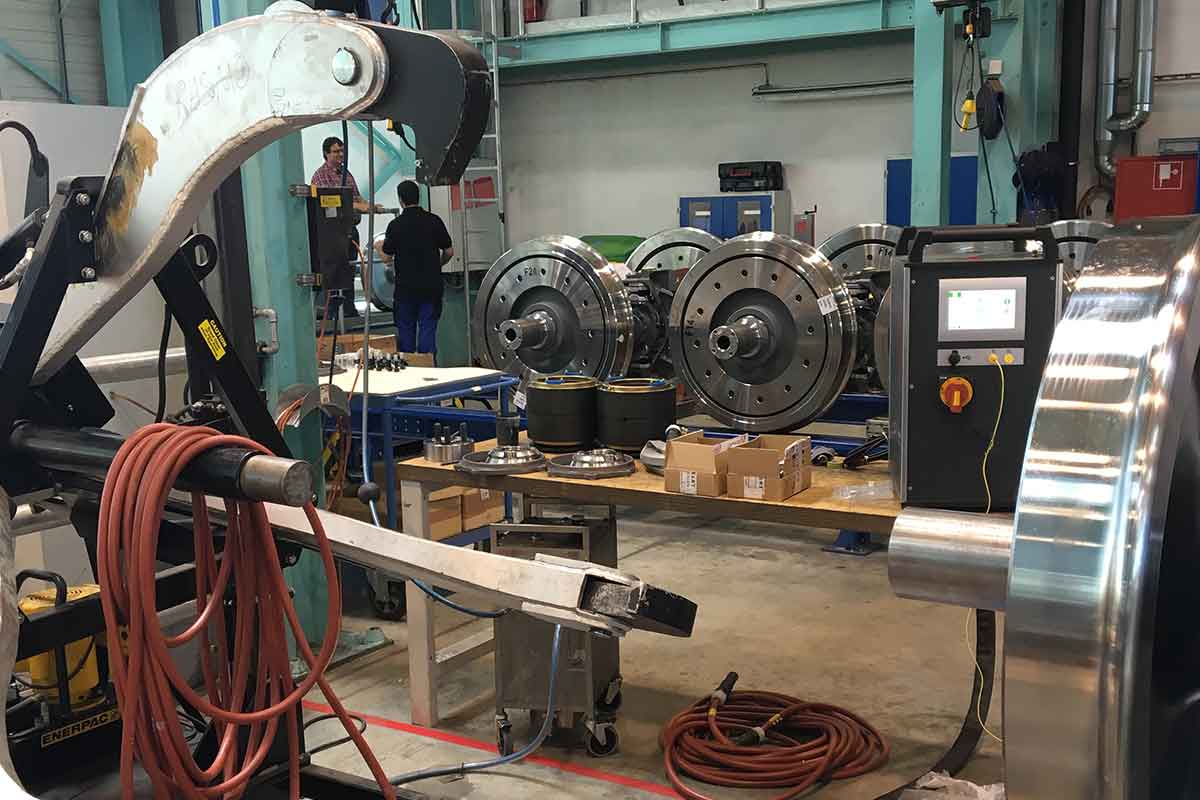
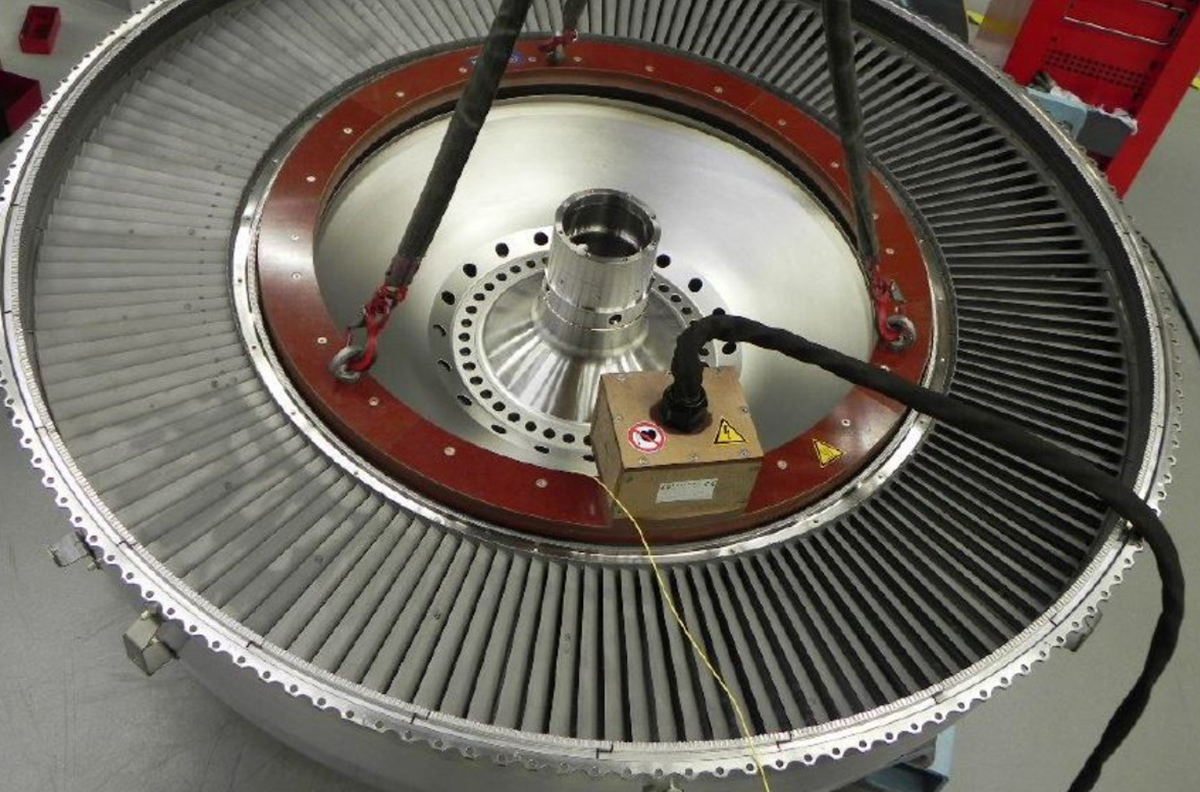
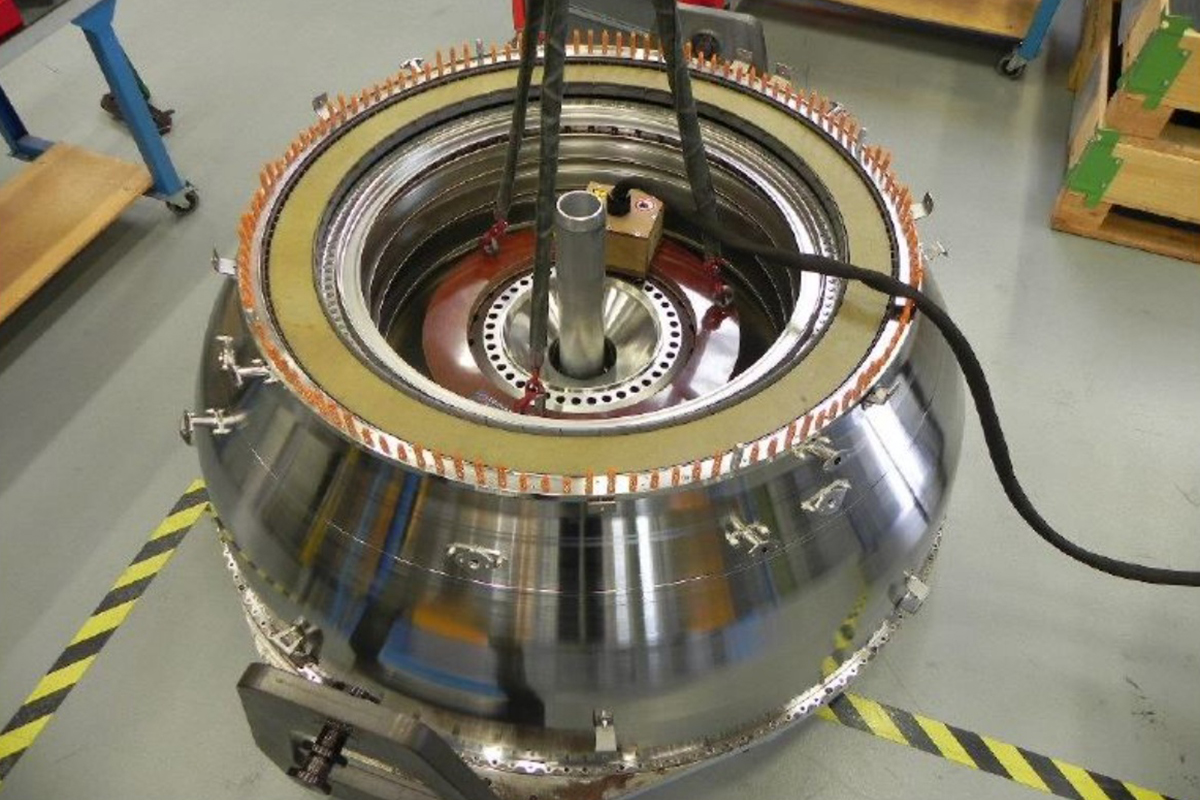
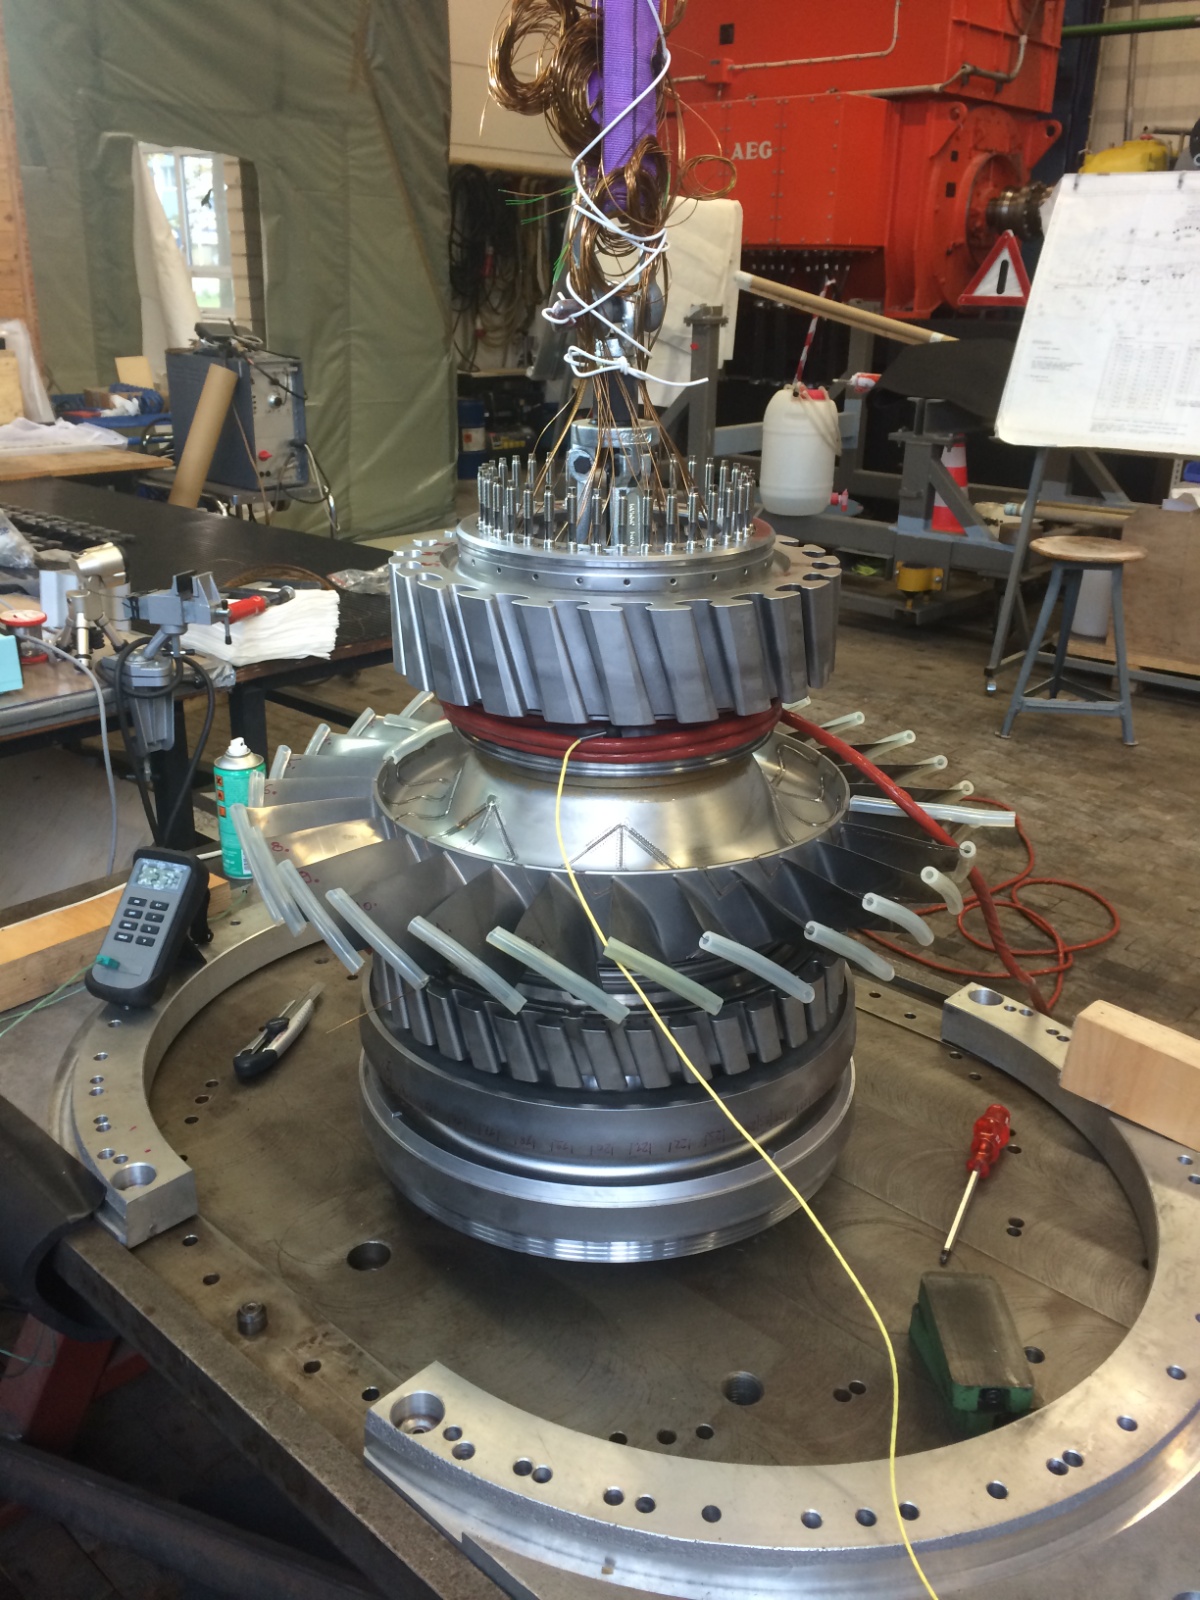
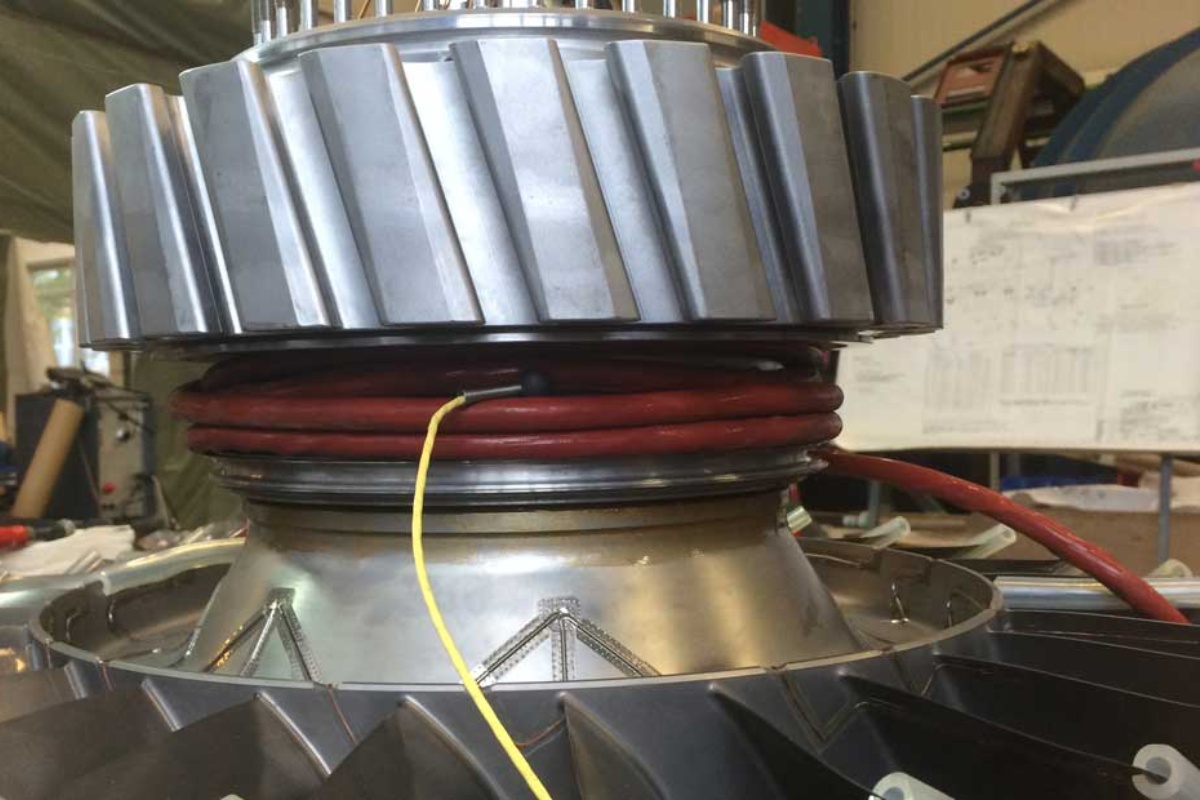
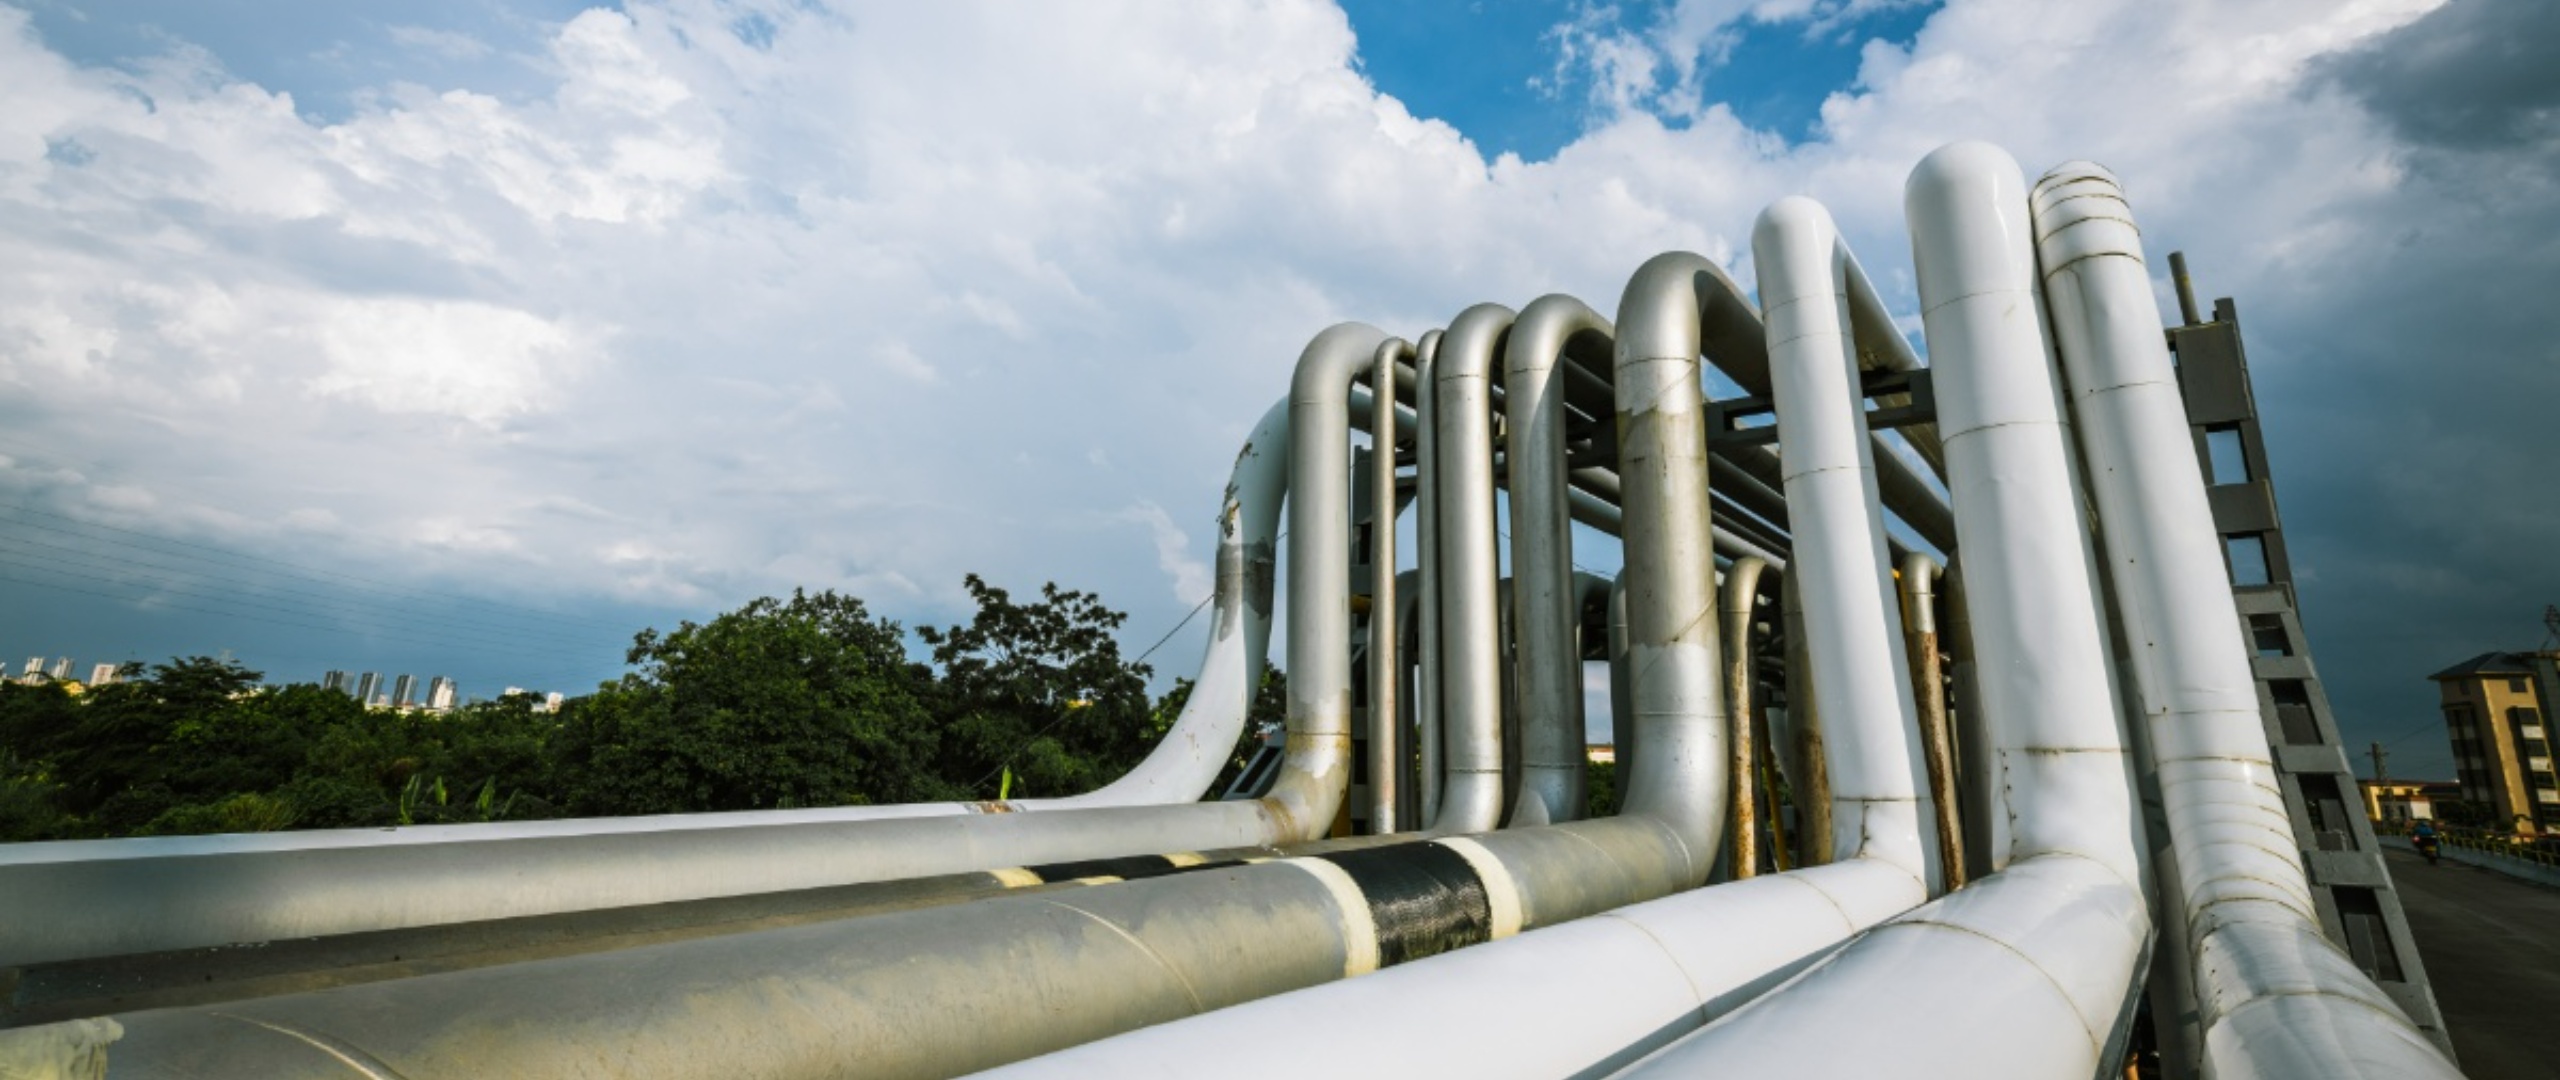
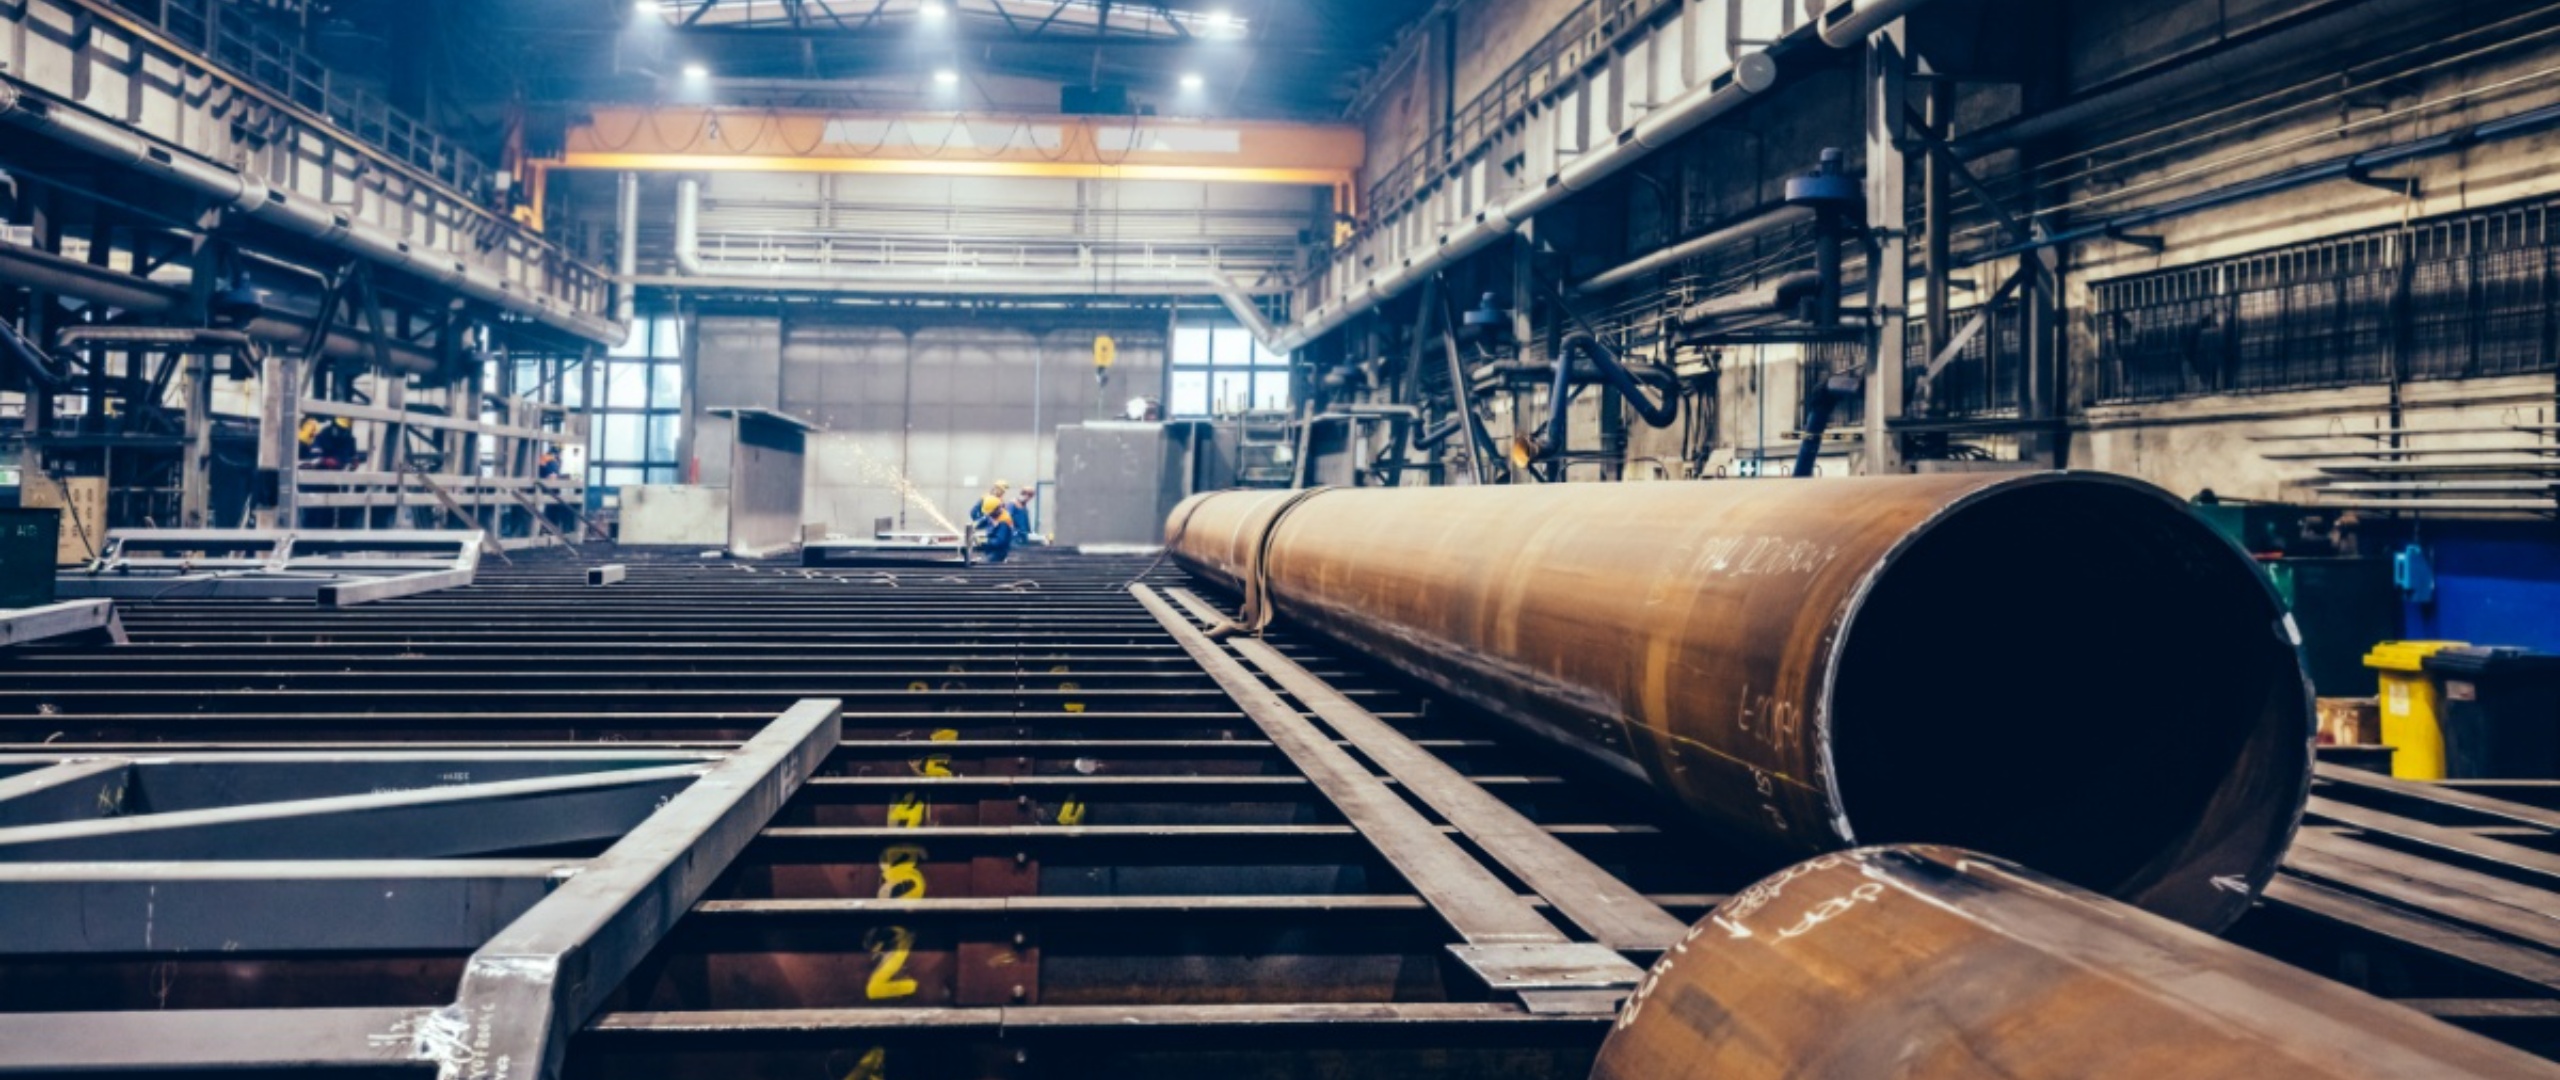
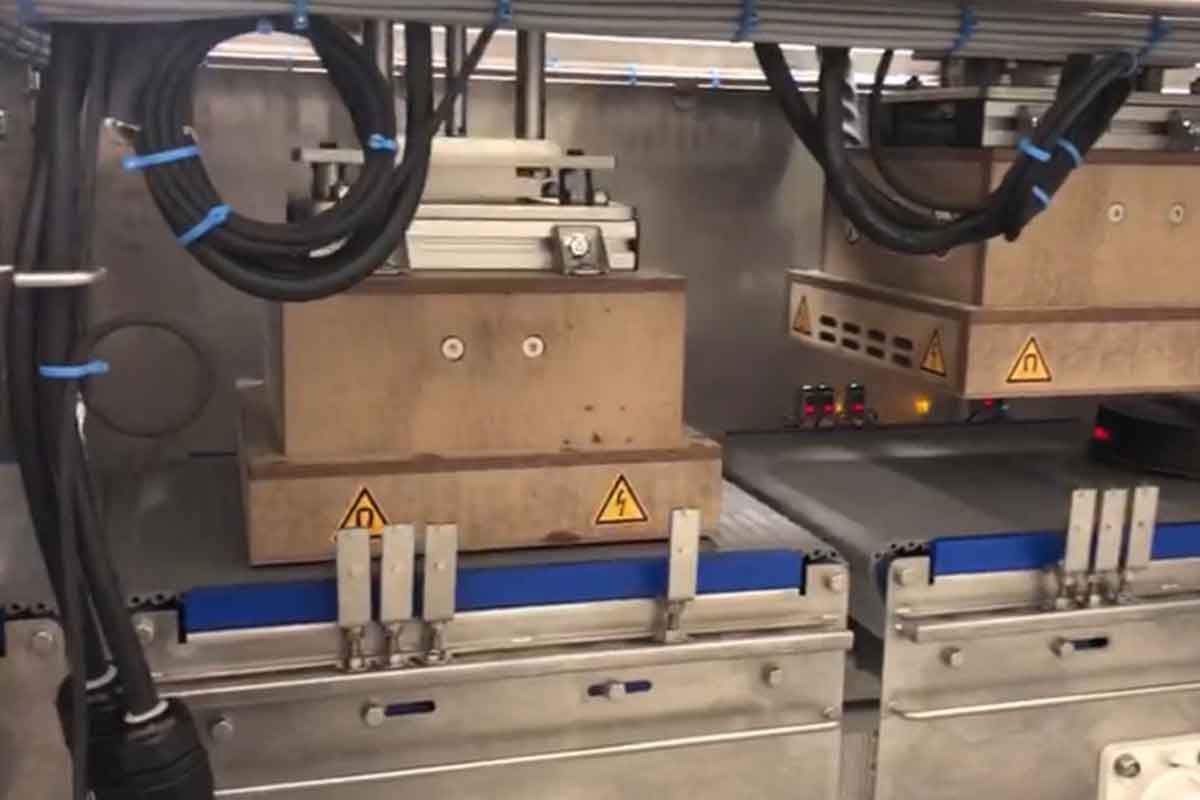
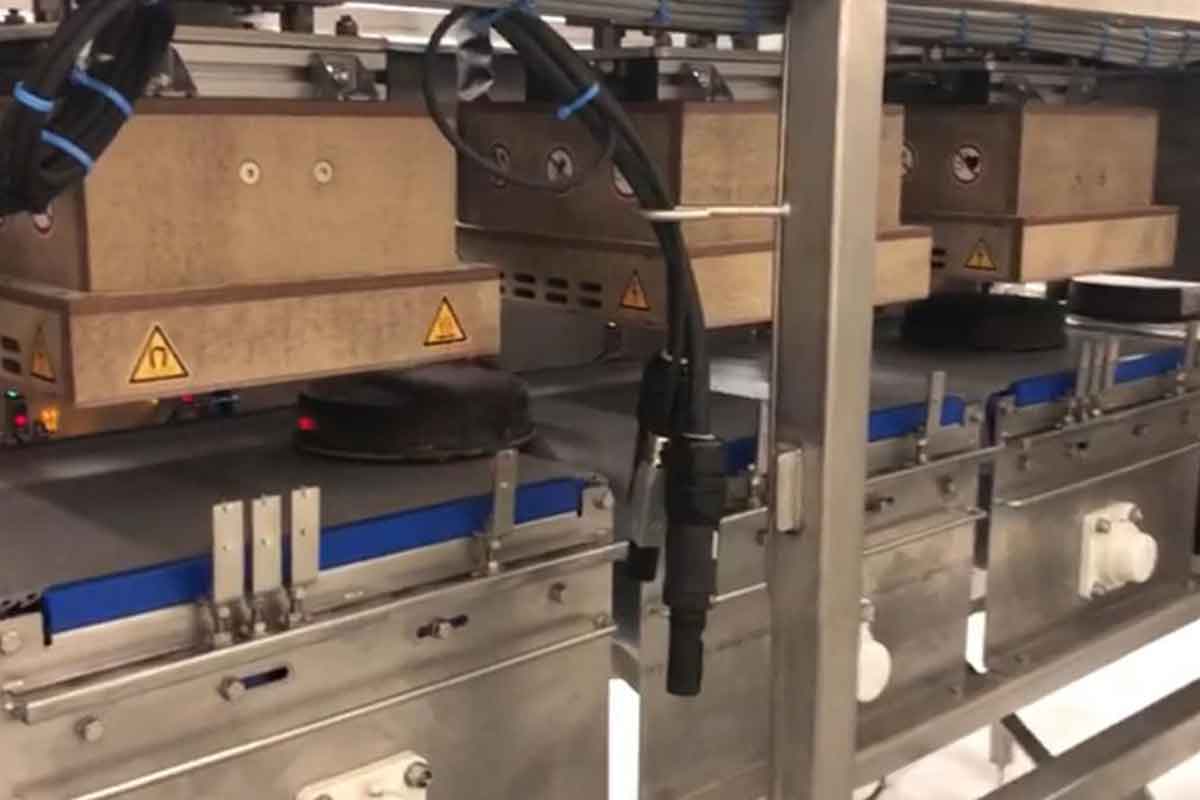
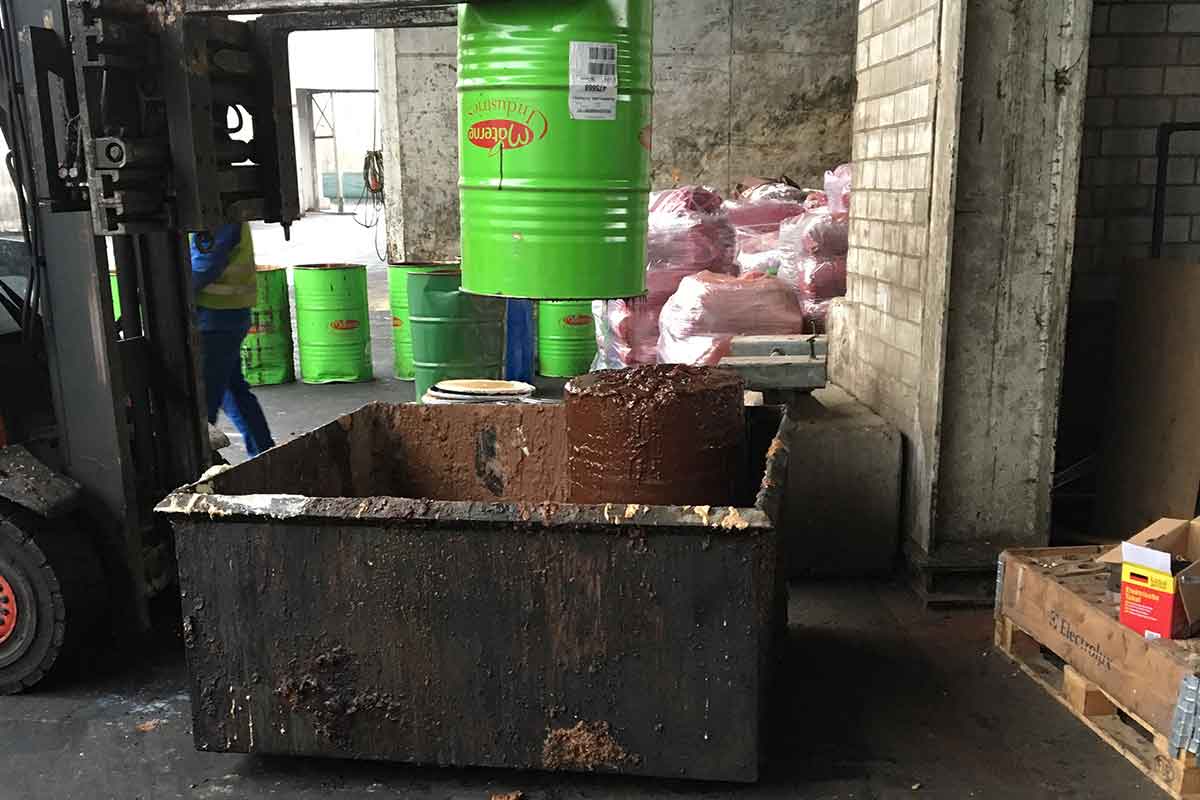
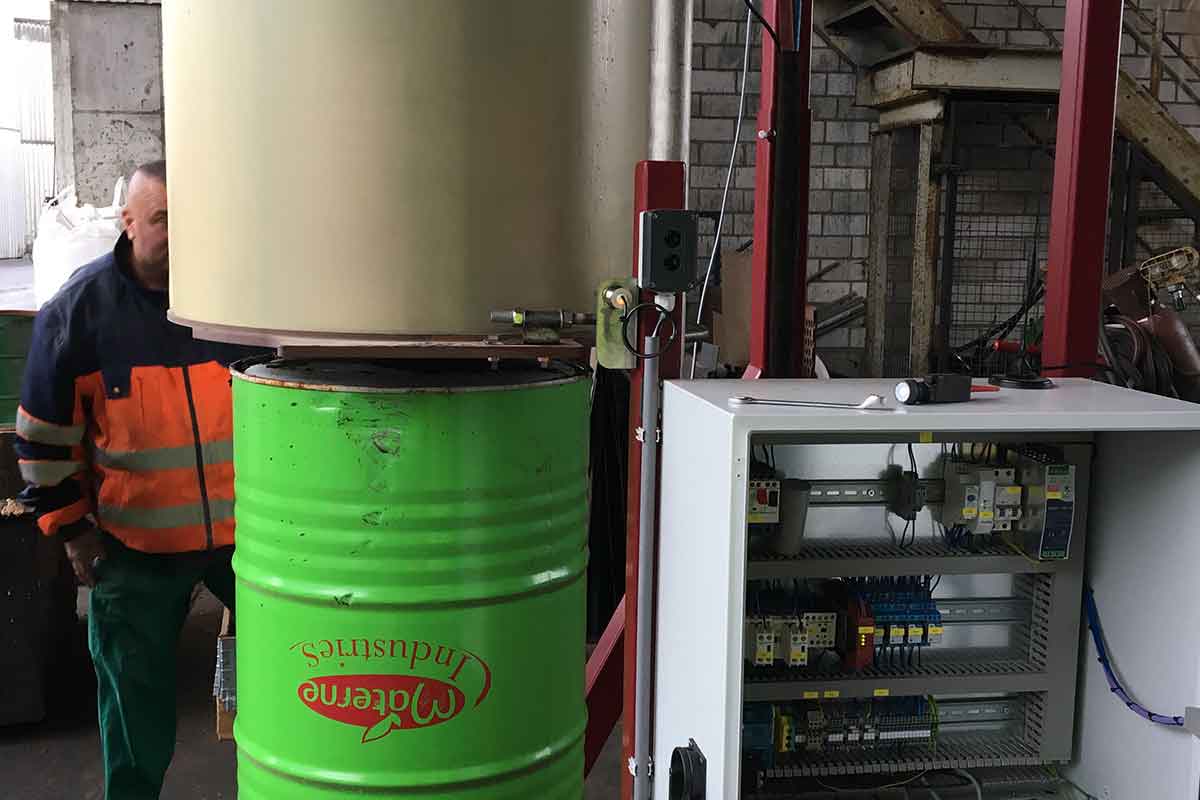
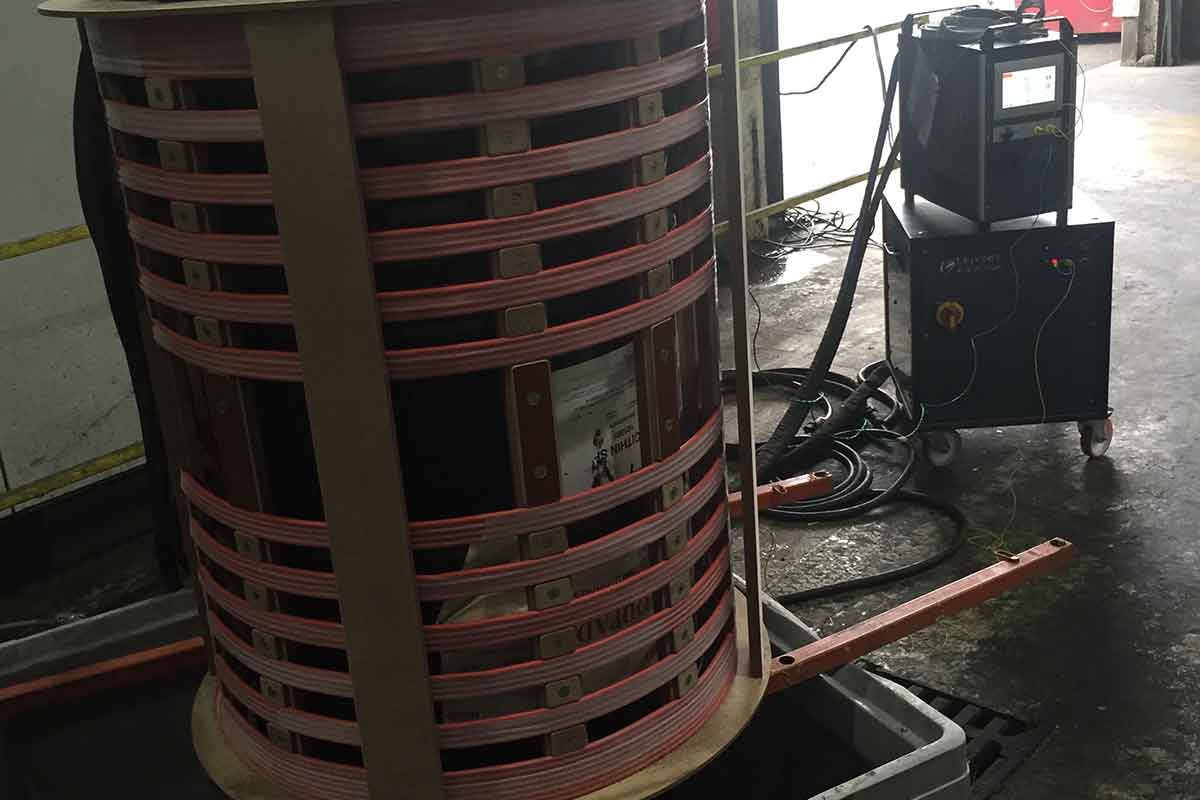
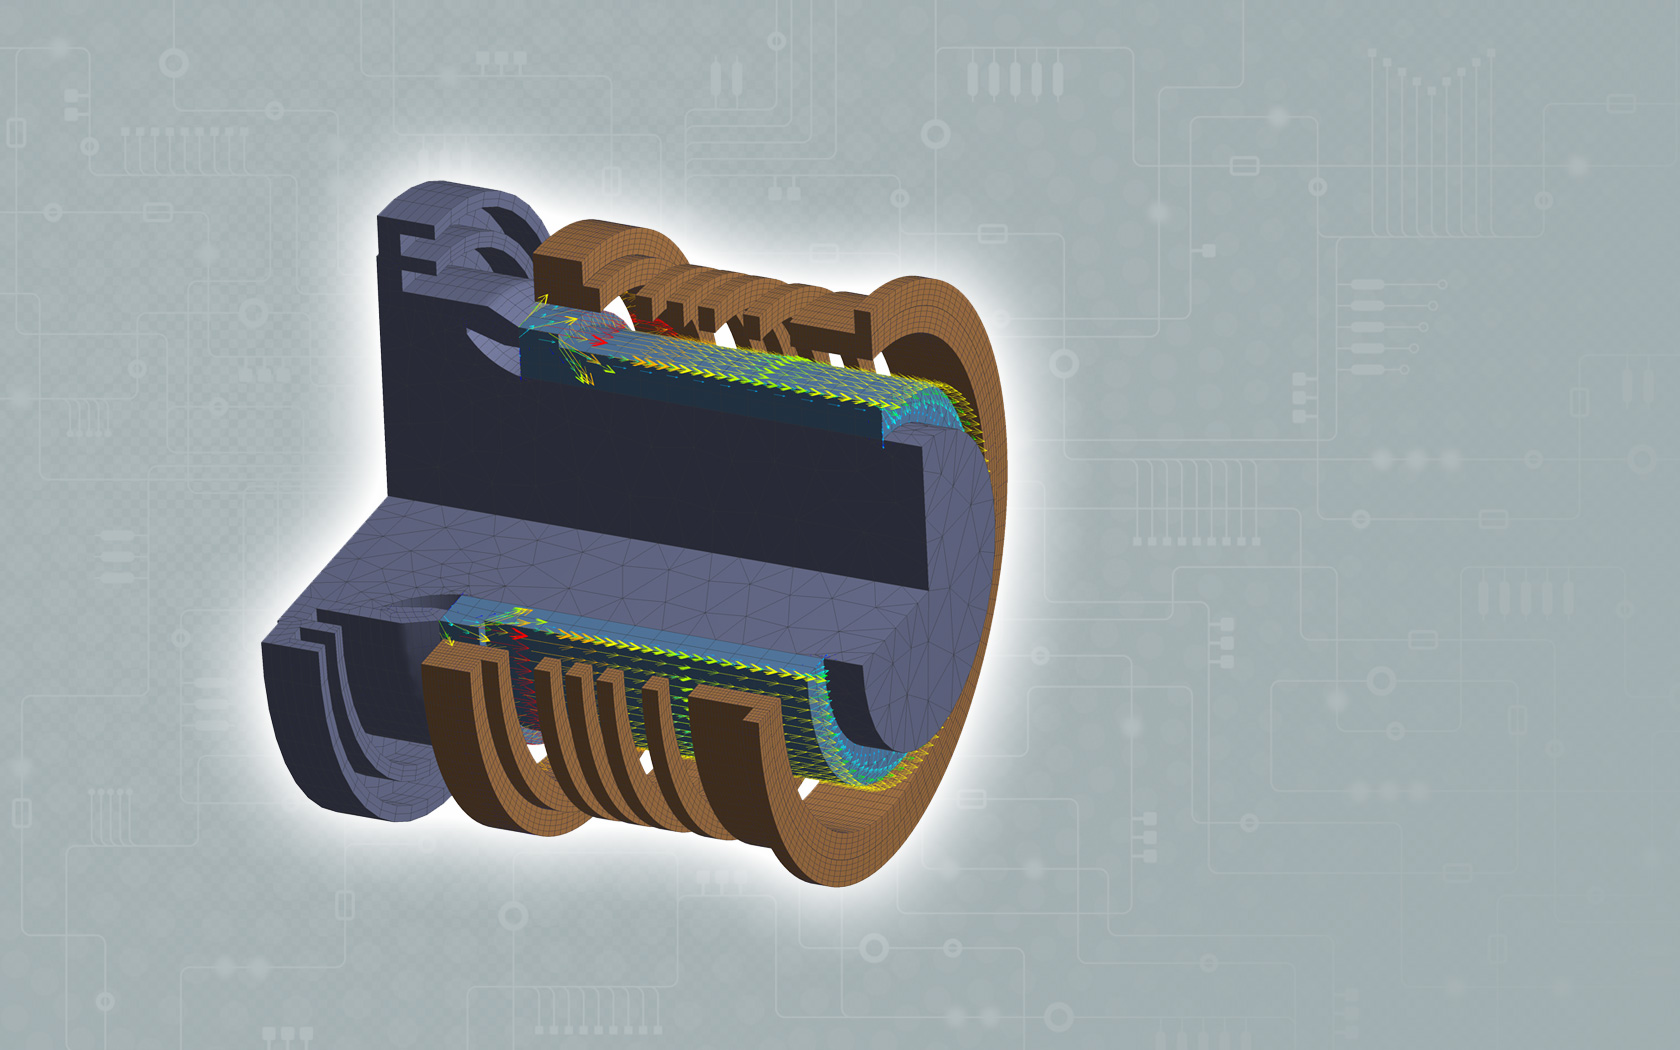
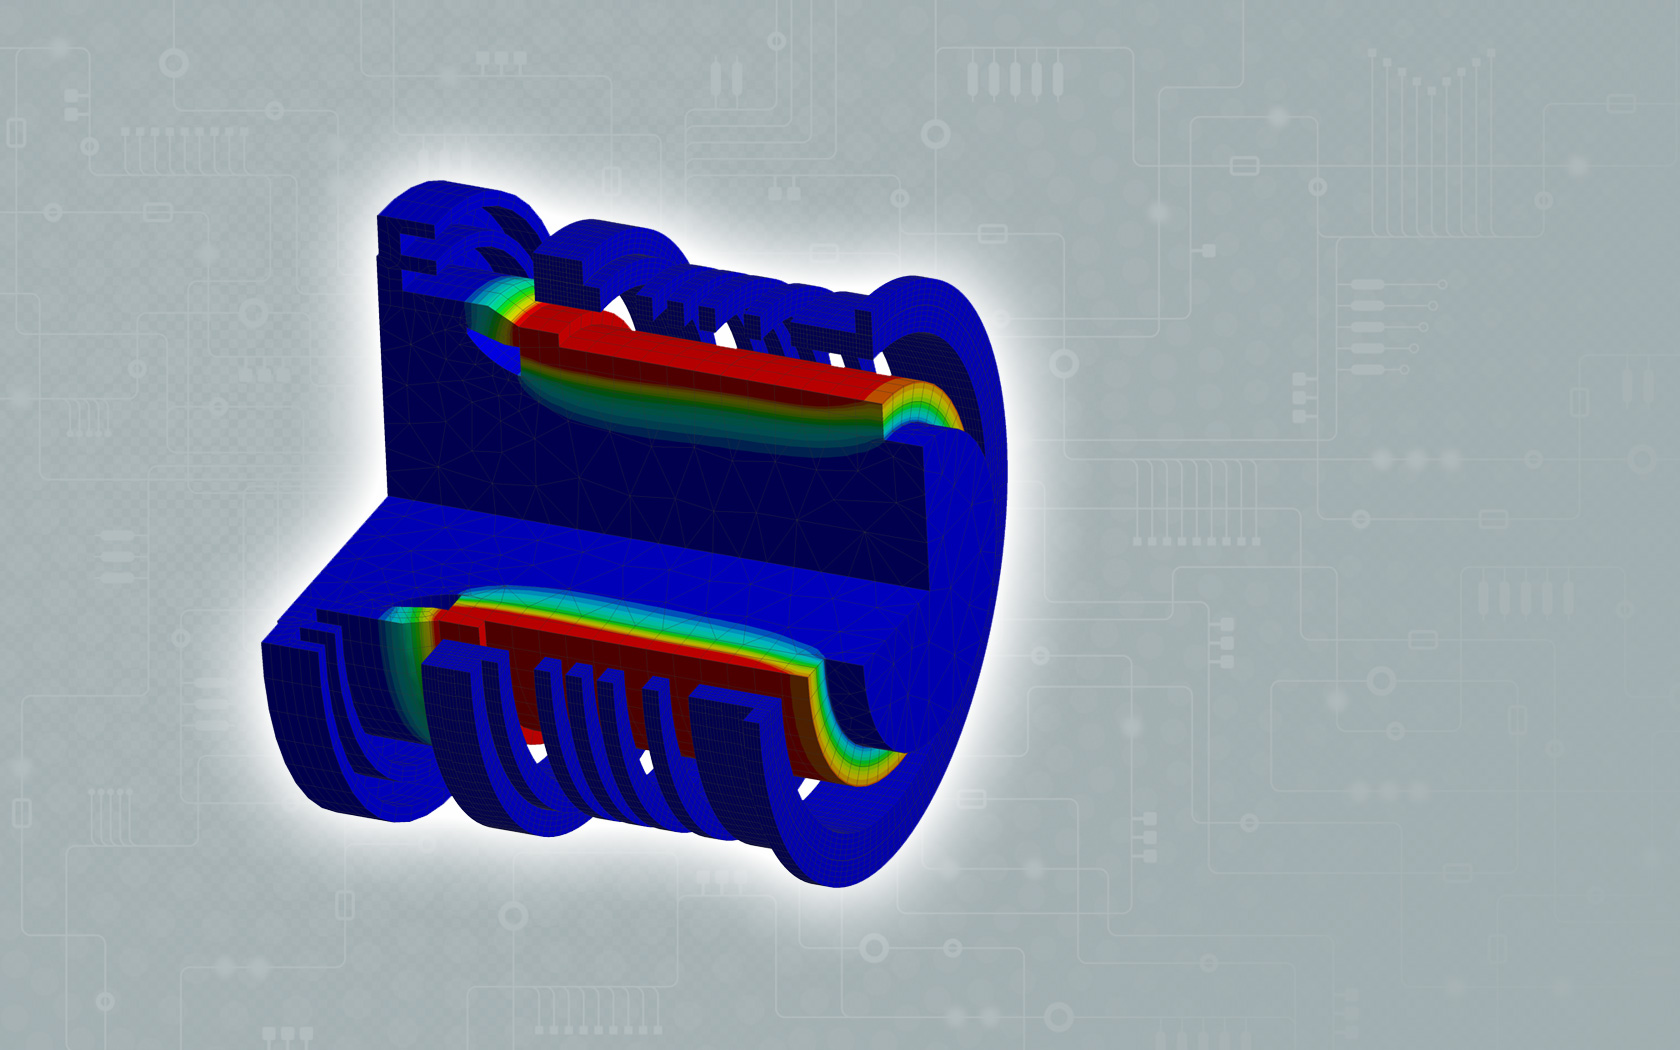
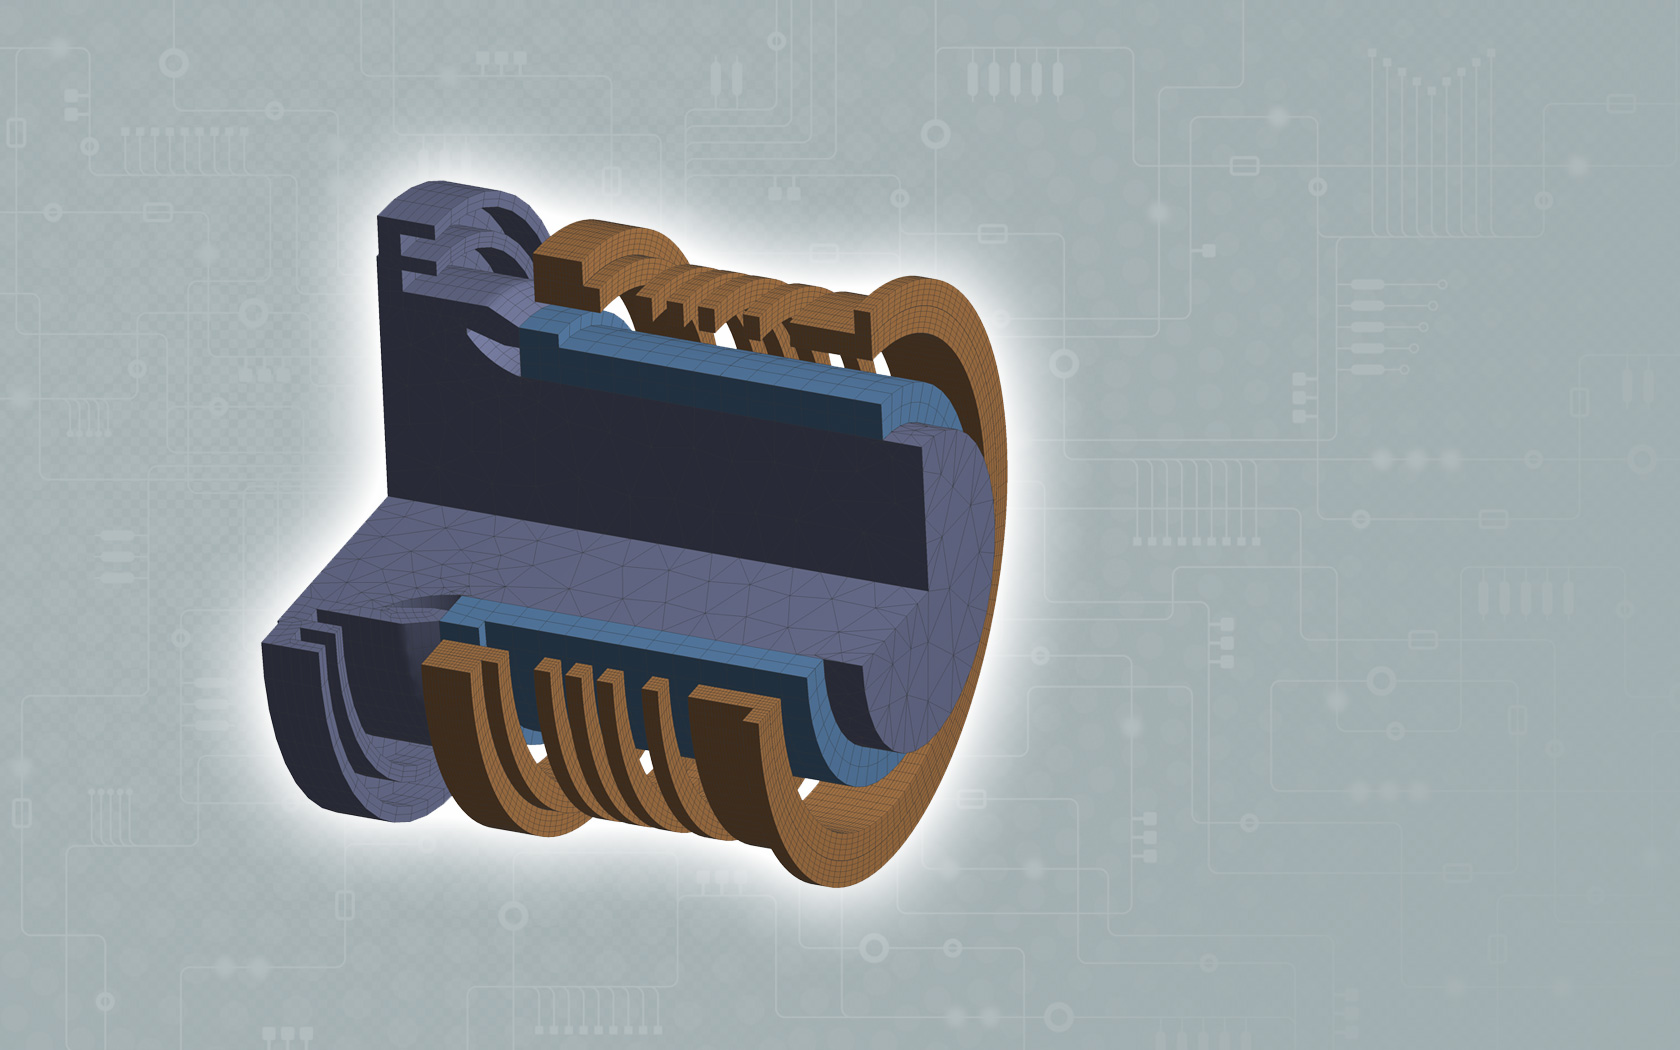
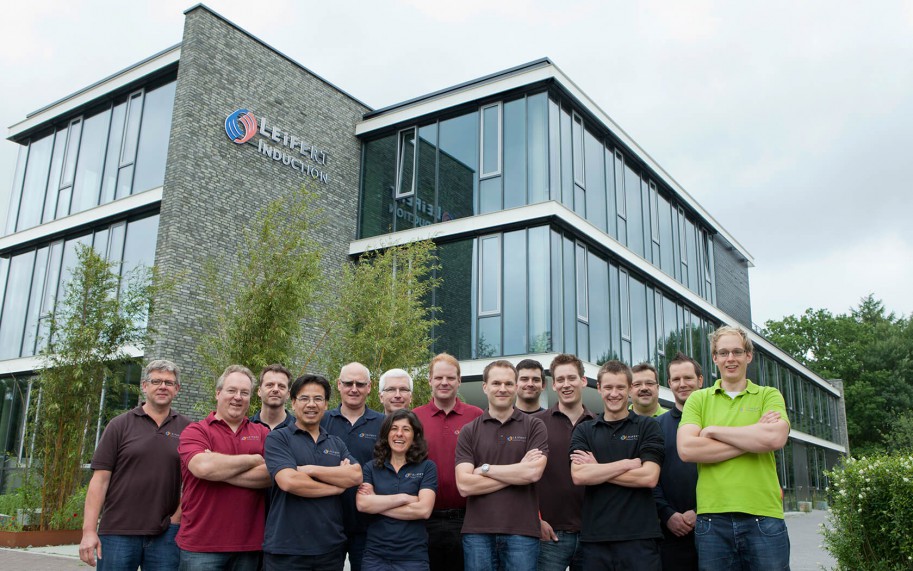
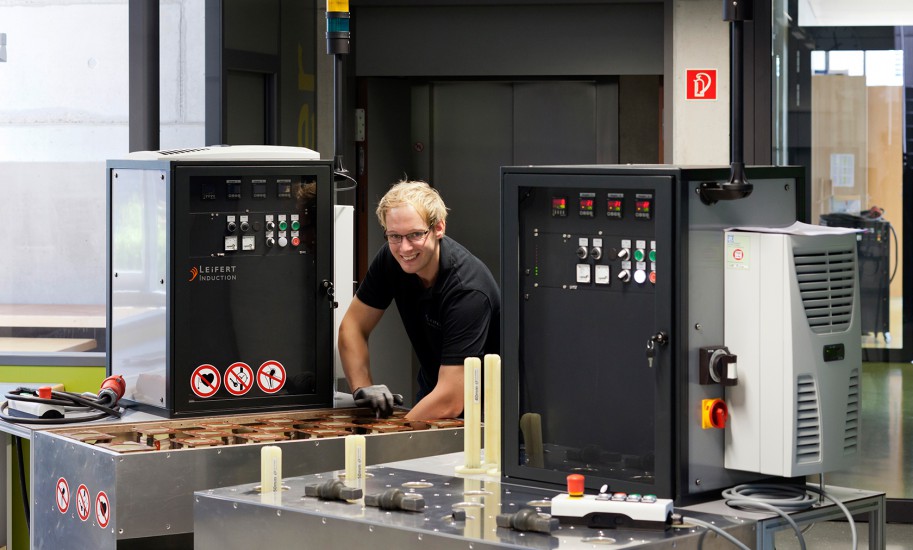
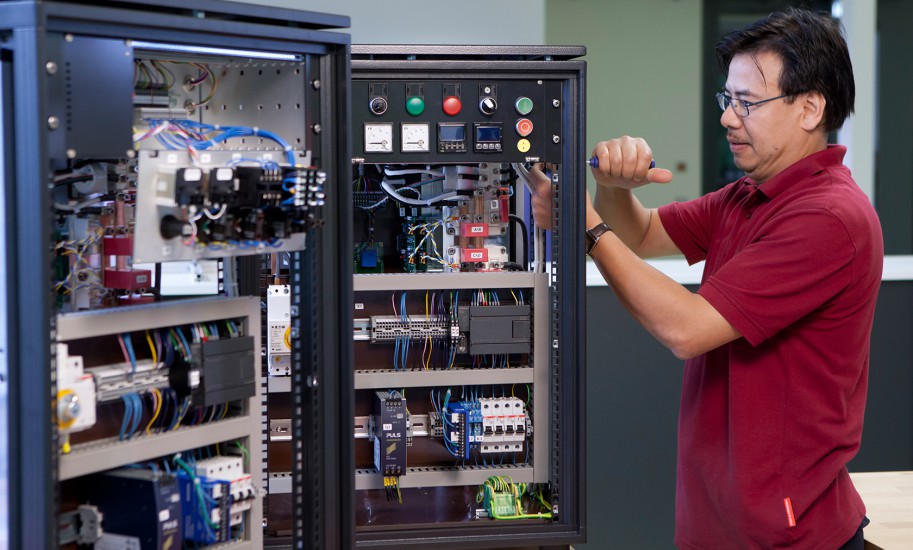
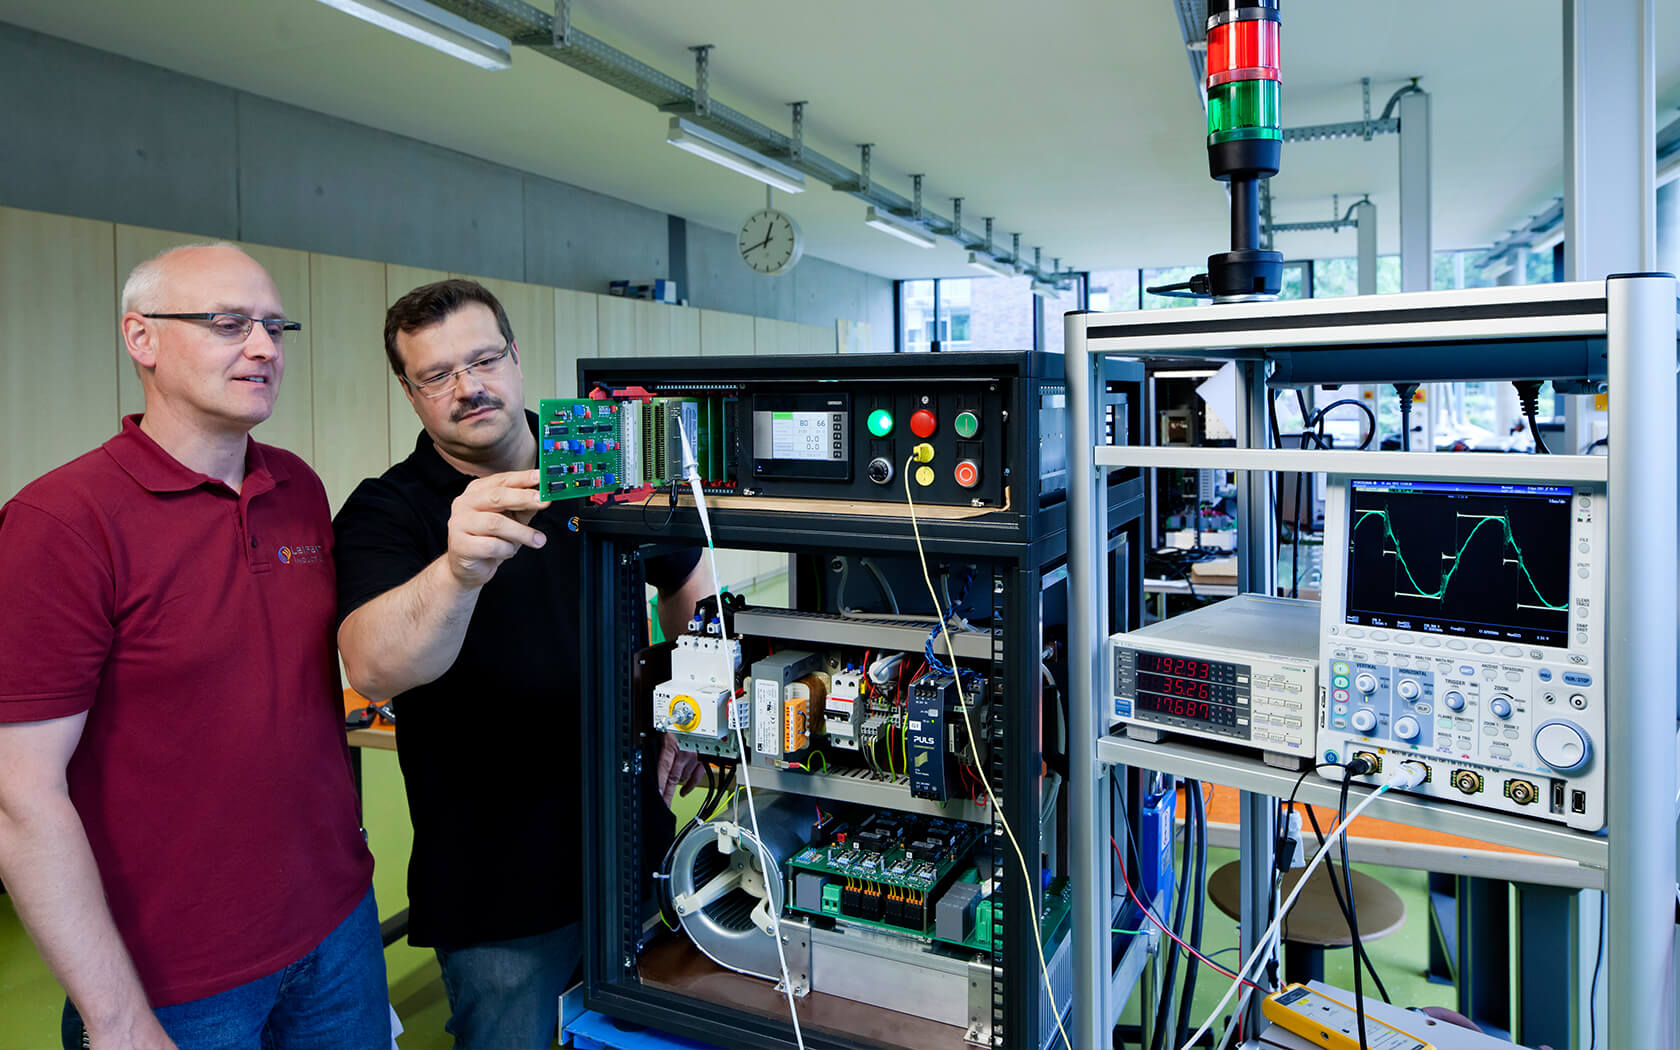
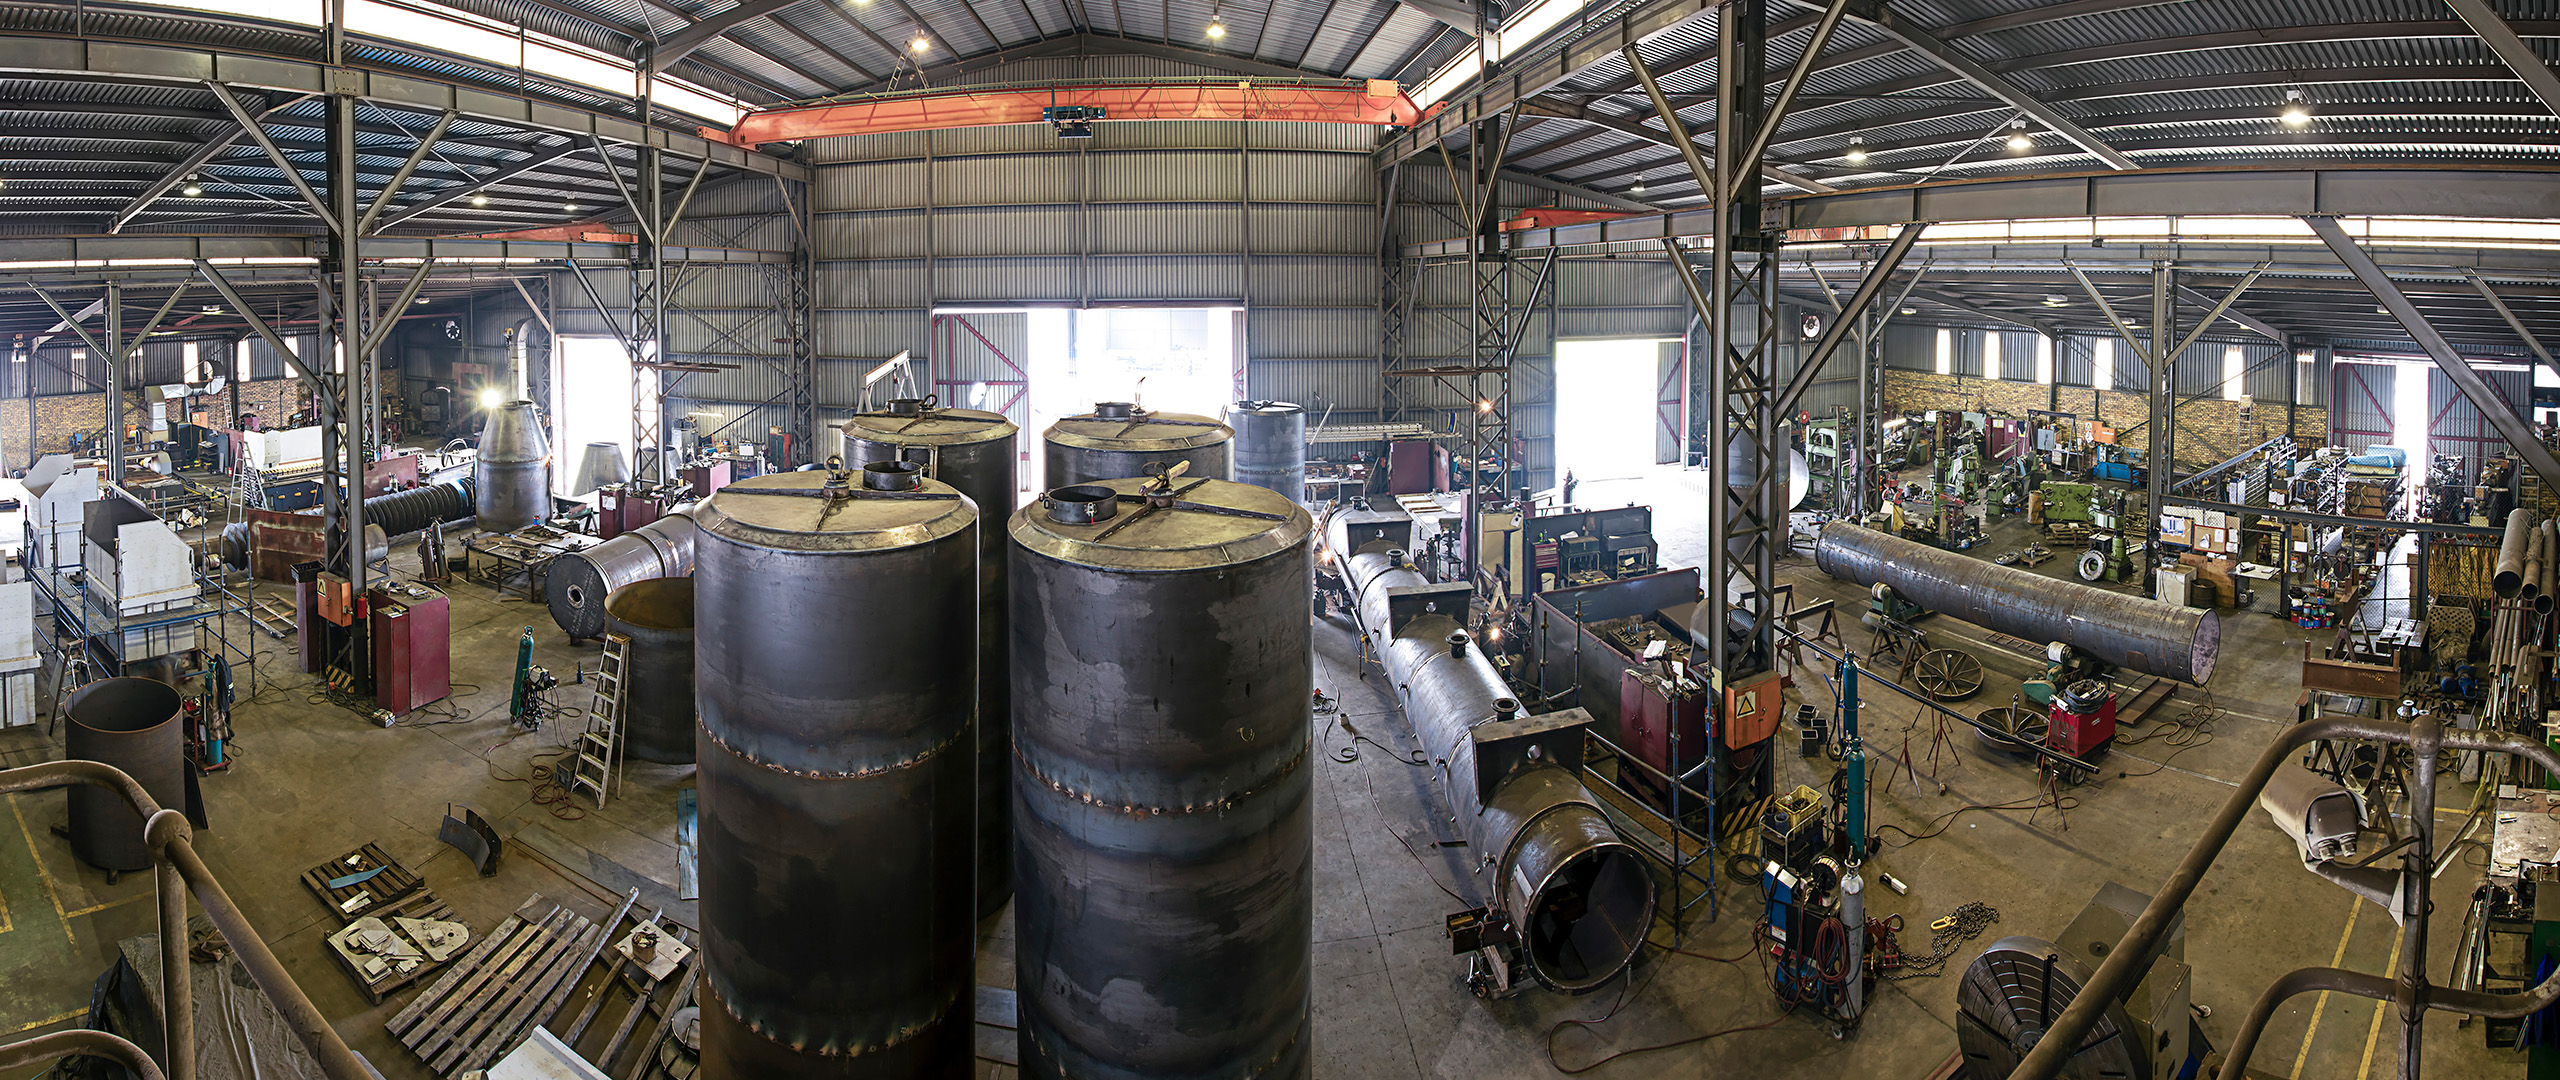
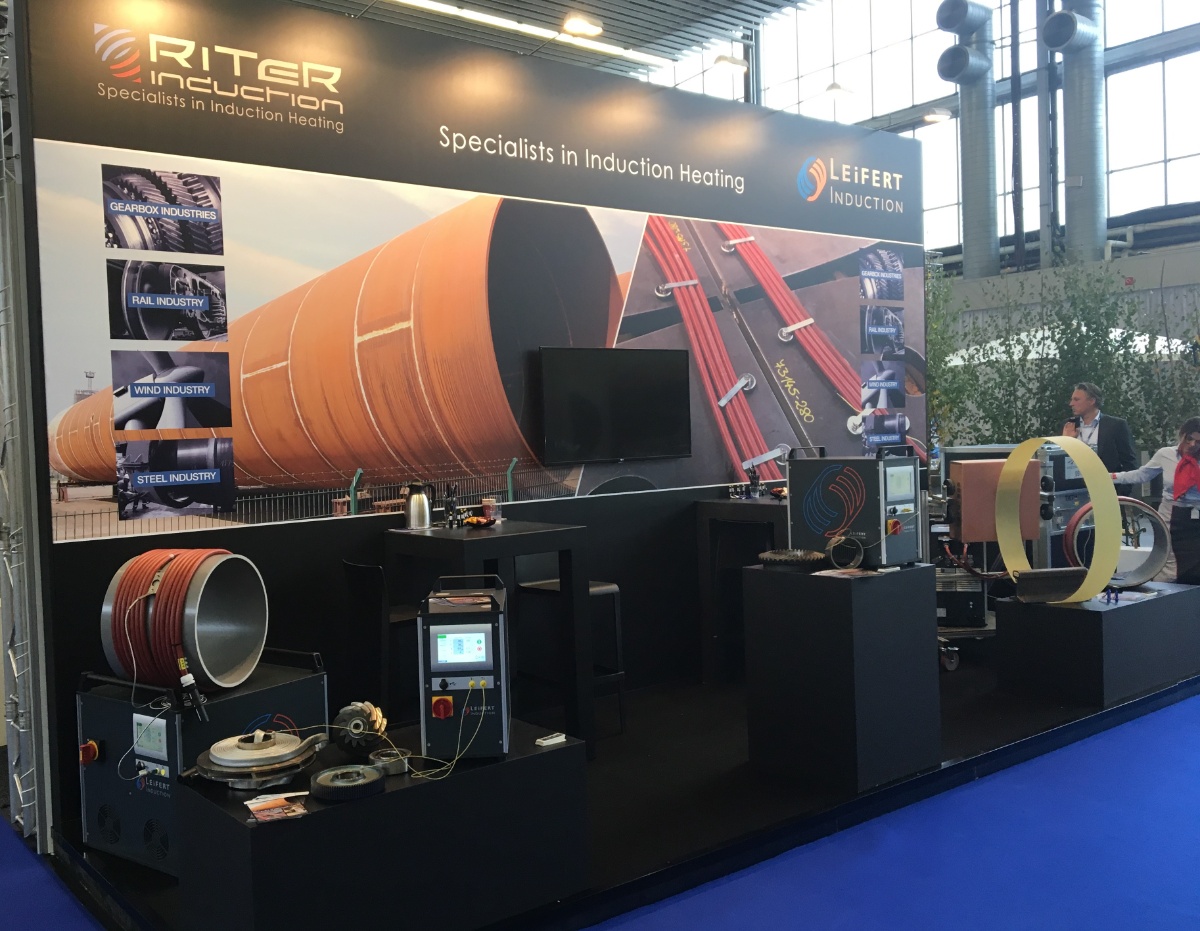
ภาพและวิดีโอต่อไปนี้มาจากการเผยแพร่อย่างเป็นทางการของ LEIFERT INDUCTION และ Riter Induction — สองแบรนด์ที่เป็นโรงงานเดียวกัน ครอบคลุมงานประกอบ ถอด และอุ่นล่วงหน้าจริงในพลังงานลม รถไฟ อากาศยาน ยานยนต์ กระปุกเกียร์ เหล็ก ท่อ และอุตสาหกรรมอาหาร
บทความเทคนิค
บันทึกทางวิศวกรรมสำหรับพลังงานลม การเชื่อมท่อ การซ่อมรถไฟ และงานประกอบ: ตั้งแต่การคำนวณค่าสวมอัด การเลือกกำลังไฟ ไปจนถึงการควบคุมโปรไฟล์อุณหภูมิ เขียนจากสภาพงานจริงและใช้ประเมินกระบวนการได้ทันที
การสวมอัดร้อนไม่ใช่แค่ทำให้ชิ้นงานร้อน: ค่าสวมอัดกำหนดอุณหภูมิ อุณหภูมิการอบคืนตัวของเหล็กตลับลูกปืนกำหนดขีดจำกัดบน และความลึกผิวกำหนดความสม่ำเสมอ
อ่านต่อเสาเดี่ยวมีความหนา 80–120 มม. ความเสี่ยงหลักคือรอยร้าวจากไฮโดรเจน การเหนี่ยวนำควบคุมได้ ทำซ้ำได้ และไม่มีเปลวไฟ
อ่านต่อหัวใจของการตรวจรับ PWHT เฉพาะที่ไม่ใช่อุณหภูมิตรงกลาง แต่คือความกว้างของแถบอุณหภูมิสม่ำเสมอและความชันตามแนวแกน
อ่านต่อการถอดเย็นทำร้ายเพลา เปลวไฟทำร้ายแหวนใน การเหนี่ยวนำย่นเวลาถอดแหวนในให้เหลือไม่ถึงครึ่งนาทีและชิ้นส่วนยังใช้ต่อได้
อ่านต่อการเลือกไม่ได้ดูที่กำลังไฟสูงสุด แต่คำนวณ m·c·ΔT แล้วค่อยกำหนดรอบเวลา เครื่องเดียวกันเปลี่ยนขดลวดอาจมีประสิทธิภาพต่างกันสามเท่า
อ่านต่อแต่ละวิธีมีช่วงที่เหมาะสม: ชิ้นเดียวใหญ่ดูรอบเวลา ชิ้นเล็กจำนวนมากดูความสม่ำเสมอ โรงงานห้ามใช้เปลวไฟเหลือทางเลือกเดียว
อ่านต่อศัตรูของการทำซ้ำได้ไม่ใช่ความแม่นของเครื่อง แต่คือการติดเทอร์โมคัปเปิลผิดตำแหน่ง อัตราการขึ้นอุณหภูมิที่ควบคุมไม่ได้ และการไม่มีบันทึก
อ่านต่อความถี่ไม่ได้สูงยิ่งดี: มันกำหนดว่าความร้อนเกิดลึกแค่ไหน และทำให้ผิวไหม้หรือร้อนทะลุ เลือกผิดประสิทธิภาพหายครึ่ง รอบเวลาเป็นสองเท่า
อ่านต่อเครื่องทำความร้อนเหนี่ยวนำตัวเดียวกันต่างขดลวด ประสิทธิภาพอาจต่างกันสามเท่า ความต่างมาจากช่องว่างจับคู่ จำนวนรอบ และการระบายความร้อน ไม่ใช่กำลังไฟ
อ่านต่อความยากไม่ใช่การให้ความร้อน แต่คือการประกอบค่าสวมอัดระดับ 0.1 มม. ให้สำเร็จภายใต้เส้นแดงการอบคืนตัวที่ 150 องศาเซลเซียส
อ่านต่อลูกกลิ้งไม่ได้ร้อนยิ่งดี: ชั้นความแข็งที่คอกลิ้งกับอุณหภูมิอบคืนตัวของเหล็กตลับลูกปืนร่วมกันกำหนดหน้าต่างแคบ 80–120 องศาเซลเซียส
อ่านต่อสิ่งที่งานซ่อมอากาศยานตรวจรับไม่ใช่「ให้ความร้อนถึงกี่องศา」 แต่คือสอบกลับได้ทั้งกระบวนการ: โปรไฟล์ จุดวัด เครื่อง และผู้ปฏิบัติต้องมีร่องรอย
อ่านต่อแท่นนอกชายฝั่งกับอู่ต่อเรือห้ามใช้เปลวไฟ ซึ่งตัดเปลวไฟออกไปโดยตรง และความสำเร็จของชิ้นใหญ่ขึ้นกับความชันตามแนวแกน ไม่ใช่อุณหภูมิตรงกลาง
อ่านต่อขึ้นอุณหภูมิ 80 K เท่ากัน เปลวไฟปล่อย CO₂ ประมาณ 2–3 เท่าของการเหนี่ยวนำ ความต่างหลักมาจากการใช้ความร้อนที่มีประสิทธิภาพ 5–15% เทียบกับ 40–60%
อ่านต่อจุดคุ้มทุนมักอยู่ระหว่าง 40–70 วันทำงานต่อปี: ต่ำกว่านั้นเช่าคุ้มกว่า สูงกว่านั้นซื้อคุ้มกว่า แต่ต้นทุนแฝงมักเปลี่ยนข้อสรุป
อ่านต่อเครื่องคำนวณกำลังไฟ
ใช้สำหรับประมาณการการให้ความร้อนเหล็กที่อุณหภูมิไม่เกิน 300 องศาเซลเซียส สูตรหลัก: P · t = m · c · ΔT (P กำลังกำลังเครื่องทำความร้อนเหนี่ยวนำ kW, t เวลาให้ความร้อน s, m มวลชิ้นงาน kg, c ความจุความร้อน kW·s/(kg·K), ΔT ผลต่างอุณหภูมิ K)
ลูกค้าทั่วโลก
ลูกค้าที่พึงพอใจคือนามบัตรที่ดีที่สุดของบริษัท ลูกค้าระยะยาวของ LEIFERT ครอบคลุมกลุ่มบริษัทข้ามชาติ องค์กรขนาดใหญ่ และผู้ผลิตขนาดกลาง ในอุตสาหกรรม การค้า และการบำรุงรักษา


รายชื่อข้างต้นเป็นลูกค้าทั่วโลก (บางส่วน) ที่ประกาศอย่างเป็นทางการโดย LEIFERT INDUCTION GmbH เครื่องหมายการค้าและโลโก้เป็นของเจ้าของแต่ละราย และนำมาใช้เพื่อแสดงขอบเขตการใช้งานและบริการของอุปกรณ์เท่านั้น
เกี่ยวกับเจ้าของแบรนด์
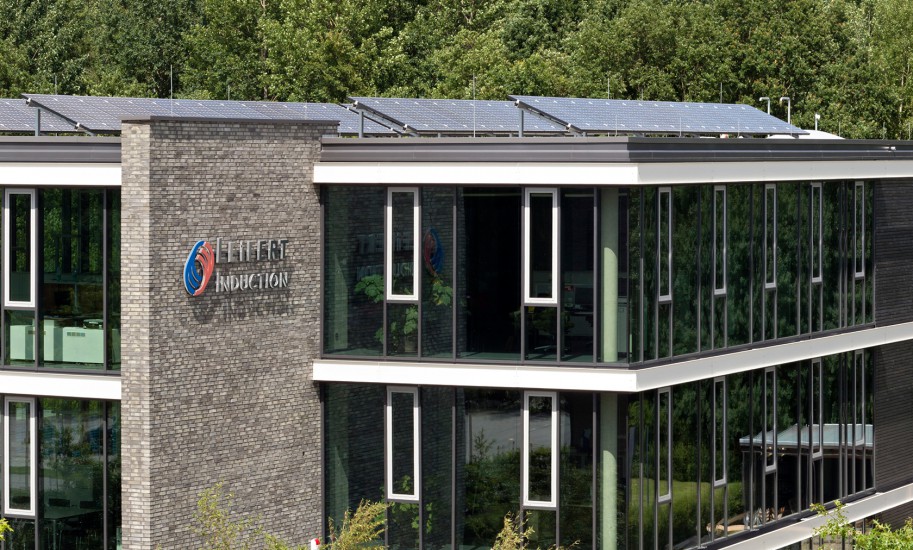
LEIFERT INDUCTION มีสำนักงานใหญ่ที่เมือง Oldenburg ประเทศเยอรมนี มุ่งมั่นพัฒนาและผลิตเครื่องทำความร้อนเหนี่ยวนำความถี่ปานกลางระบายความร้อนด้วยอากาศ ผลิตภัณฑ์ถูกออกแบบและพัฒนาโดยทีมงานภายในทั้งหมด — กว่าครึ่งของทีมเป็นวิศวกร และมีความลึกในการผลิตเอง 100% เพื่อรับประกันคุณภาพการผลิตที่สมบูรณ์แบบ การประกอบขดลวดและเครื่องทำความร้อนเหนี่ยวนำแบบสั่งทำ ให้บริการลูกค้าอุตสาหกรรมทั่วโลก
| ชื่อบริษัท | Leifert Induction GmbH |
|---|---|
| ที่อยู่ | Marie-Curie-Straße 6, 26129 Oldenburg, Germany |
| กรรมการผู้จัดการ | Martin Leifert |
| โทรศัพท์ / โทรสาร | +49 (0) 441 - 800 66 30 - 0 / - 19 |
| อีเมล | info@leifert-induction.de |
| ข้อมูลจดทะเบียน | ศาล Oldenburg HRB 202294 · VAT DE 814973054 |
ตัวแทนอย่างเป็นทางการในประเทศจีน
| บริษัท | Ningbo Taide Sci-tech Imp. & Exp. Co., Ltd. |
|---|---|
| ที่อยู่ | Room 103, Building 1, No. 8, Baoma Street, Jiangbei District, Ningbo, P.R. China |
| โทรศัพท์ | +86 574-87658215 |
| แฟกซ์ | +86 574-87658211 |
| อีเมล | info@taideglobal.com |
มีปัญหาการประกอบ ถอด หรืออุ่นล่วงหน้า?
ไม่ว่าความต้องการของคุณจะมาจากพลังงานลม รถไฟ เหล็ก อากาศยาน ยานยนต์ การพิมพ์ หรือหน้างานเชื่อม แจ้งขนาด วัสดุ และอุณหภูมิเป้าหมายให้เราทราบ โรงงานต้นทางเยอรมนีและทีมในพื้นที่จะร่วมกันเลือกอุปกรณ์ให้ ไม่แน่ใจว่าทำได้หรือไม่? โทรปรึกษาได้โดยตรง
สำนักงานใหญ่เยอรมนี: Leifert Induction GmbH · Marie-Curie-Straße 6, 26129 Oldenburg · ไปยังหน้าติดต่ออย่างเป็นทางการ
ตัวแทนอย่างเป็นทางการในประเทศจีน: Ningbo Taide Sci-tech Imp. & Exp. Co., Ltd. · โทร +86 574-87658215 · แฟกซ์ +86 574-87658211