德国原厂 LEIFERT INDUCTION GmbH(中文名:雷菲特)· Oldenburg · 中国区官方代理:宁波泰得科源进出口有限公司

LEIFERT INDUCTION 雷菲特 · Made in Germany

中频感应
加热器

装 配 · 拆 卸 · 焊 前 预 热

LEIFERT INDUCTION(雷菲特)来自德国 Oldenburg,专注于风冷中频感应加热器的研发与制造。 相比所有传统加热方式,感应加热器能量定向作用于工件,坚固、耐用、可靠—— 已成为欧洲风电行业的标杆工艺。

  • 能量直接作用于工件:可复现、可控、批次一致
  • 风冷结构、紧凑移动:单件与批量作业皆宜,无需水冷机组
  • 环保低噪:无明火、无废气排放,装配拆卸不损伤工件
10–60kW 输出功率
10–25kHz 频率范围
≈140℃25 秒(轴承内圈)
100%德国自主研发制造

为什么是雷菲特 LEIFERT

源自德国的工程实力

INNOVATION · 创新

德国制造,完全自主研发

所有产品均在公司内部设计开发,由一支半数以上由工程师组成的团队打造,在全球工业领域投入使用。

100% VERTICAL · 垂直整合

100% 自主制造深度

质量是第一优先级。完整的产品设计与开发全部在公司内部完成,不依赖外部供应商,从而保证卓越的加工品质。

DIVERSITY · 多样性

定制化组合方案

定制设计的感应器与匹配的中频感应加热器的灵活组合,适用于钢铁加工行业等极其广泛的应用场景。

产品系列

MF 中频感应加热器与感应线圈

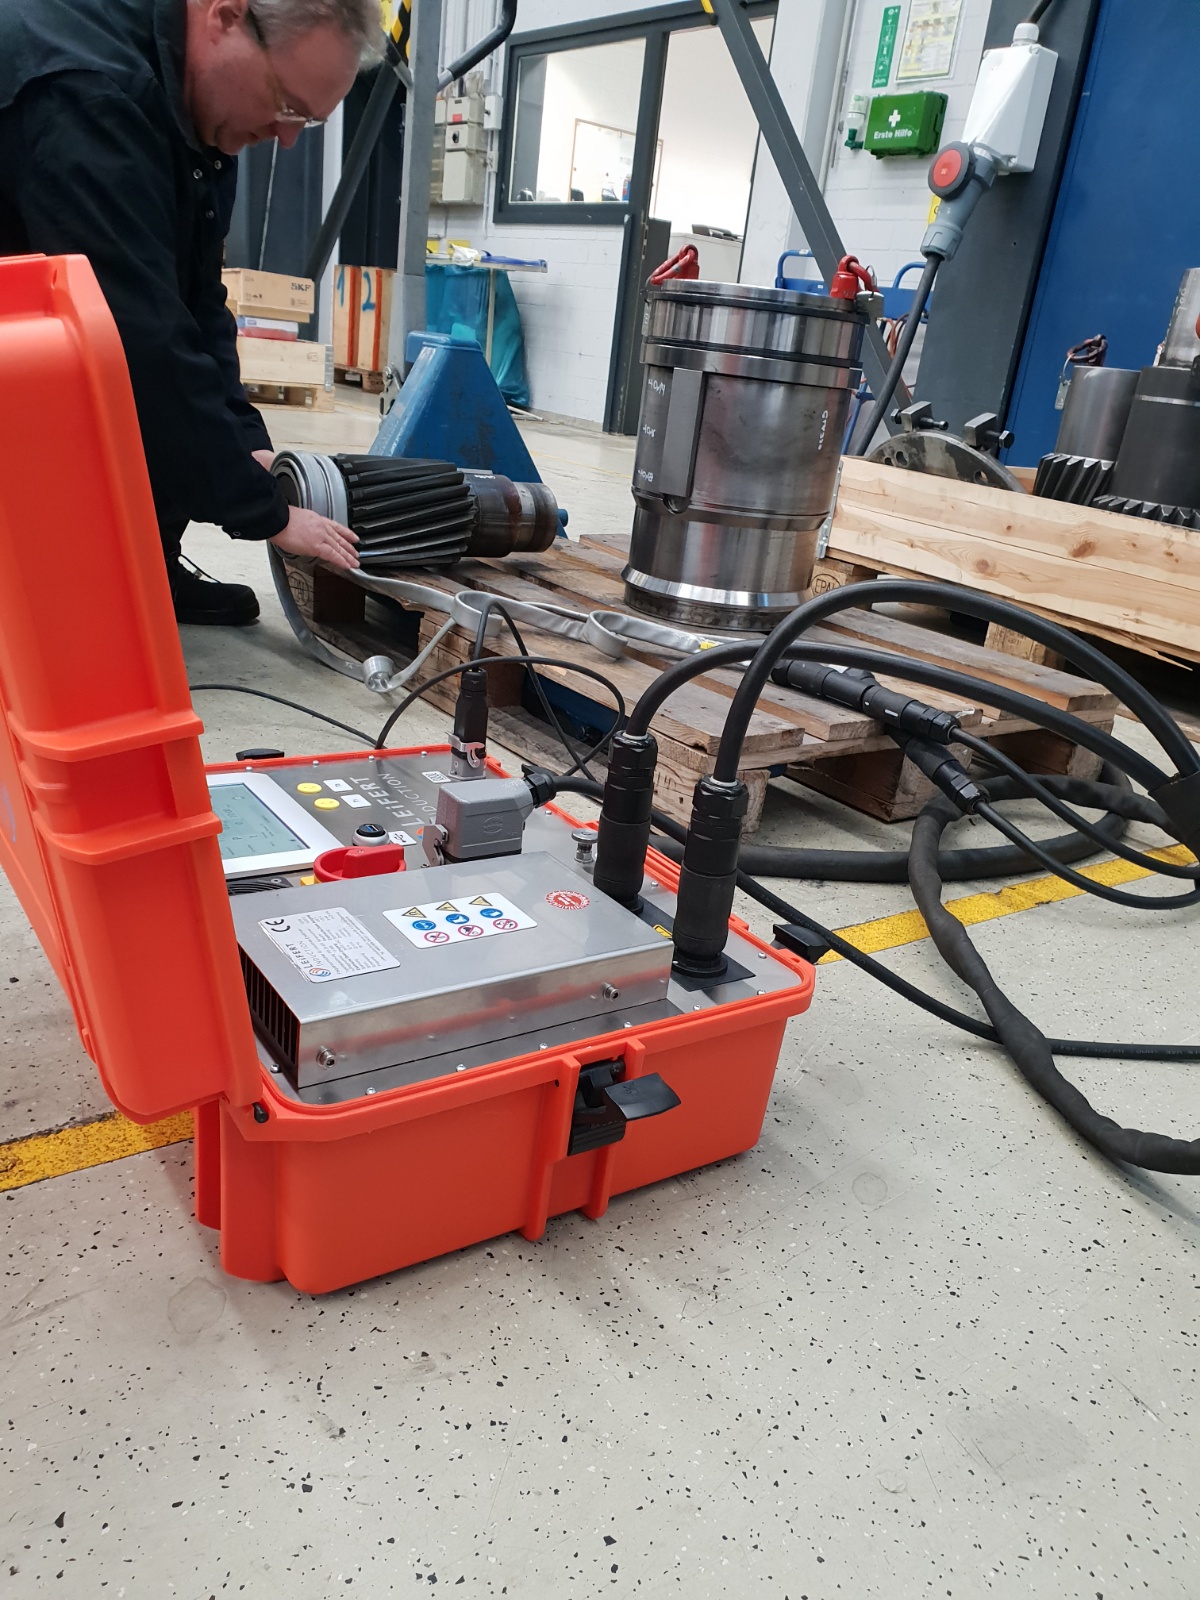
LEIFERT 研发风冷中频感应加热器,用于铁磁性工件的感应加热。创新型 IGBT 晶体管技术的中频感应加热器可按可编程温度曲线、纯温度控制或简单时间控制三种方式工作。所有型号均贴近客户需求制造,可配置不同参数在现场优化工艺;宽幅供电设计保证全球范围运行。
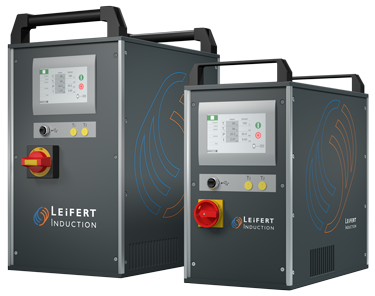
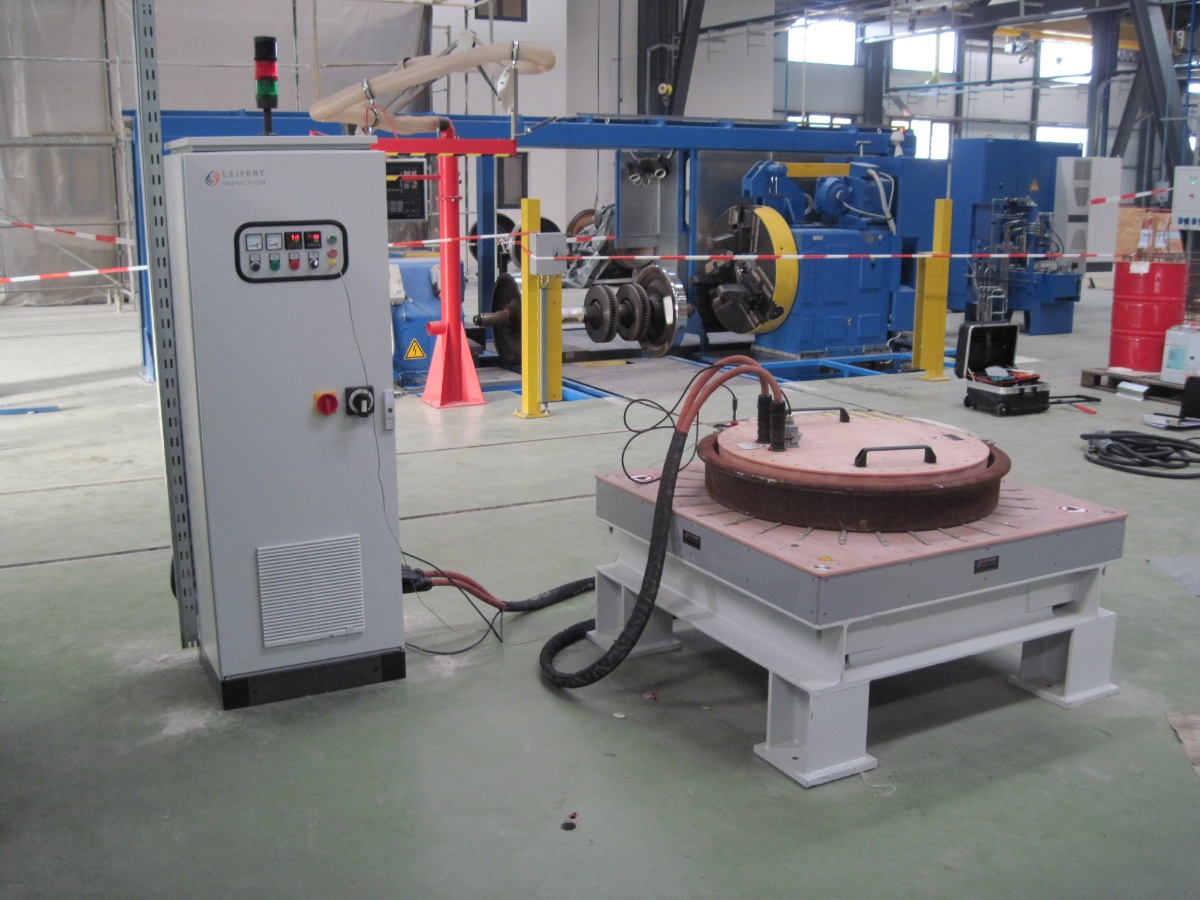
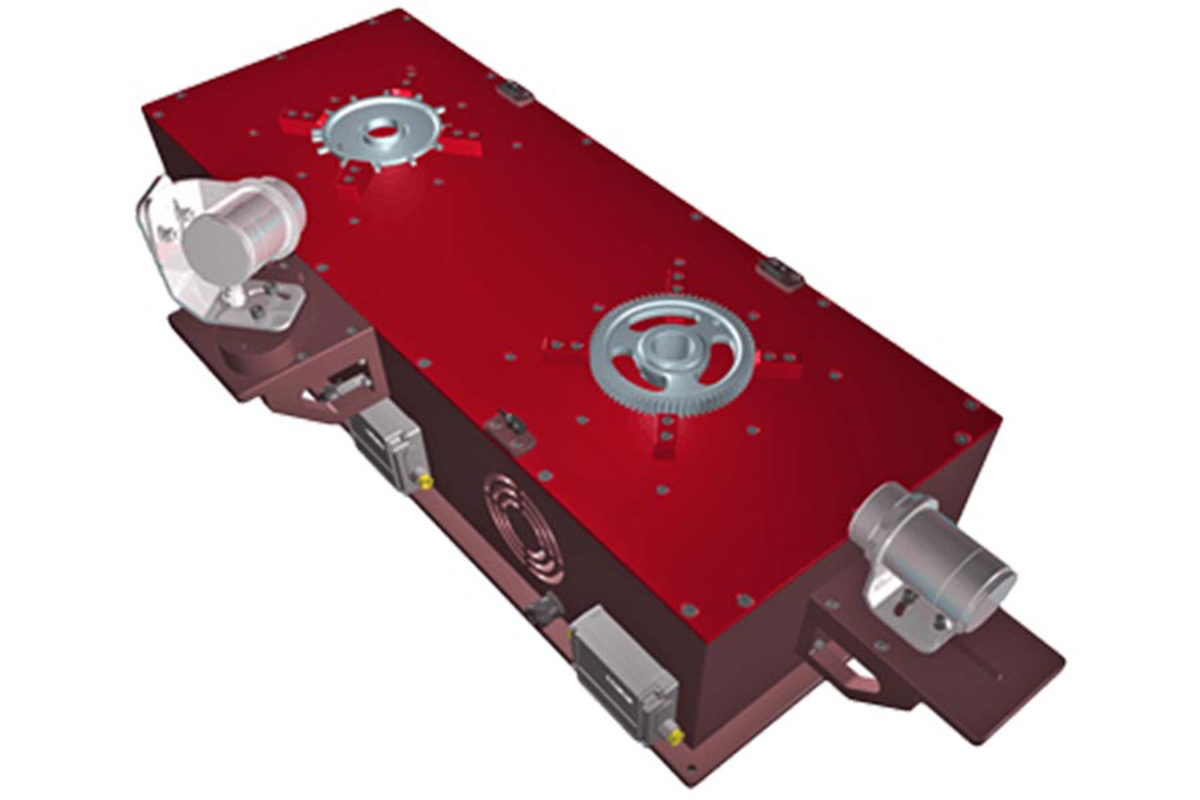
LEIFERT MF 中频感应加热器产品图

MF 中频感应加热器

Middle frequency generators · 风冷 · IGBT

输出功率10 kW – 60 kW
供电电源三相,最高 550 V · 50 / 60 Hz
频率范围10 kHz – 25 kHz
功率器件IGBT 晶体管技术
控制功能时间控制 / 温度控制 / 可编程温度曲线
温度探头最多连接 2 路 K 型热电偶
冷却方式风扇强制风冷(免水冷机组)
定制能力参数可配置,现场工艺优化
索取选型建议

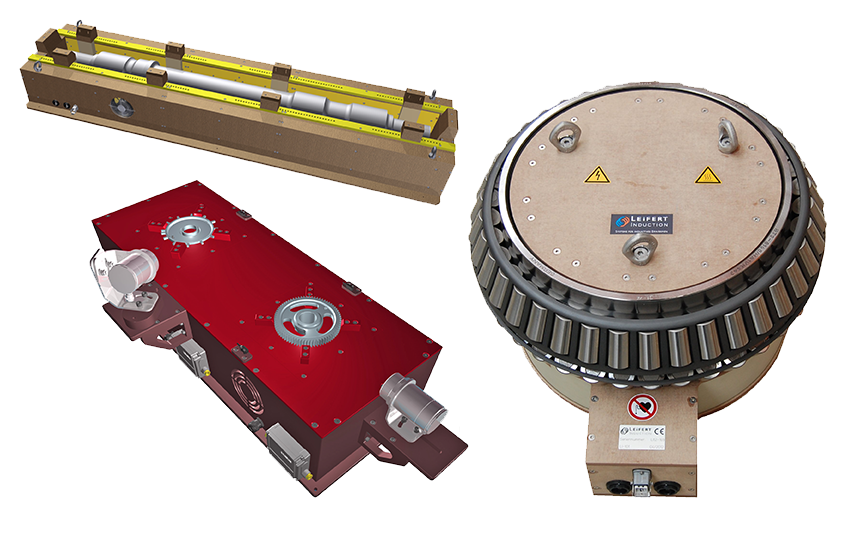
MF 中频感应线圈

Induction coils · 全部为定制设计产品

01

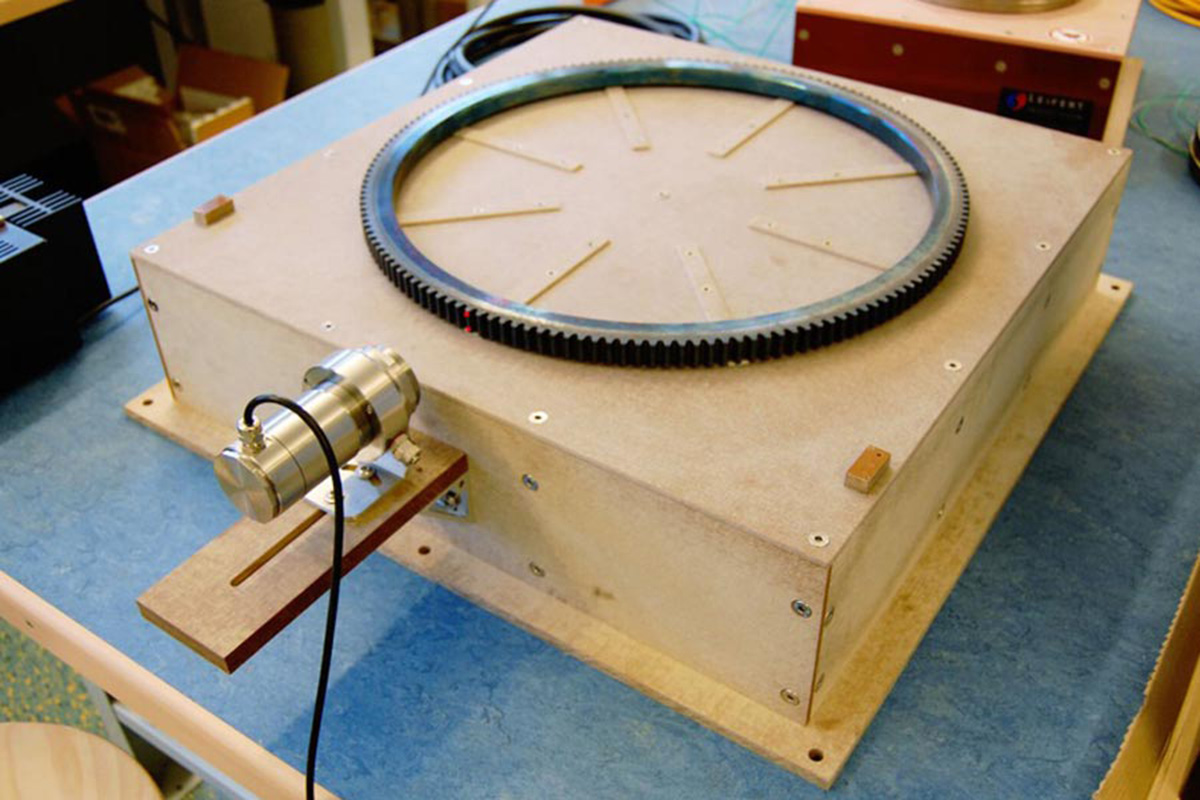
预热感应台 / 平面线圈

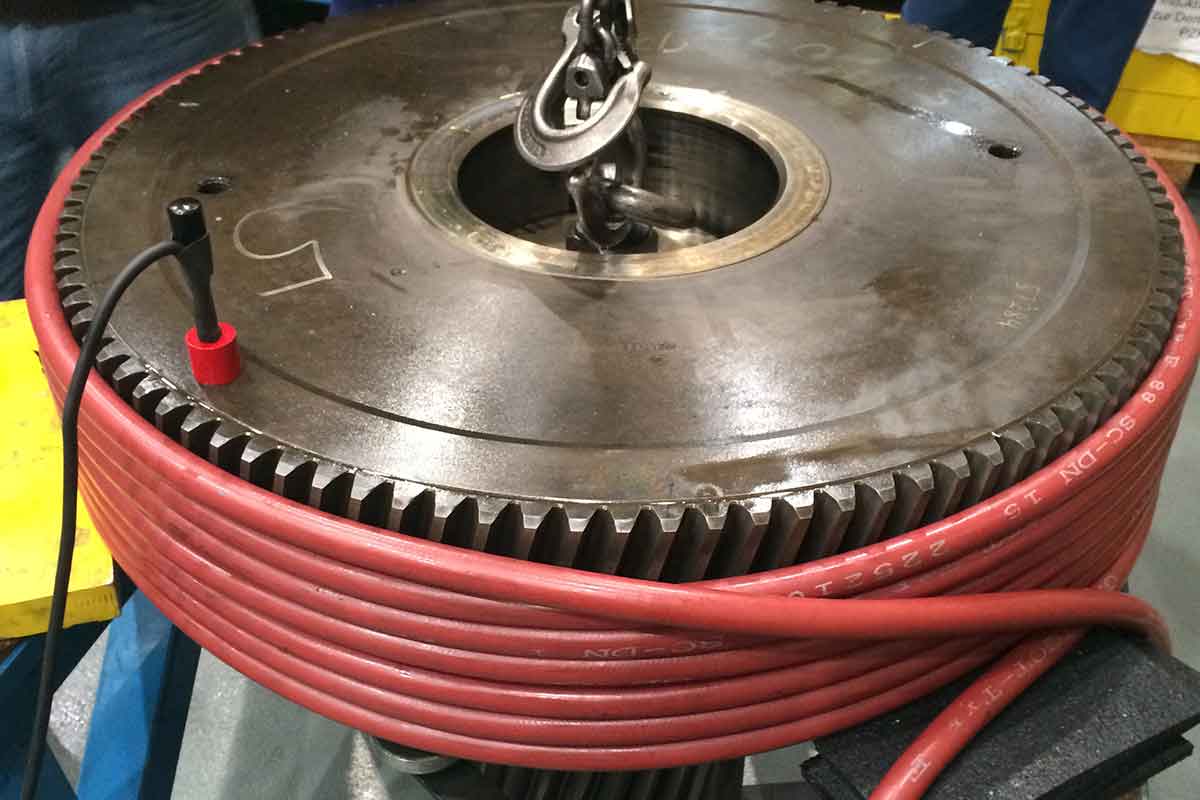
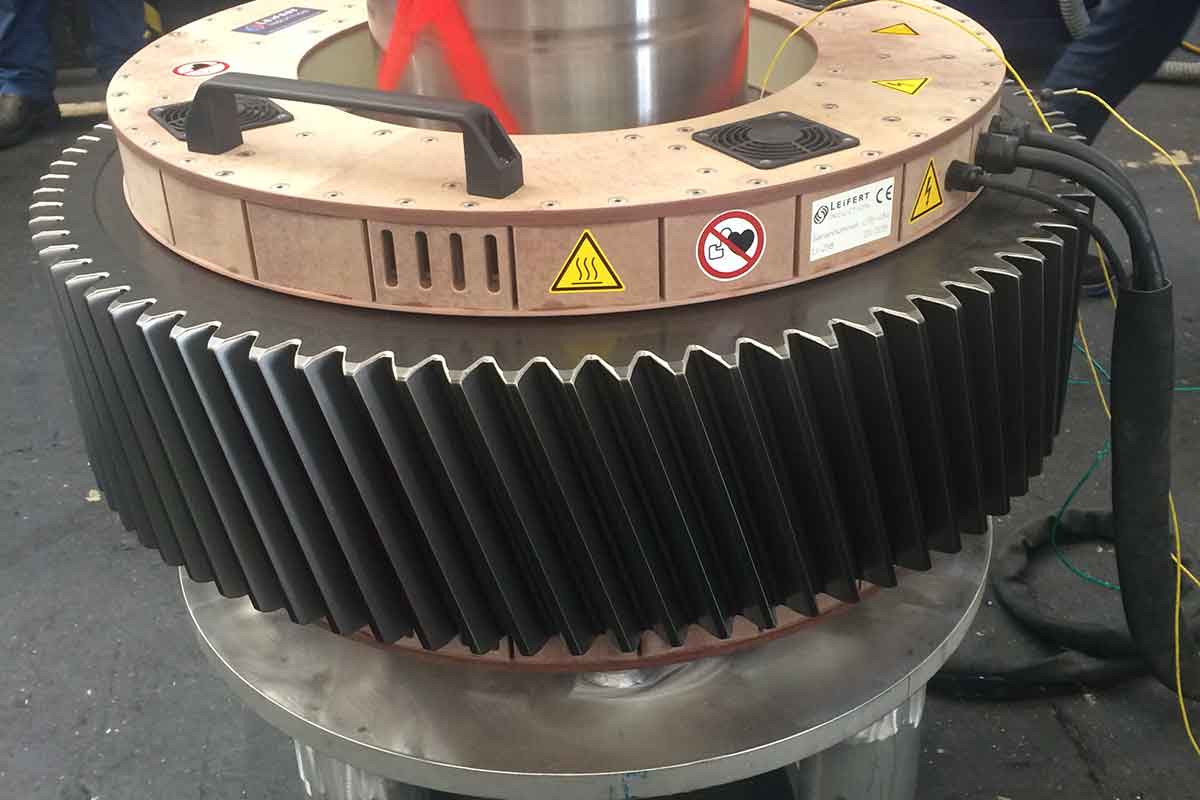
内含平面线圈,适用于齿圈、小轴承与环形件加热。热量自下而上传递,需结合工件高度设计。

02

内场感应线圈

工件置入线圈内部被磁场覆盖。利用内场的线圈效率始终优于外场线圈。

03

柔性感应线圈

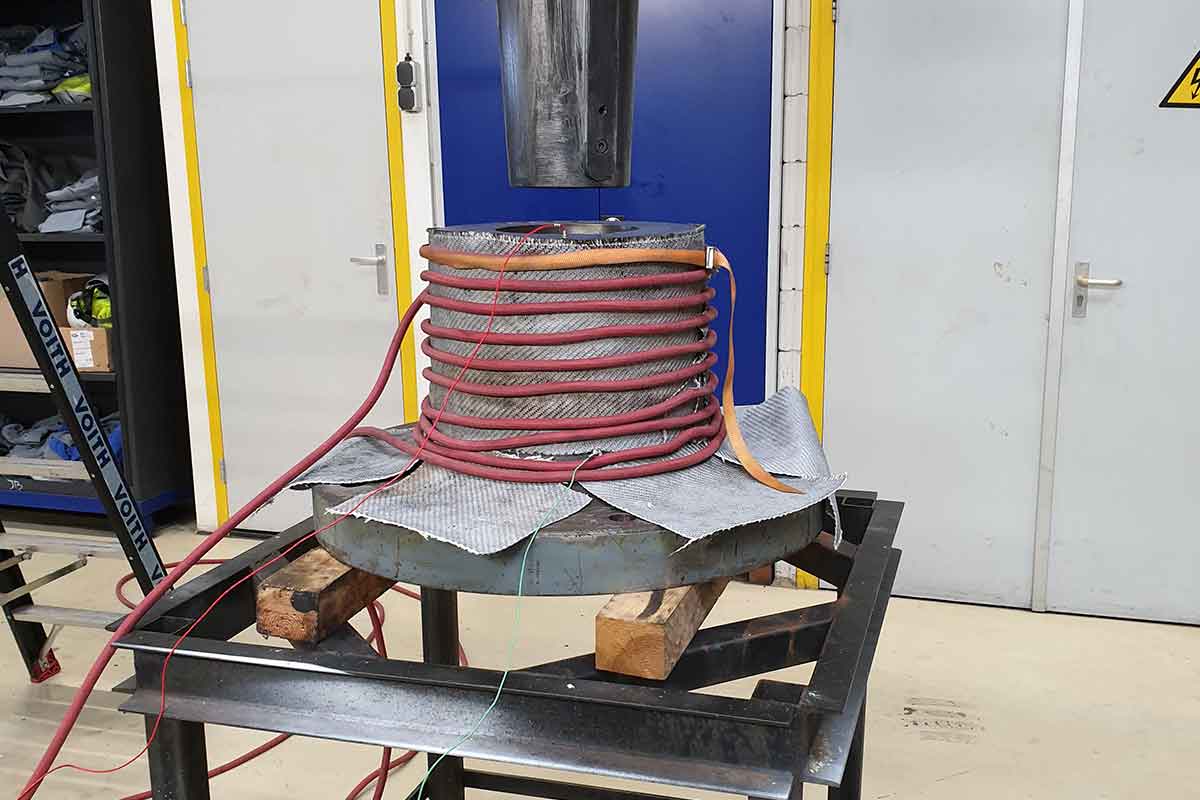
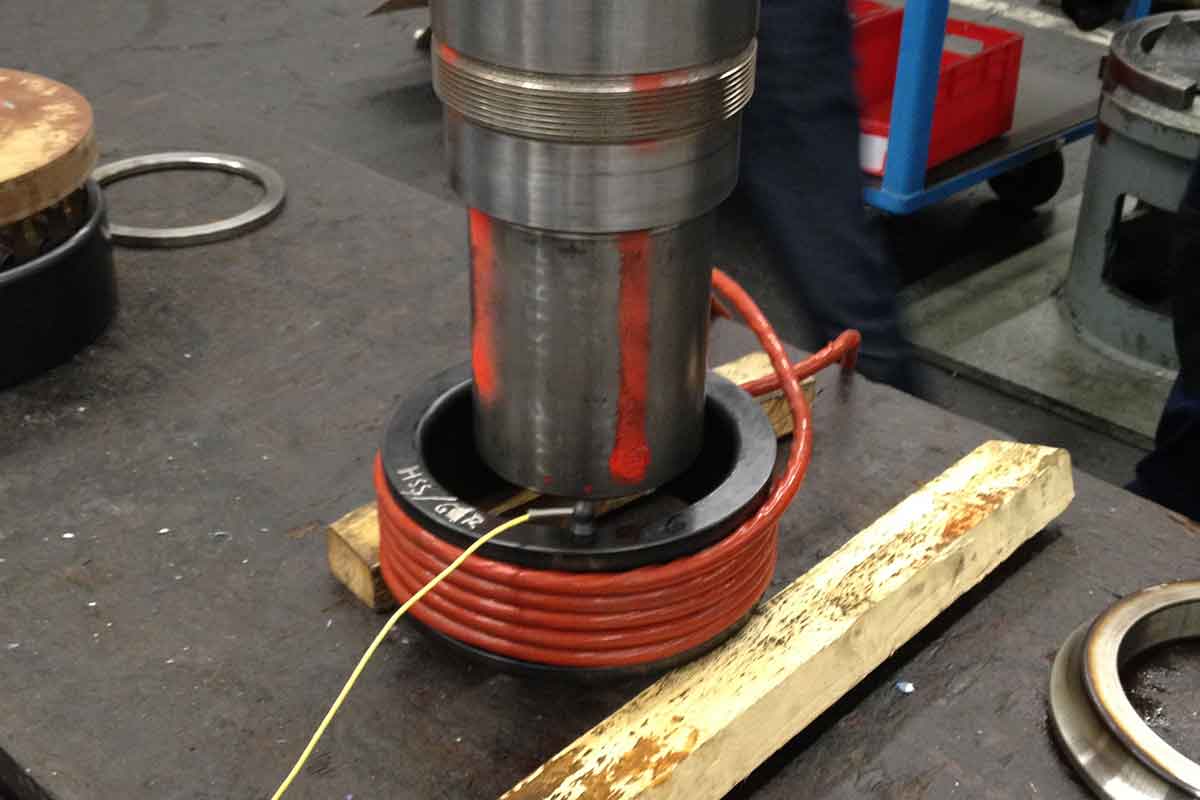
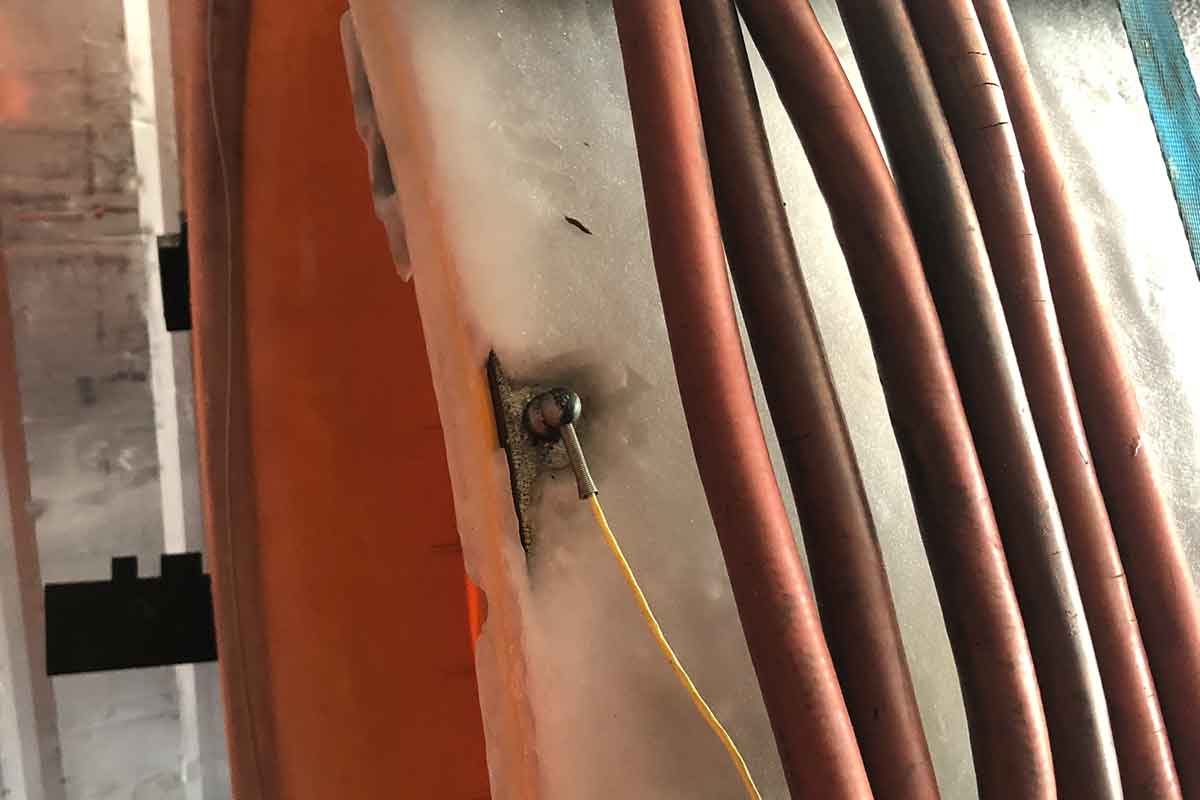
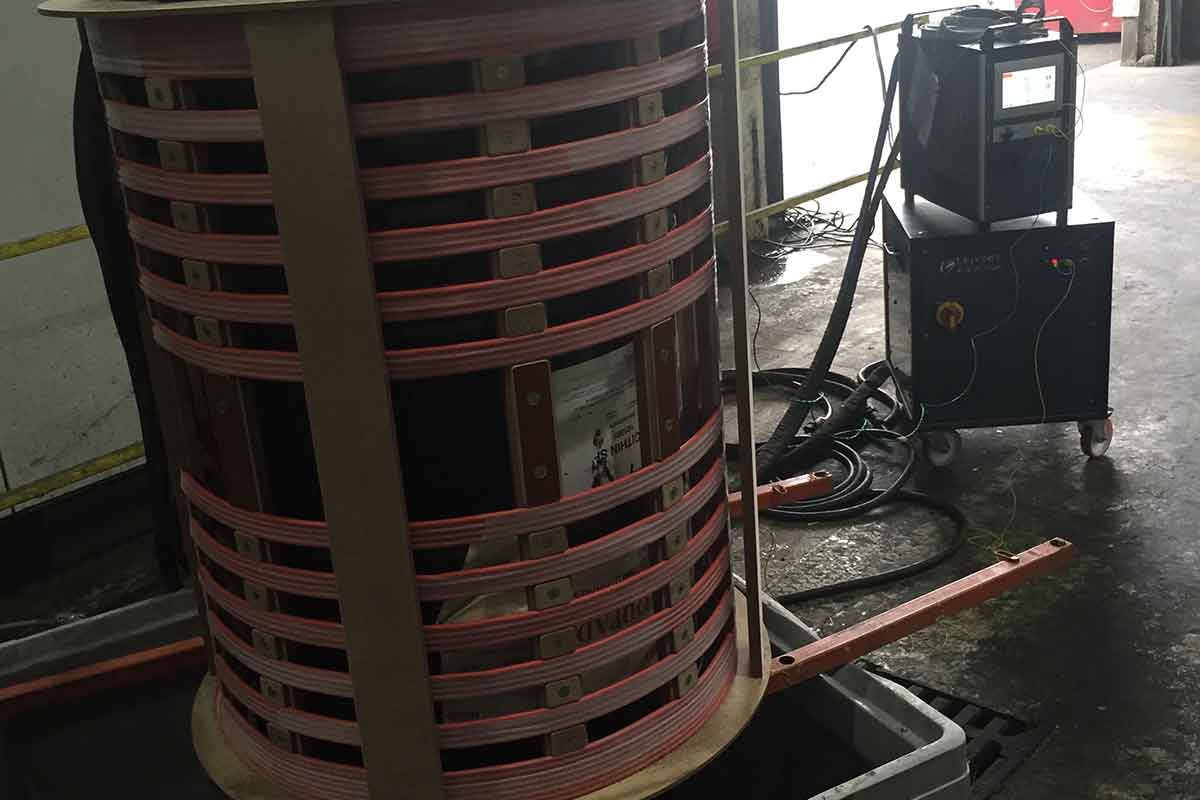
面向难以到达的加热位置、不计较装夹时间的场合;是原型试验与焊缝加热的理想工具。

04

外场感应线圈

专为孔类加热设计,线圈置于孔内作业。

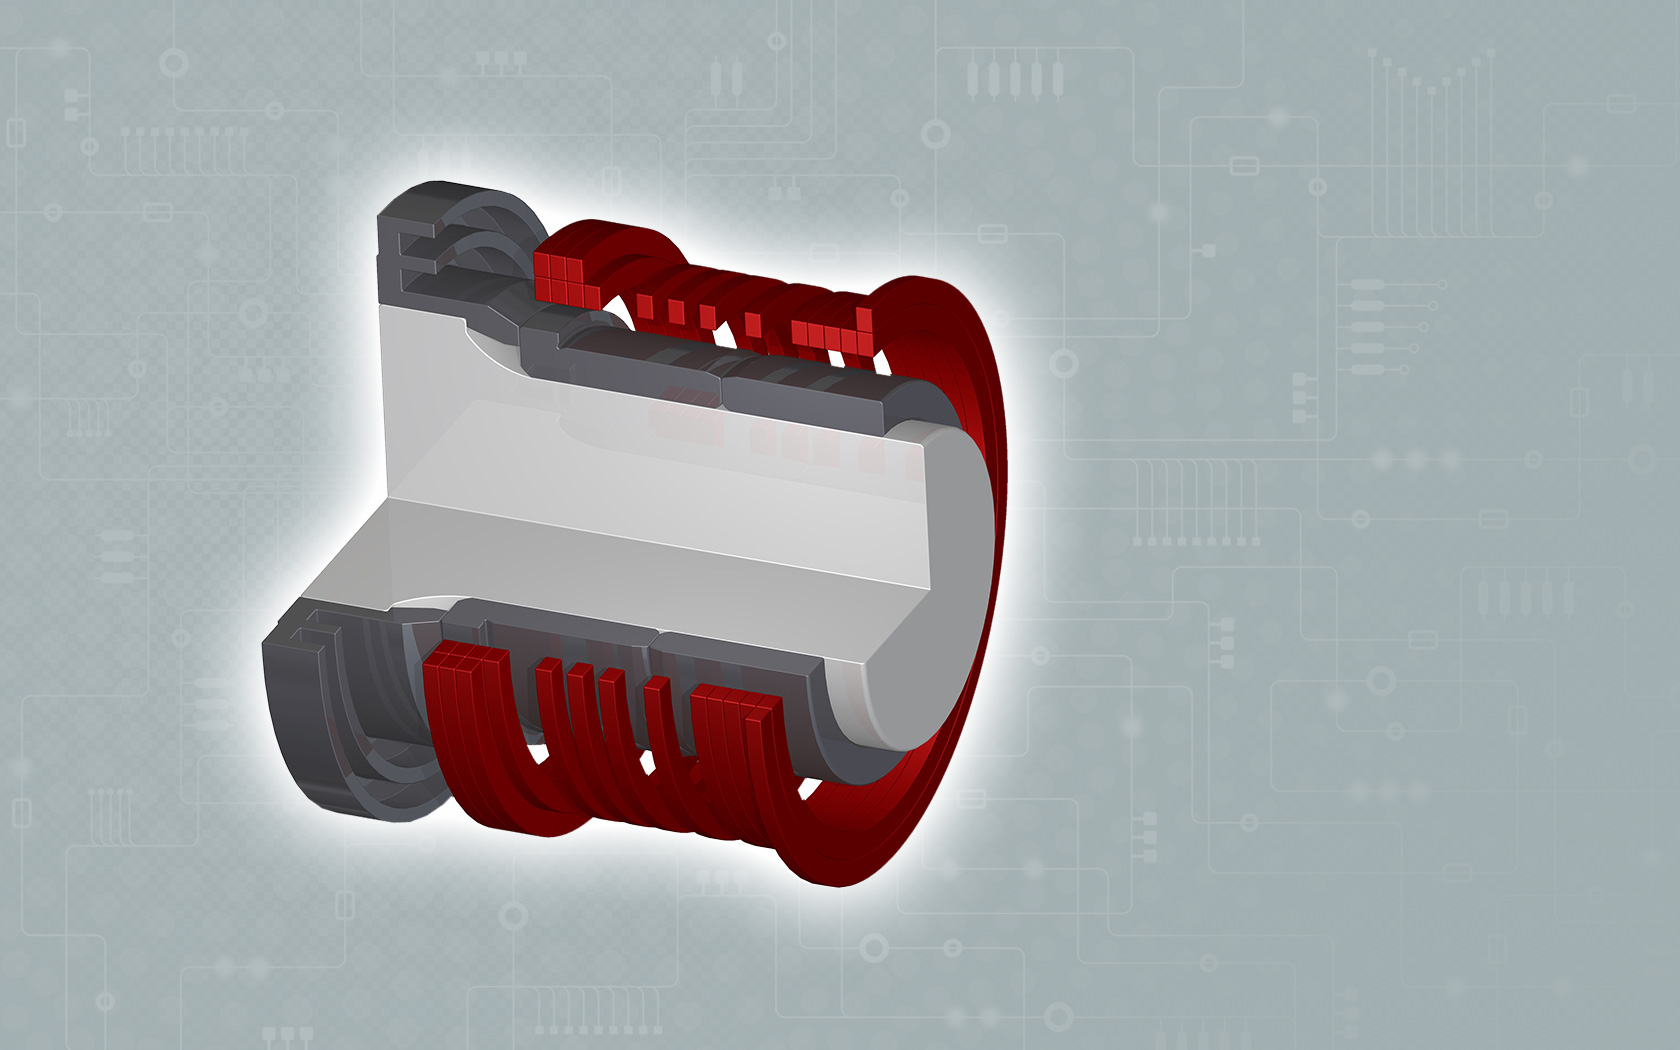
LEIFERT 定制感应线圈产品图

应用领域

七大行业解决方案

除风电与铁路两大核心领域外,LEIFERT 创新感应加热器还为更多工况提供解决方案。
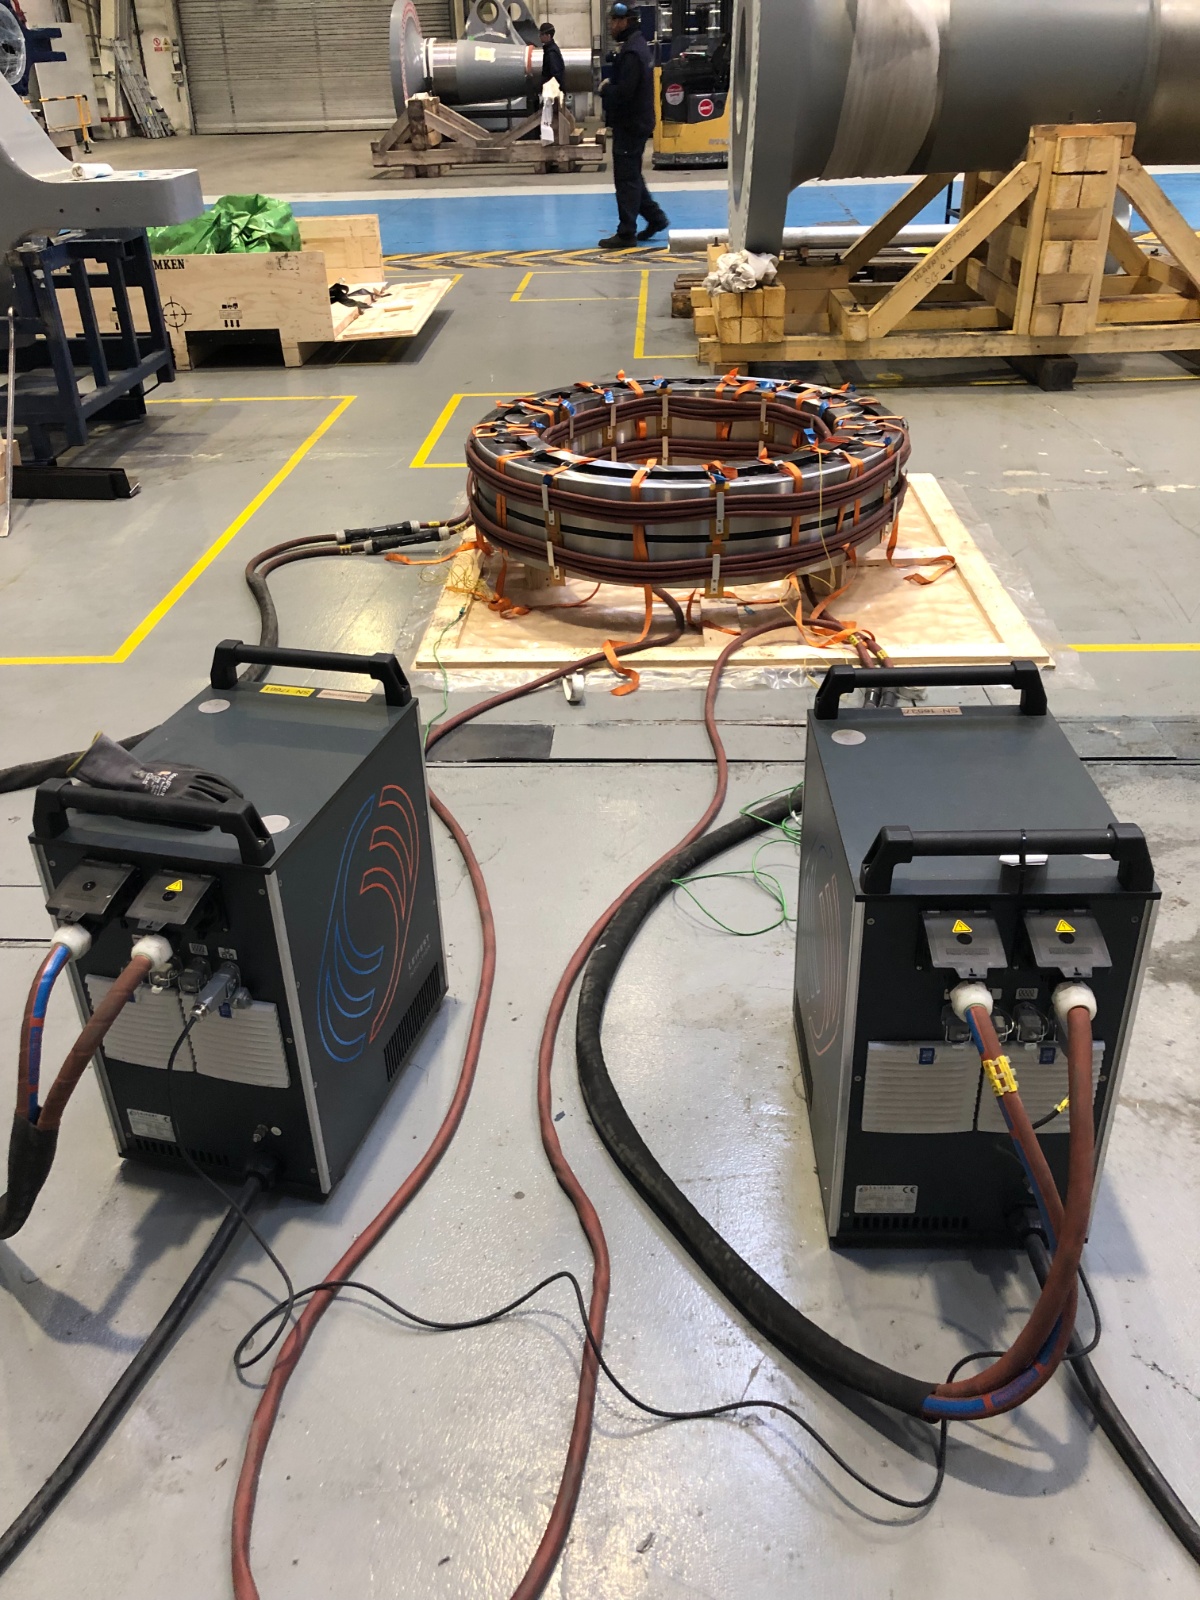
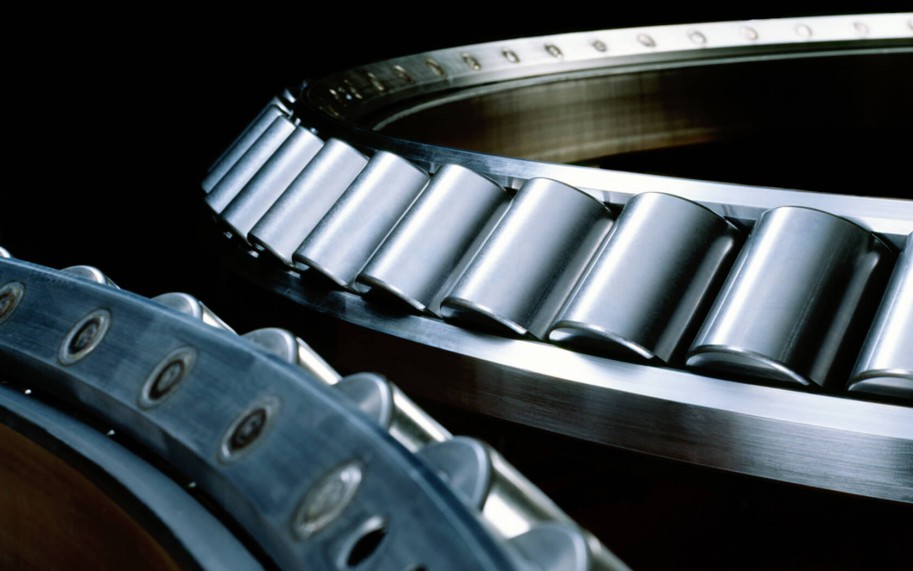
风电大型轴承感应加热

风电

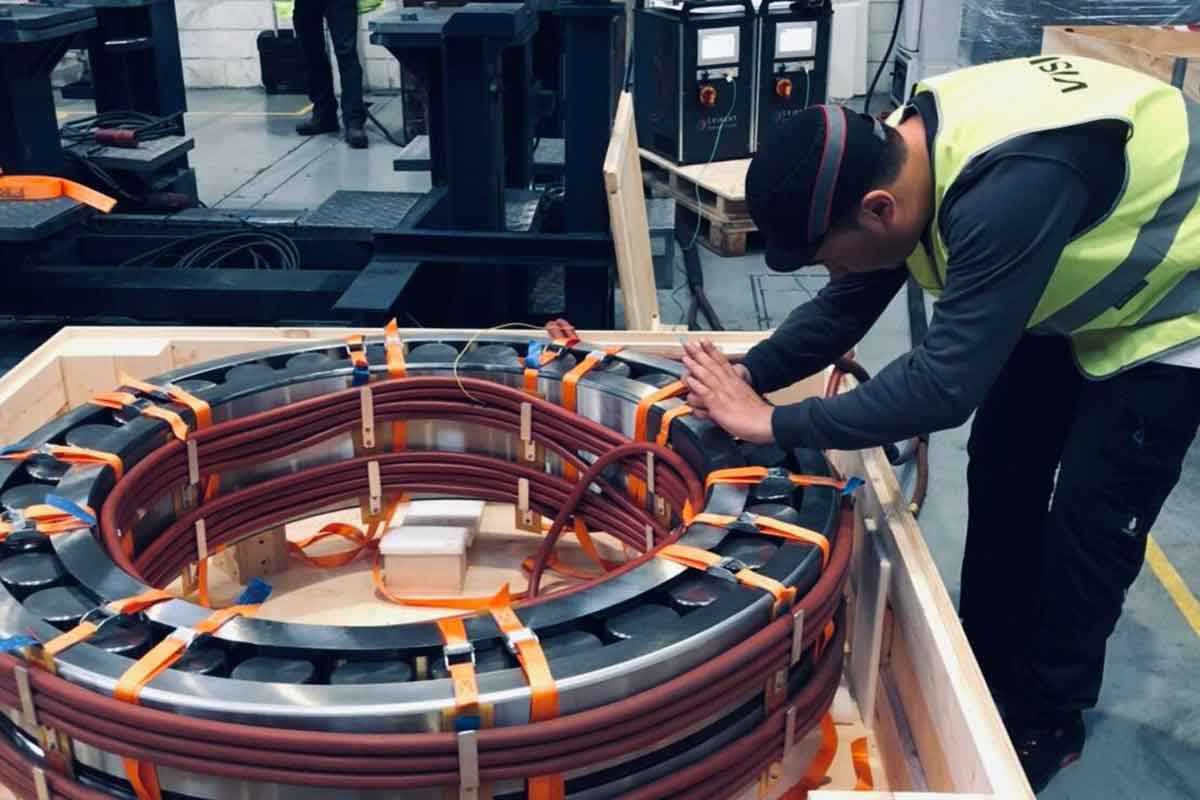
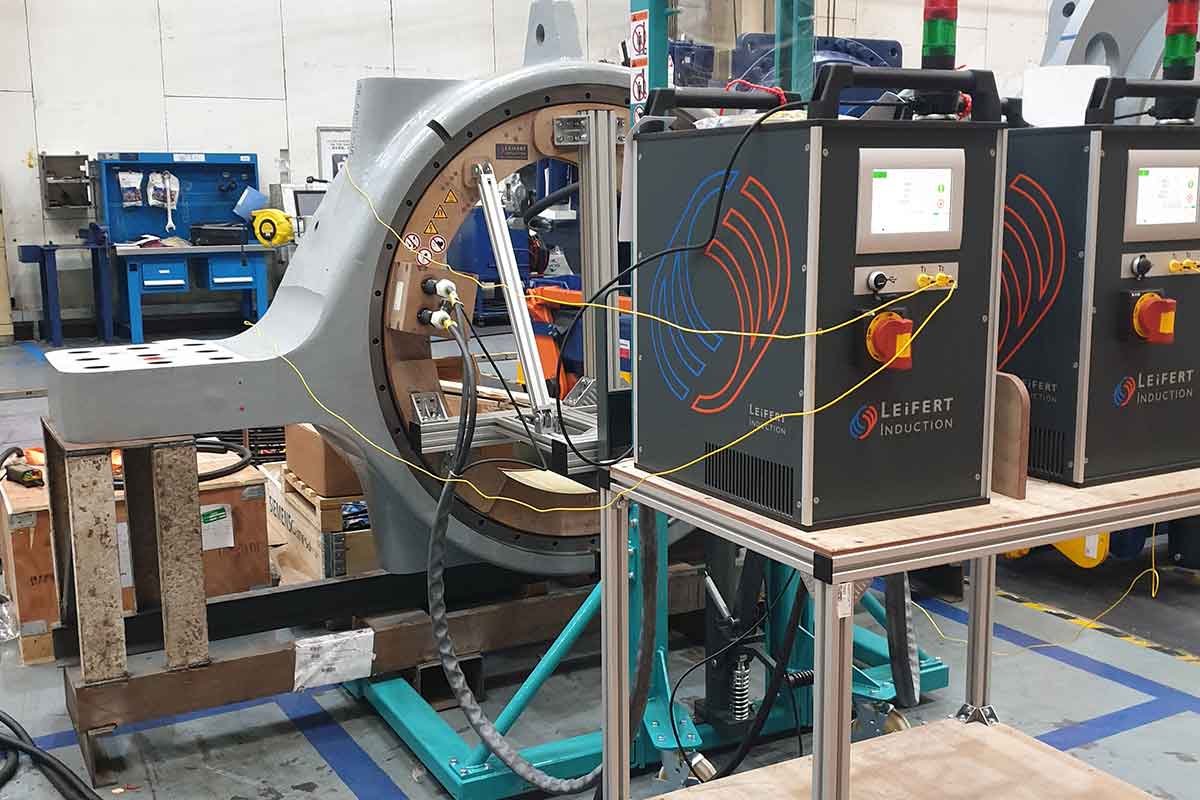
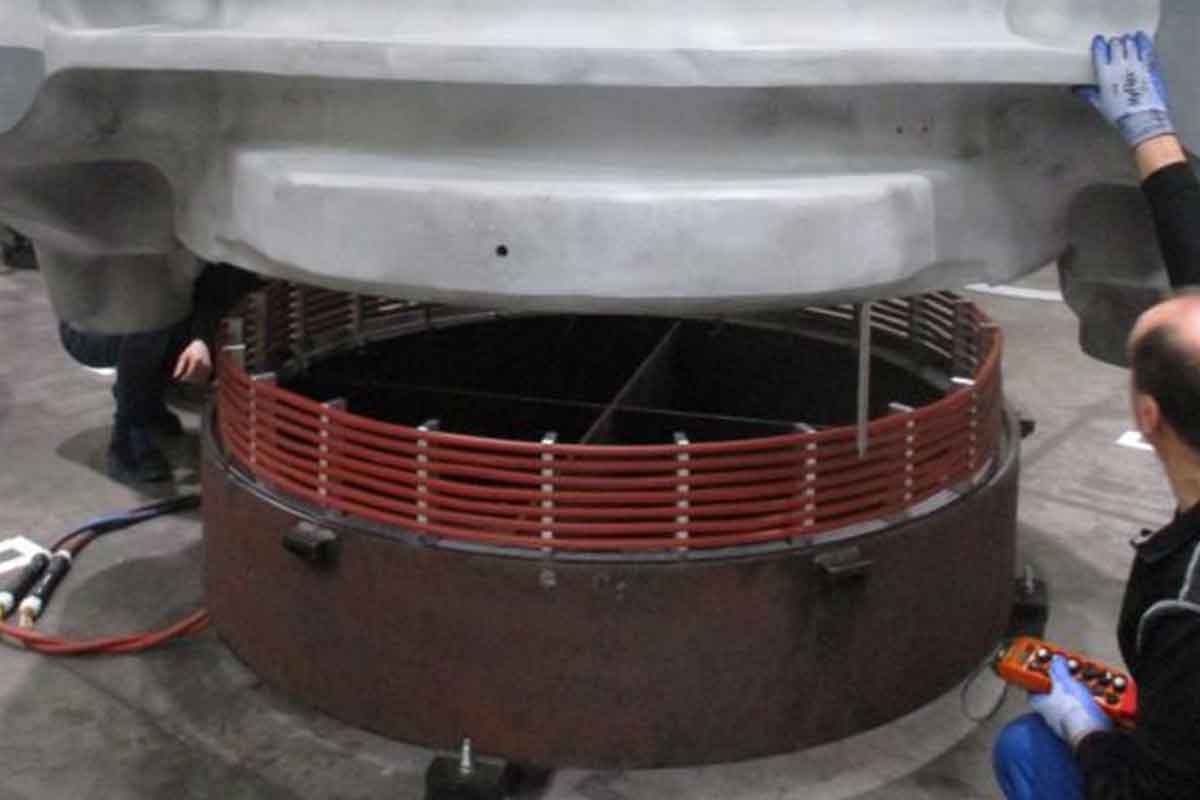
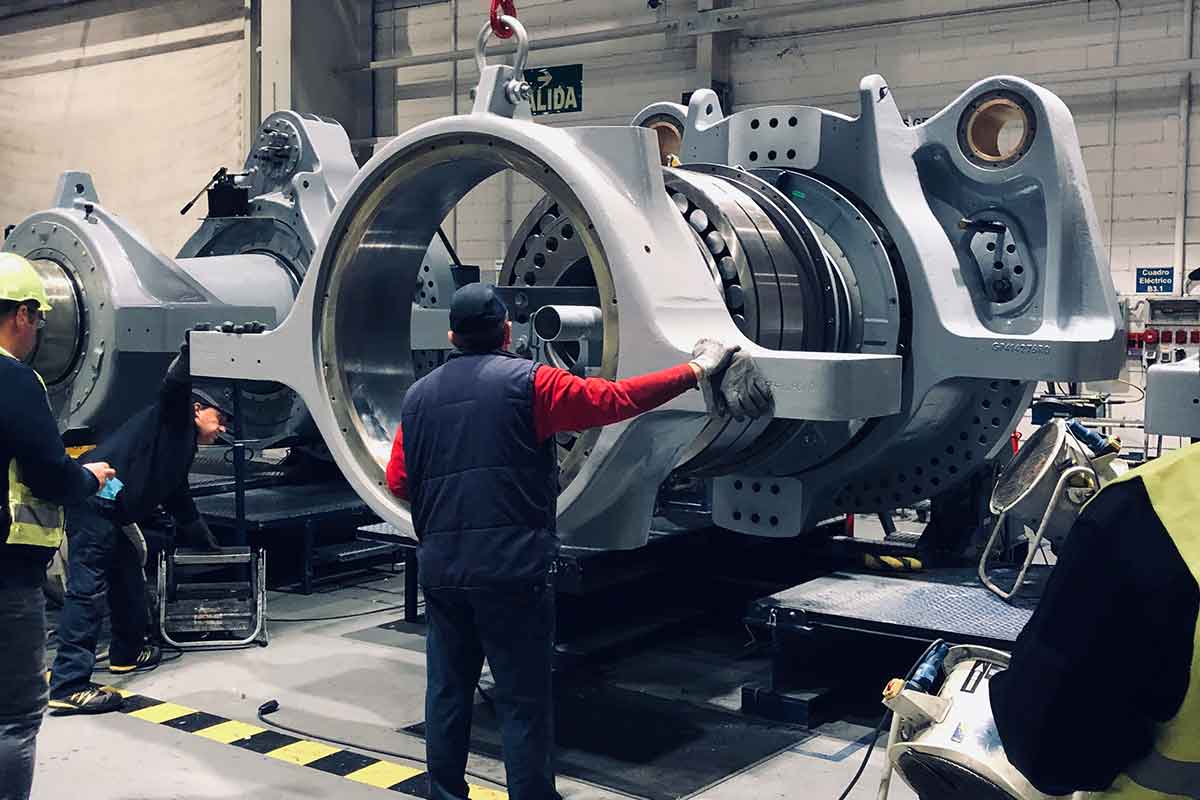
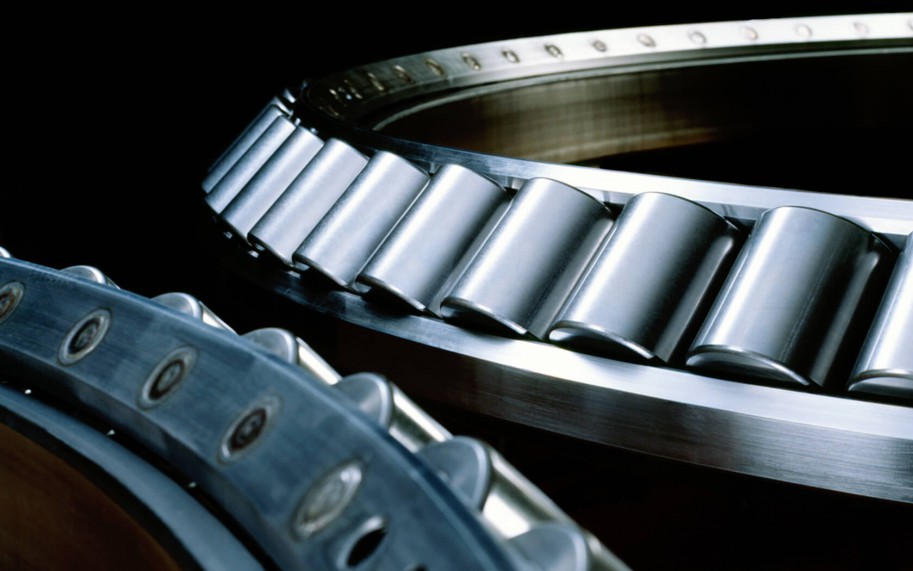
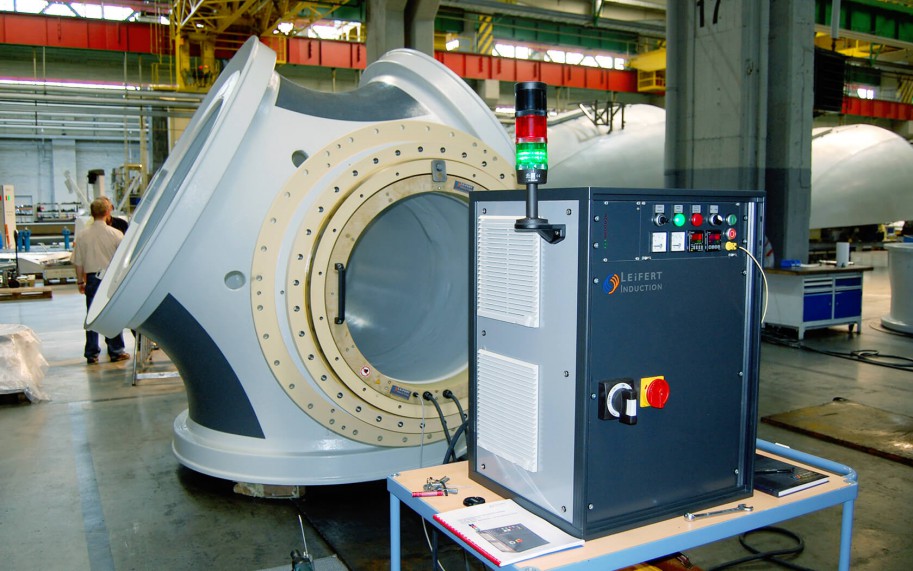
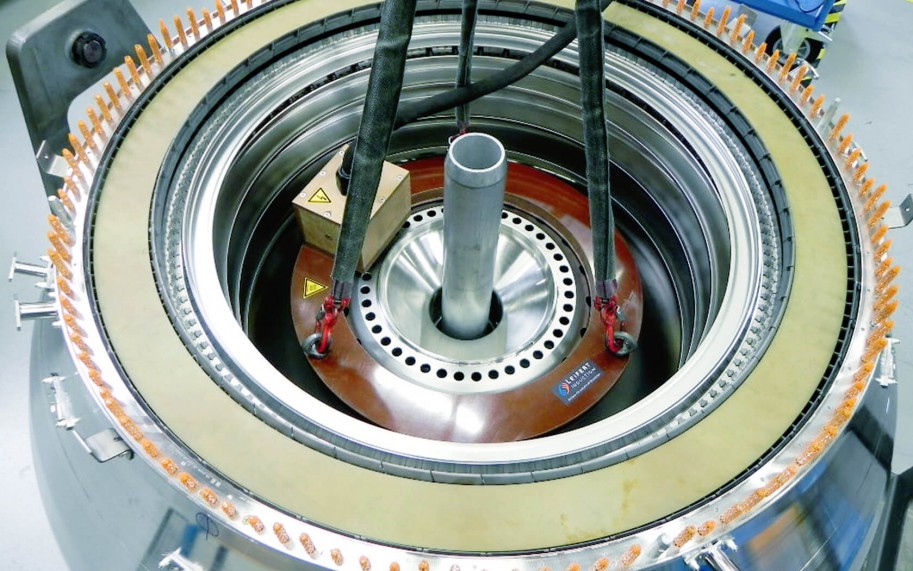
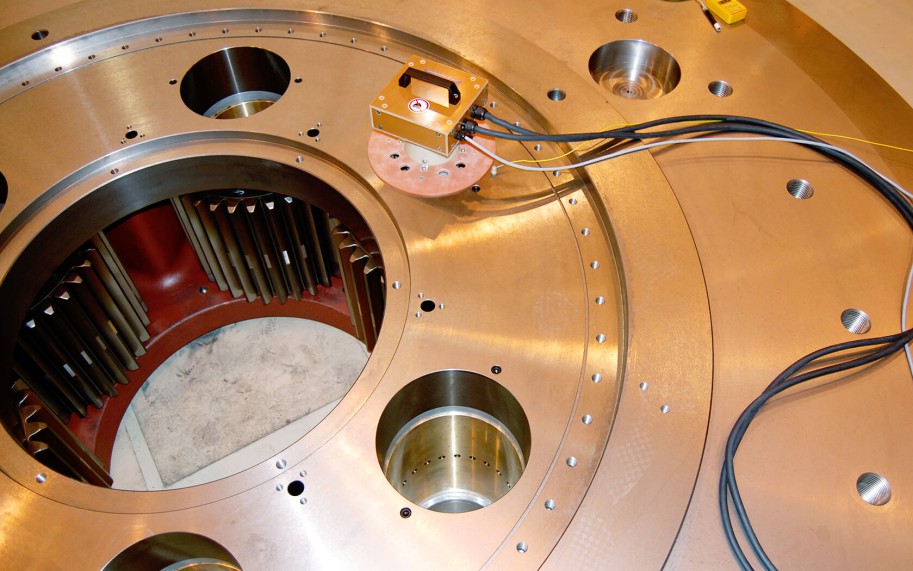
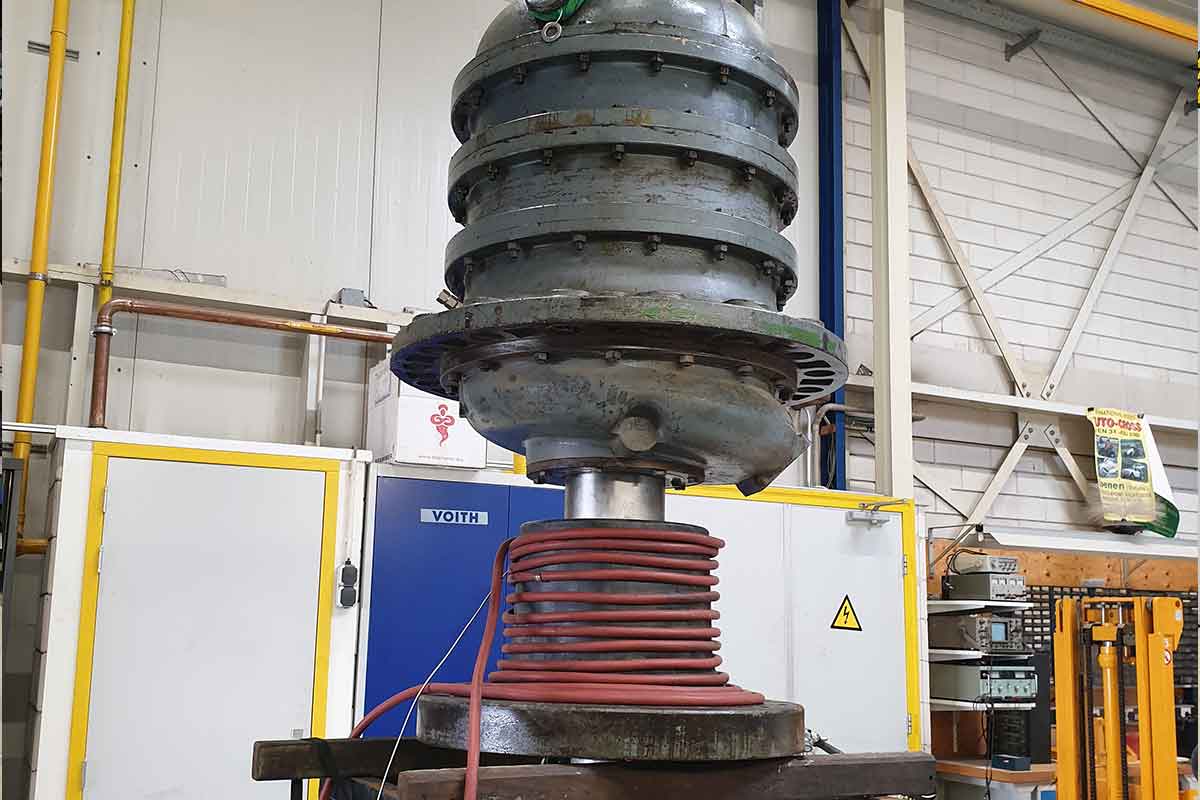
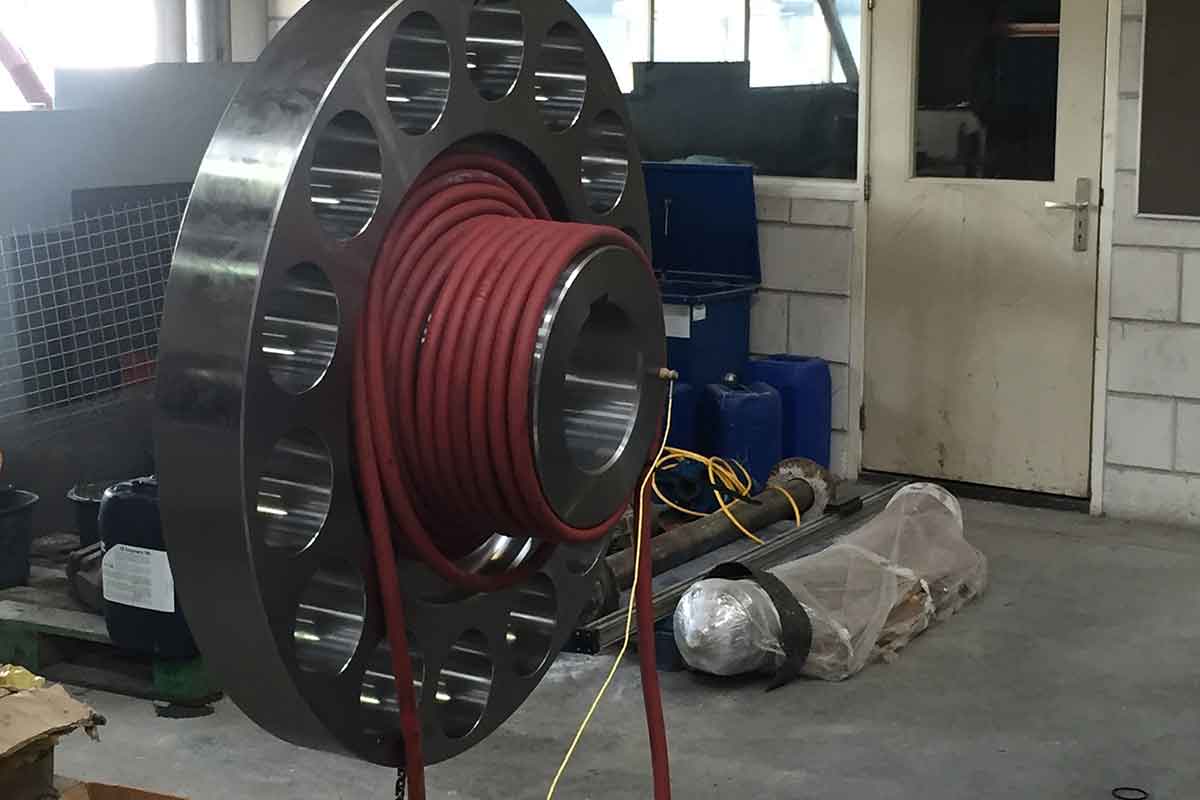
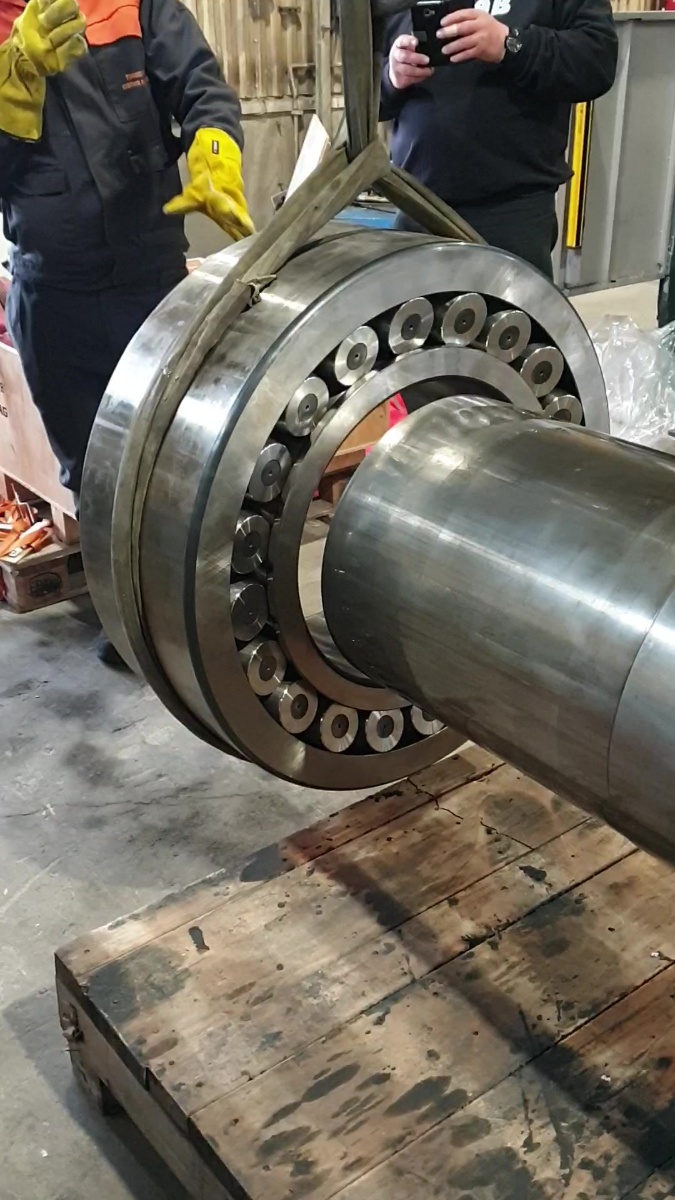
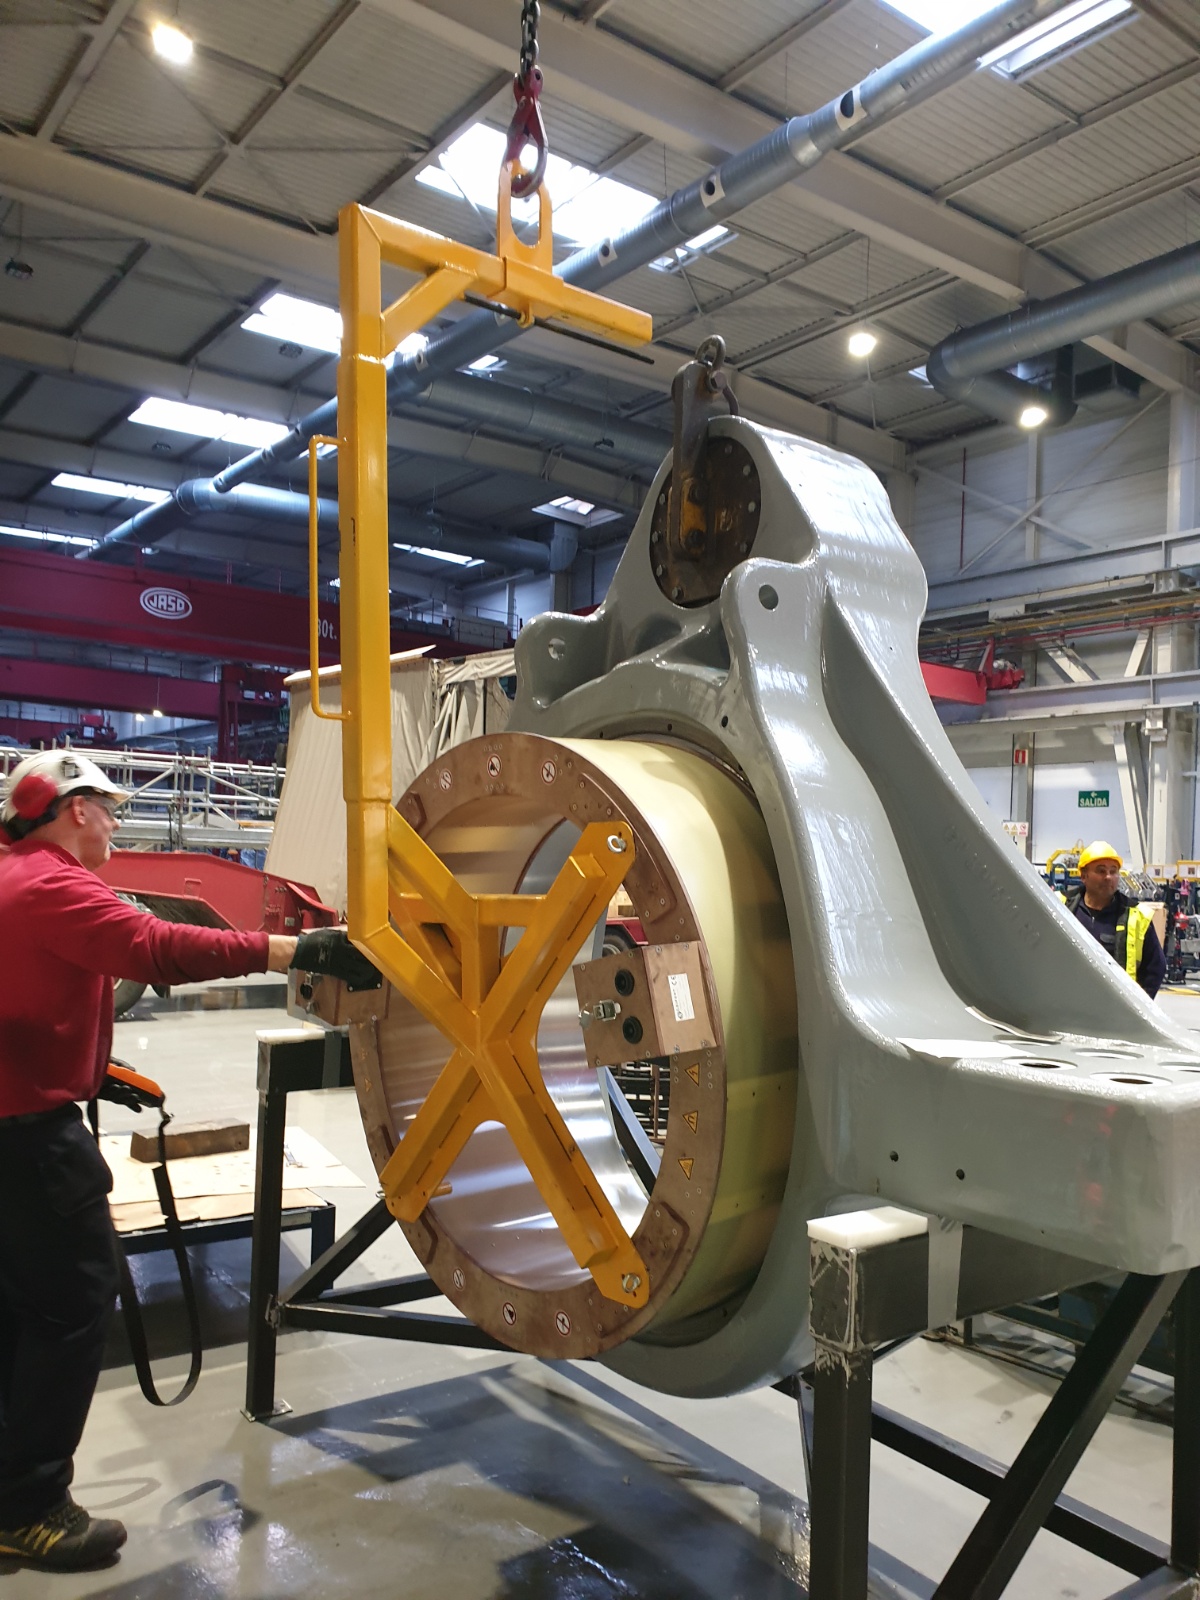
风机制造中多种工件需要加热。LEIFERT 先进的风冷中频感应加热器已在欧洲风电行业确立了标杆地位:大型轴承与主轴承装配拆卸、机架(Machine Frame)加热、转子轮毂装配(专用固定线圈,快速就位、智能设计杜绝误操作)、行星齿轮销双轴承位同步加热。
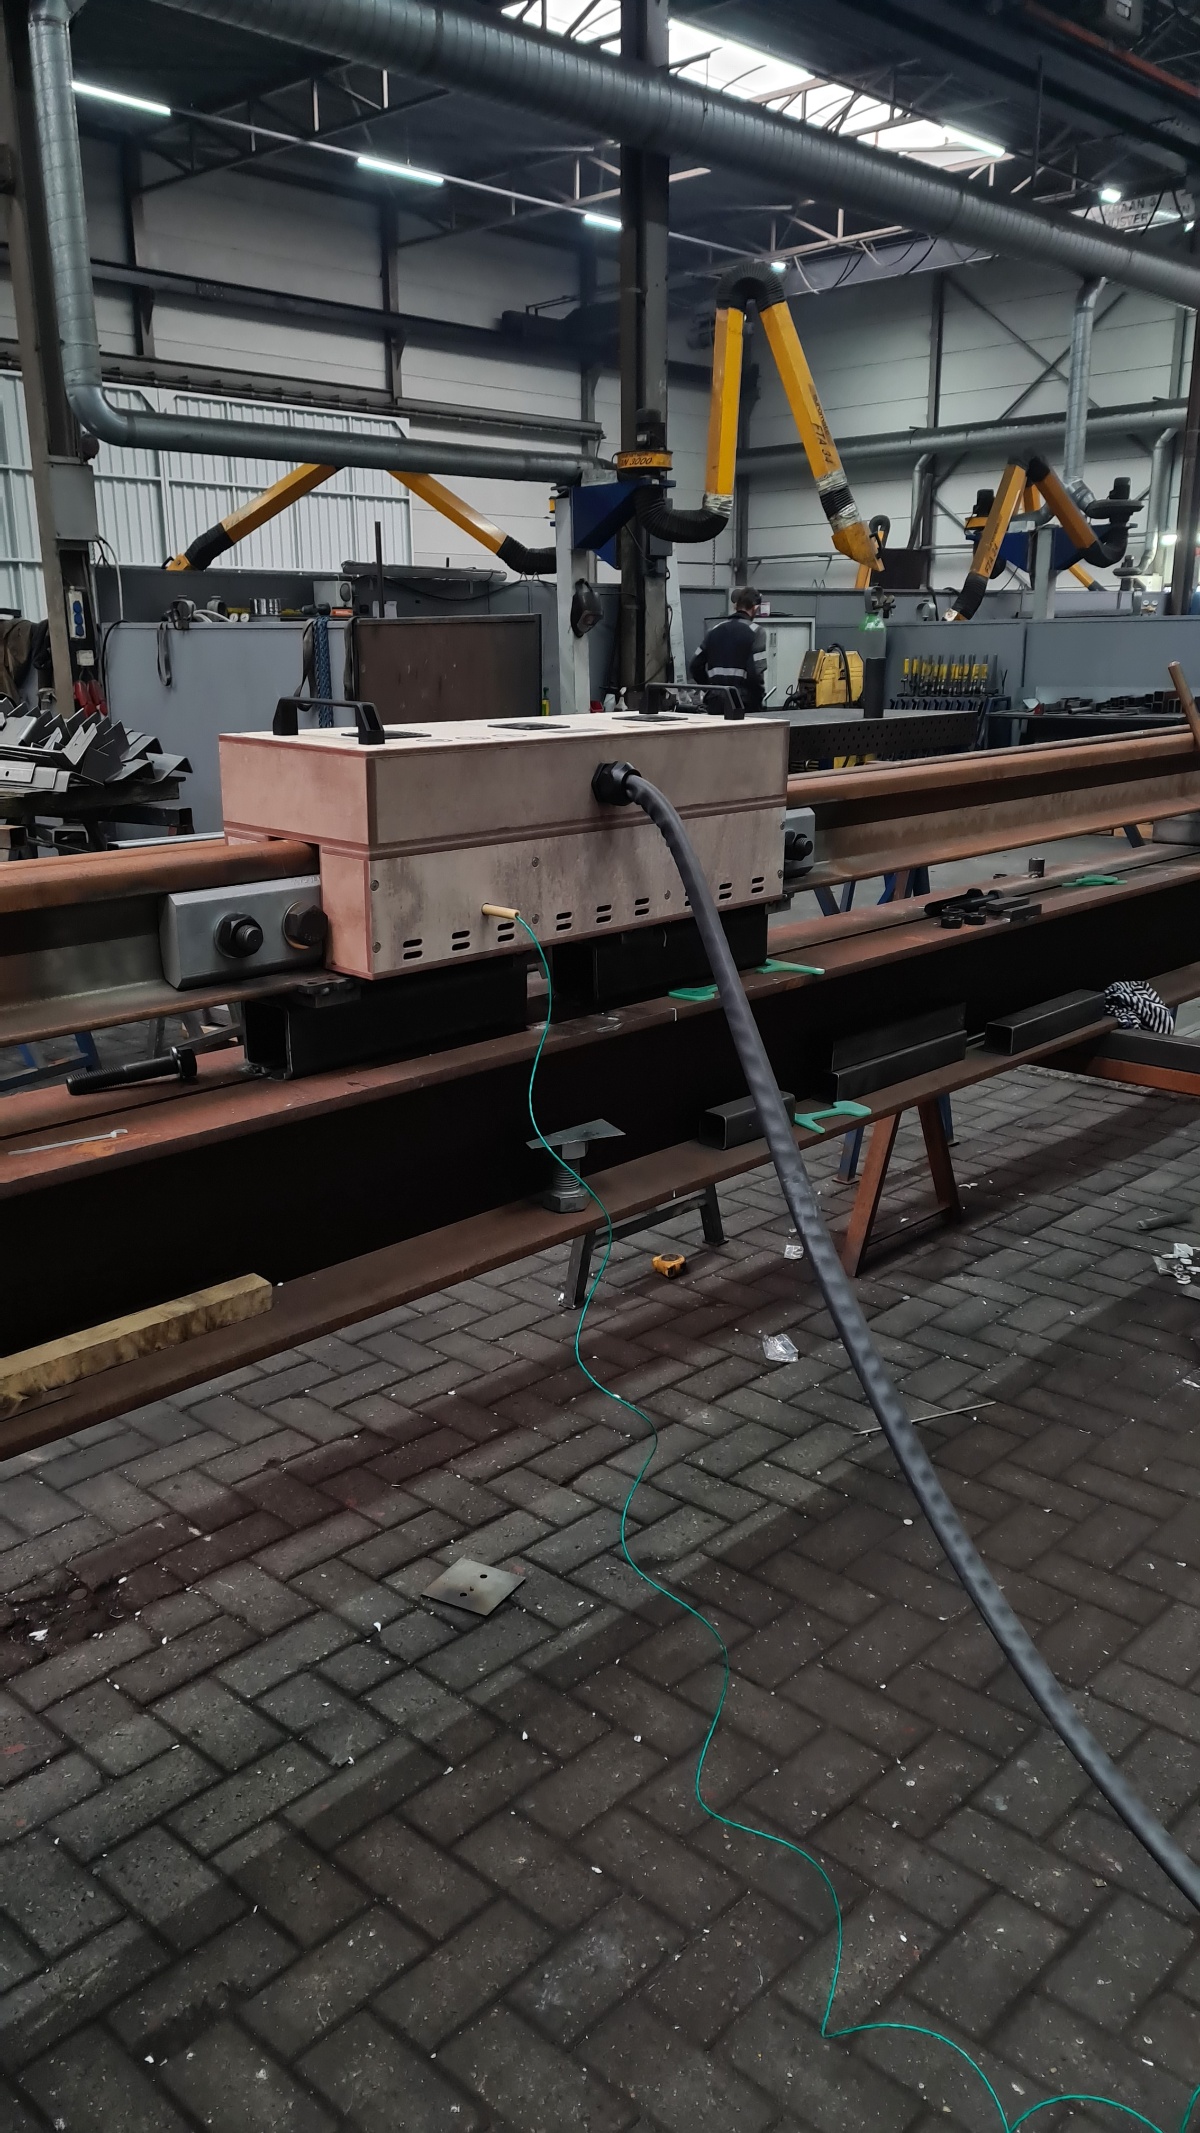
焊缝感应预热

焊接

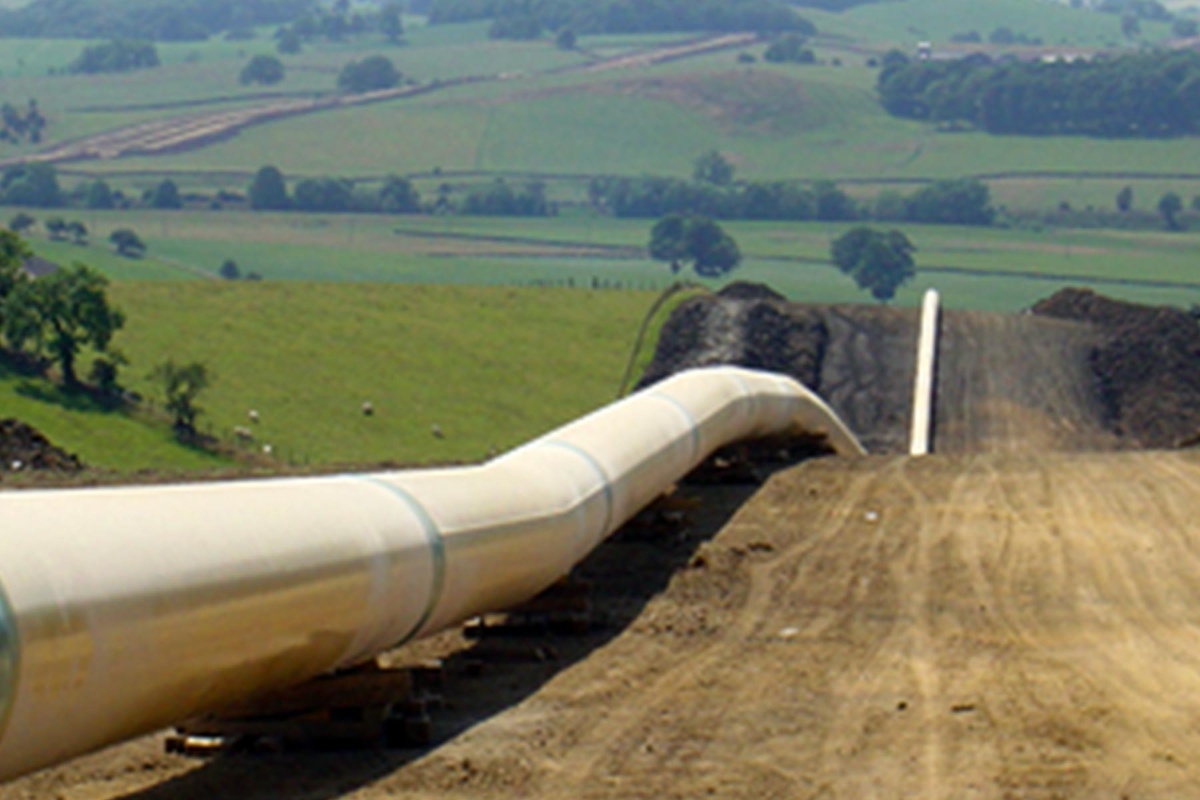
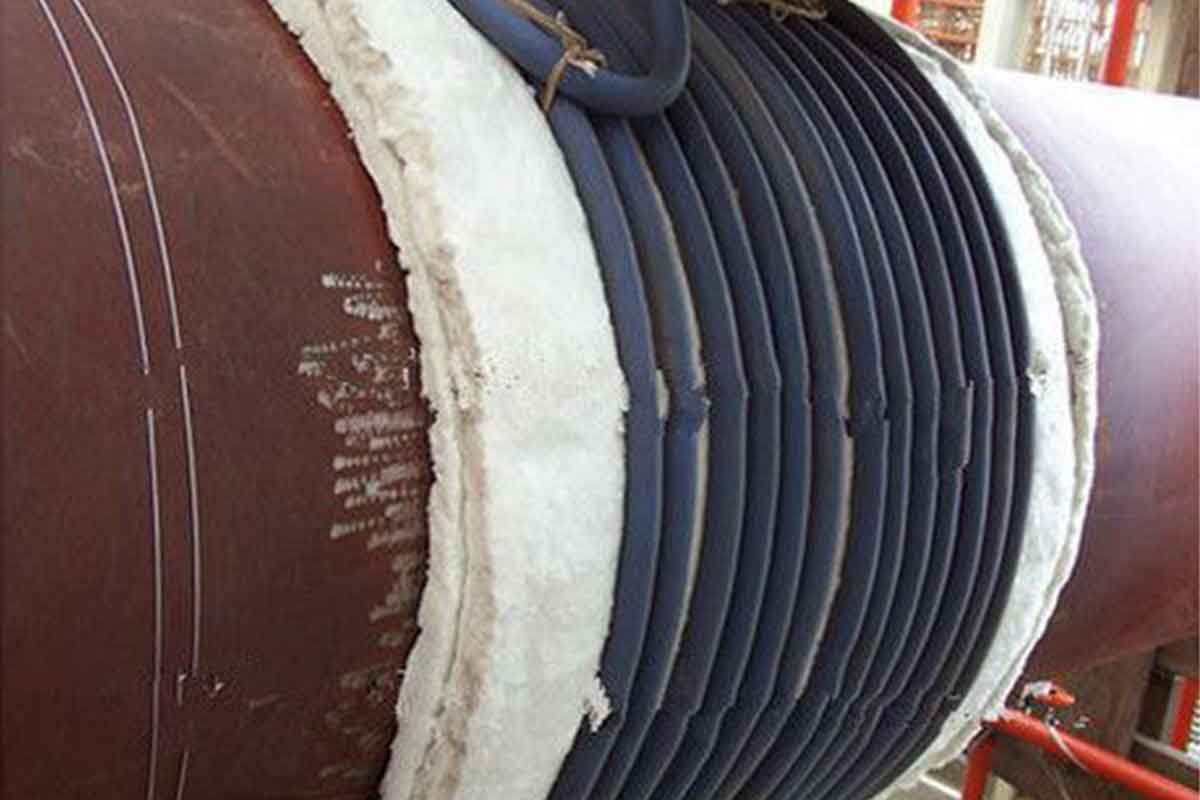
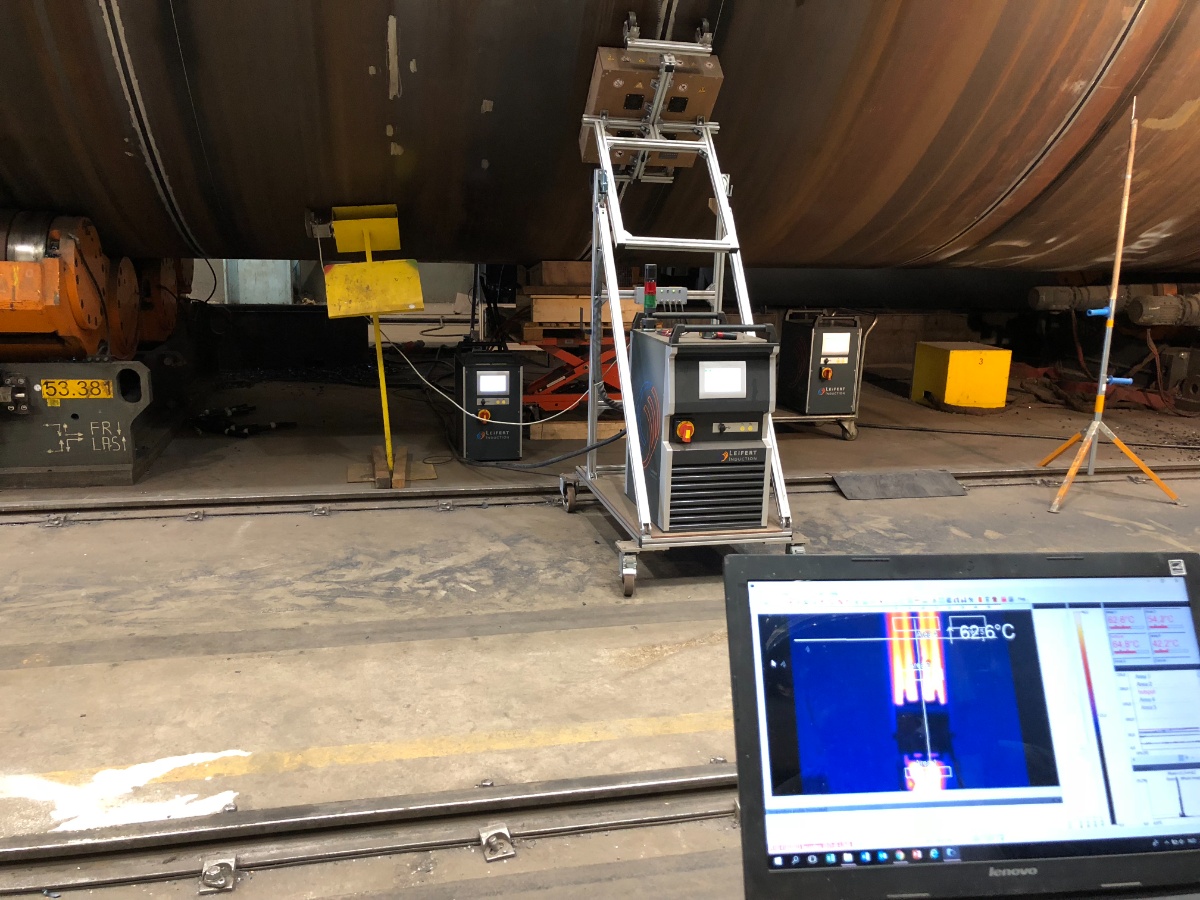
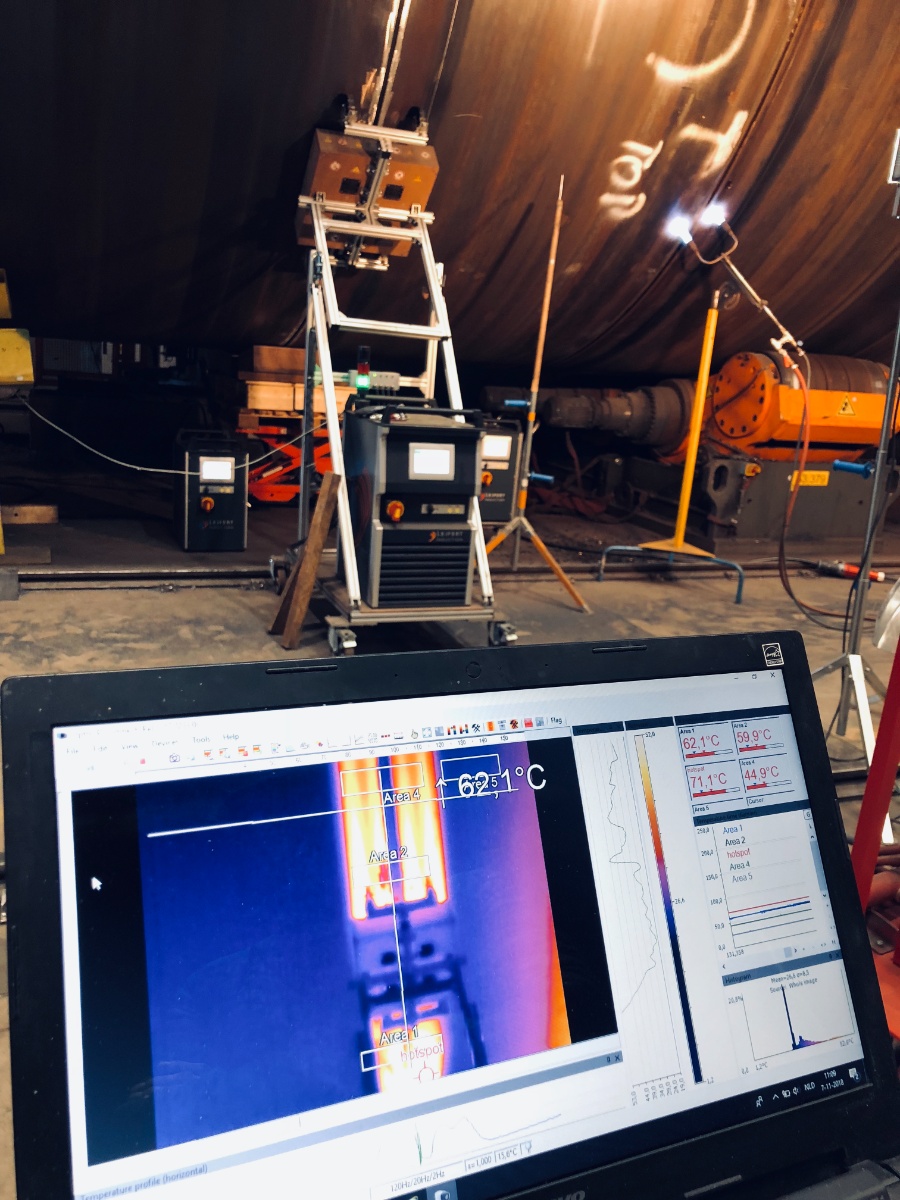
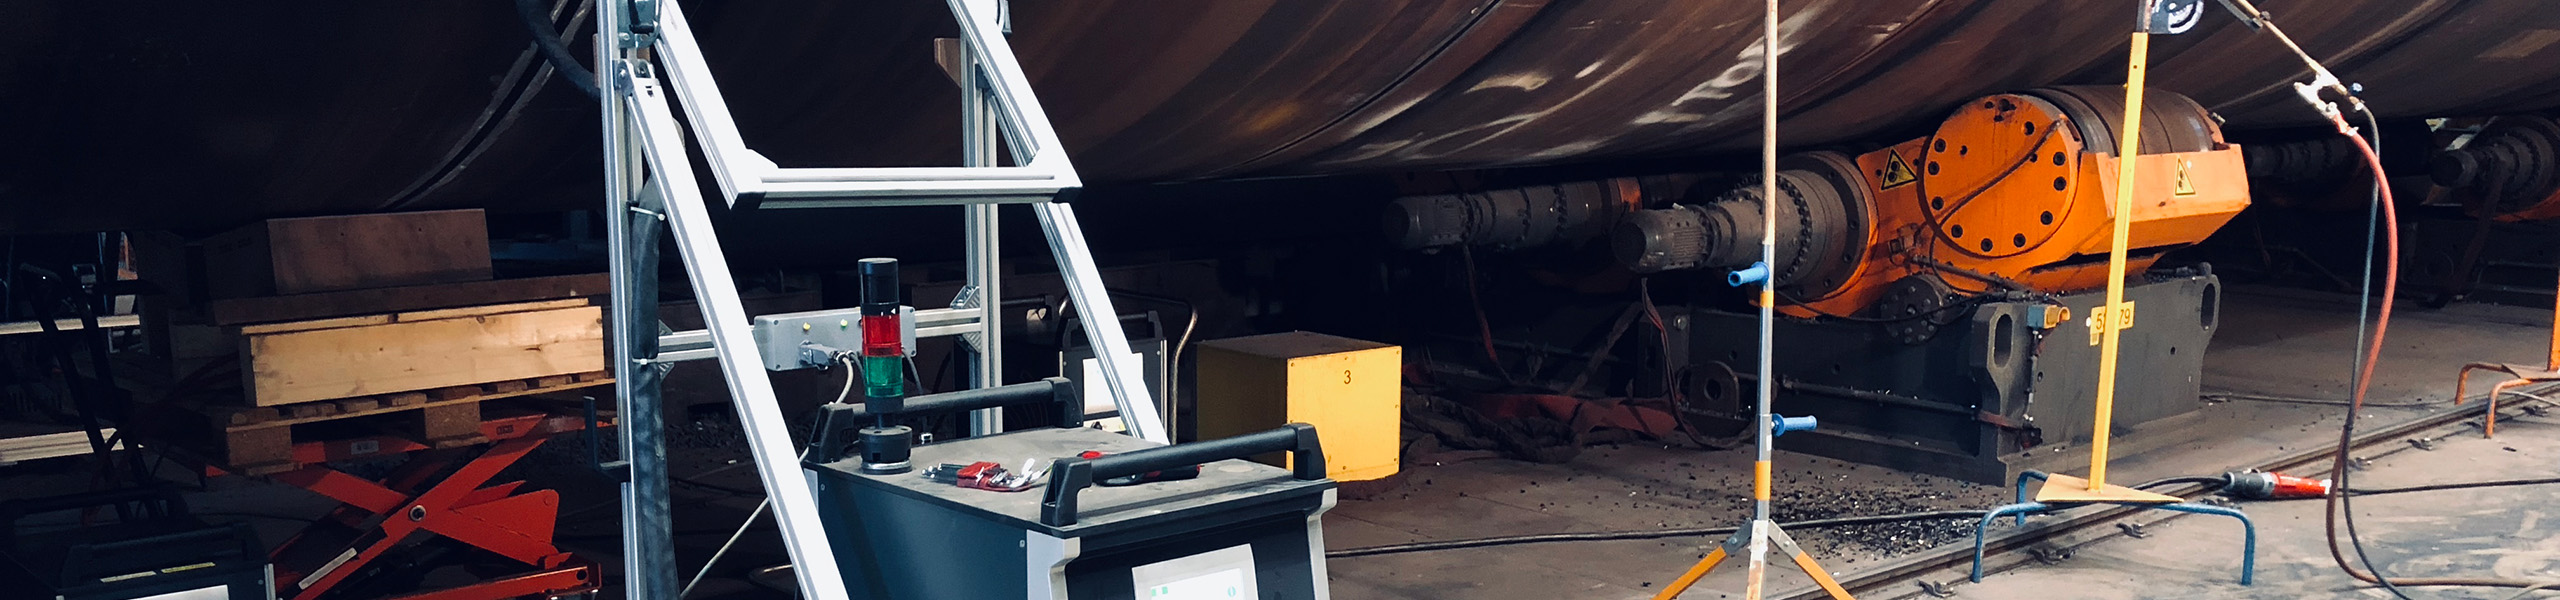
与燃气加热相比,感应预热的能量直接作用于工件,可复现且可控,可显著降低热影响区硬度、避免冷裂纹。特别开发的风冷柔性感应线圈采用阻燃材料,专为焊缝预热而生——已应用于管道与海上风电单桩(Monopile)、导管架(Tripod)基础施工。
铁路轮对感应加热

铁路

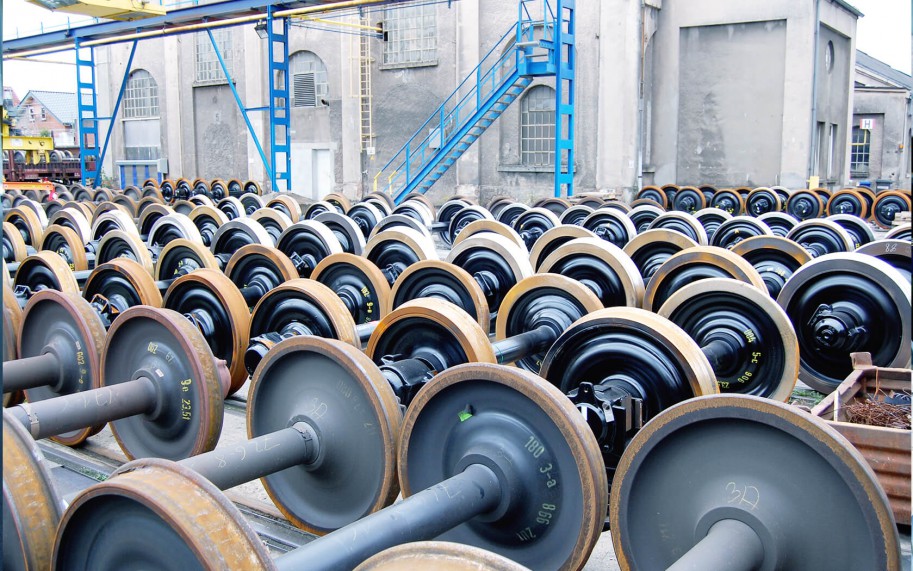
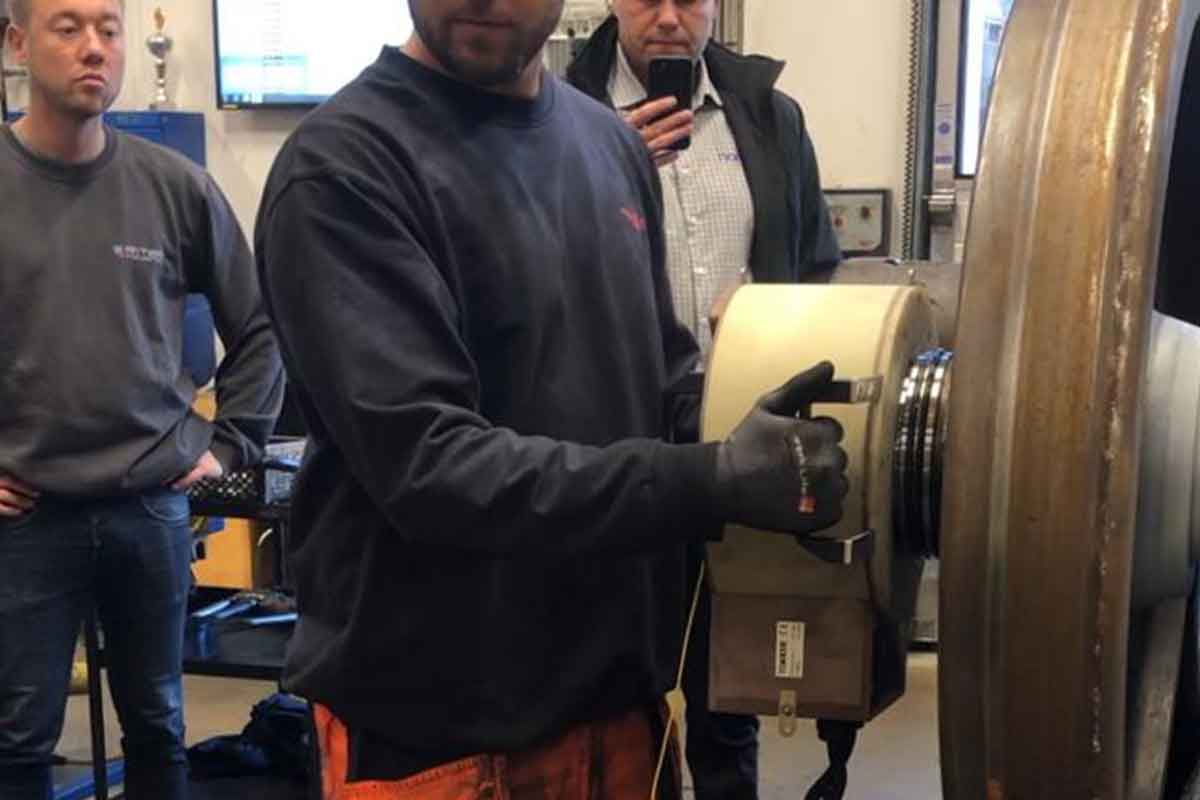
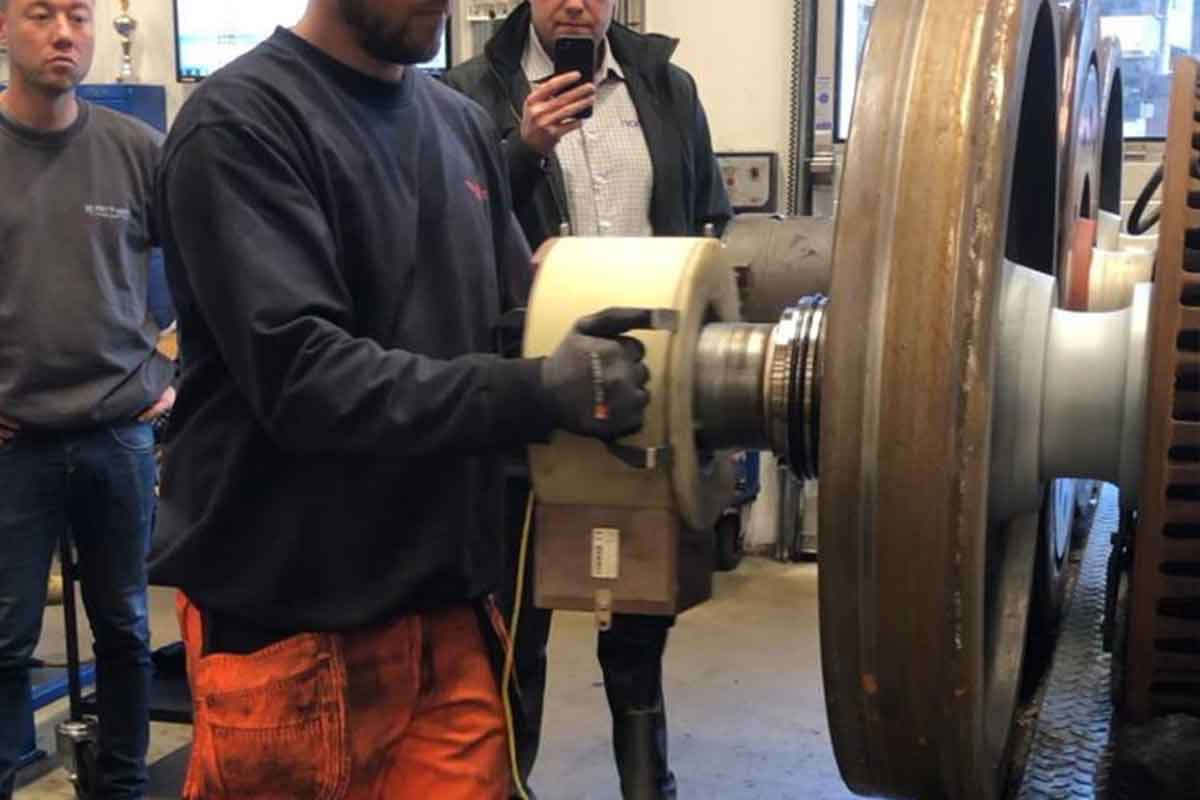
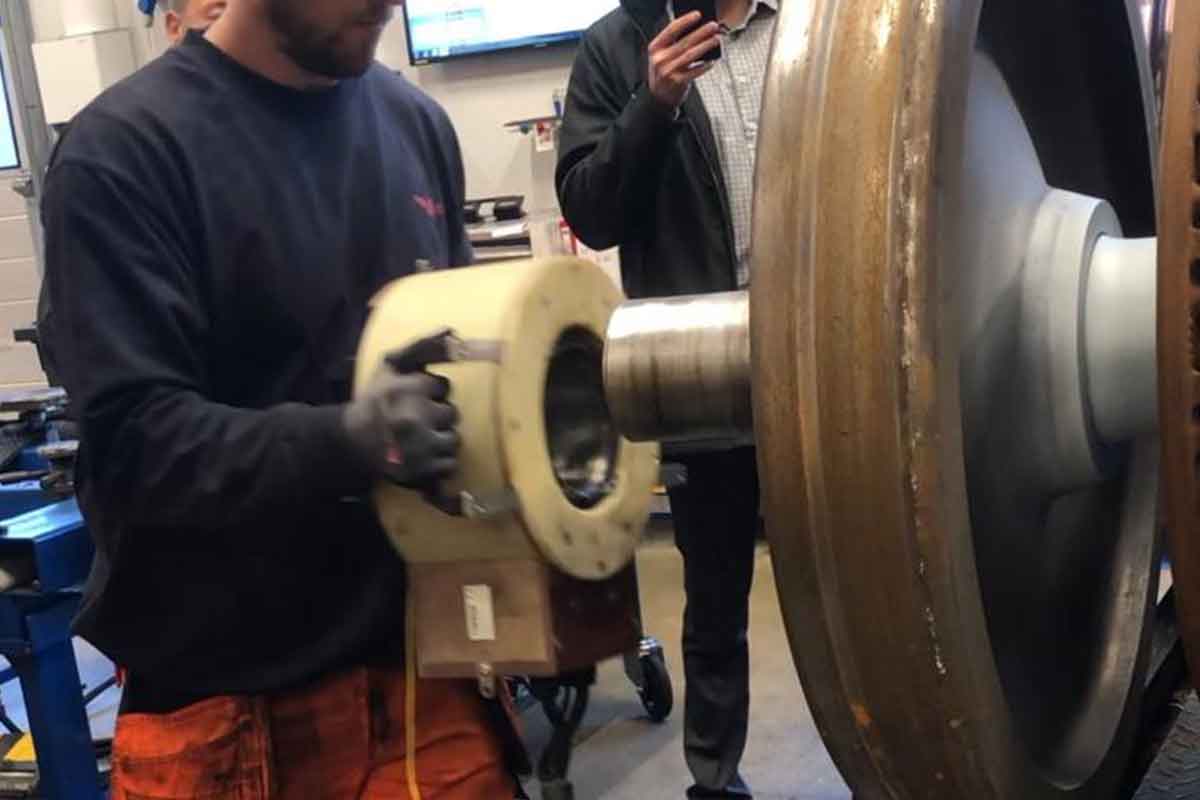
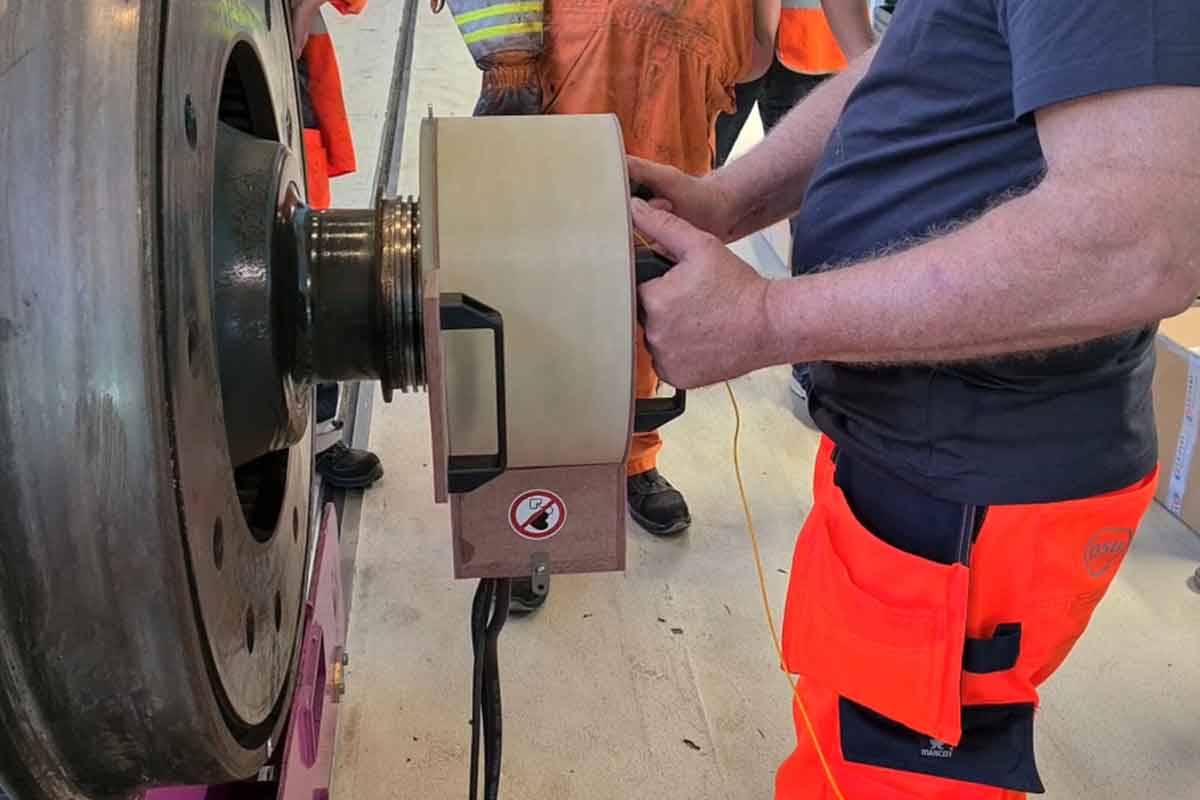
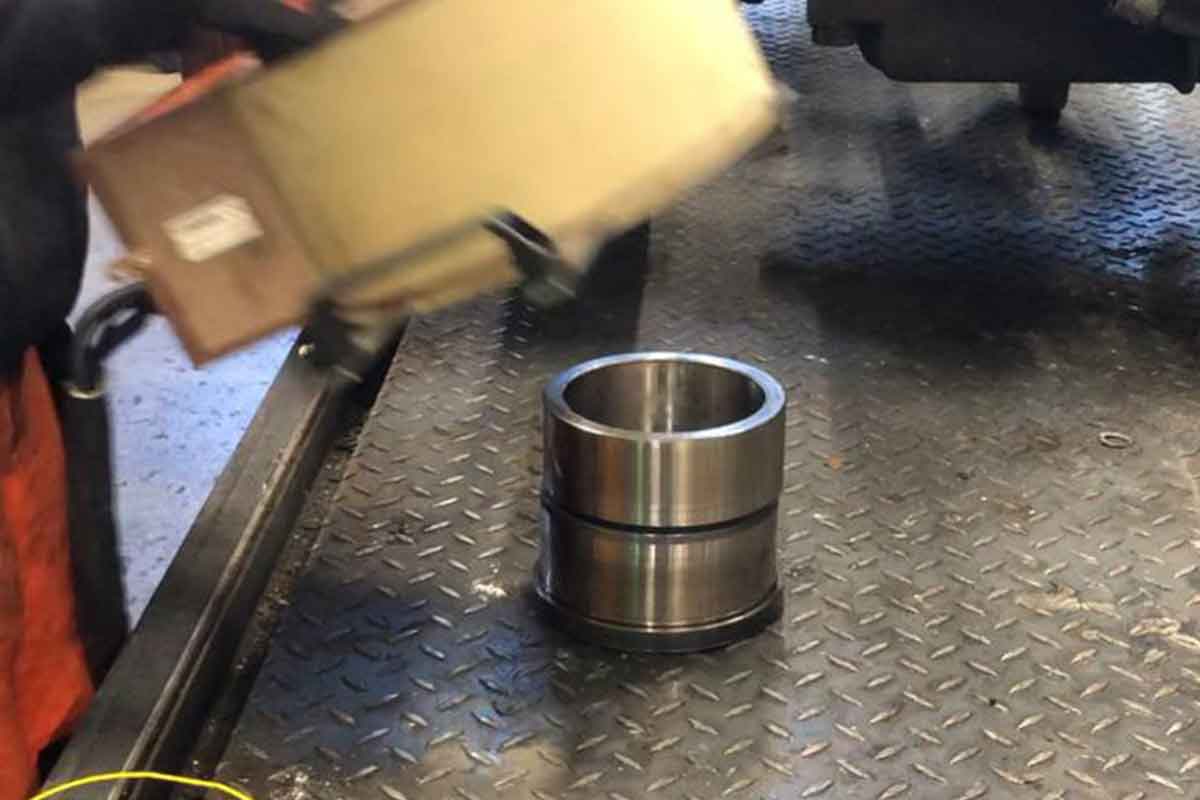
轮对轴承内圈与迷宫环的拆装:线圈覆盖内圈,约 25 秒即达约 140℃,平均 30–40 秒即可轻松完成拆卸,避免机械拆卸对轴承圈的损伤。另提供轮轴镀钼前预热、整体轮与轮箍拆装方案——高频次场合用固定线圈,直径多变的场合用柔性线圈更高效。

≈25 s → 140℃ · 拆卸平均 30–40 s
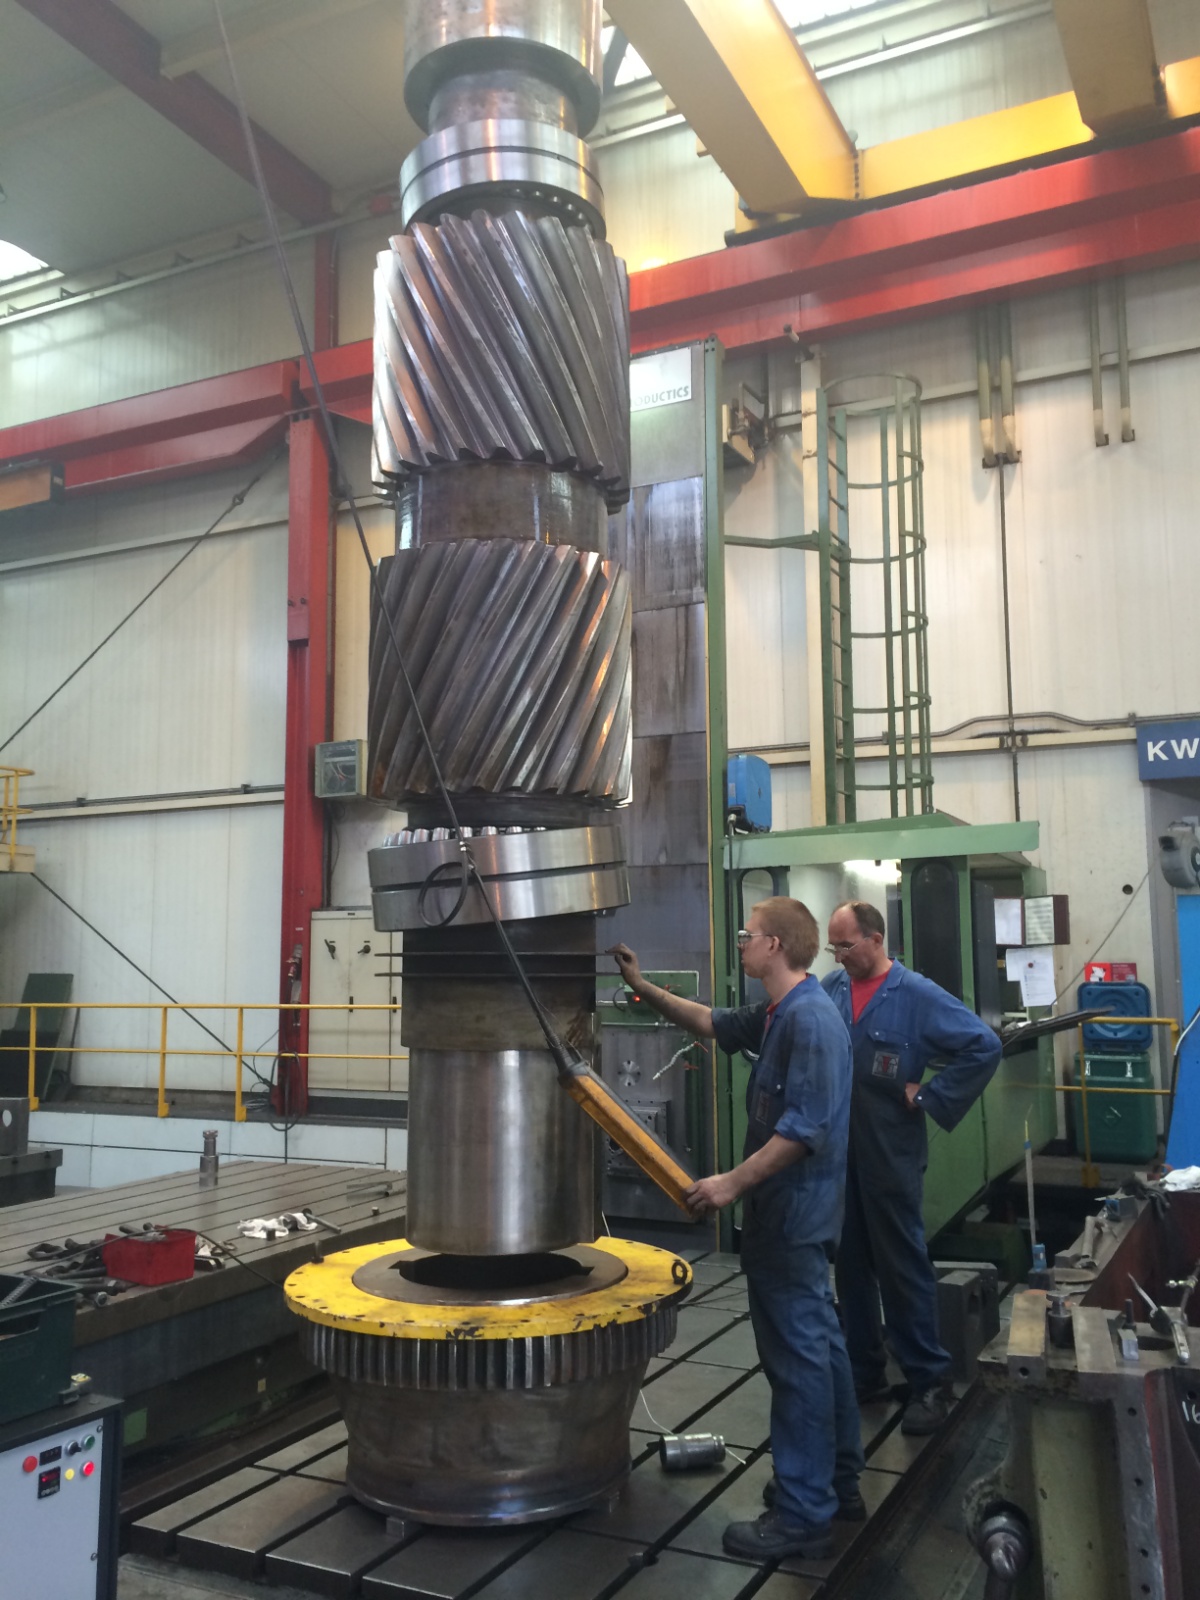
钢铁行业感应加热

钢铁行业

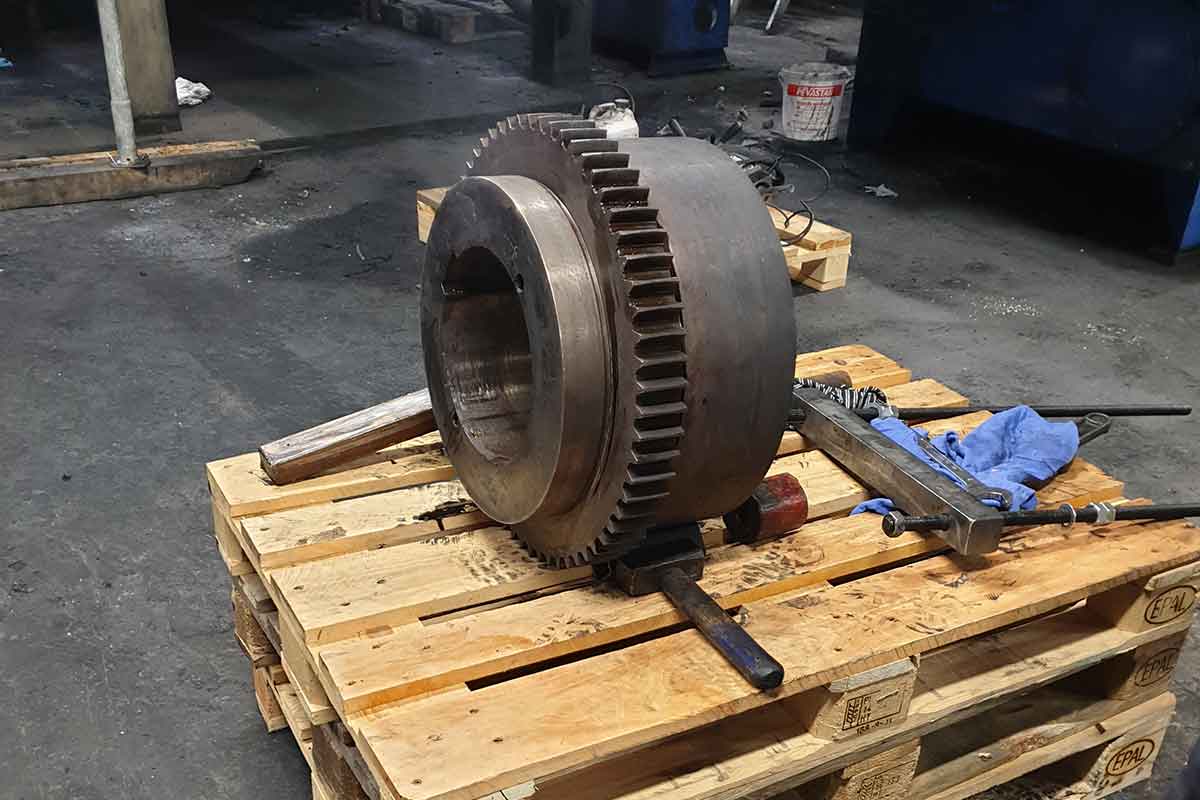
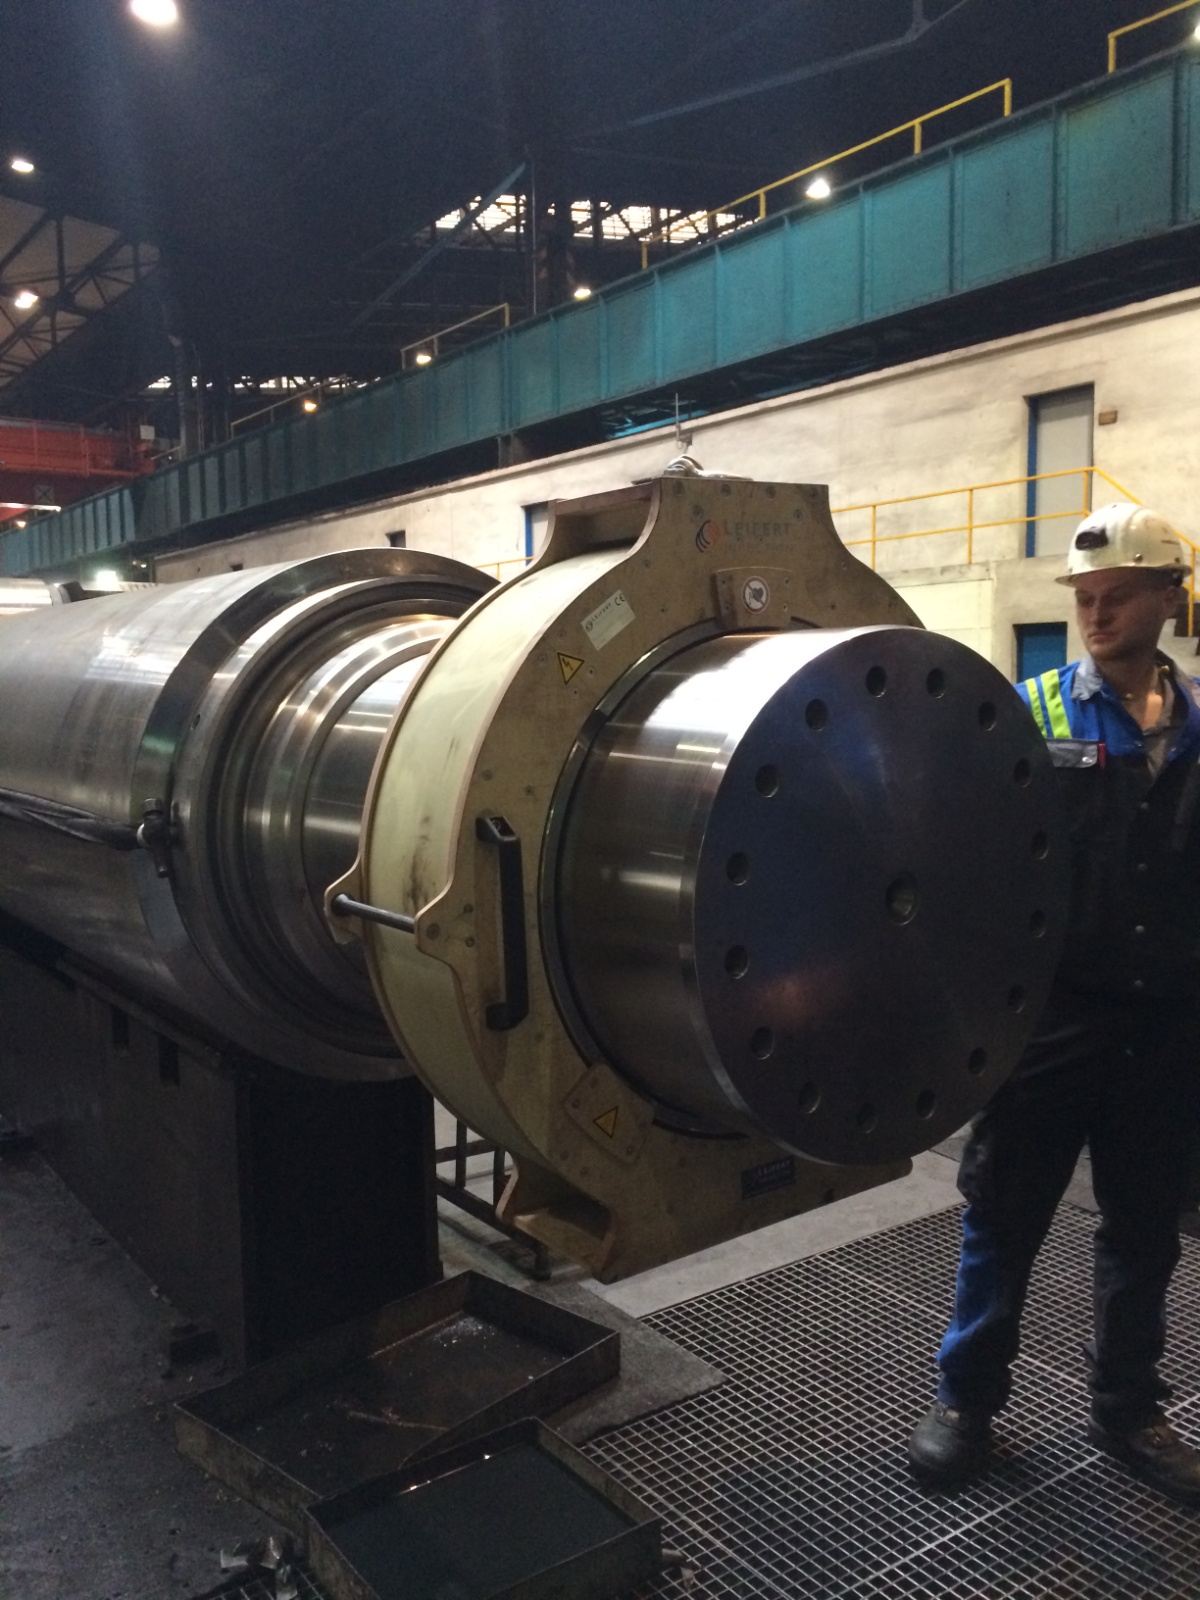
在钢铁与轧钢厂,高价值设备的维护始终是重要课题。感应加热技术天生适合轧辊与轴上过盈配合的无损拆卸。借助 LEIFERT 创新的感应加热器,停机时间与检修周期显著缩短。
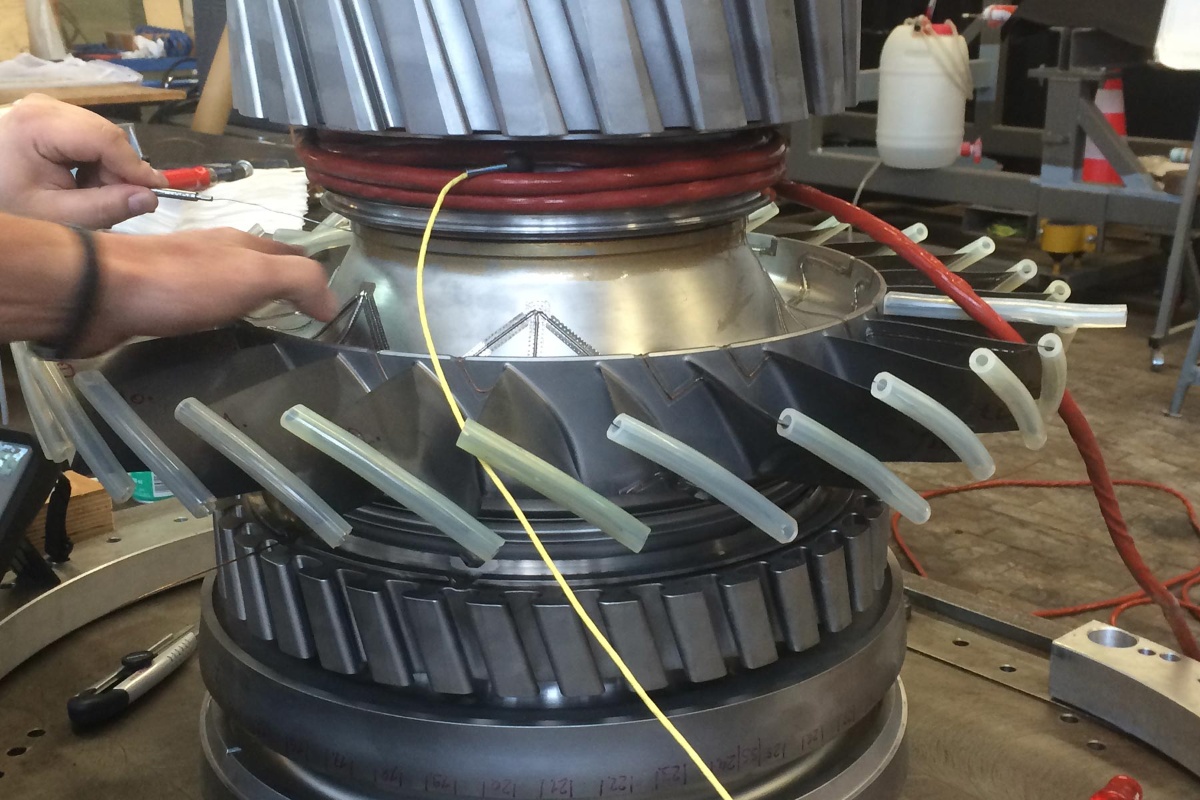
航空航天感应加热

航空航天

LEIFERT 为知名航空制造商与维修企业(MRO)提供感应加热器。航空业对生产过程的高品质要求极高,工艺必须可控且可精确复现——因此感应加热器正越来越多地进入飞机与维修企业。
汽车制造感应加热

汽车

汽车生产对极短节拍的要求呼唤现代技术。LEIFERT 创新感应加热器能够将热量定向导入形状复杂的工件,从而加快装配流程。
印刷行业感应加热

印刷行业

LEIFERT 为领先的印刷辊制造商供货。印刷辊的径向跳动由辊坯制造工艺决定——作为可控、可复现制造过程的基础,感应加热满足全部工艺要求。

服务

围绕感应加热的全周期服务

LEIFERT 提供广泛的服务项目,满足客户的绝大多数需求。

01

热成像记录

使用现代热像仪记录工件内部的温度分布,为热处理过程出具完整文档。

02

一次性装配服务

针对单次装配需求,提供特种定制感应设备及专业机械人员随行作业。

03

设备租赁

面向重复性装配:先租赁特种感应设备并配备专业机械支持,熟练后客户可完全自行操作,全程保障装配效果。

04

售后服务

为确保设备始终满功能运行,提供个性化维保与服务合同:从预防性措施、备件库存到专项物流方案,任您选择。

05

BGV B11 测量报告

为保护员工职业安全,企业须满足特殊规范。LEIFERT 提供详细咨询,并可按德国事故预防条例 BGV B11 出具测量报告,作为客户实施相应措施的依据。

需要现场支持?

告诉我们您的工件与工况,由德国工程师团队与本地团队共同制定方案。

咨询方案

视频与现场

加热器演示与全球项目实拍

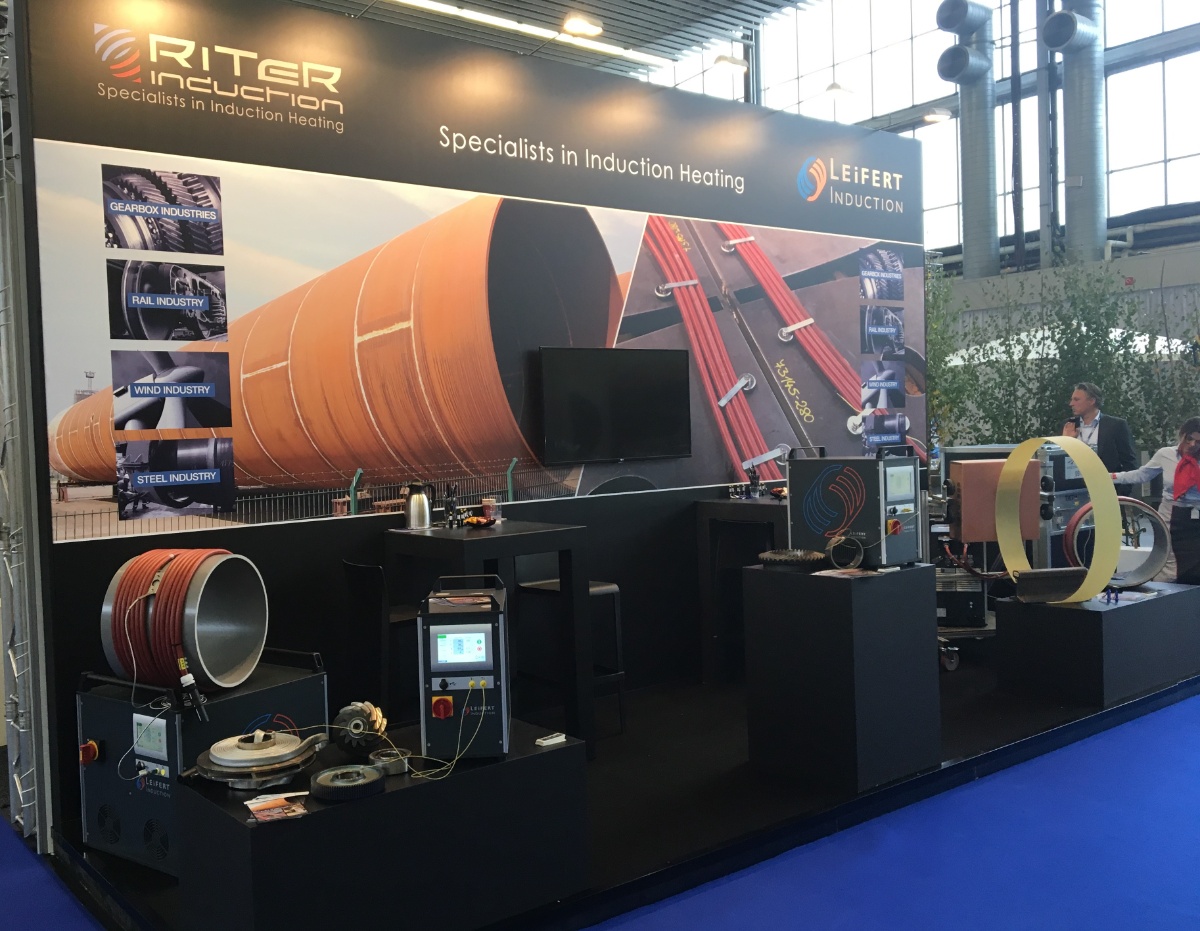
以下图片与视频来自 LEIFERT INDUCTION(雷菲特)与 Riter Induction 官方发布——两个品牌的中频感应加热器同源同厂,涵盖风电、铁路、航空、汽车、齿轮箱、钢铁、管道、食品等领域的真实装配、拆卸与预热现场。
官方视频

LEIFERT(雷菲特)中频感应加热器演示

时长约 1 分 13 秒:从中频感应加热器与定制感应线圈的组合,到风电主轴承装配、轮对拆卸等典型工艺的现场演示,直观感受「加热 — 装配 / 拆卸」的全过程。
  • 风冷中频感应加热器 · 现场移动作业
  • 柔性线圈与固定线圈的实际应用对比
  • 热成像温度记录与工艺验证
主轴承装配专用工装
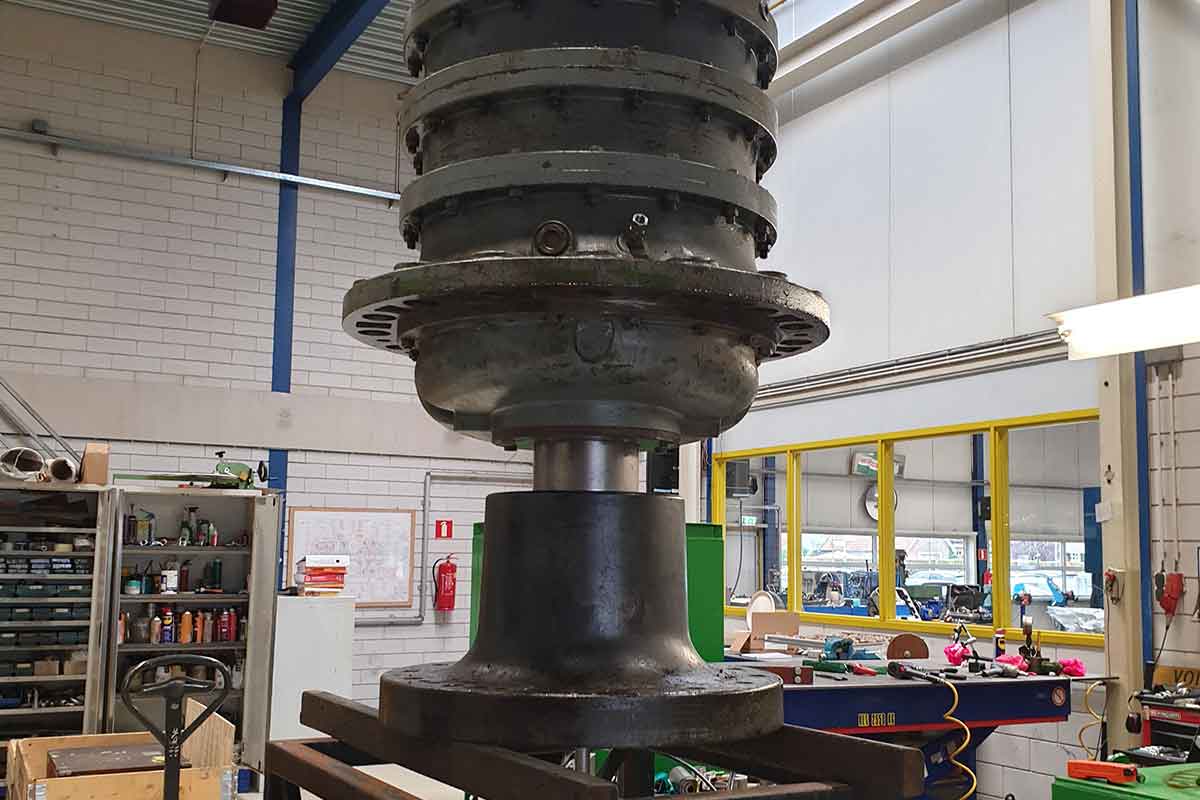
风电 · 主轴承装配专用工装
风电现场装配二
风电 · 现场装配 ①
风电现场装配三
风电 · 现场装配 ②
风电现场装配四
风电 · 现场装配 ③
风电项目实拍一
风电 · 项目实拍 ①
风电项目实拍二
风电 · 项目实拍 ②
风电项目实拍三
风电 · 项目实拍 ③
风电项目实拍四
风电 · 项目实拍 ④
风电项目现场
风电 · 项目现场
Vestas项目一
风电 · Vestas 项目 ①
Vestas项目二
风电 · Vestas 项目 ②
Vestas项目三
风电 · Vestas 项目 ③
风场全景
风电 · 风场全景
风电现场二
风电 · 现场作业 ①
偏航轴承装配现场
风电 · 偏航 / 回转支承装配现场
发电机线圈加热工装
风电 · 发电机线圈加热工装
机架加热传感器布置
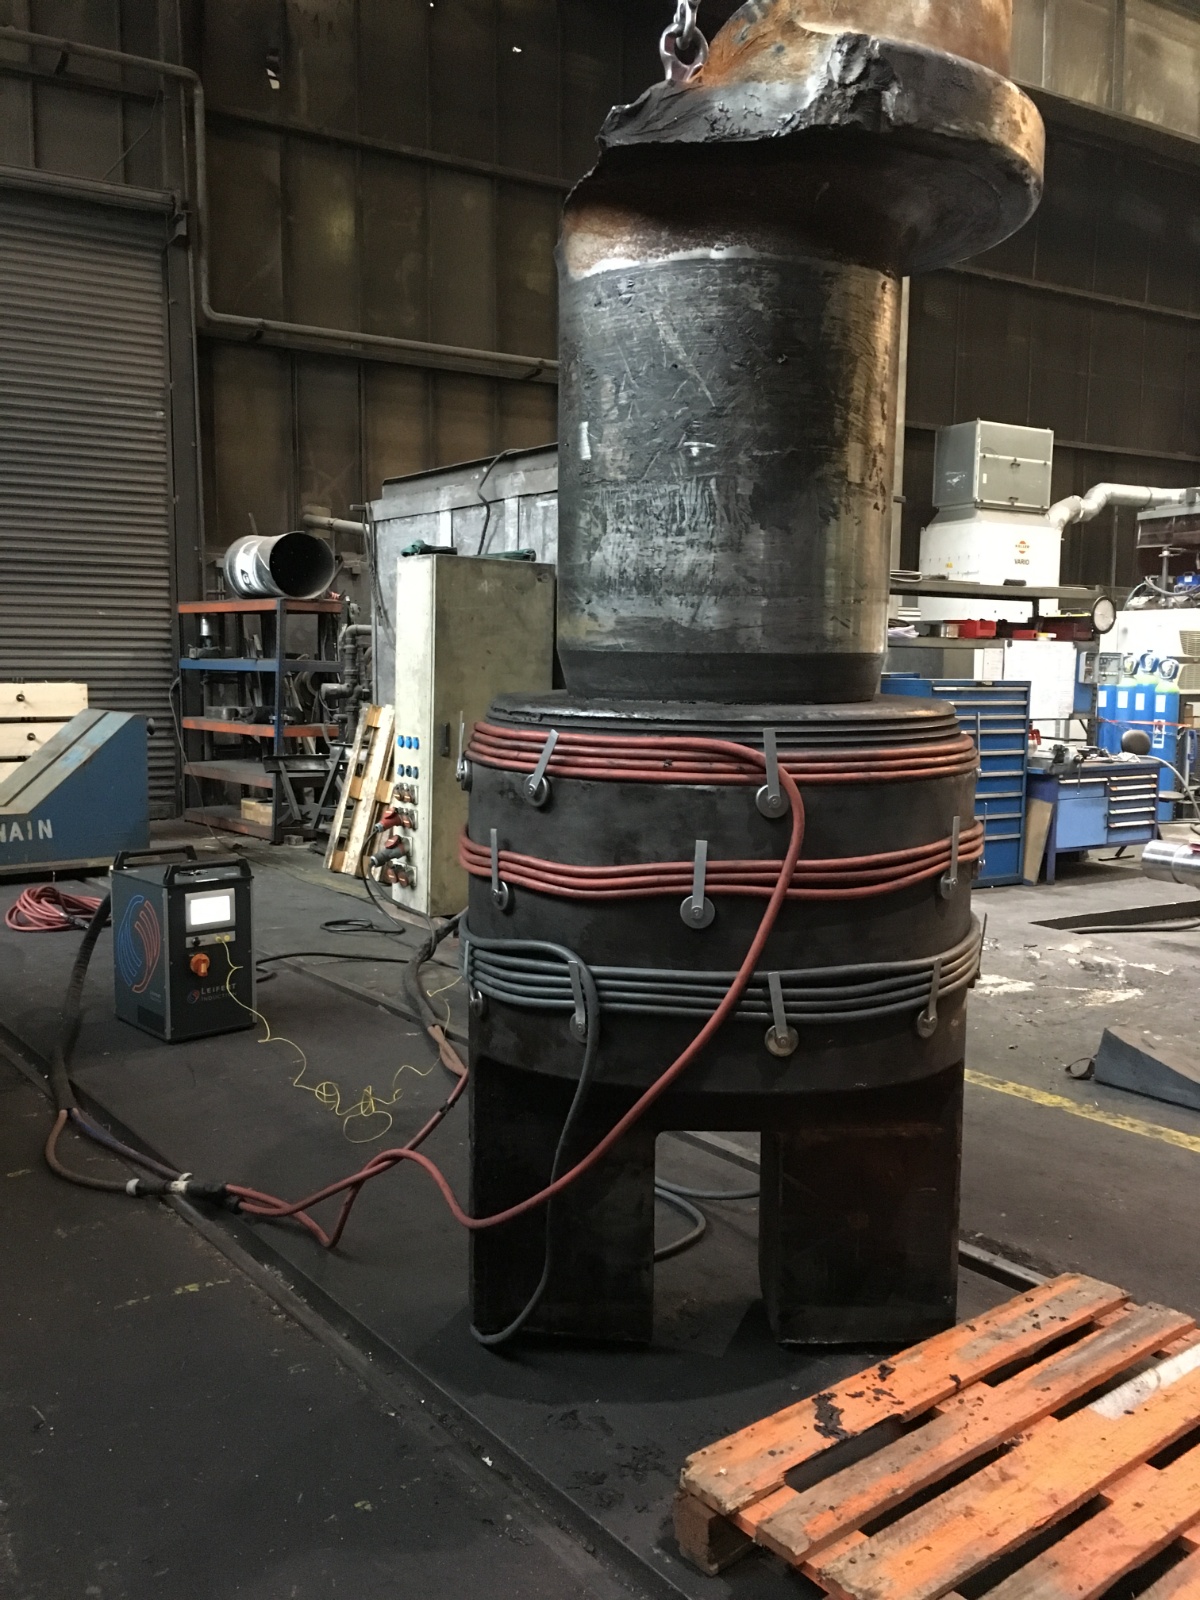
风电 · 机架加热 · 温度传感器布置
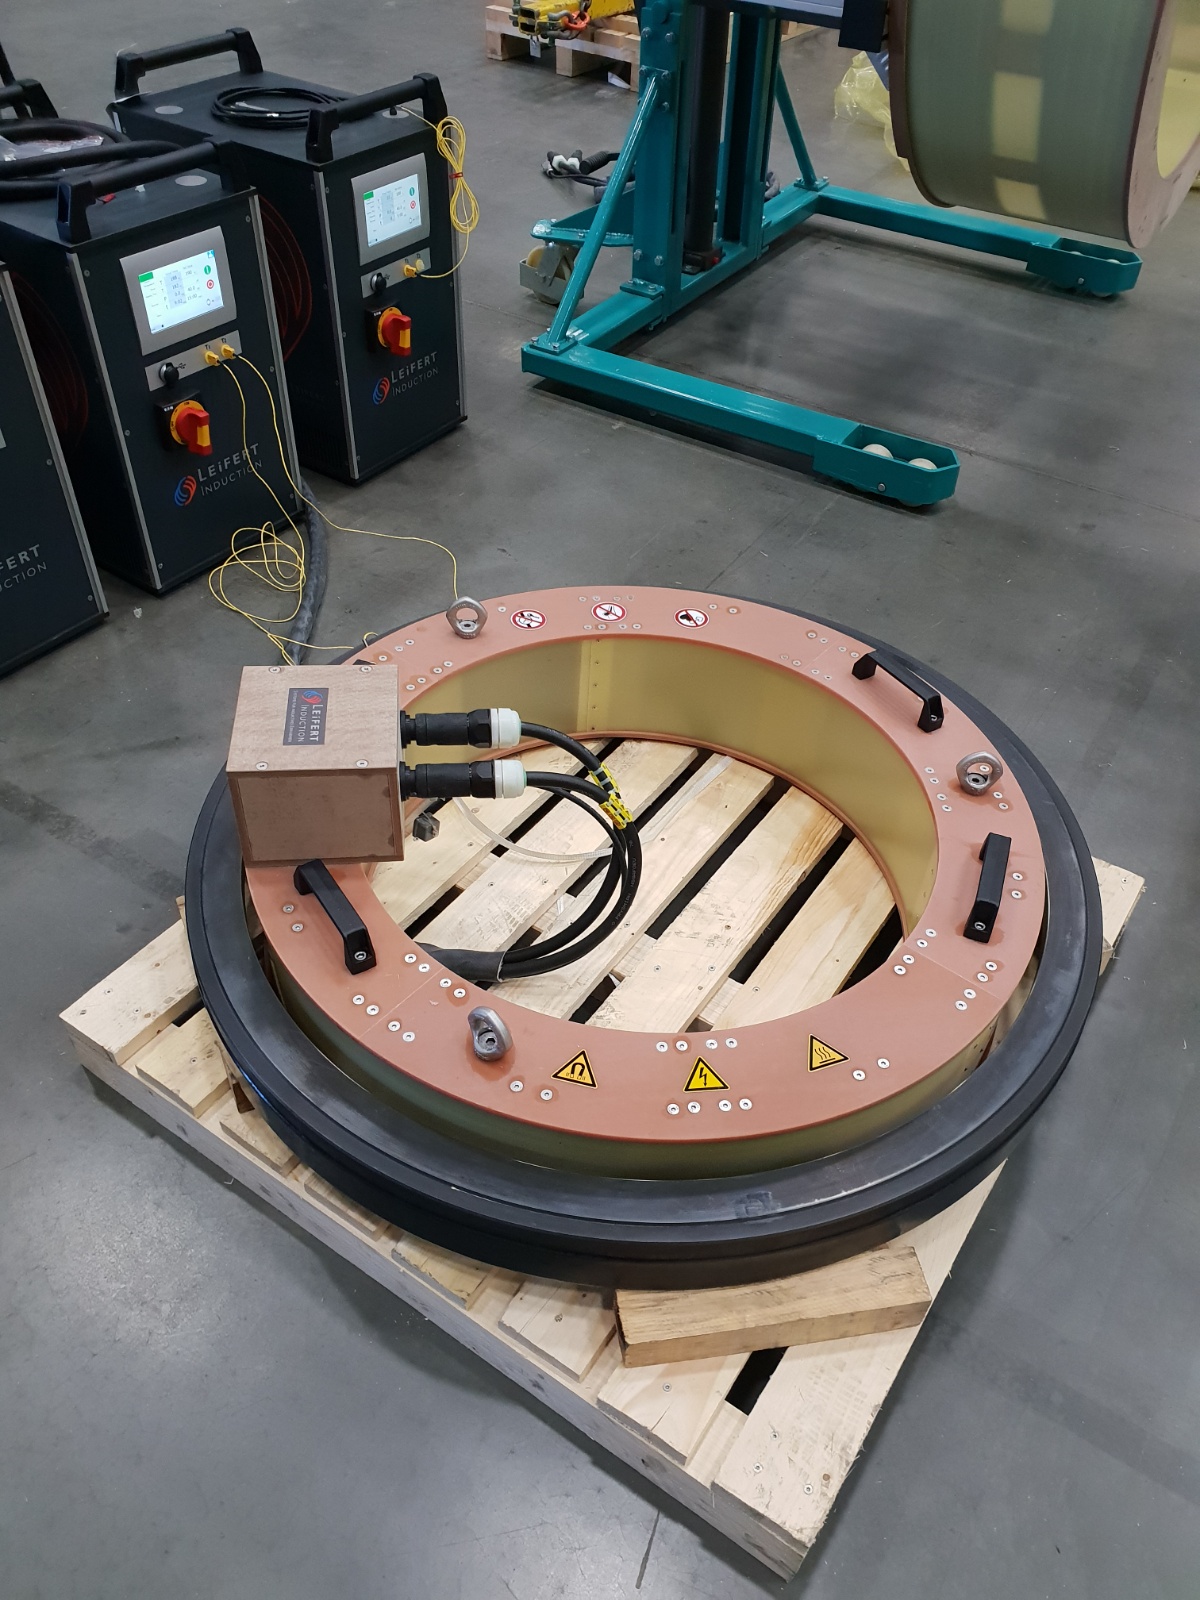
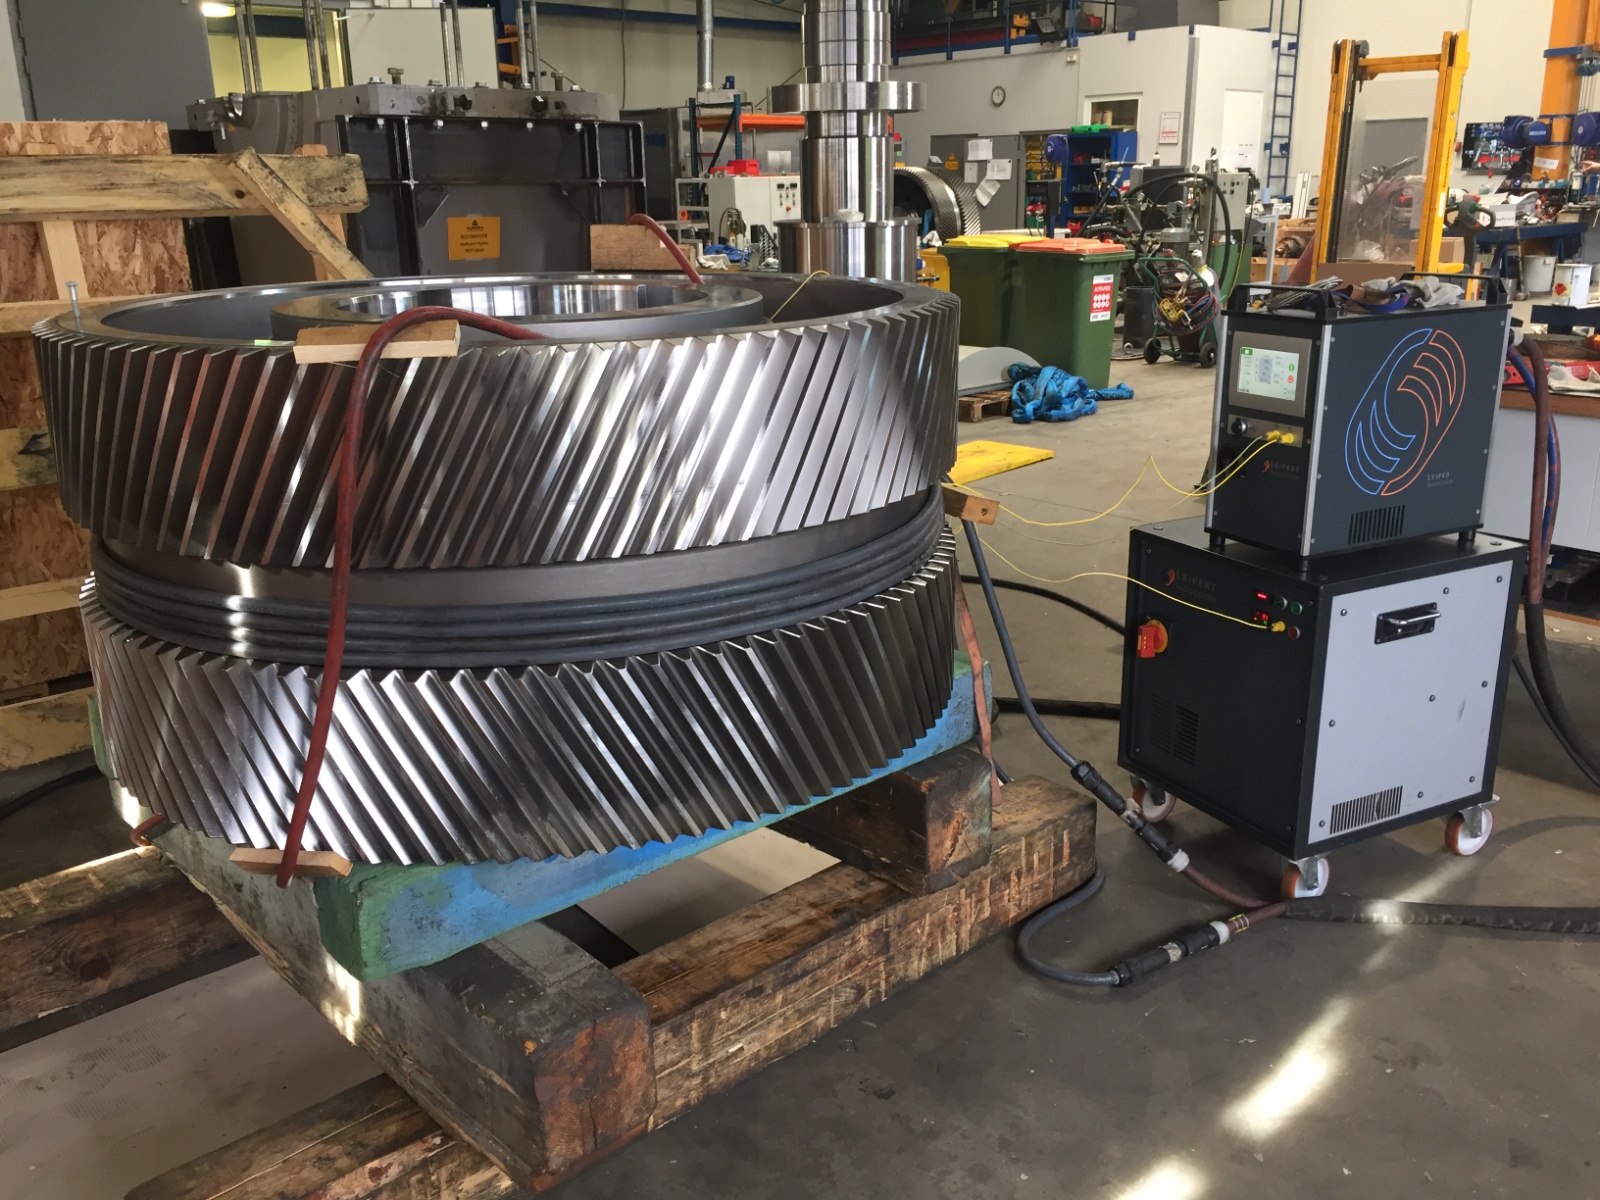
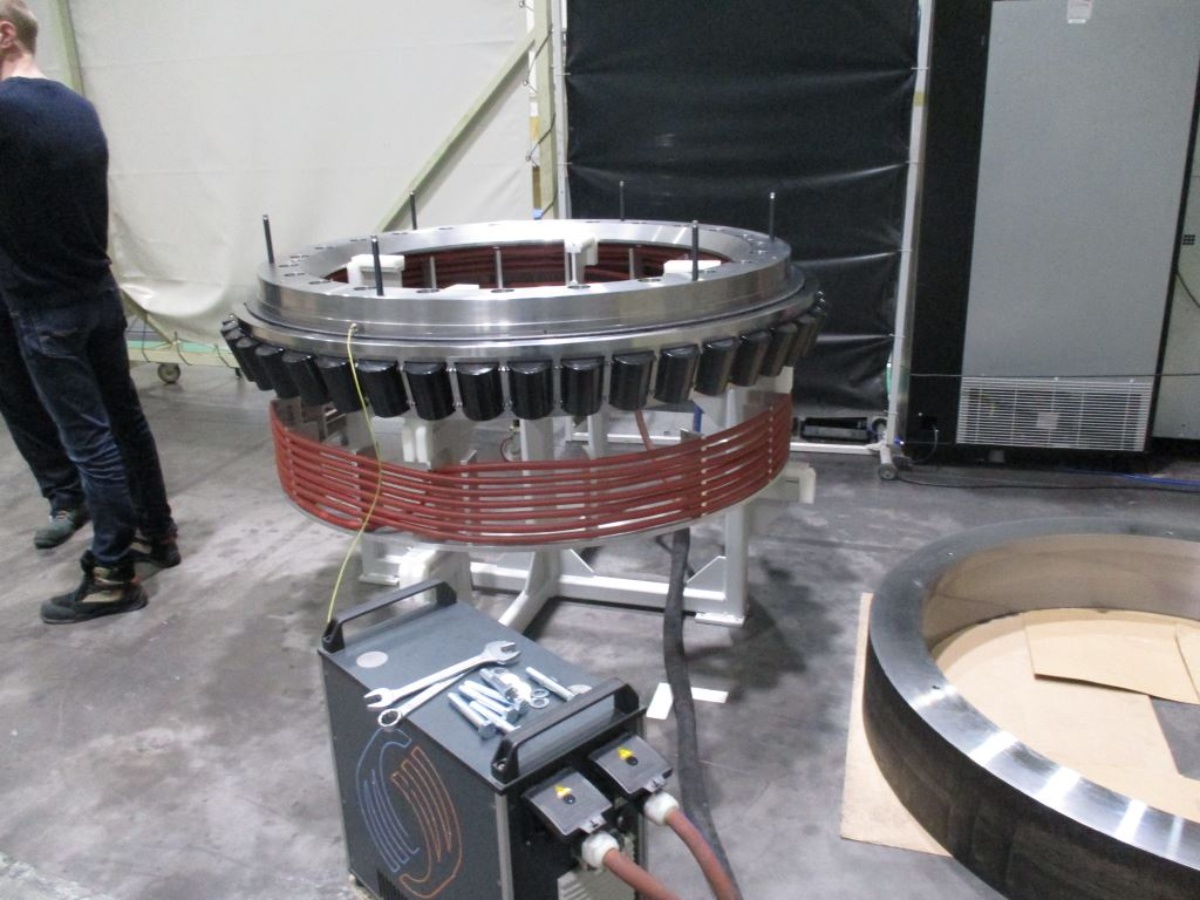
大型环件热装感应加热工位
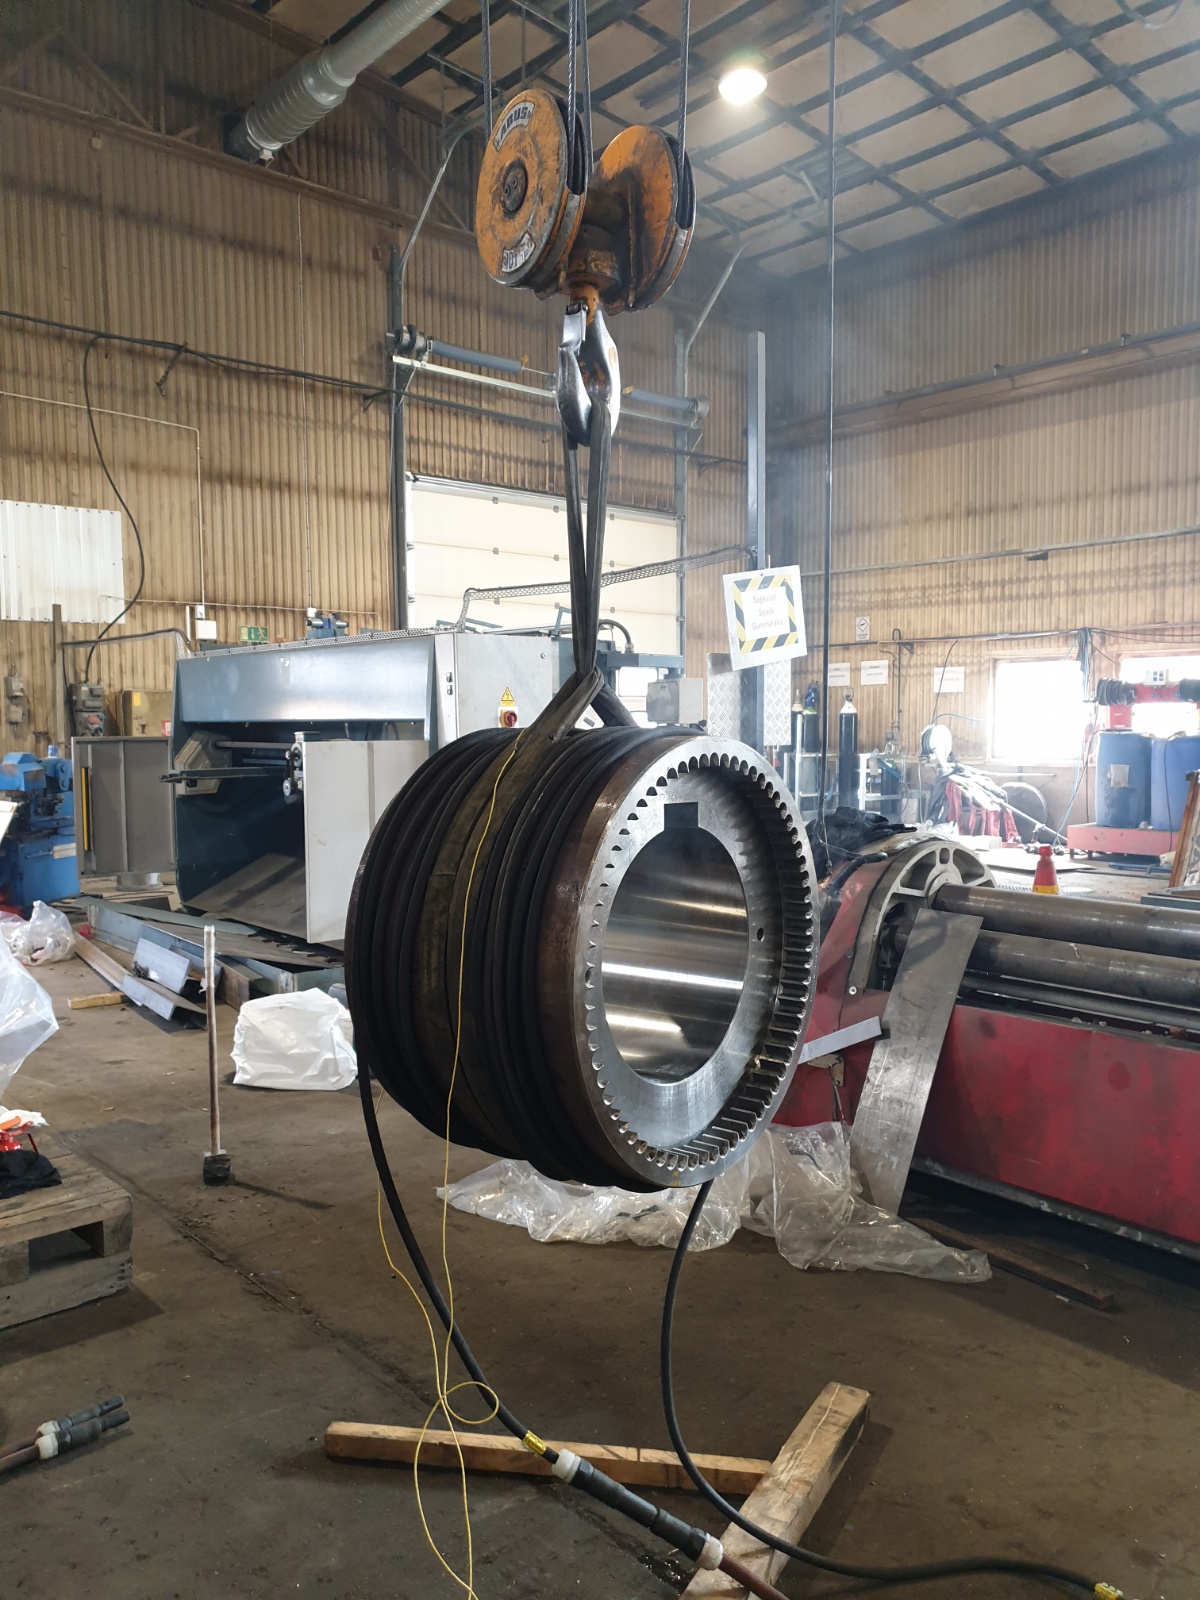
风电 · 大型环件热装 · 感应加热工位
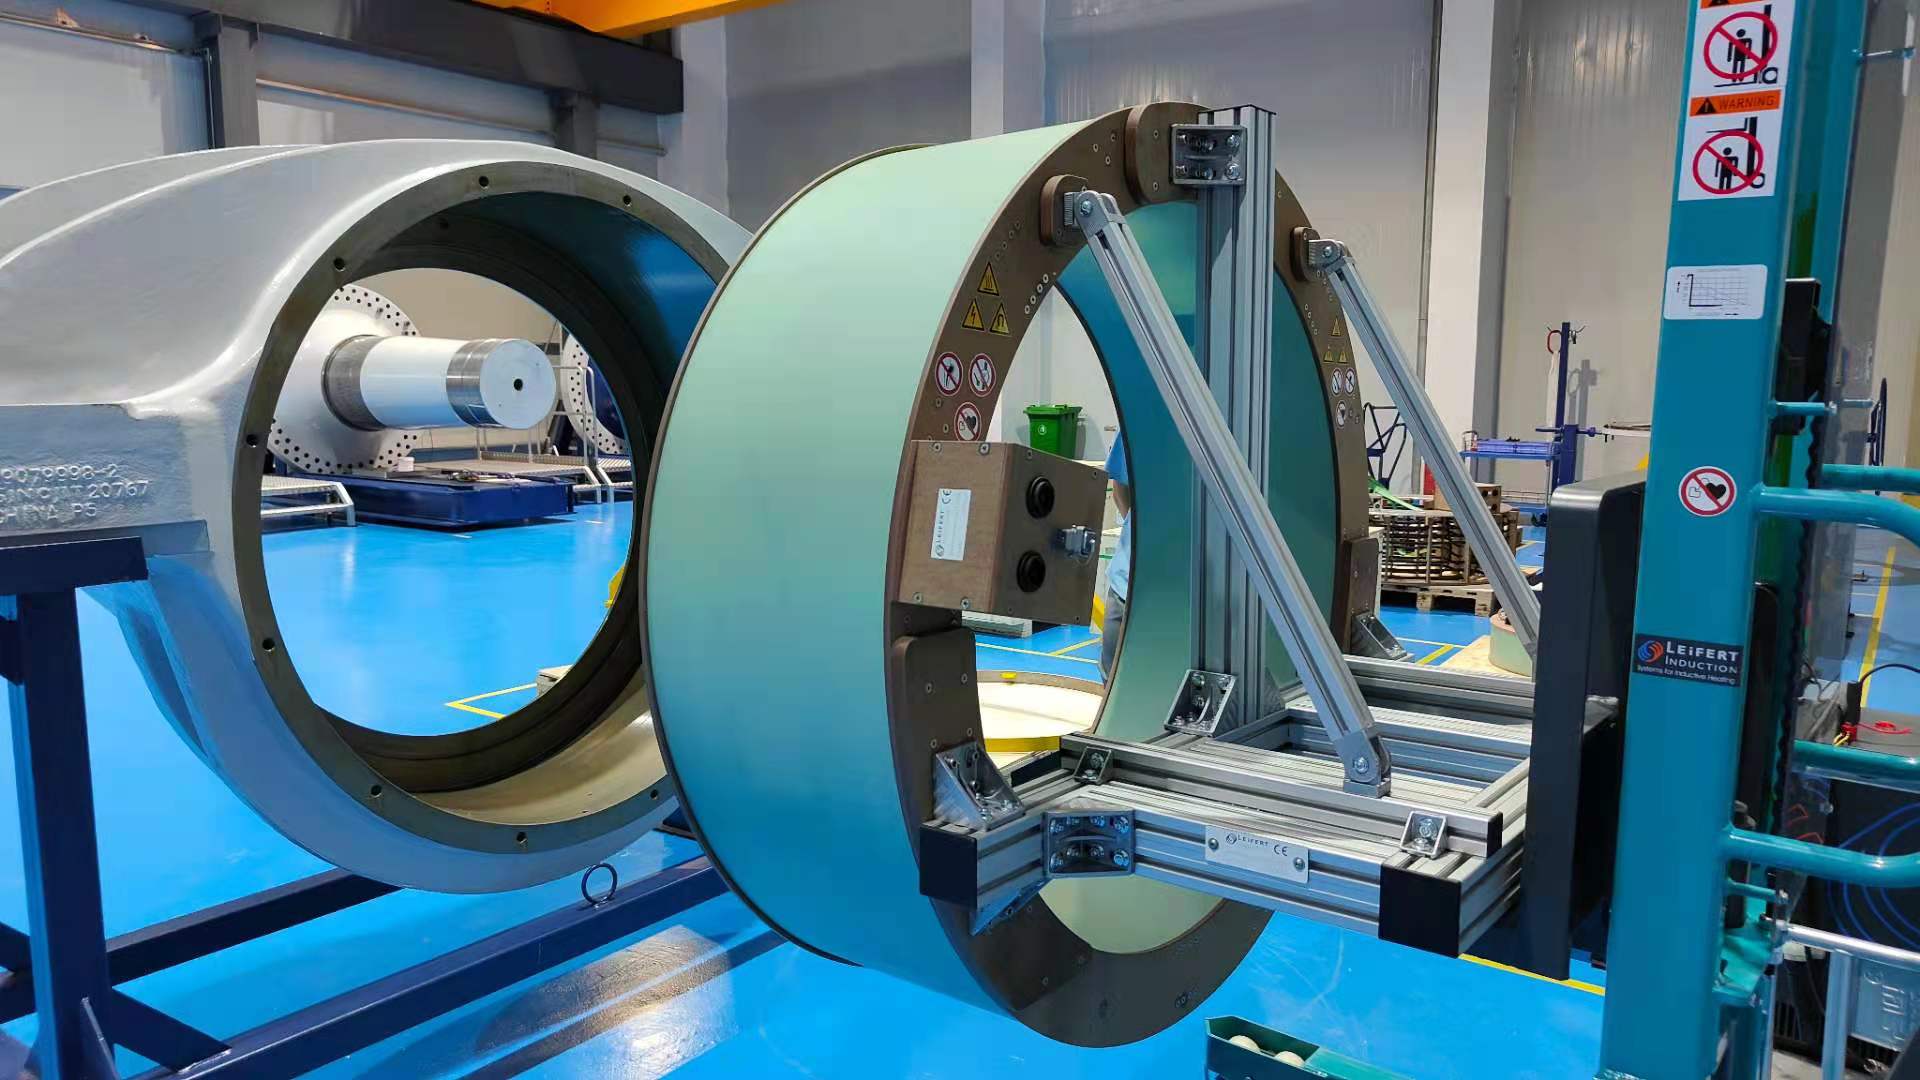
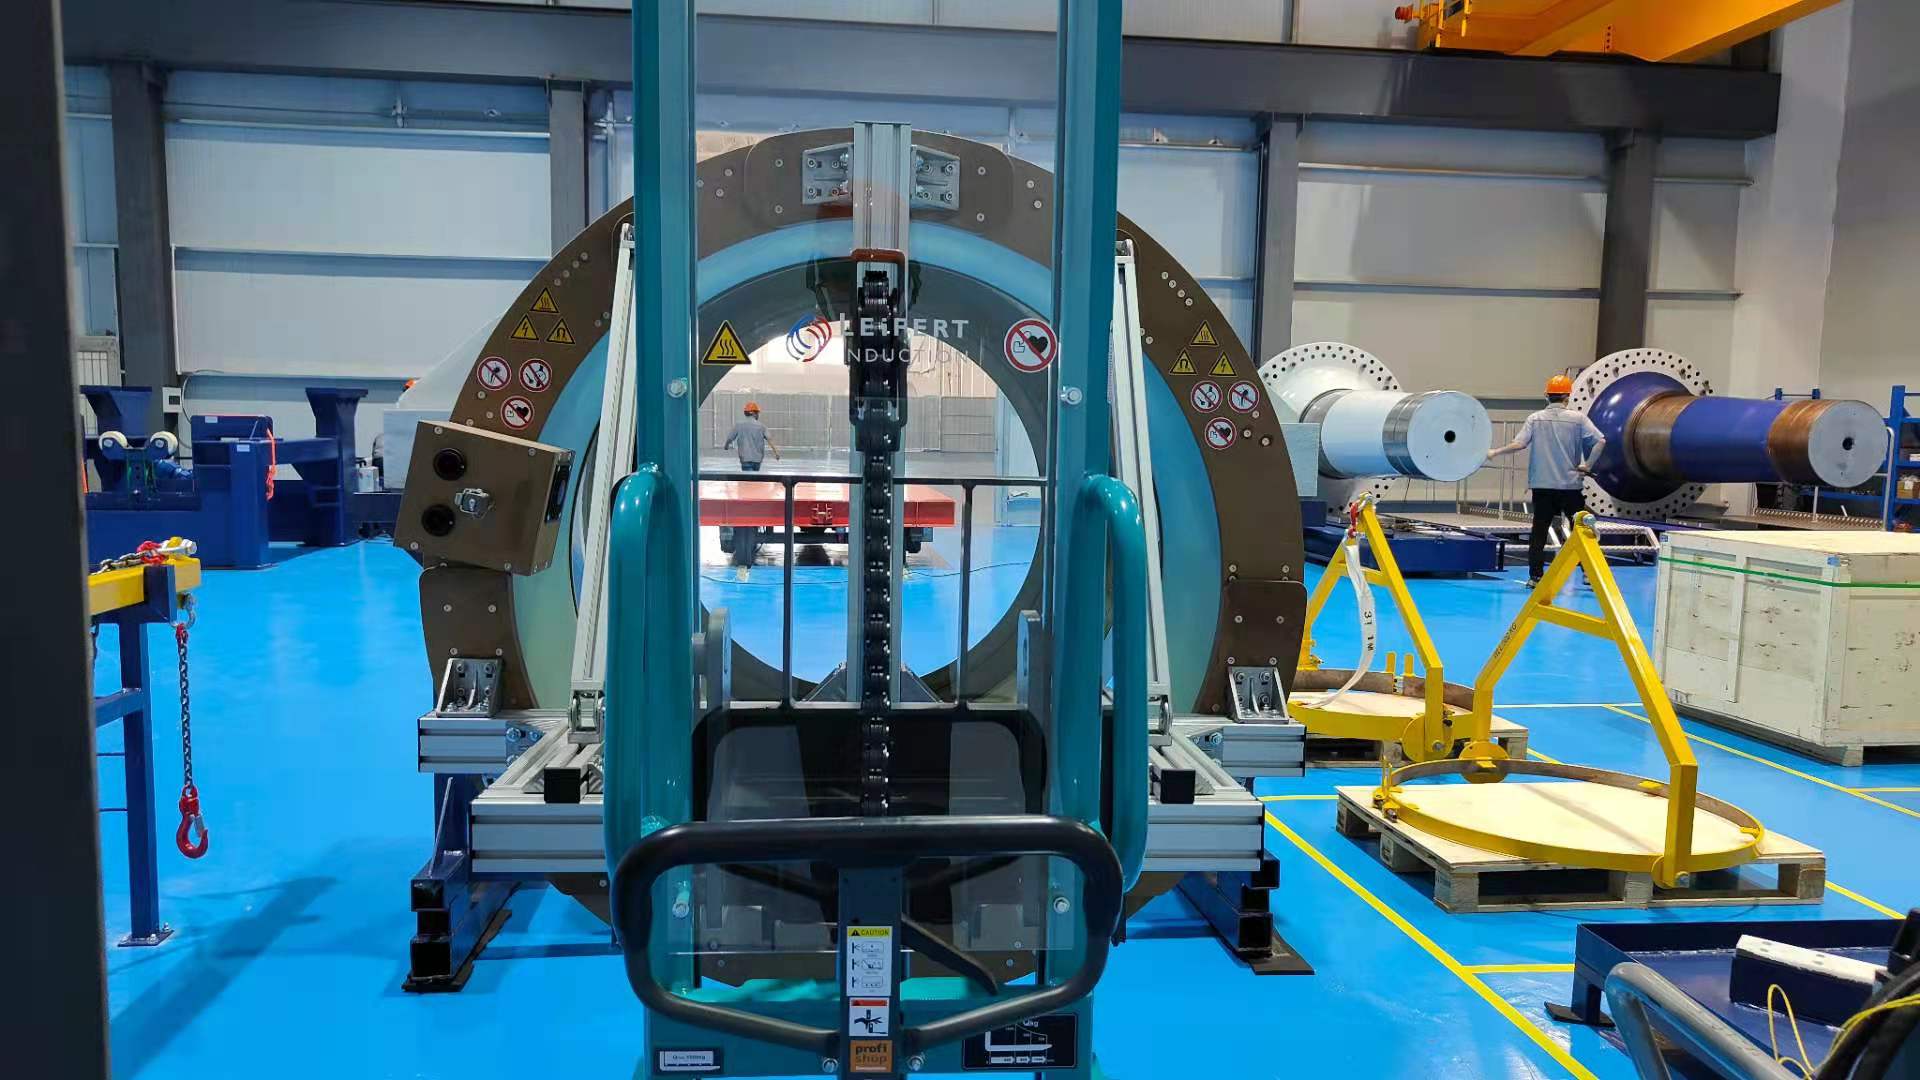
环形感应加热装置车间装配
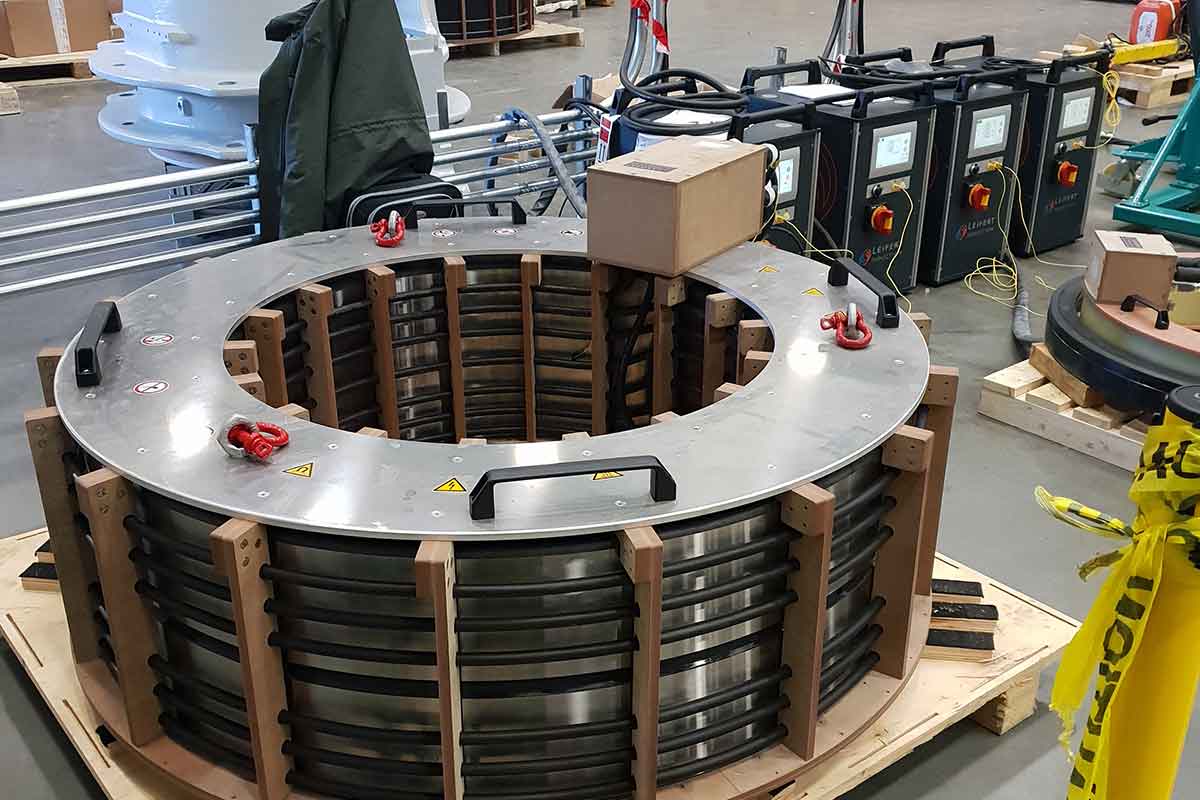
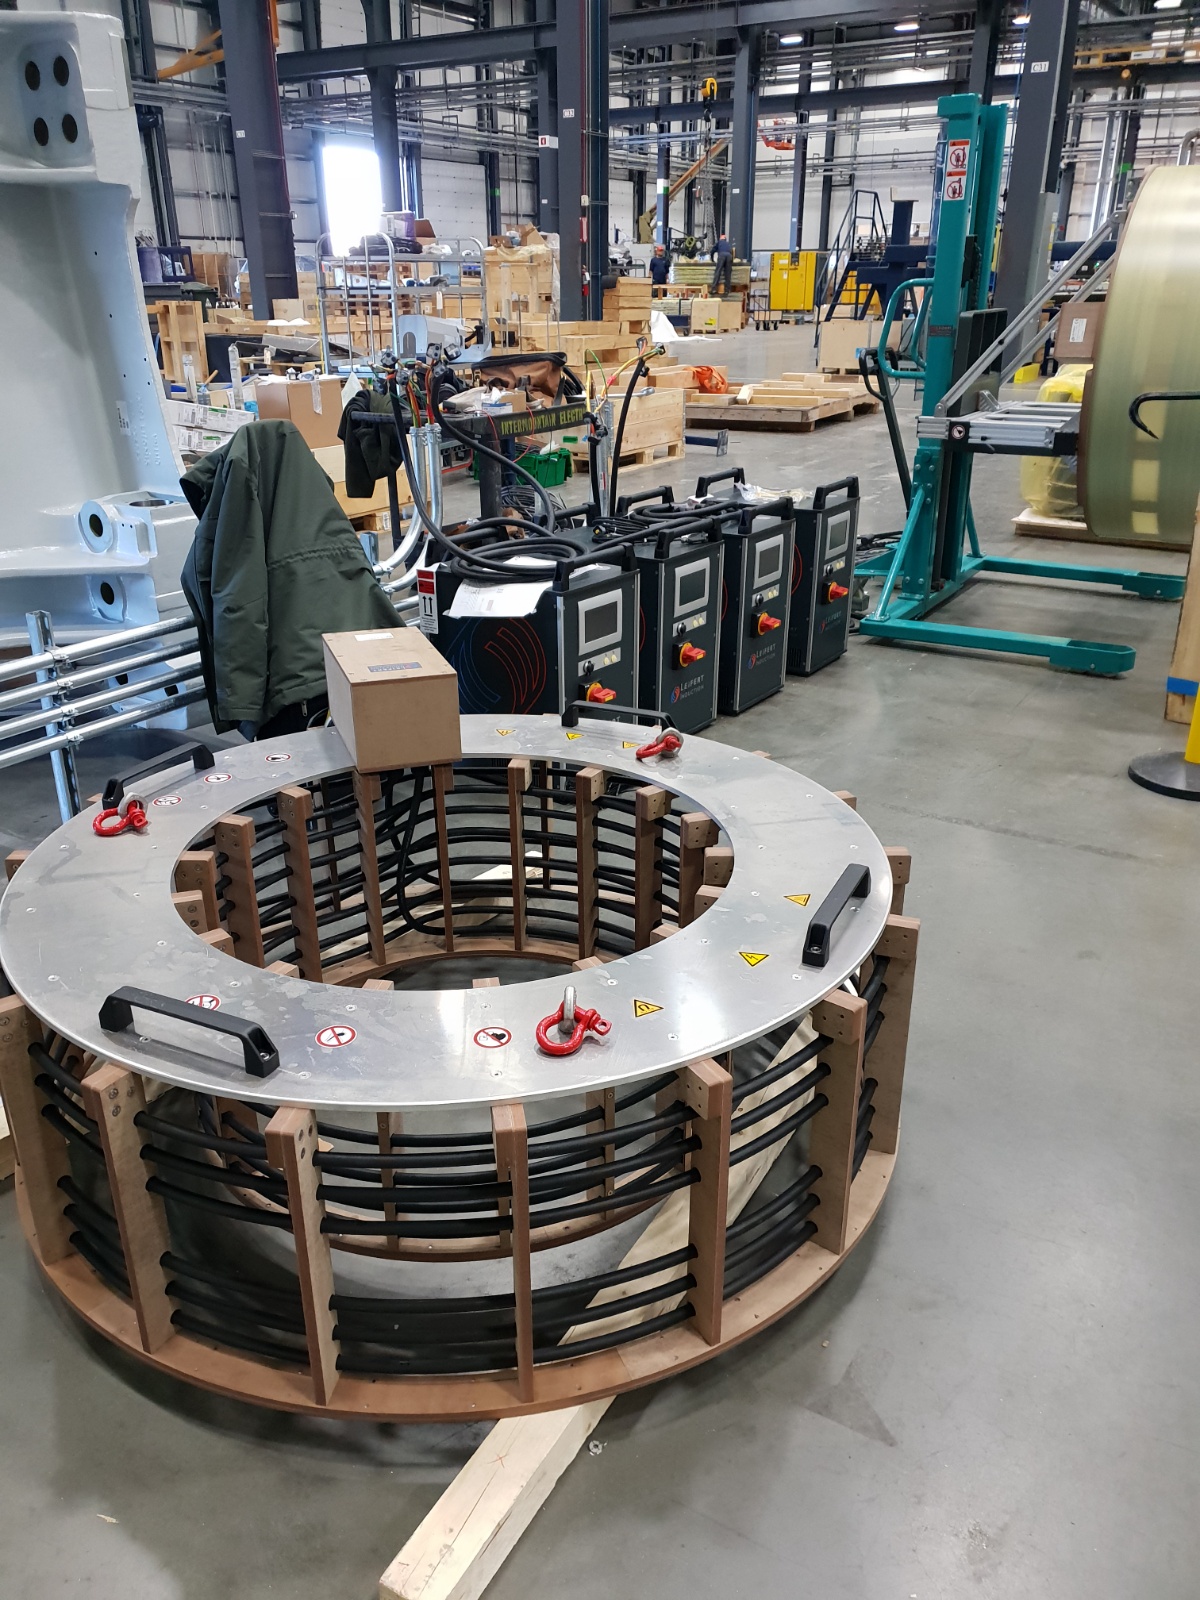
风电 · 环形感应加热装置 · 车间装配与待发运
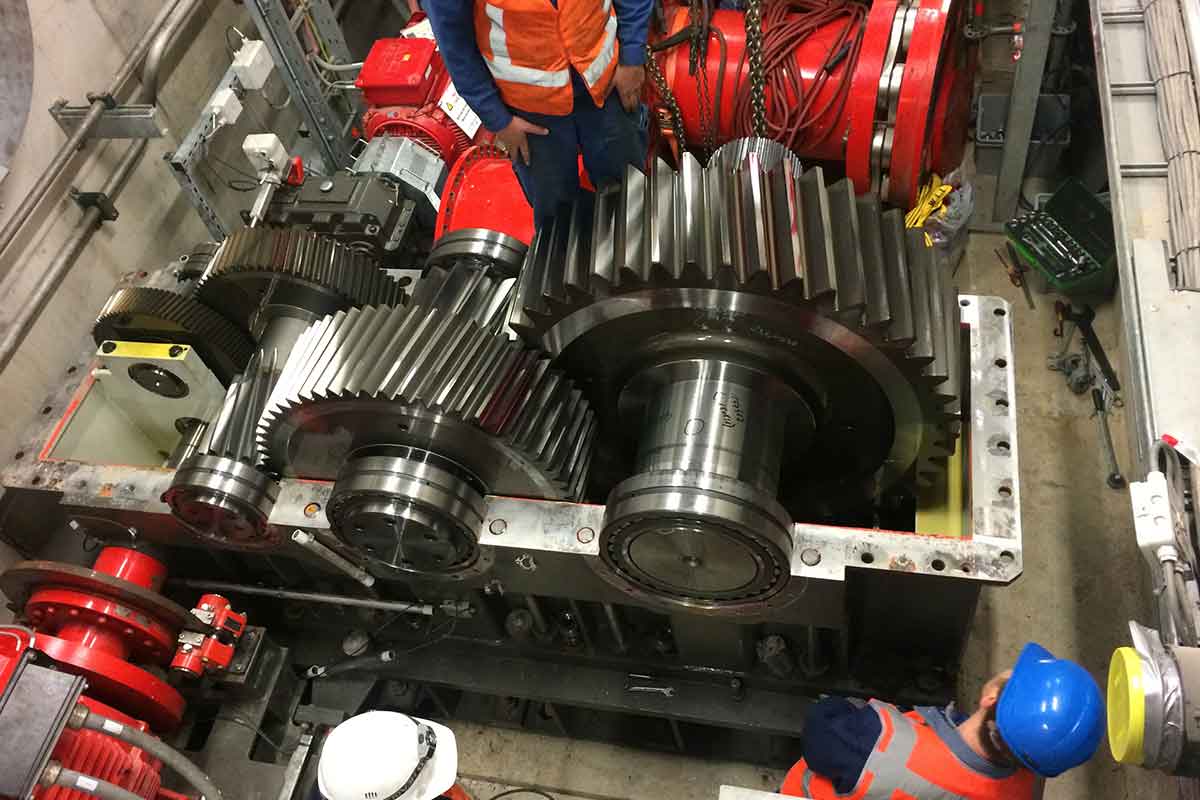
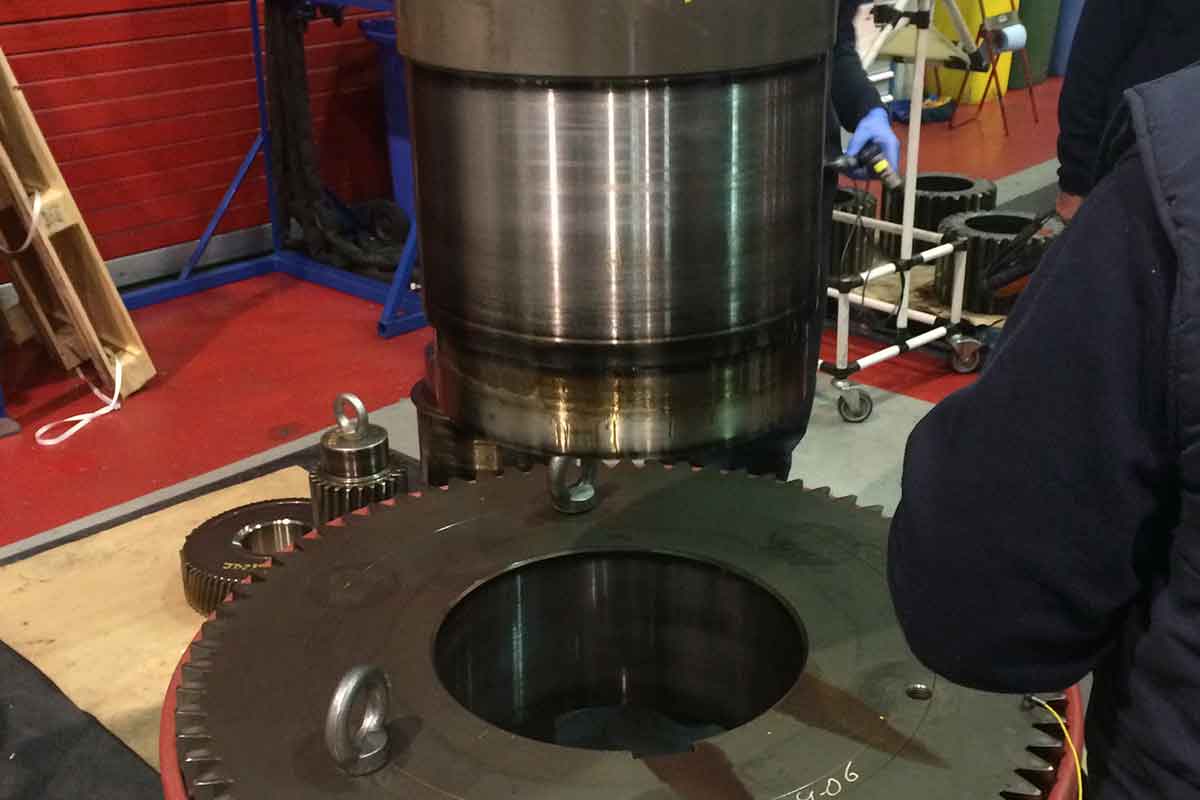
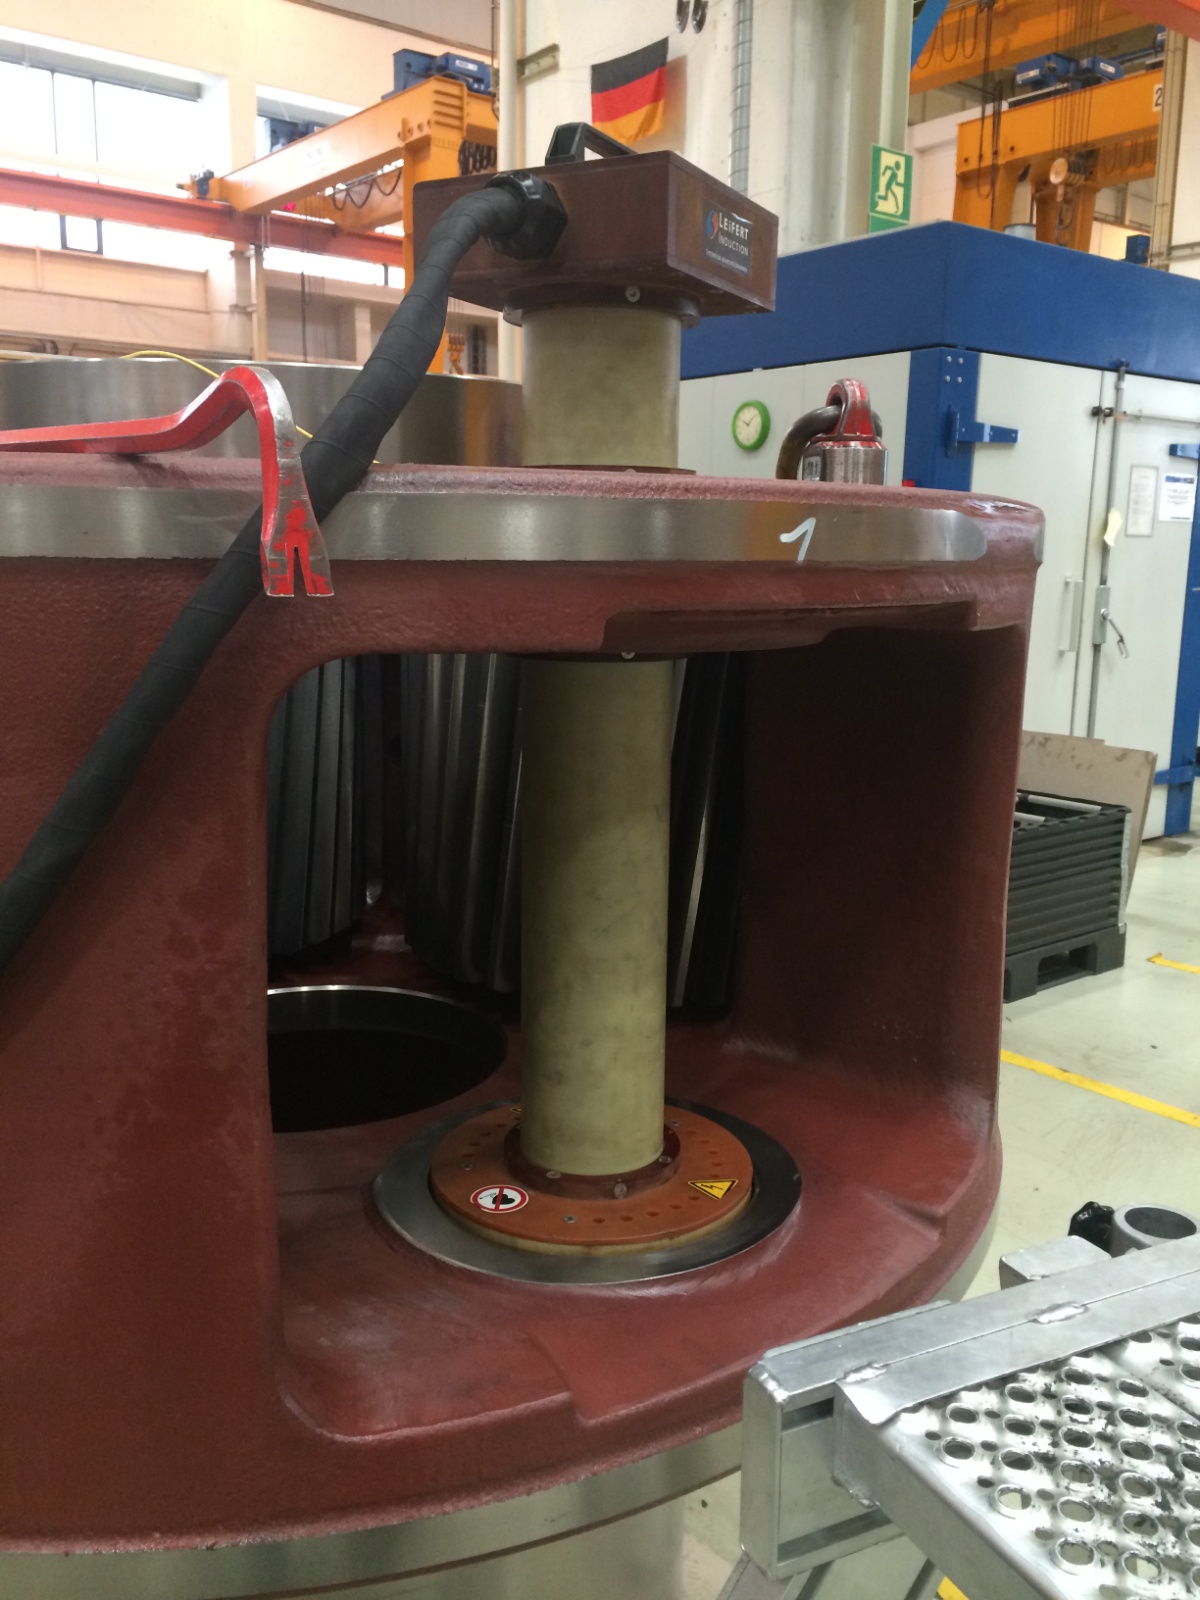
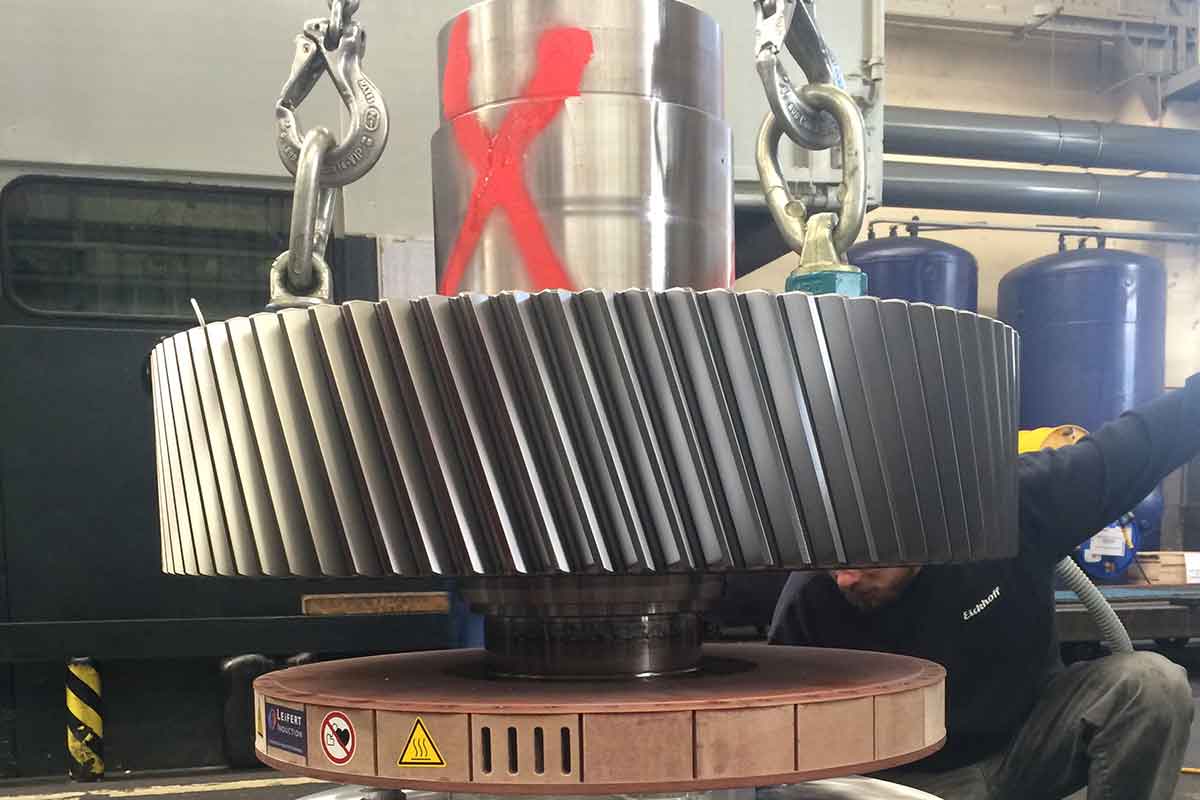
齿轮箱主轴装配
齿轮箱 · 主轴装配
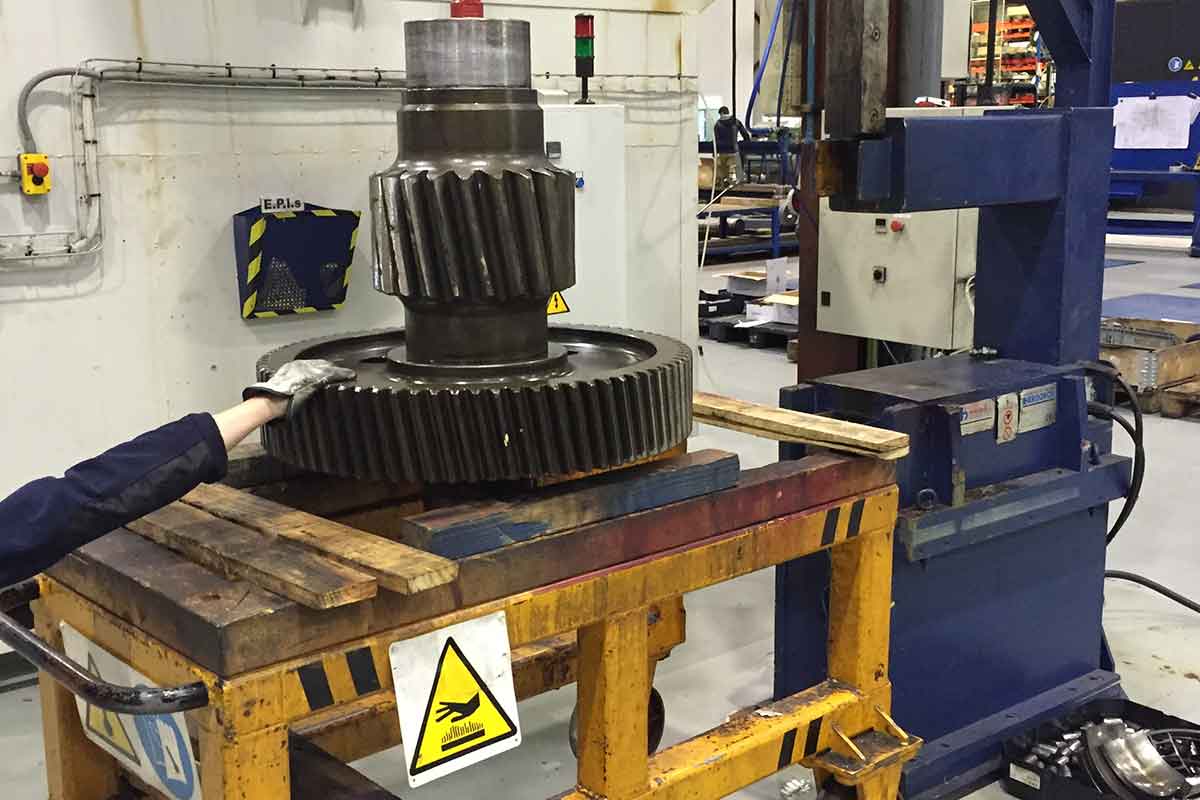
齿轮箱现场一
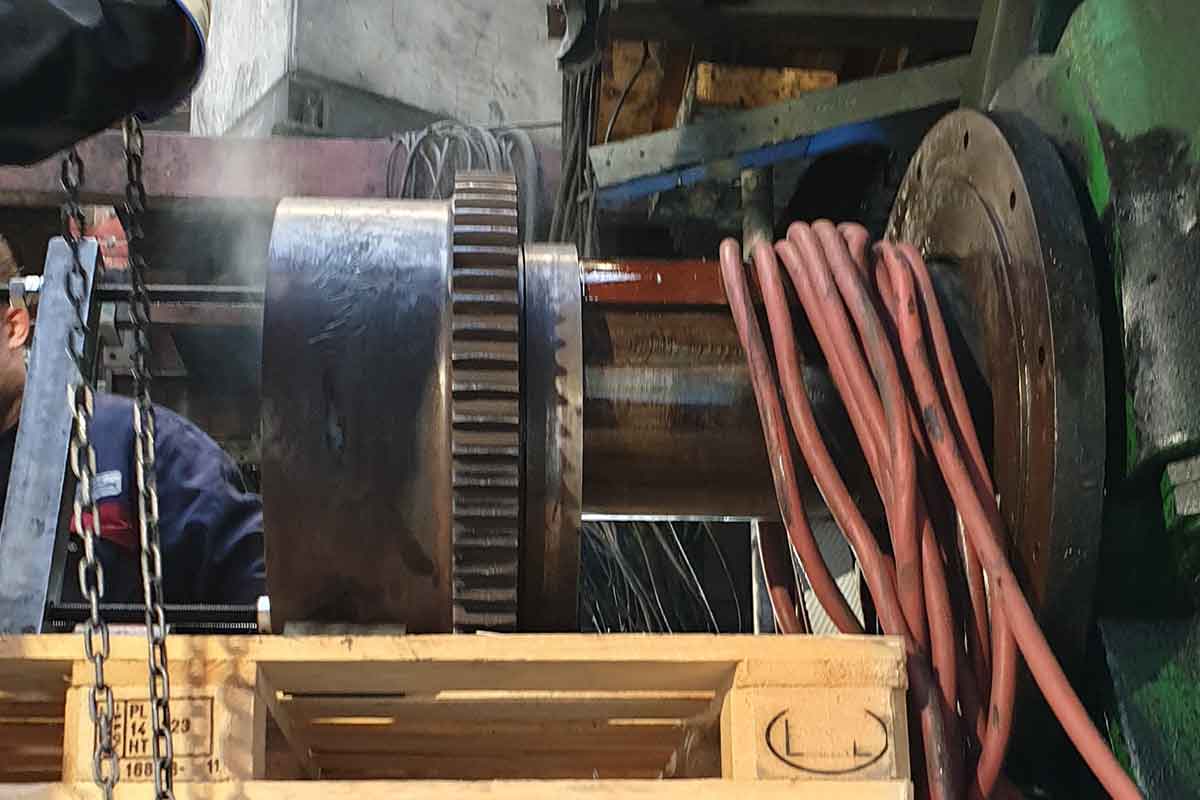
齿轮箱 · 装配与拆卸现场 ①
齿轮箱现场二
齿轮箱 · 装配与拆卸现场 ②
齿轮箱现场三
齿轮箱 · 装配与拆卸现场 ③
齿轮箱现场四
齿轮箱 · 装配与拆卸现场 ④
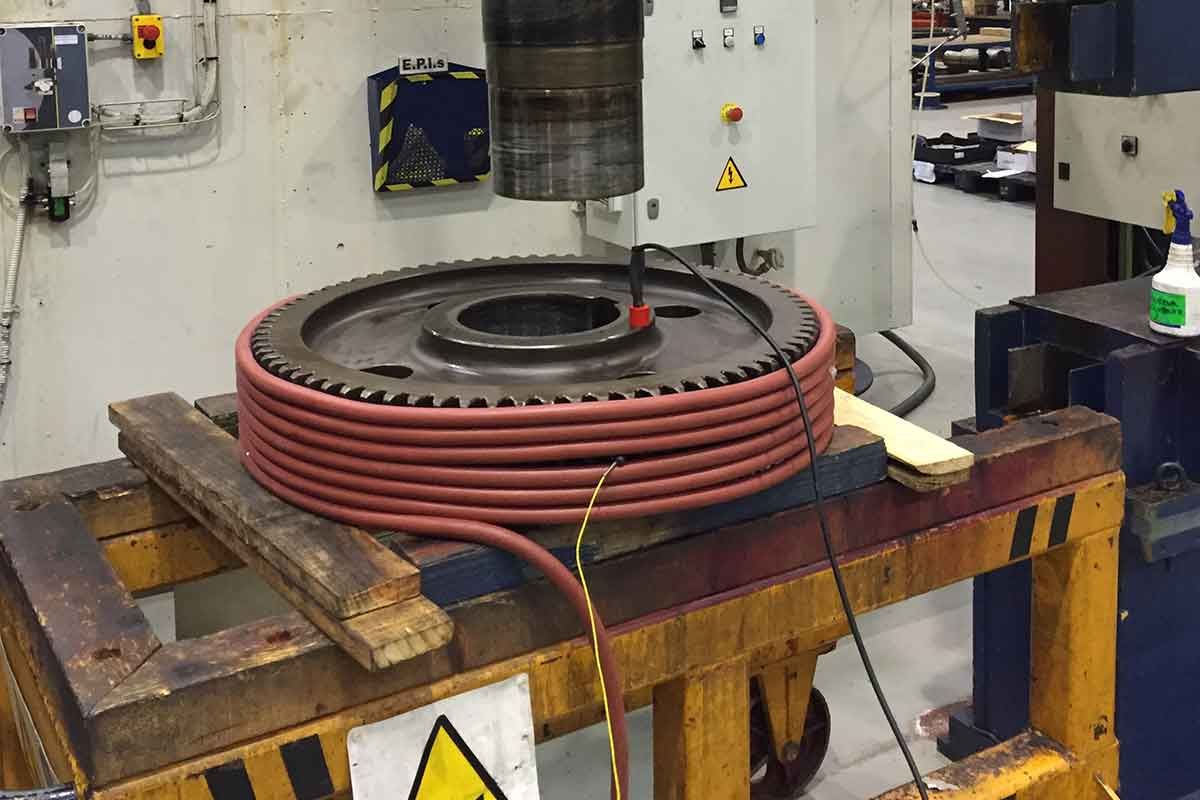
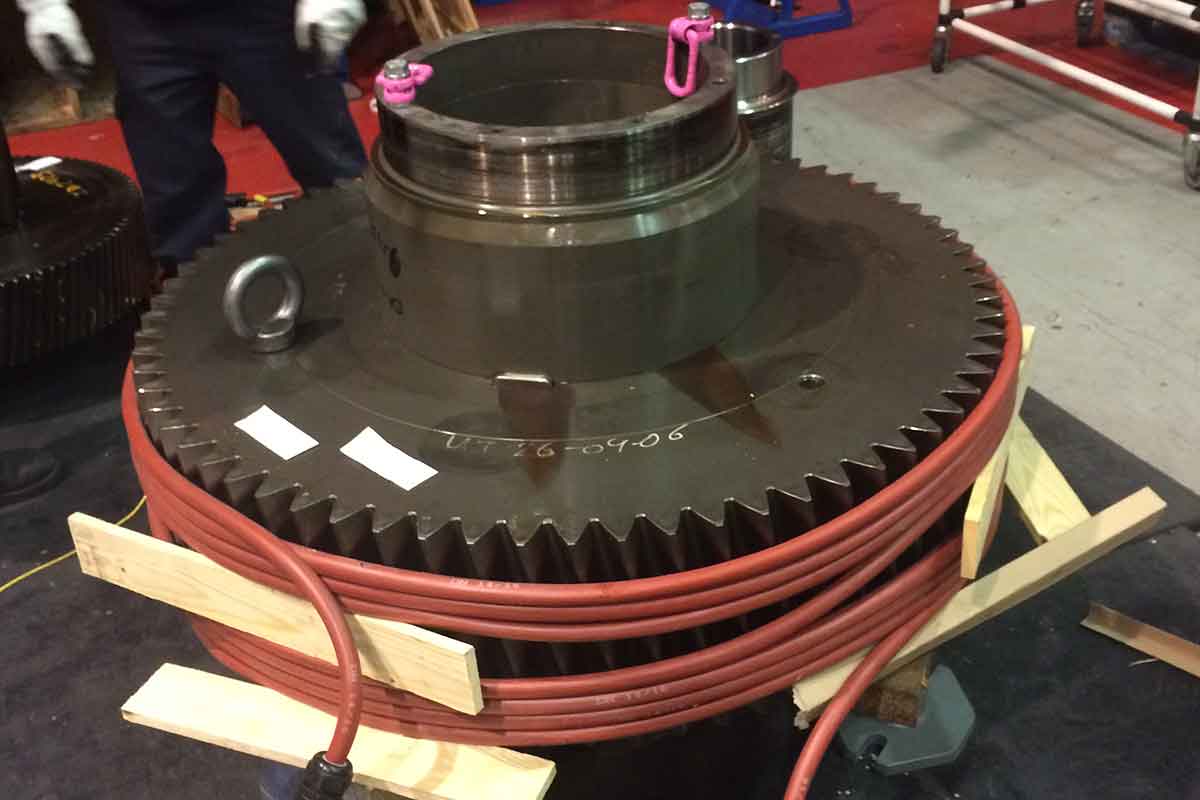
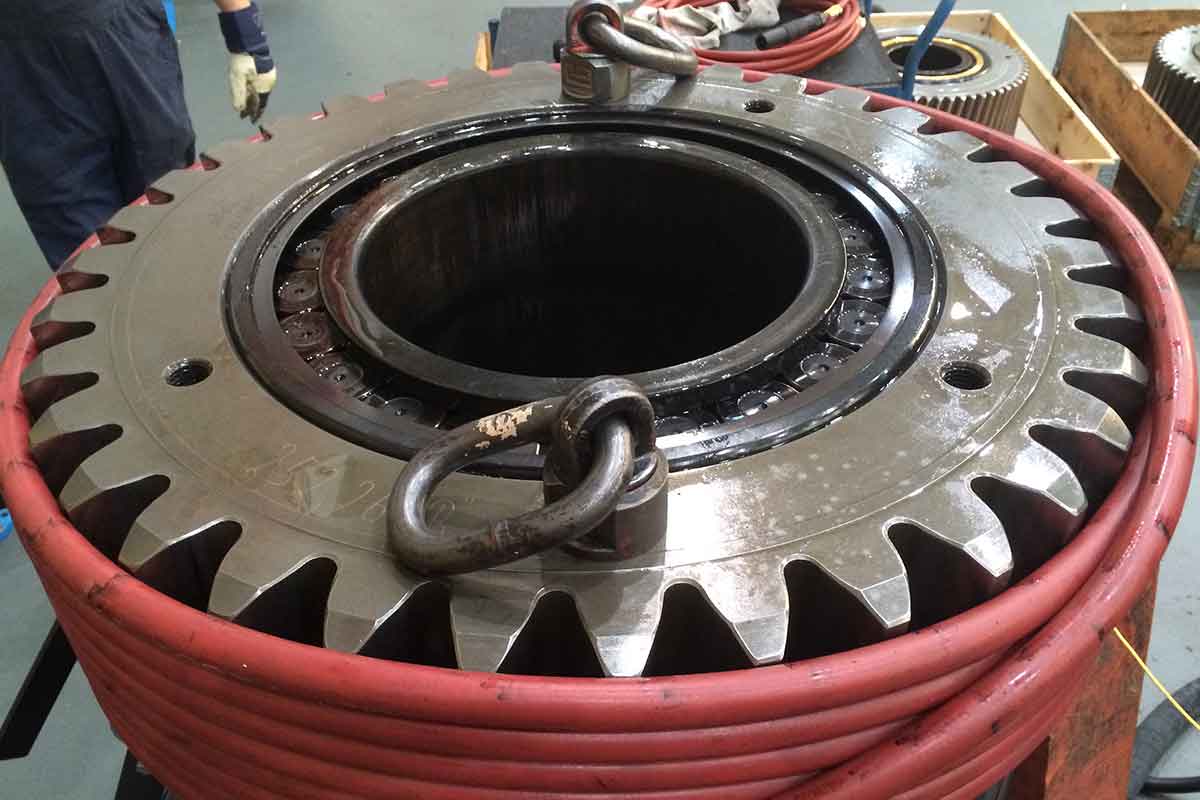
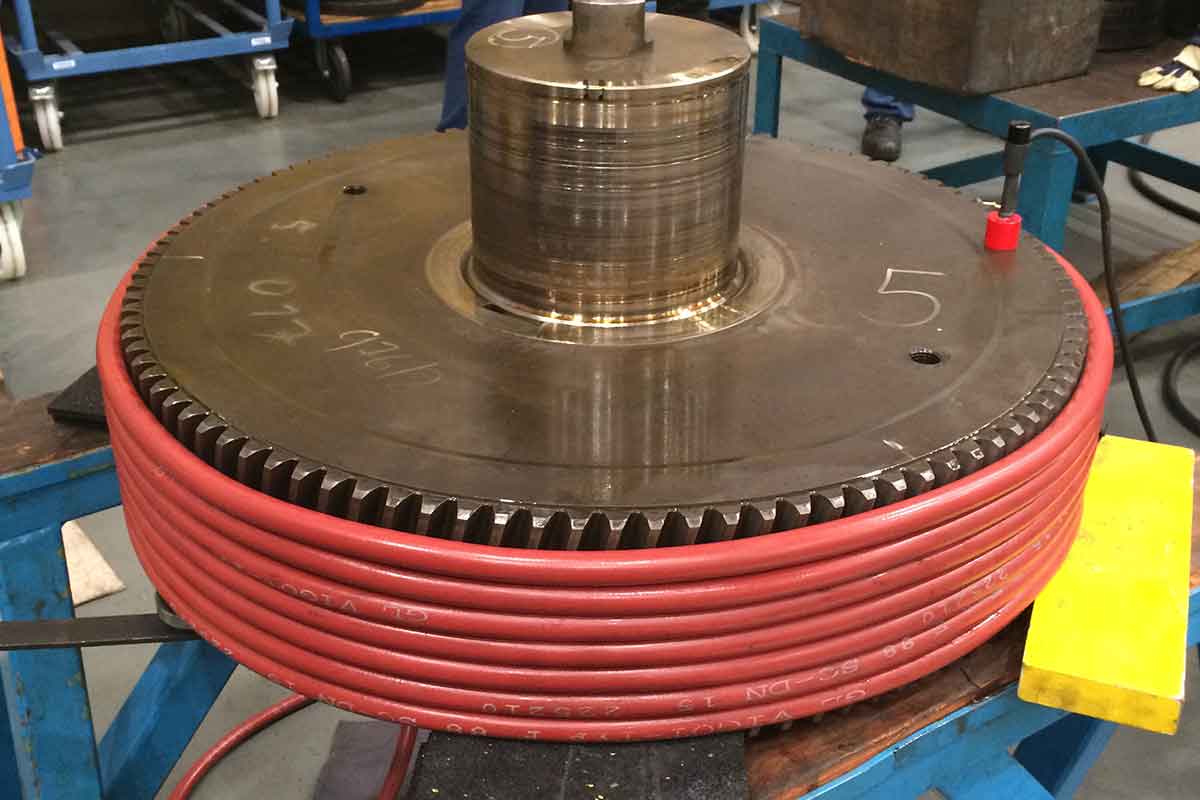
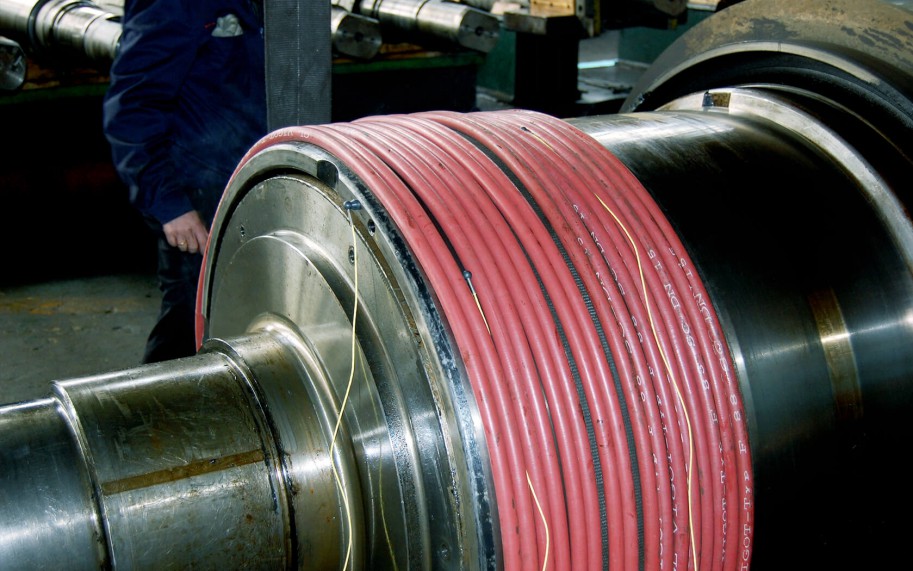
齿轮箱现场五
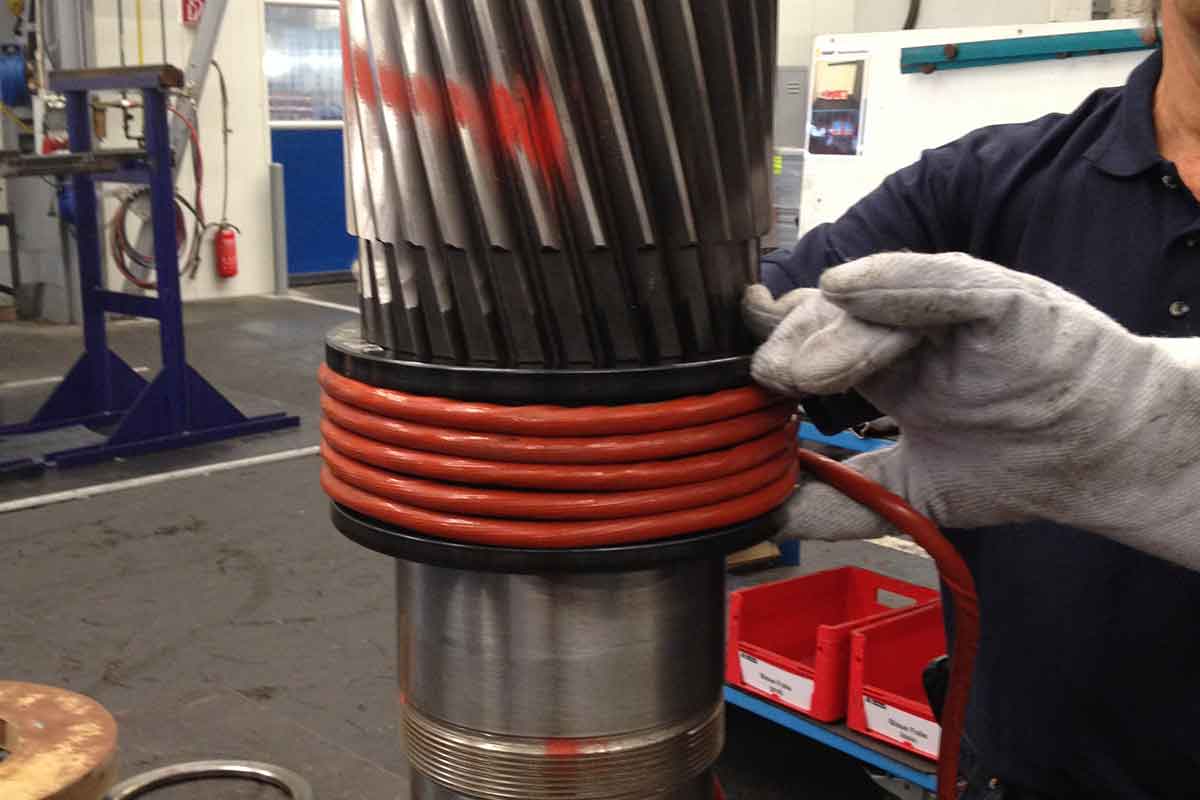
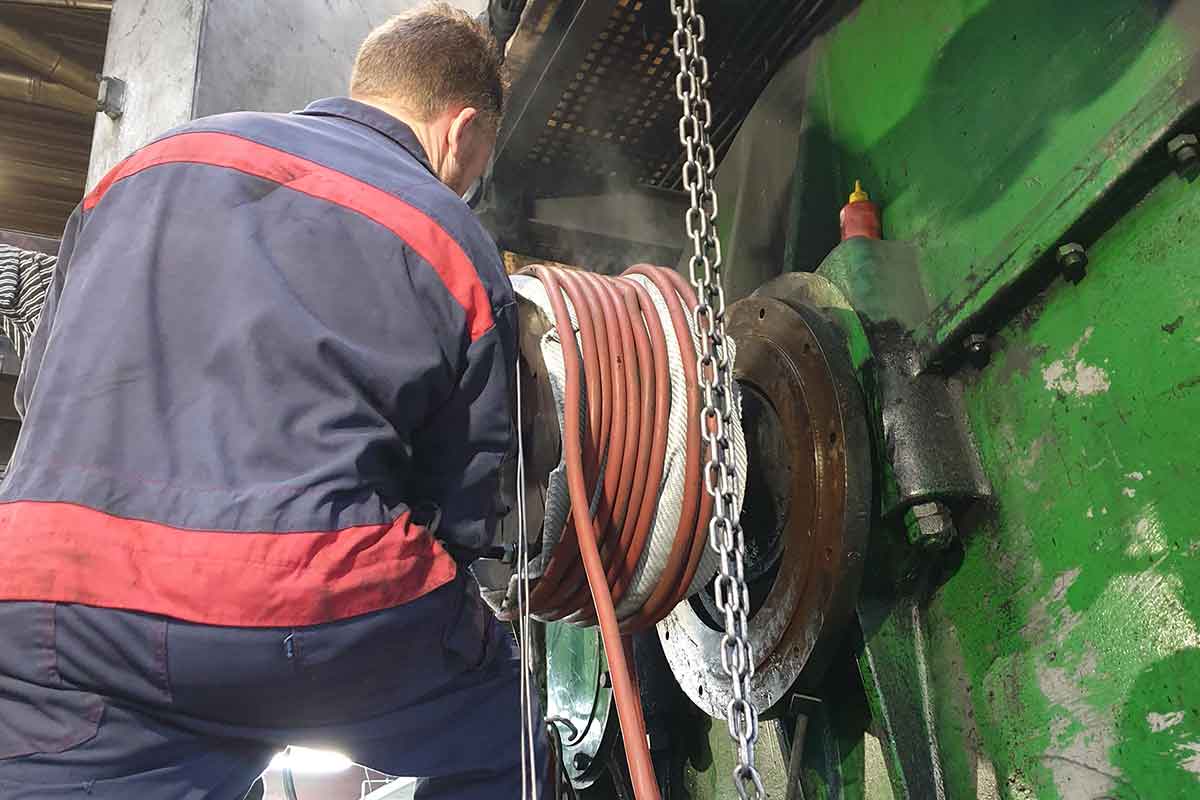
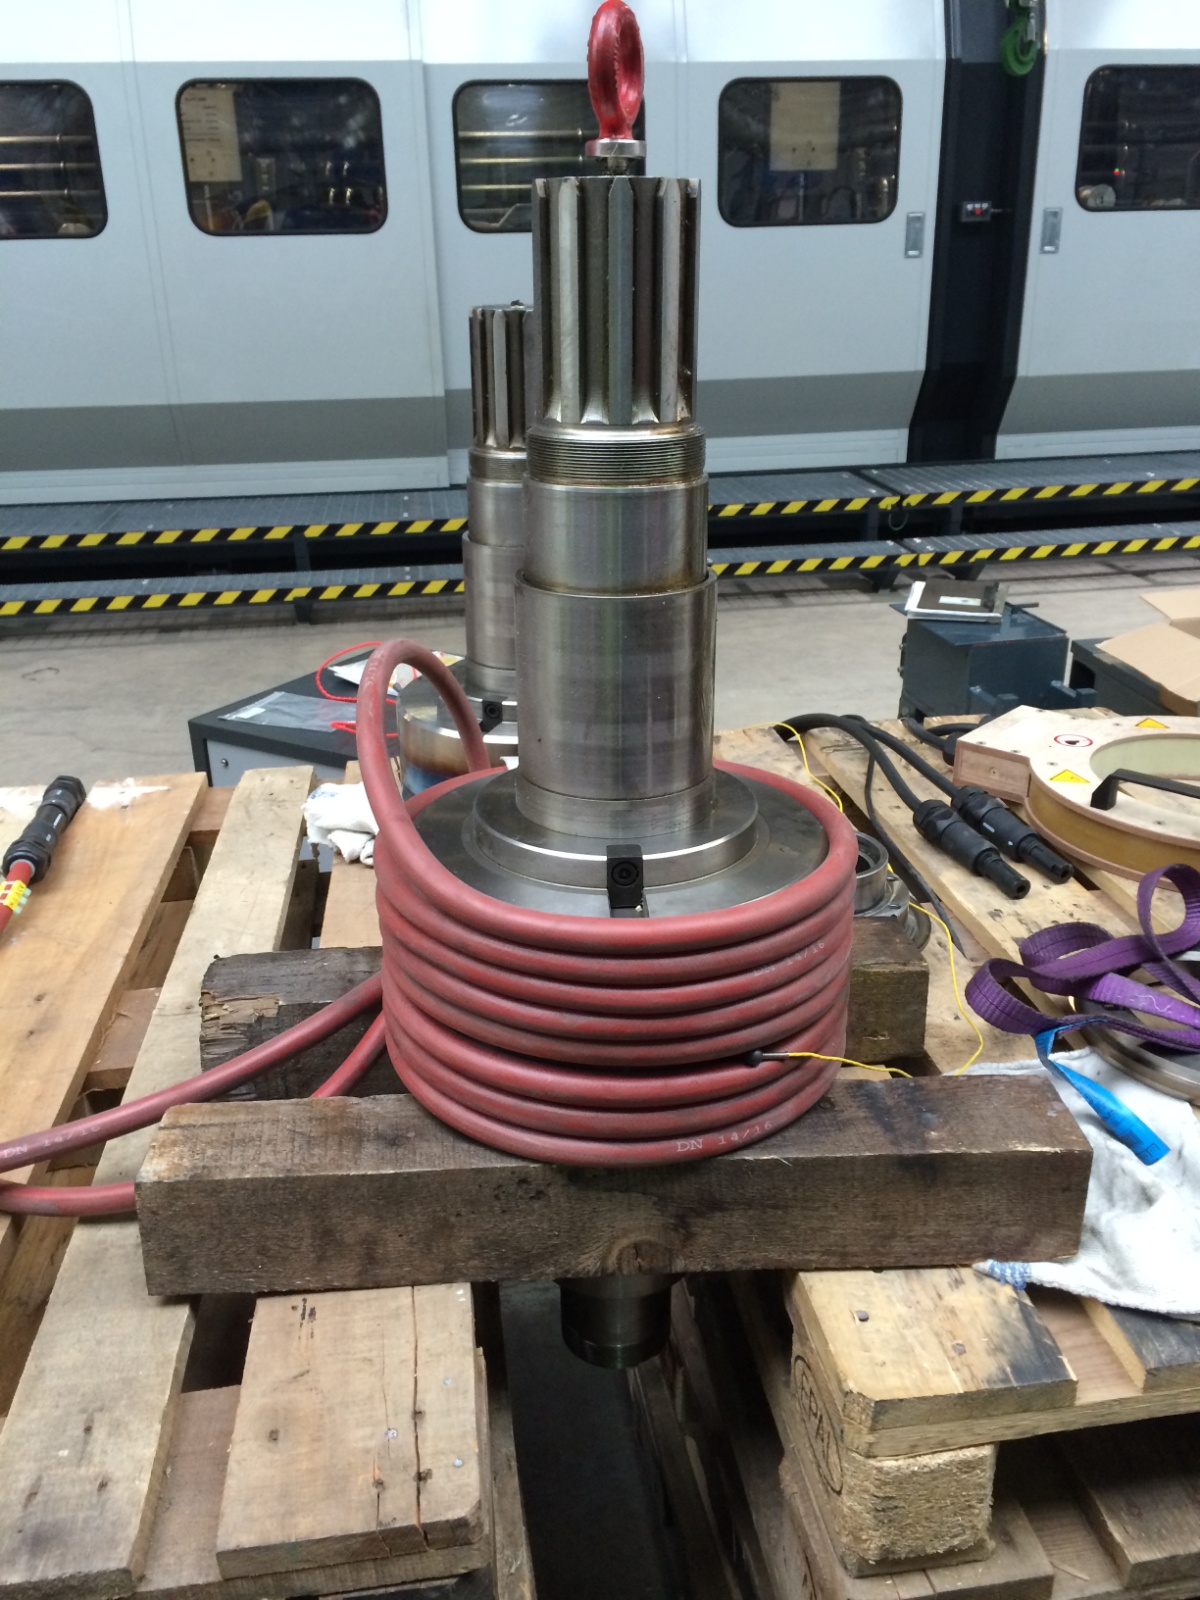
齿轮箱 · 柔性线圈缠绕加热
齿轮箱现场六
齿轮箱 · 装配与拆卸现场 ⑤
齿轮箱现场七
齿轮箱 · 装配与拆卸现场 ⑥
齿轮箱现场八
齿轮箱 · 装配与拆卸现场 ⑦
齿轮箱现场九
齿轮箱 · 装配与拆卸现场 ⑧
齿轮箱现场十
齿轮箱 · 装配与拆卸现场 ⑨
齿轮箱现场十一
齿轮箱 · 装配与拆卸现场 ⑩
齿轮箱现场十二
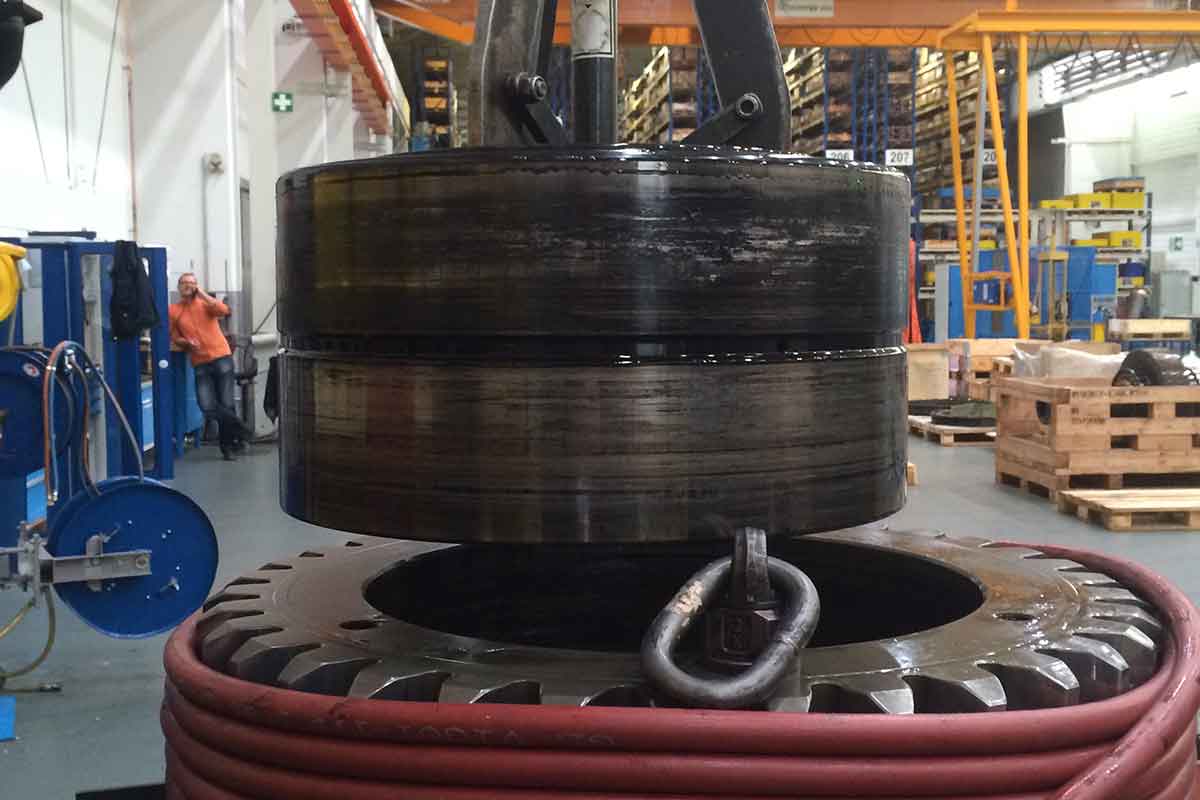
齿轮箱 · 装配与拆卸现场 ⑪
齿轮箱现场十三
齿轮箱 · 装配与拆卸现场 ⑫
齿轮箱现场十四
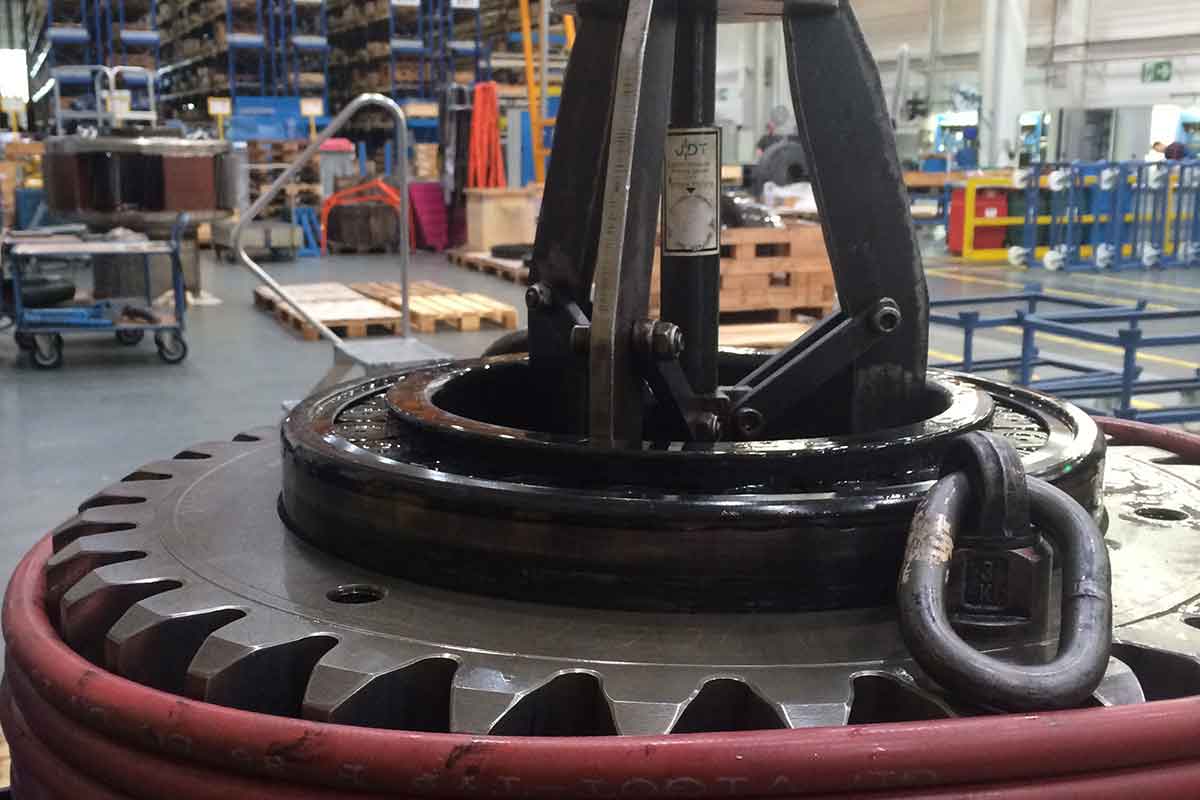
齿轮箱 · 装配与拆卸现场 ⑬
齿轮箱现场十五
齿轮箱 · 装配与拆卸现场 ⑭
齿轮箱现场十六
齿轮箱 · 装配与拆卸现场 ⑮
齿轮箱现场十七
齿轮箱 · 装配与拆卸现场 ⑯
齿轮箱现场十八
齿轮箱 · 装配与拆卸现场 ⑰
齿轮箱现场十九
齿轮箱 · 装配与拆卸现场 ⑱
齿轮箱现场二十
齿轮箱 · 装配与拆卸现场 ⑲
齿轮箱现场二十一
齿轮箱 · 装配与拆卸现场 ⑳
齿轮箱现场二十二
齿轮箱 · 装配与拆卸现场 ㉑
轮对作业
铁路 · 轮对作业
轮对拆装现场
铁路 · 轮对拆装现场
轮对加热二
铁路 · 轮对加热 ①
铁路现场一
铁路 · 现场作业 ①
铁路现场二
铁路 · 现场作业 ②
铁路现场三
铁路 · 现场作业 ③
铁路现场四
铁路 · 现场作业 ④
铁路现场五
铁路 · 现场作业 ⑤
轮对轴承拆装
铁路 · 轮对轴承拆装
重工大件拆装一
钢铁重工 · 大件过盈拆装 ①
重工大件拆装三
钢铁重工 · 大件过盈拆装 ②
重工大件拆装四
钢铁重工 · 大件过盈拆装 ③
重工大件拆装五
钢铁重工 · 大件过盈拆装 ④
重工现场作业
钢铁重工 · 现场作业
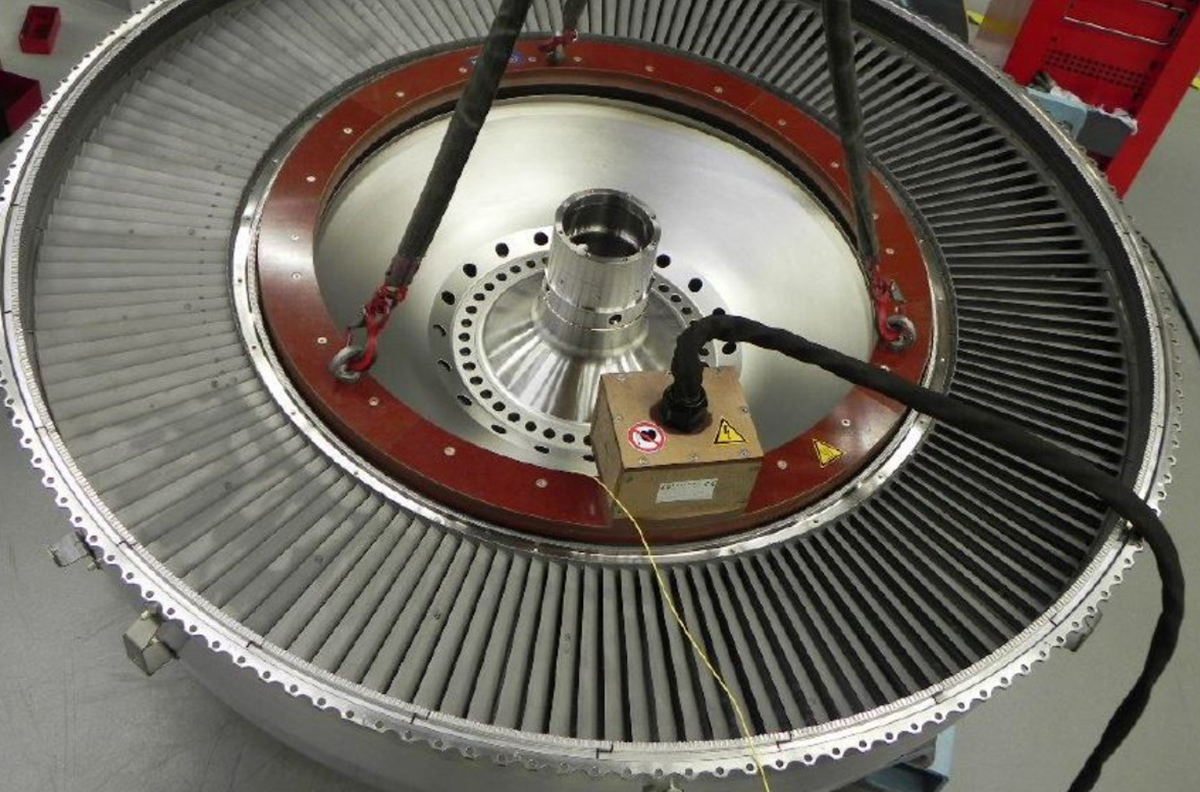
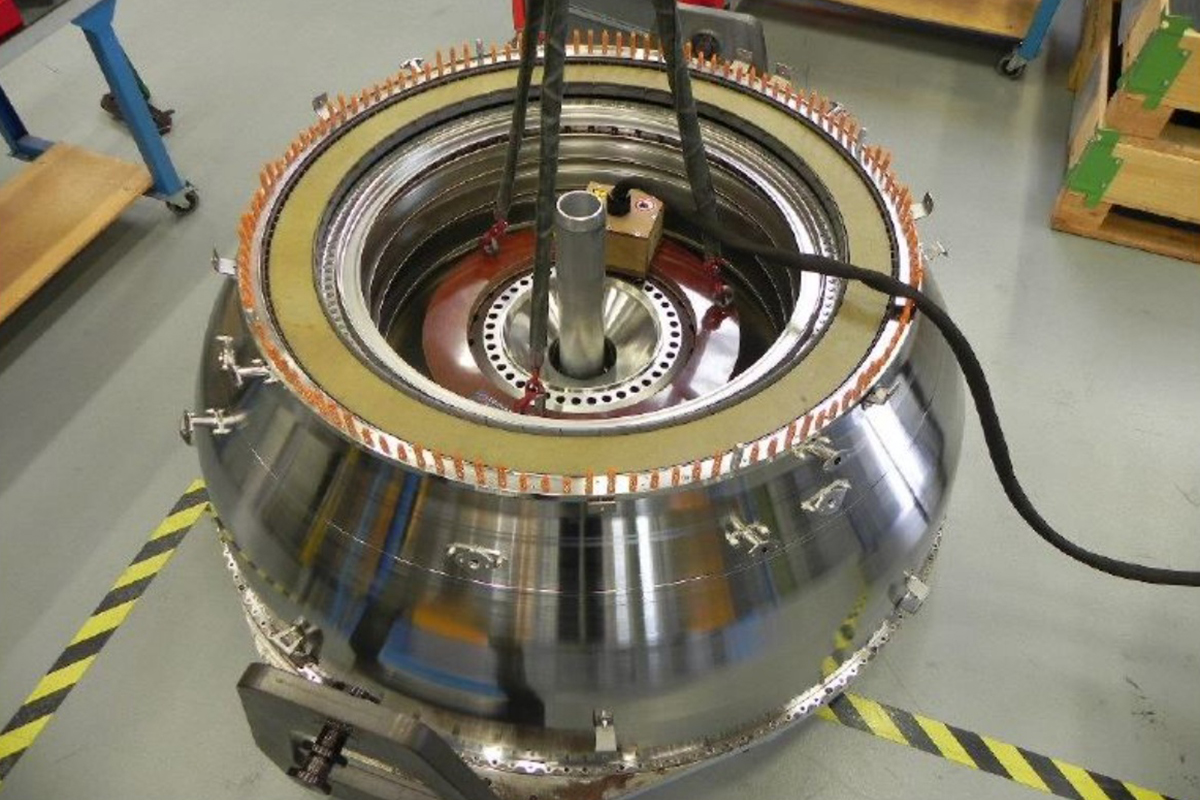
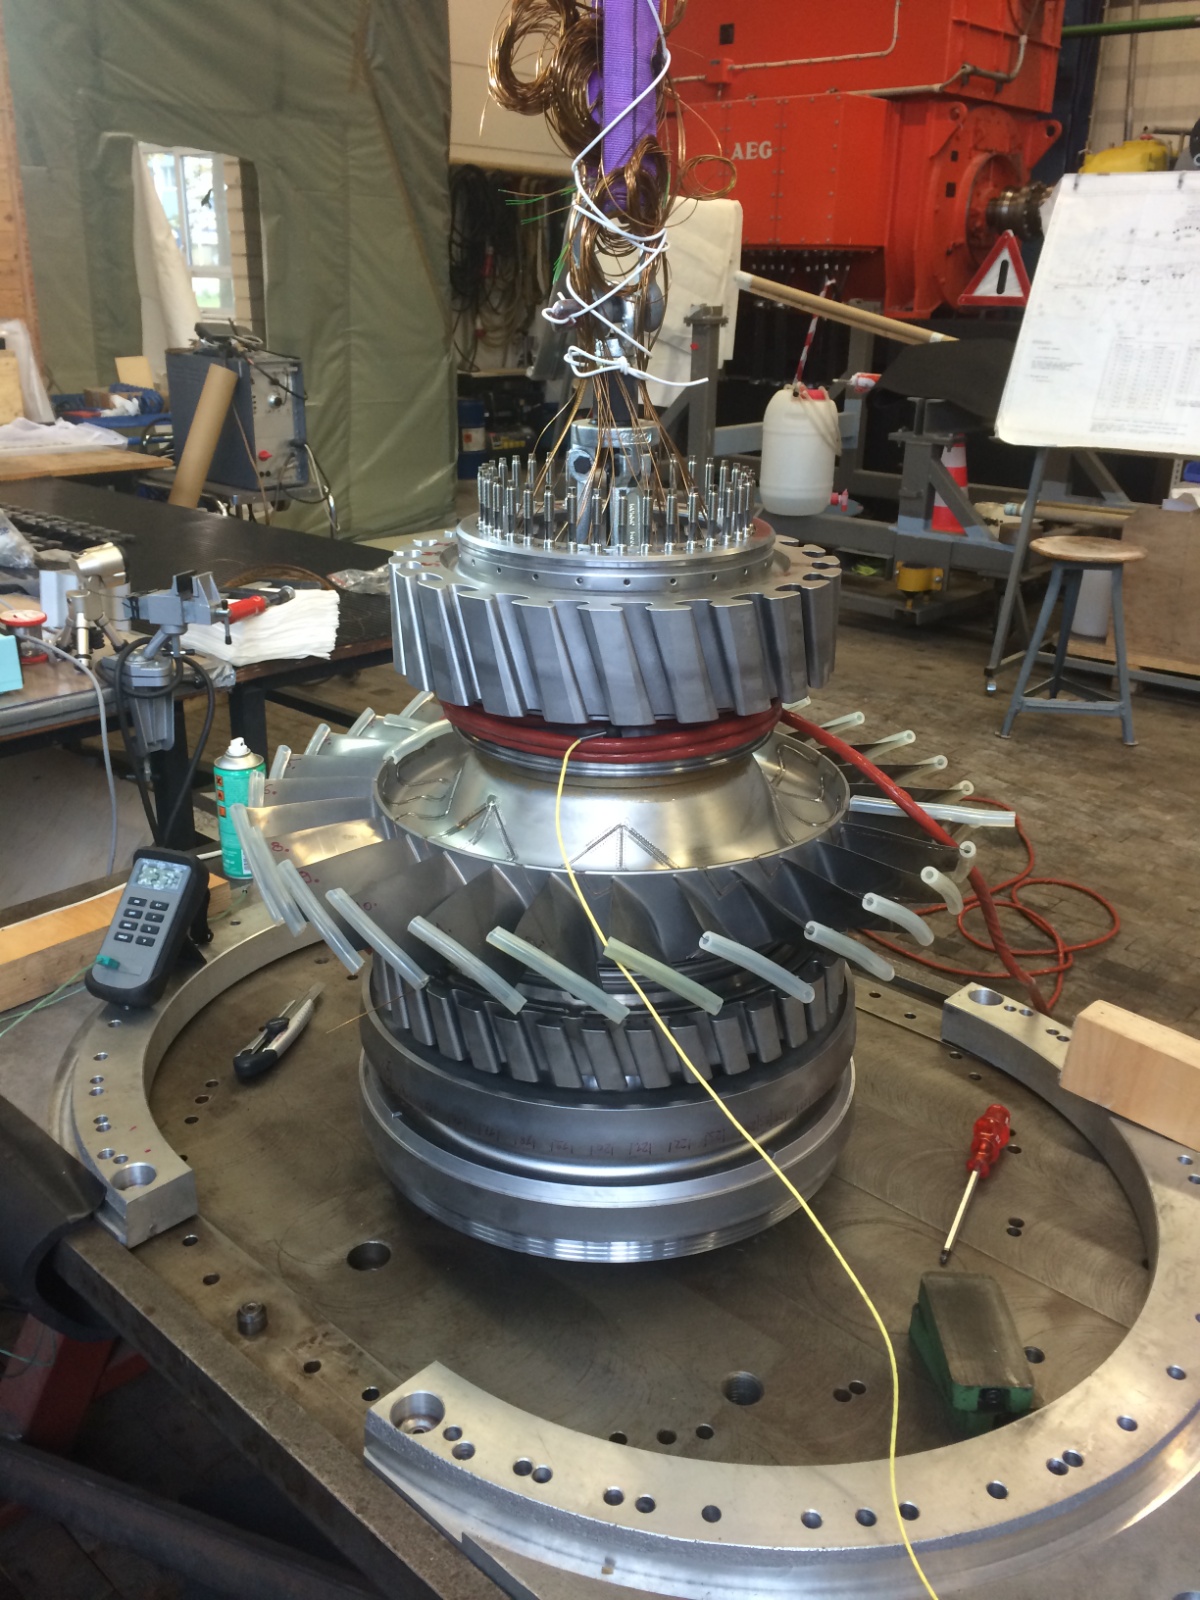
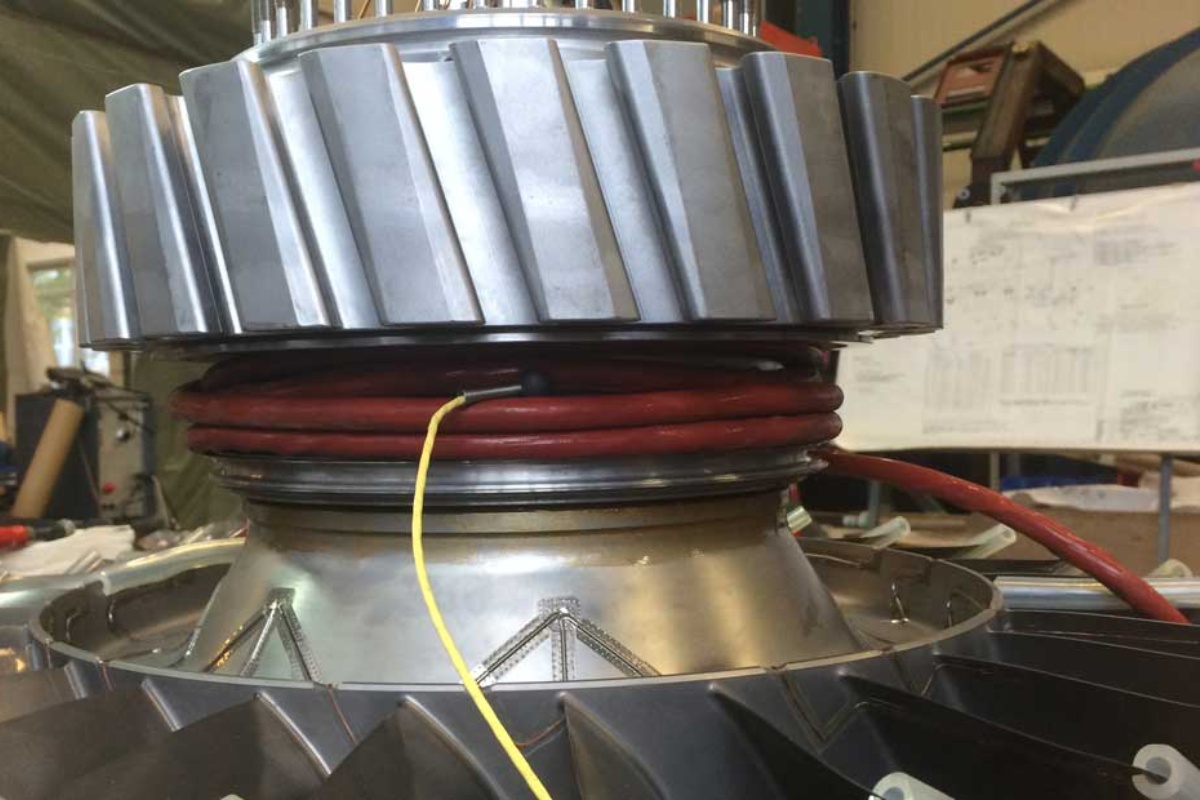
透平部件感应加热
航空 · 透平/齿轮箱部件感应加热
航空项目实拍一
航空 · 项目实拍 ①
航空项目实拍二
航空 · 项目实拍 ②
航空项目实拍三
航空 · 项目实拍 ③
航空装配现场
航空 · 装配现场
汽车装配现场
汽车 · 装配现场
汽车项目实拍一
汽车 · 项目实拍 ①
汽车项目实拍二
汽车 · 项目实拍 ②
管道焊缝预热现场
管道 · 焊缝预热现场
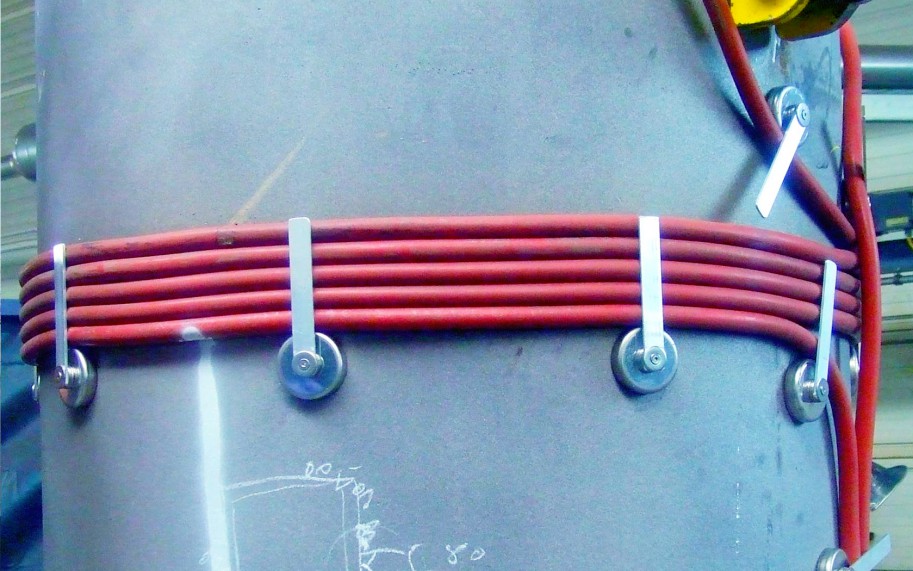
柔性线圈与保温布置
管道 · 柔性线圈与保温布置
管道焊前预热二
管道 · 焊前预热 ①
管道焊前预热三
管道 · 焊前预热 ②
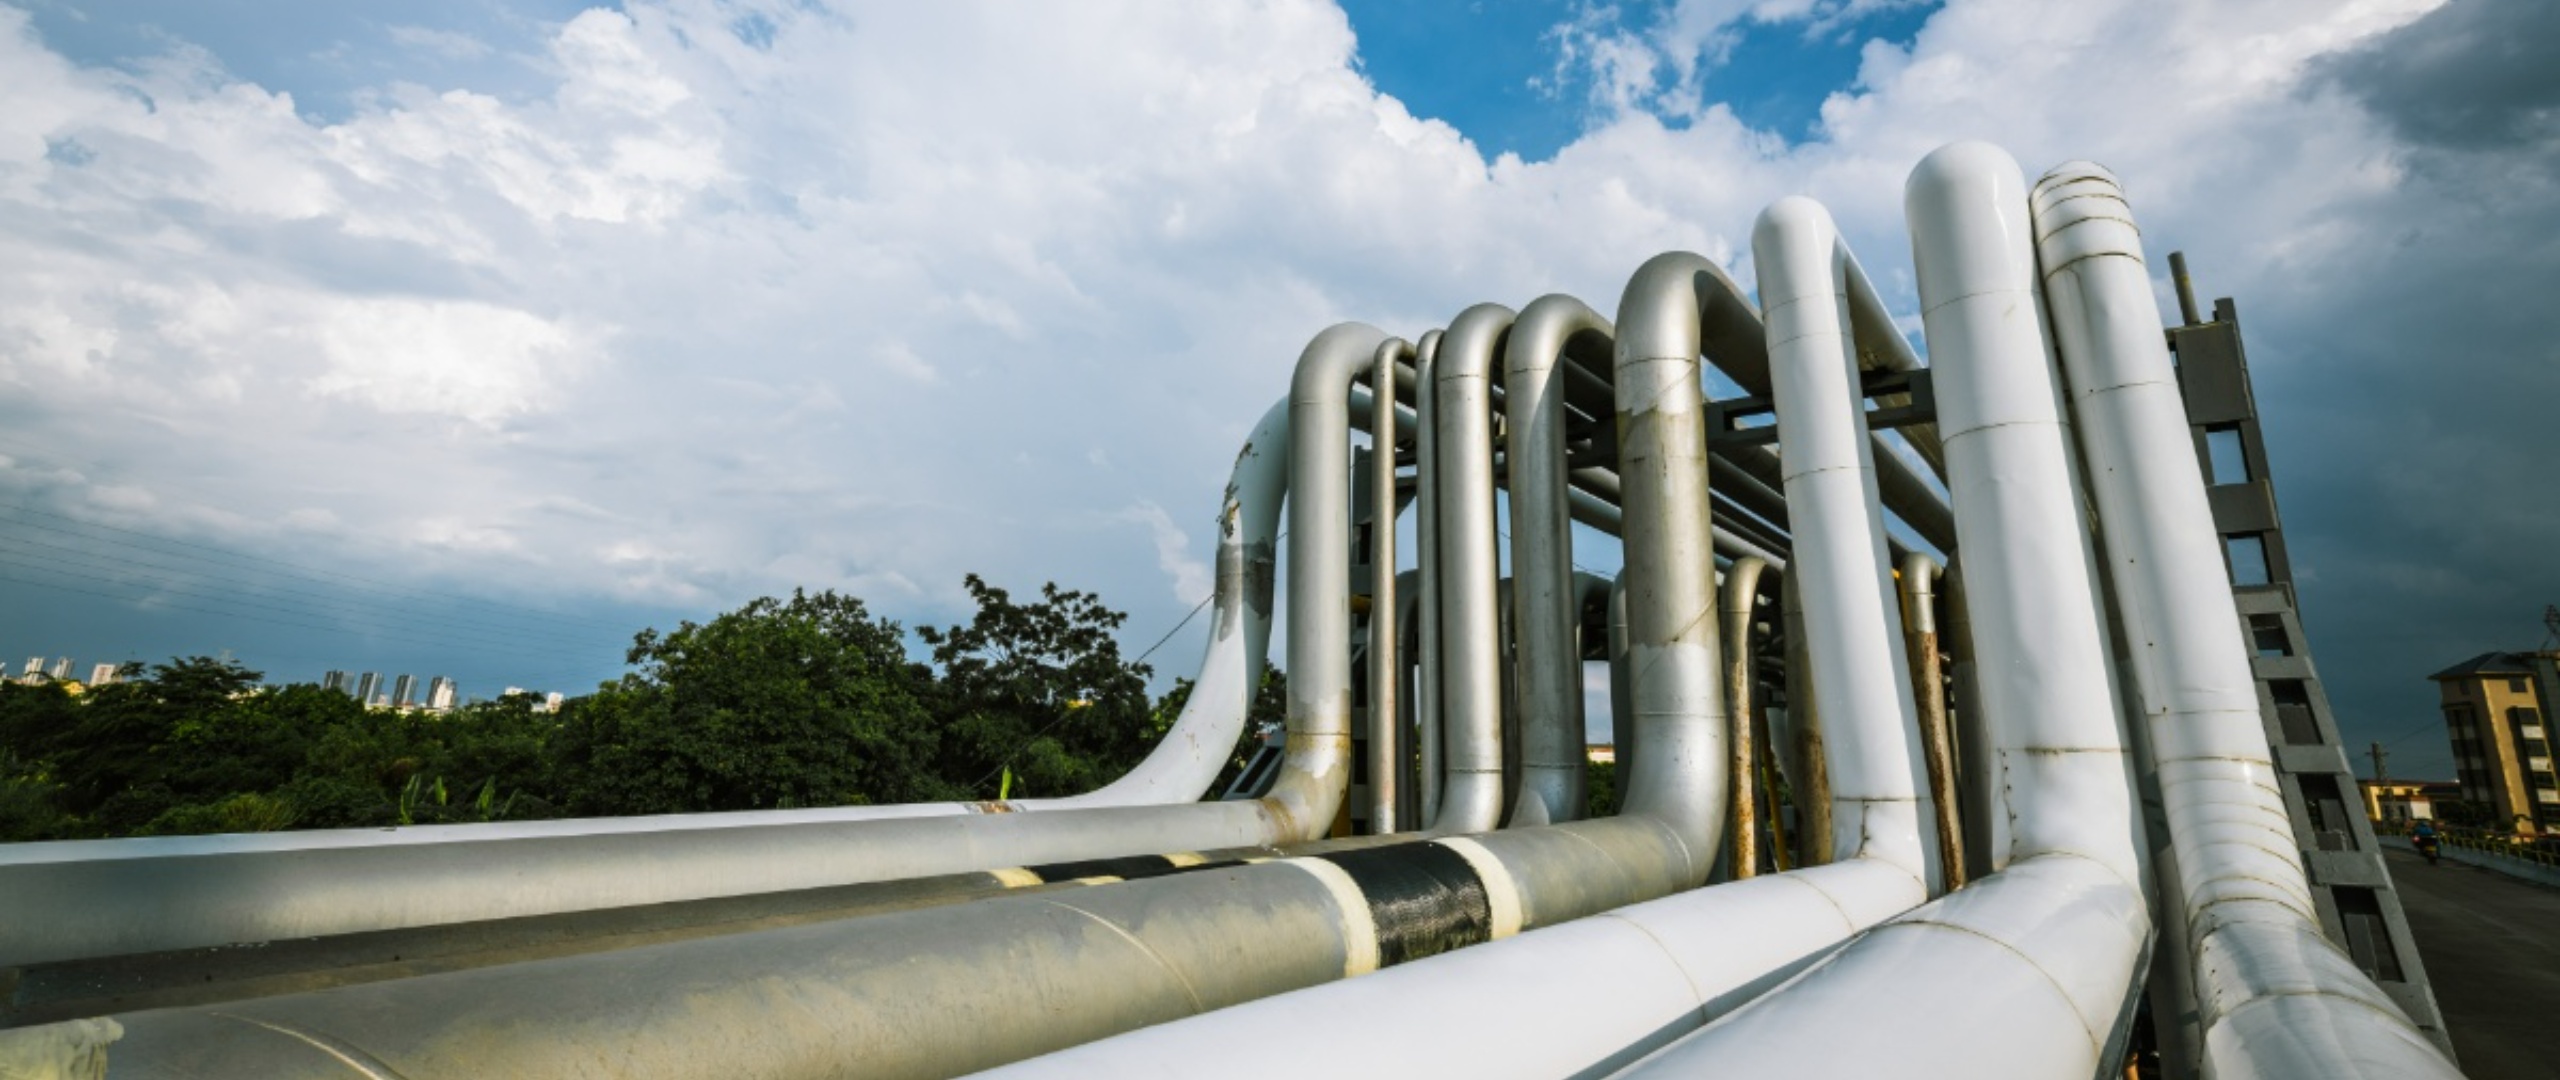
输油管线现场
管道 · 输油管线现场
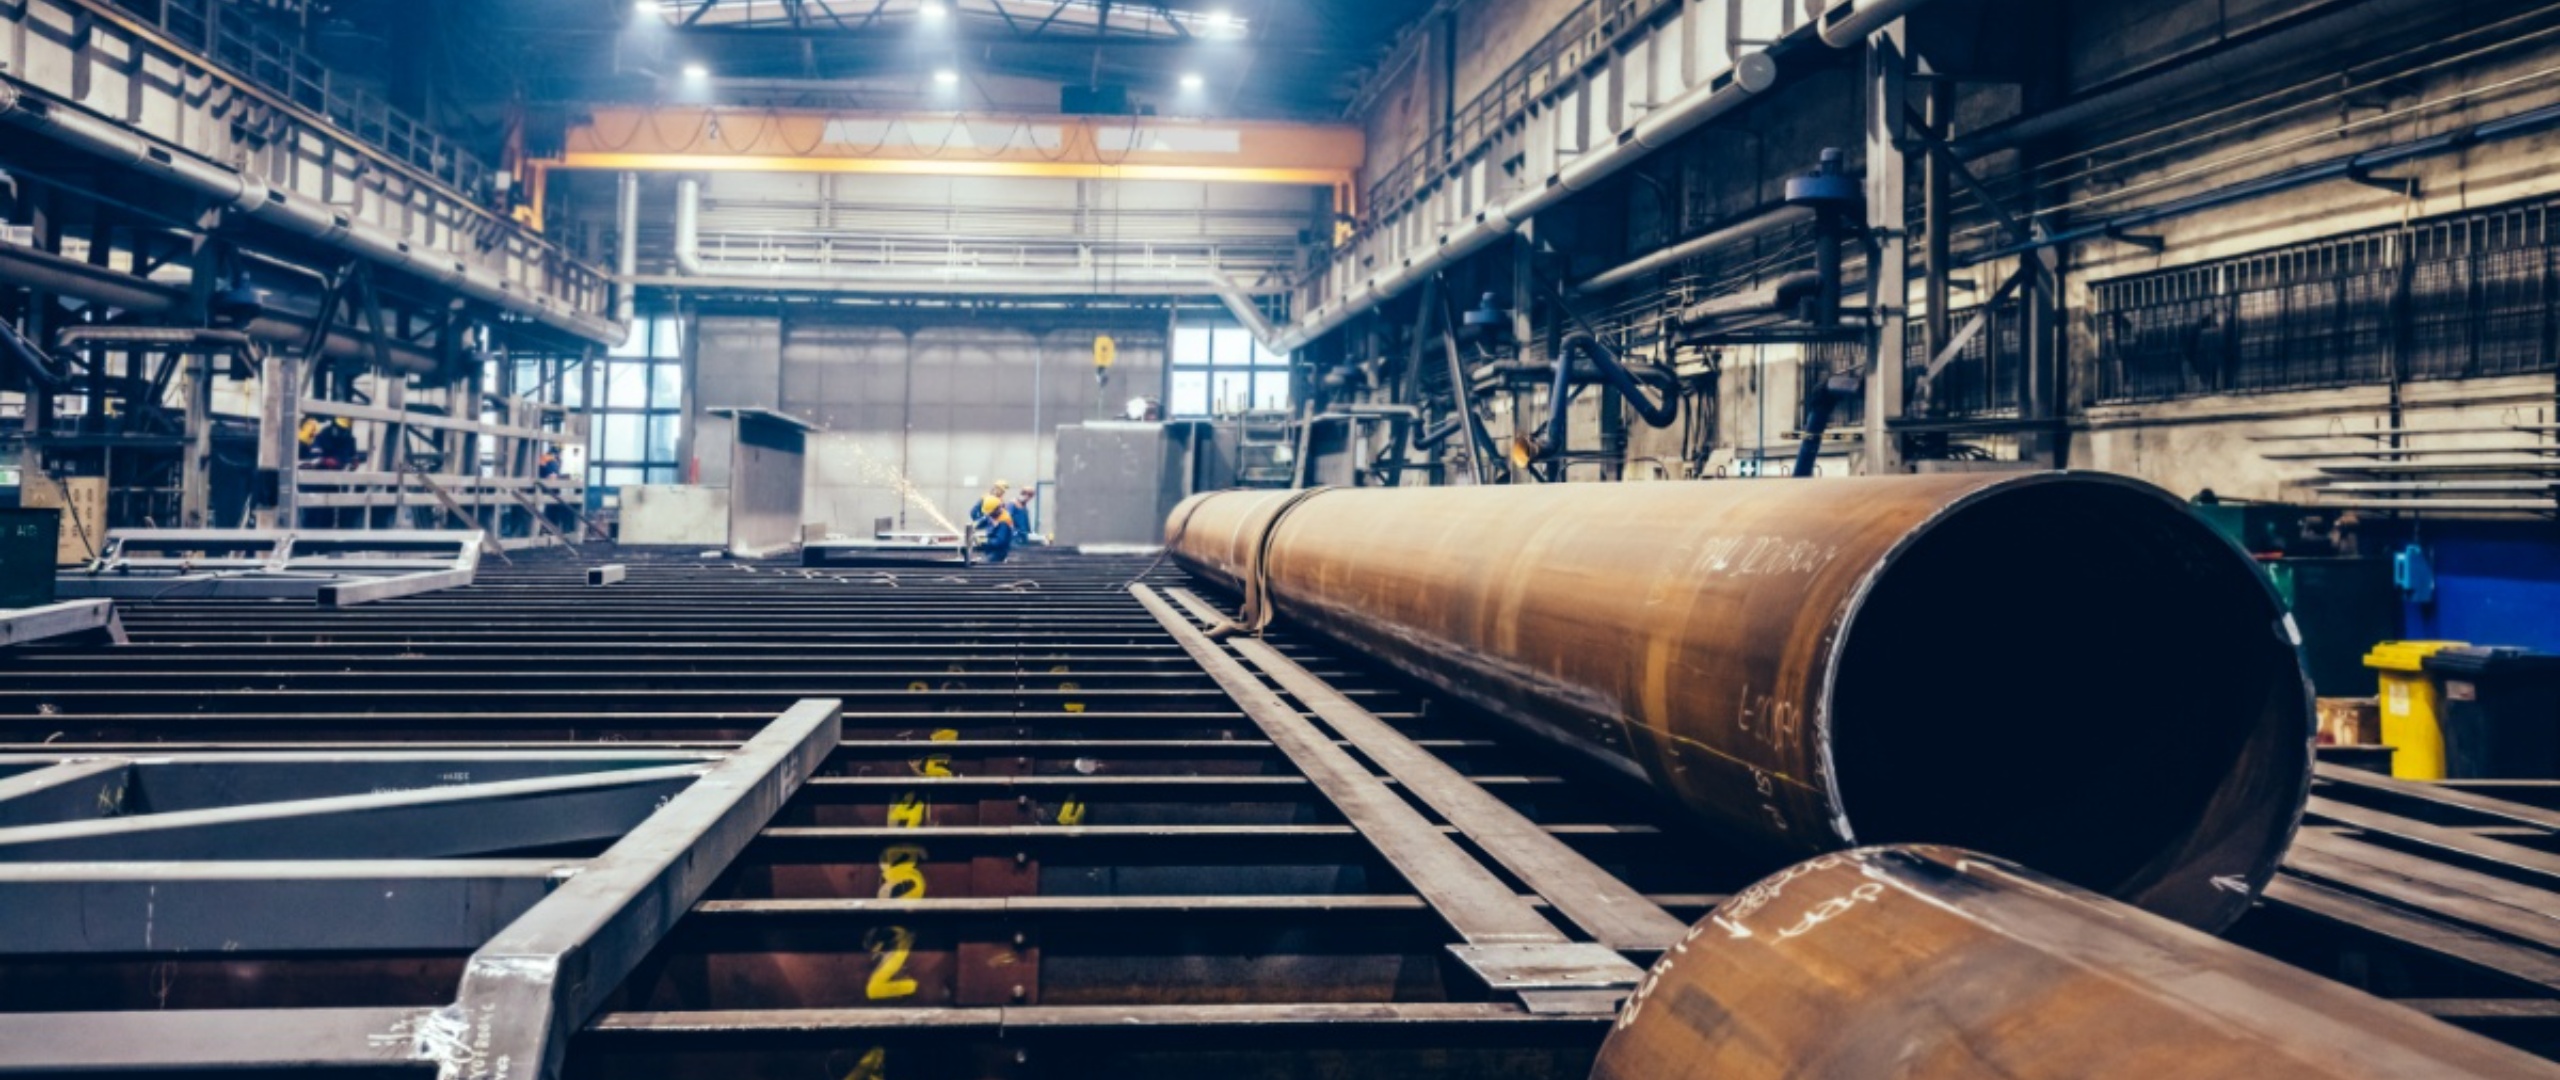
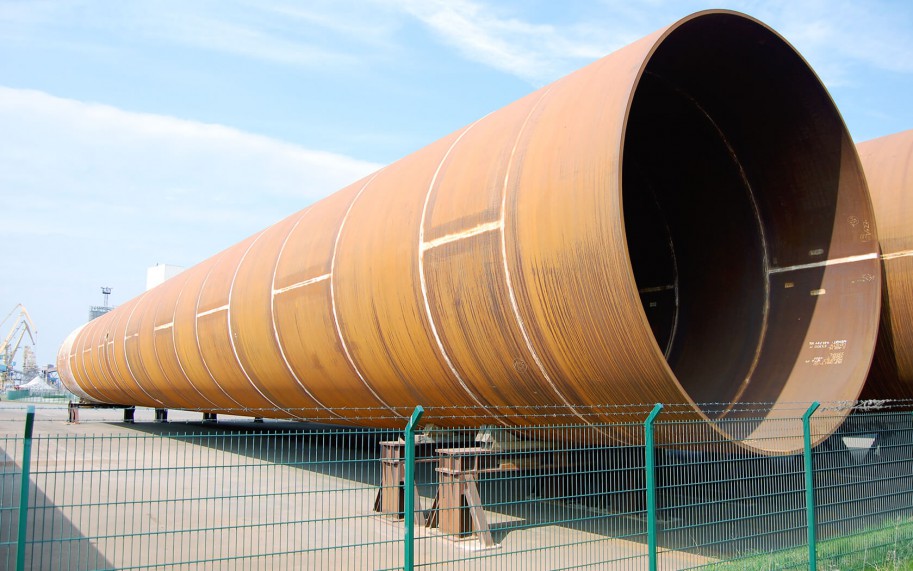
钢管预制
管道 · 钢管预制
焊缝预热现场
焊接 · 焊缝预热现场
大型结构焊前预热
焊接 · 大型结构焊前预热
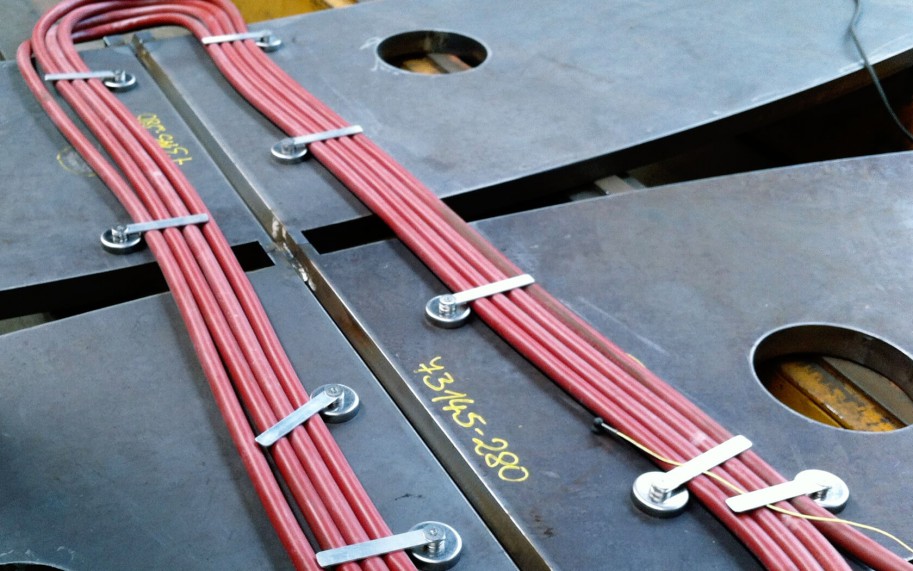
焊缝感应加热
焊接 · 柔性线圈焊缝加热
焊接现场热成像
焊接 · 现场与热成像配合
焊缝感应预热
焊接 · 焊缝感应预热
单桩焊缝预热现场
焊接 · 单桩焊缝预热现场
预热作业
焊接 · 预热作业
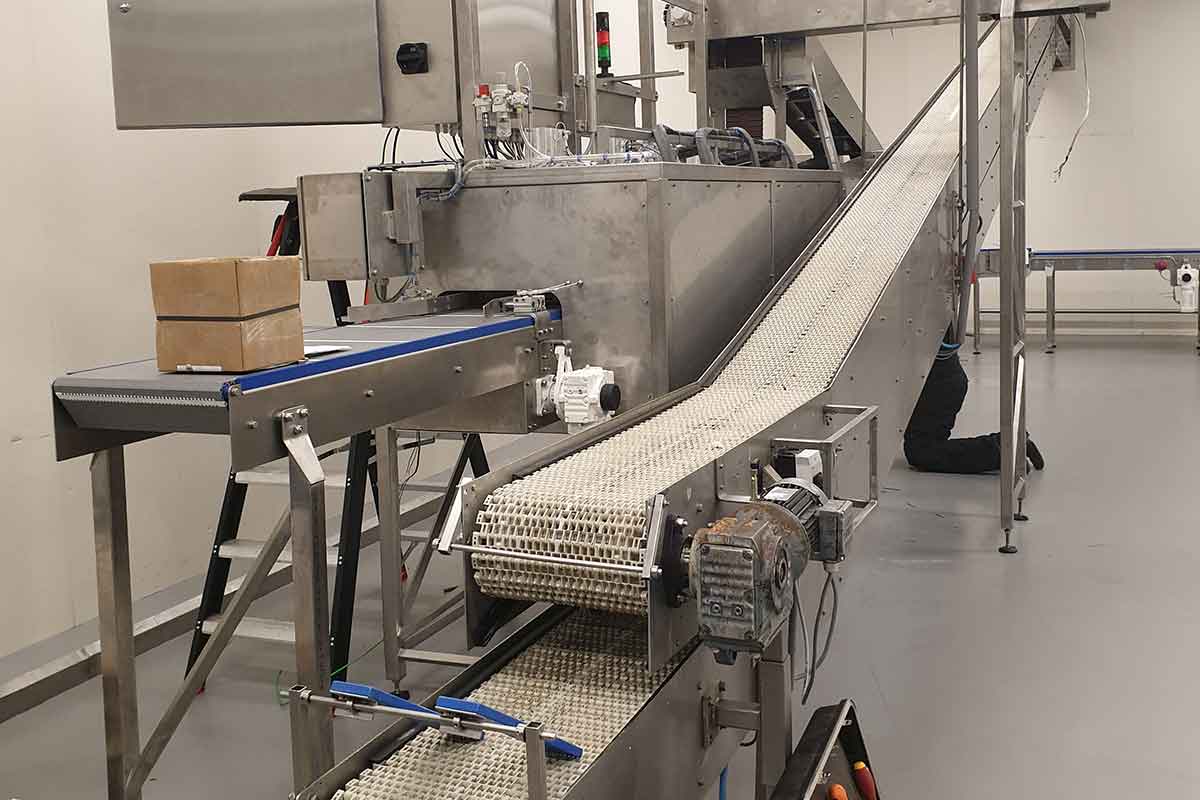
食品工业一
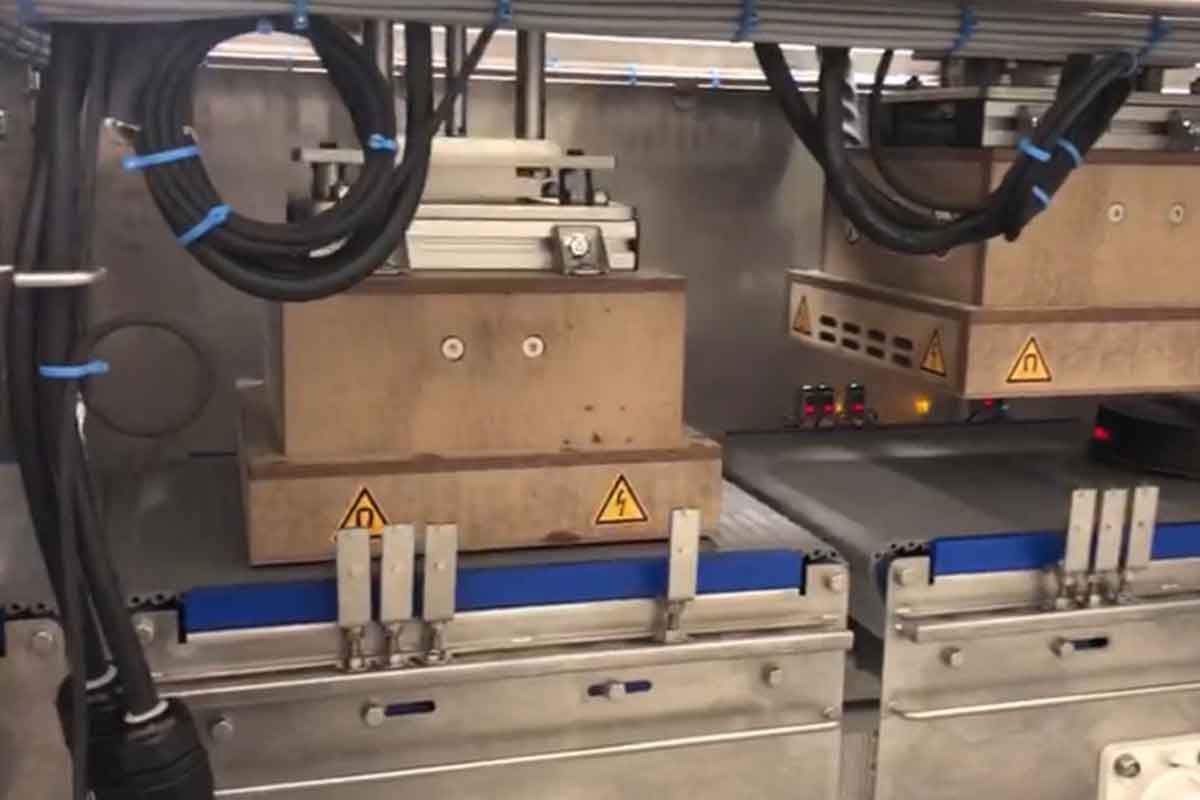
食品工业 · 生产线感应加热 ①
食品工业二
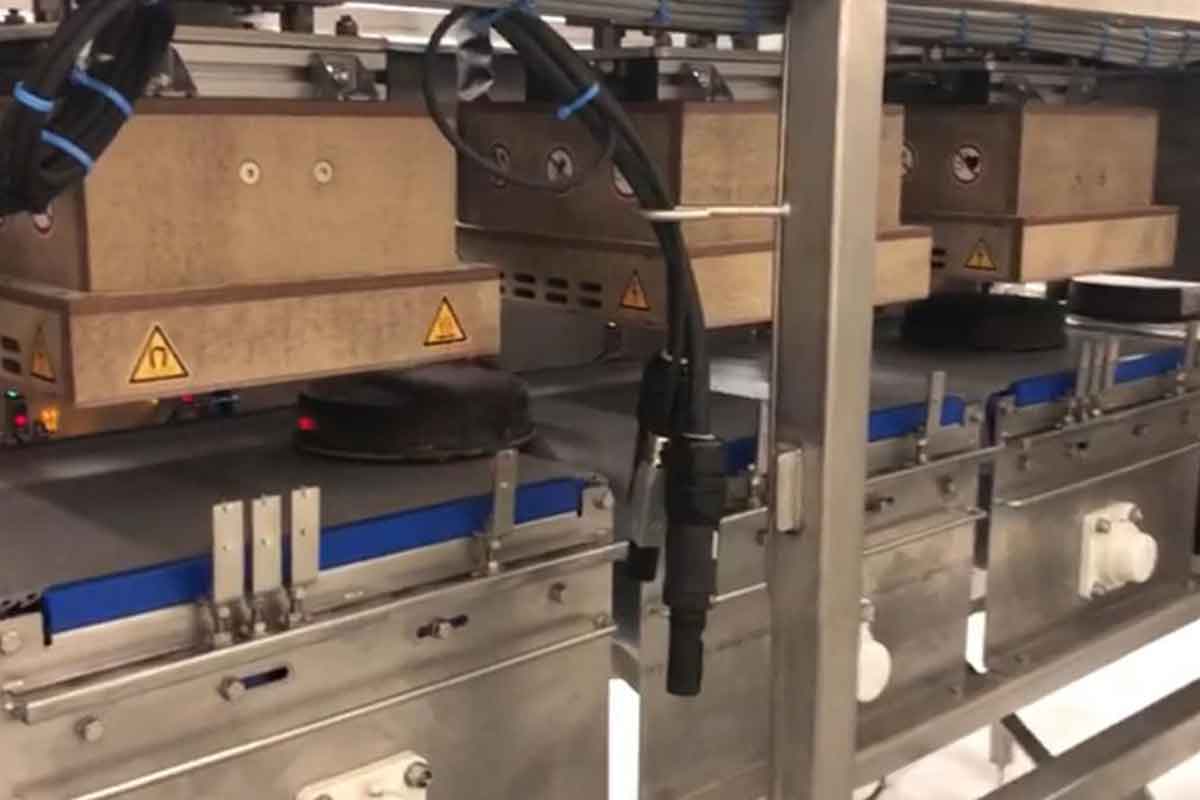
食品工业 · 生产线感应加热 ②
食品工业三
食品工业 · 生产线感应加热 ③
食品工业四
食品工业 · 生产线感应加热 ④
食品工业五
食品工业 · 生产线感应加热 ⑤
食品工业六
食品工业 · 生产线感应加热 ⑥
食品工业七
食品工业 · 生产线感应加热 ⑦
电磁仿真磁通密度
仿真 · 电磁仿真 · 磁通密度分布
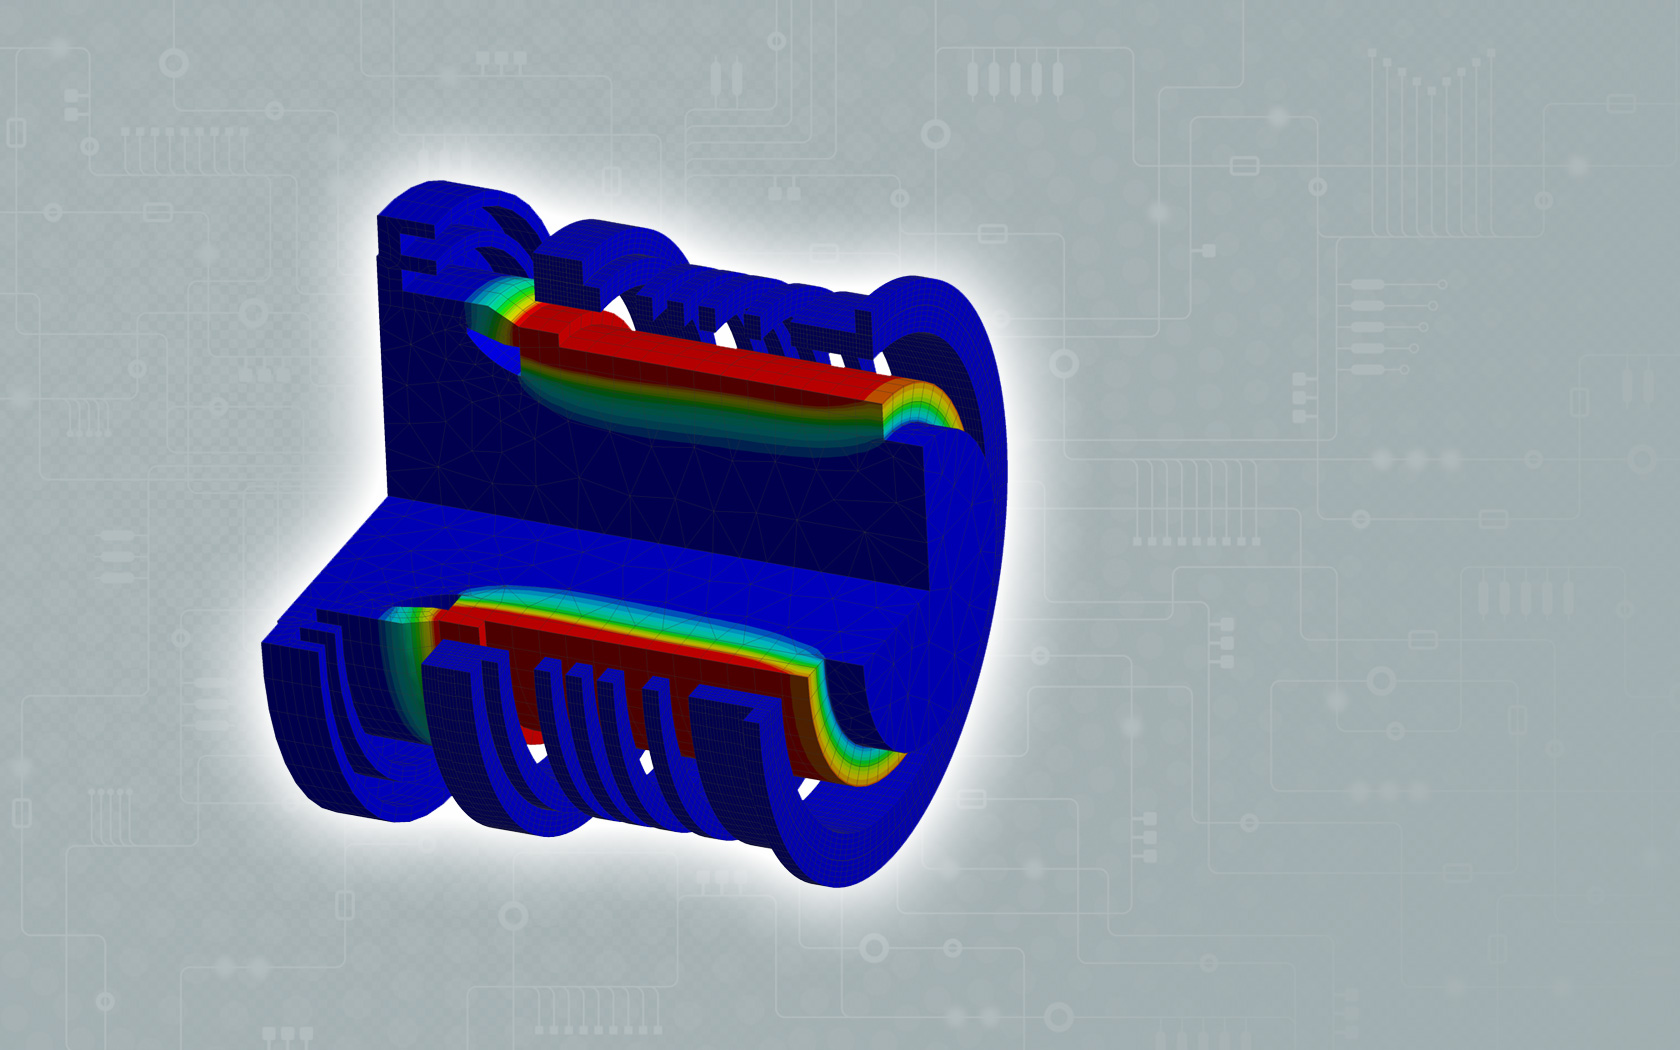
电磁仿真温度场
仿真 · 温度场分析
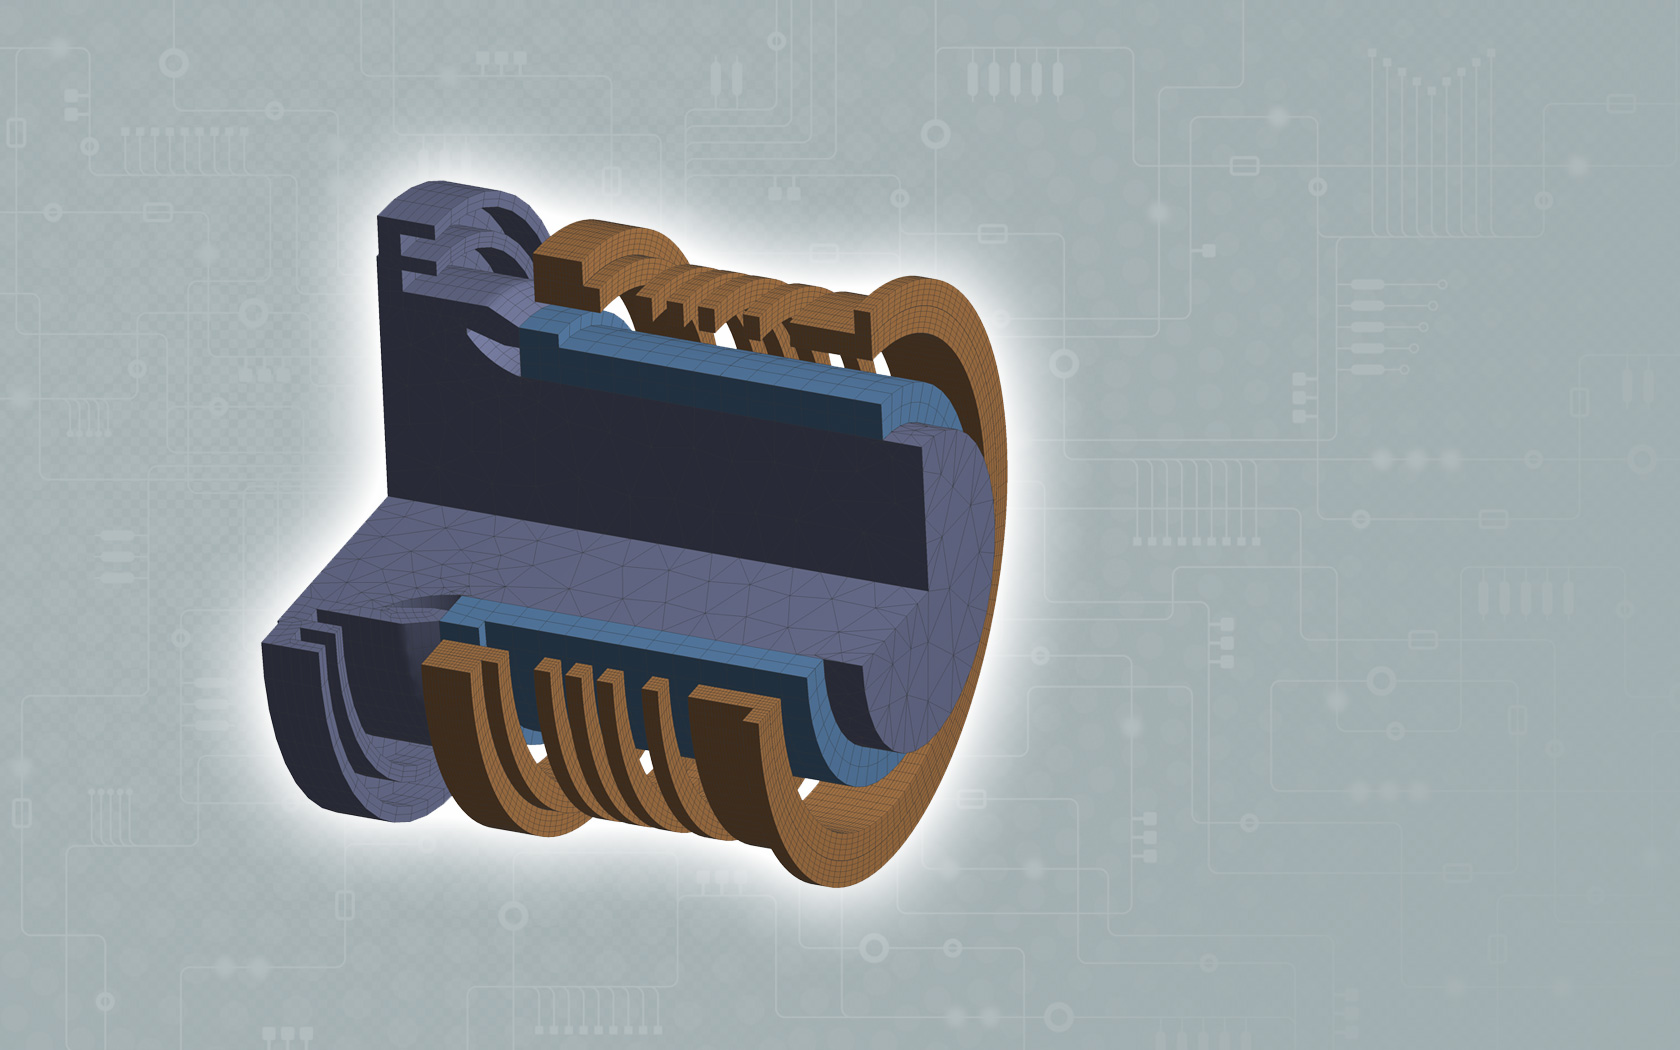
仿真网格划分
仿真 · 有限元网格划分
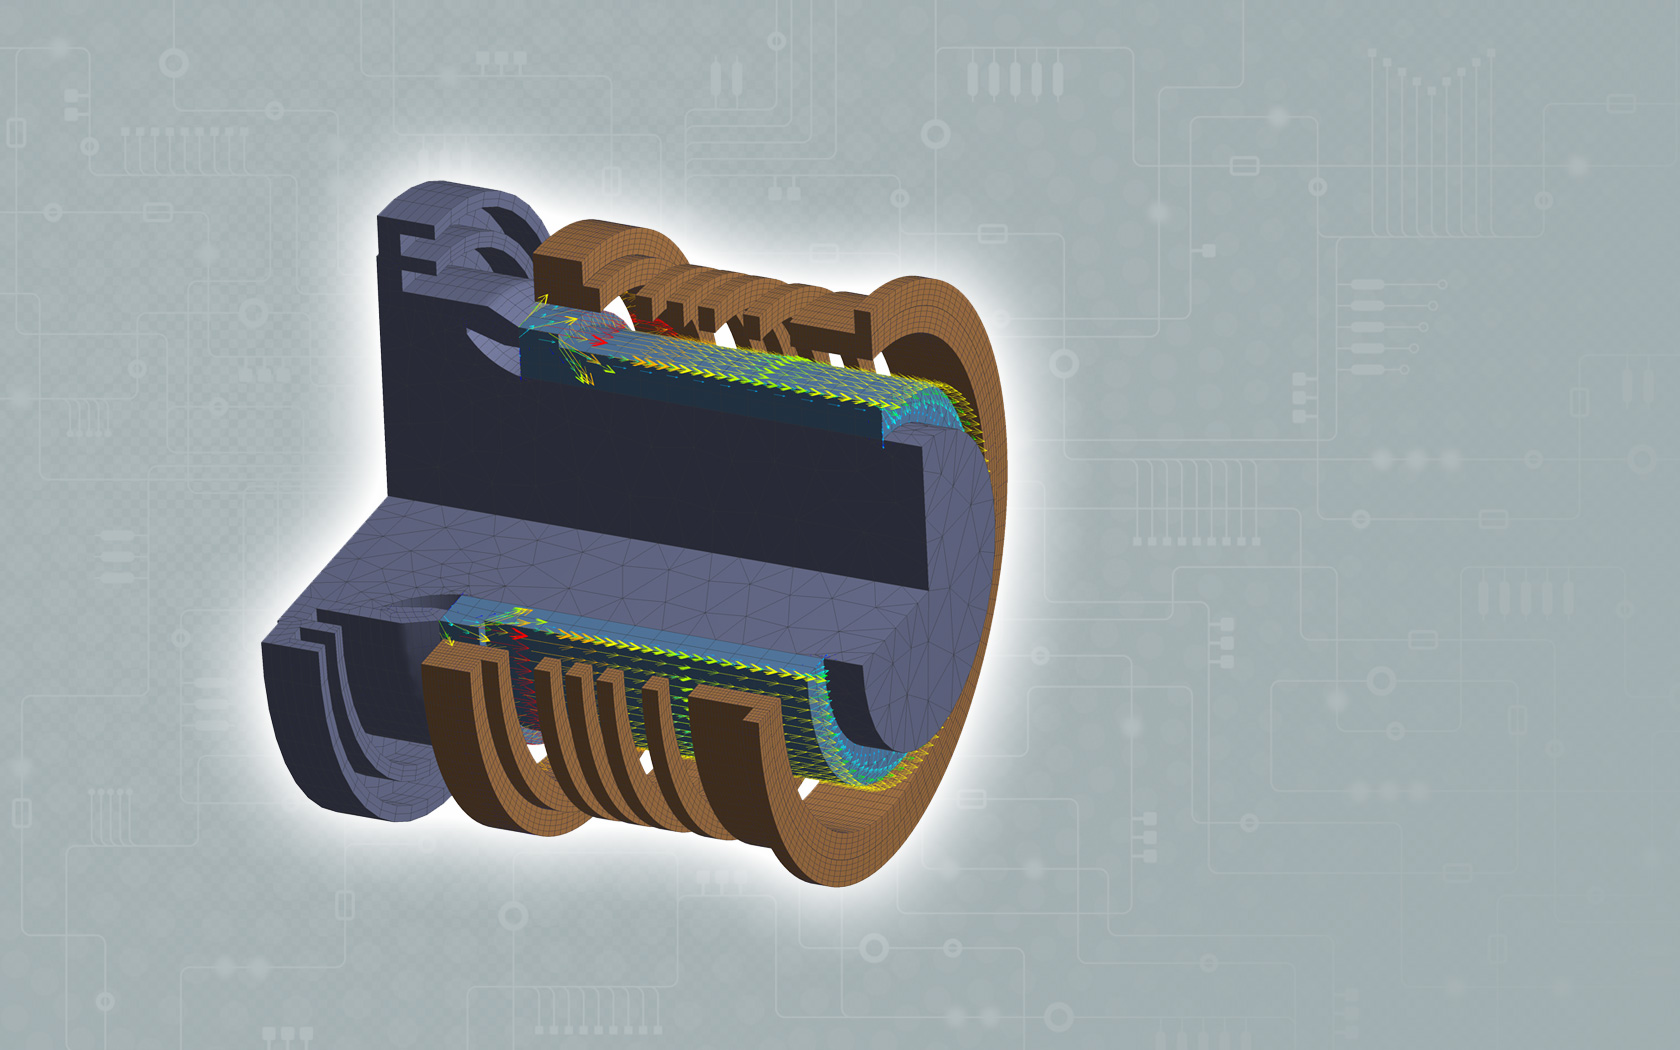
绕组设计仿真
仿真 · 感应器绕组设计
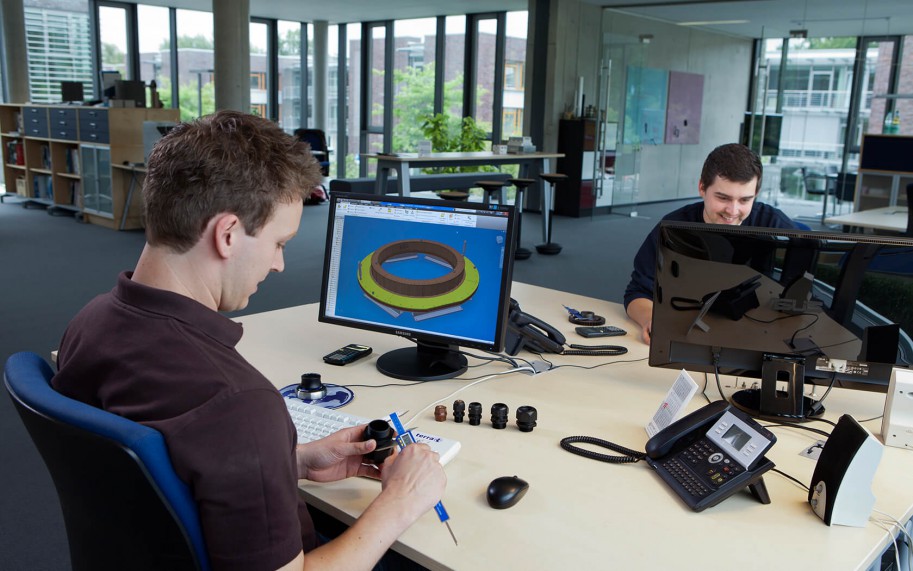
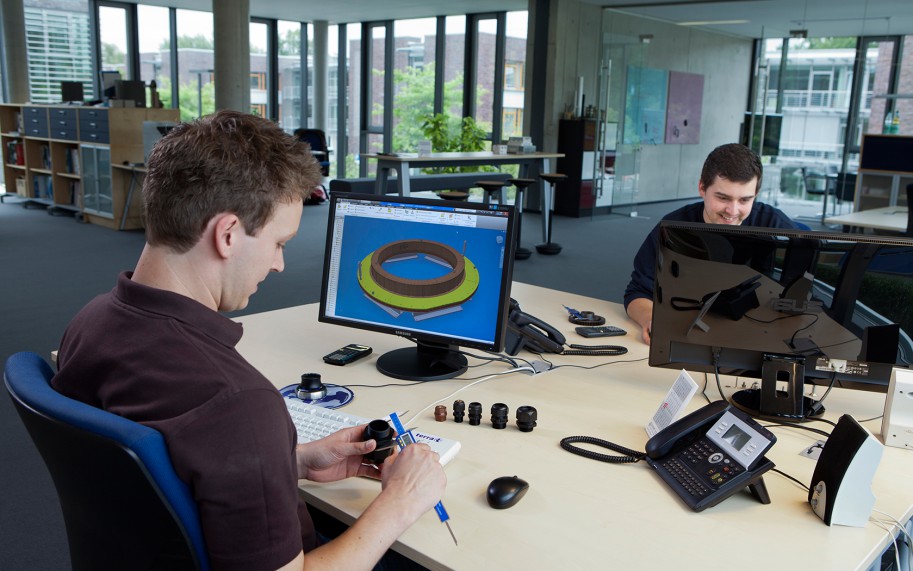
感应器CAD设计
研发 · 感应器 CAD 设计
现场服务
服务 · 现场服务
总部与团队一
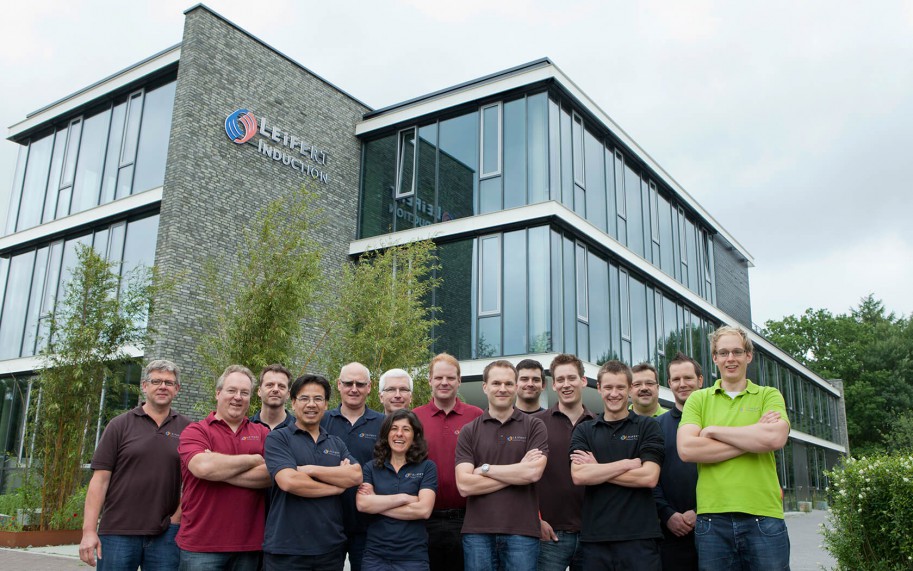
公司 · Oldenburg 总部与团队 ①
总部与团队二
公司 · Oldenburg 总部与团队 ②
总部与团队三
公司 · Oldenburg 总部与团队 ③
总部与团队四
公司 · Oldenburg 总部与团队 ④
现场活动五
公司 · 现场活动 ①
现场活动六
公司 · 现场活动 ②
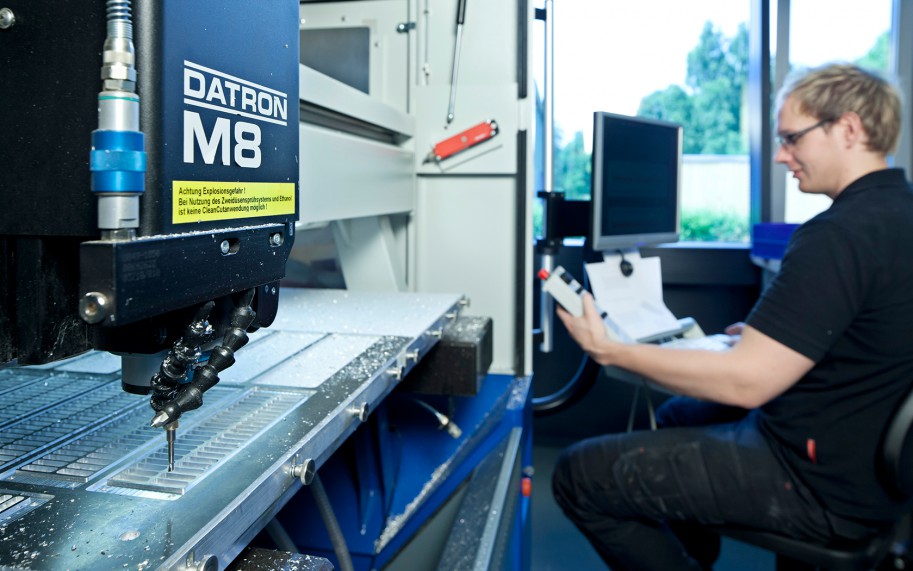
中频感应加热器整机装配
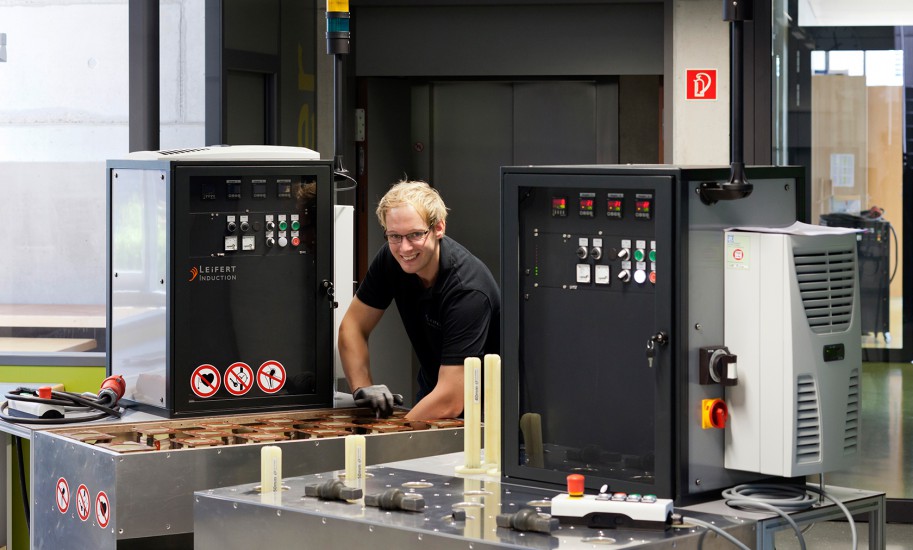
生产 · MF 中频感应加热器整机装配
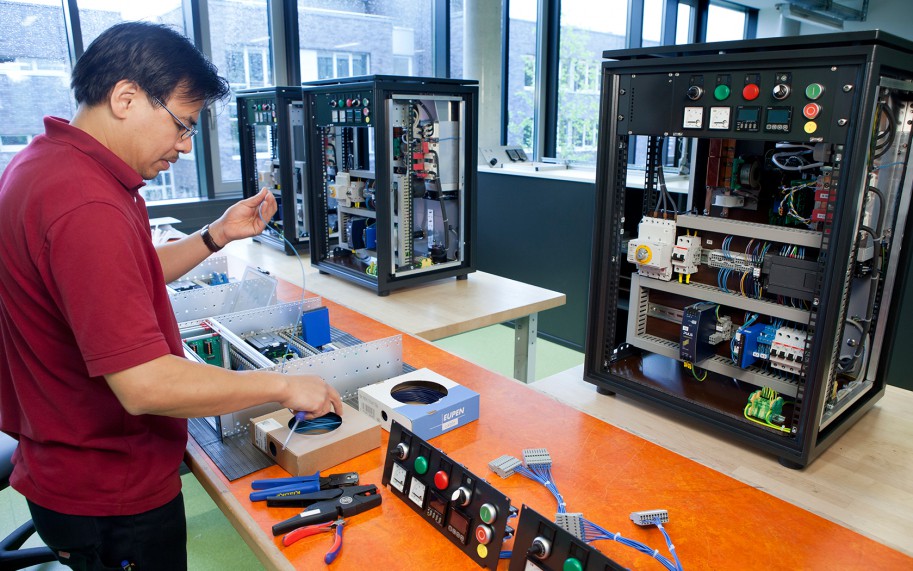
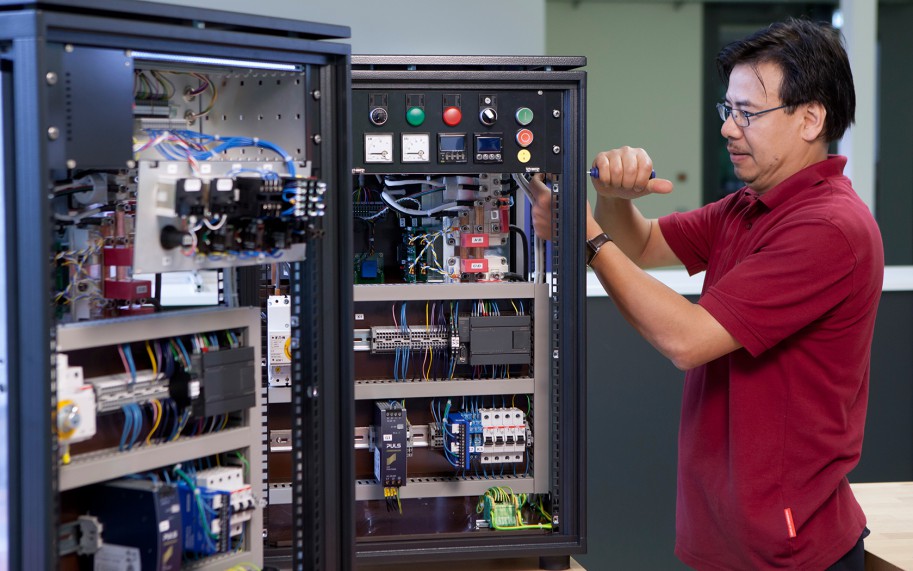
中频感应加热器内部电气装配
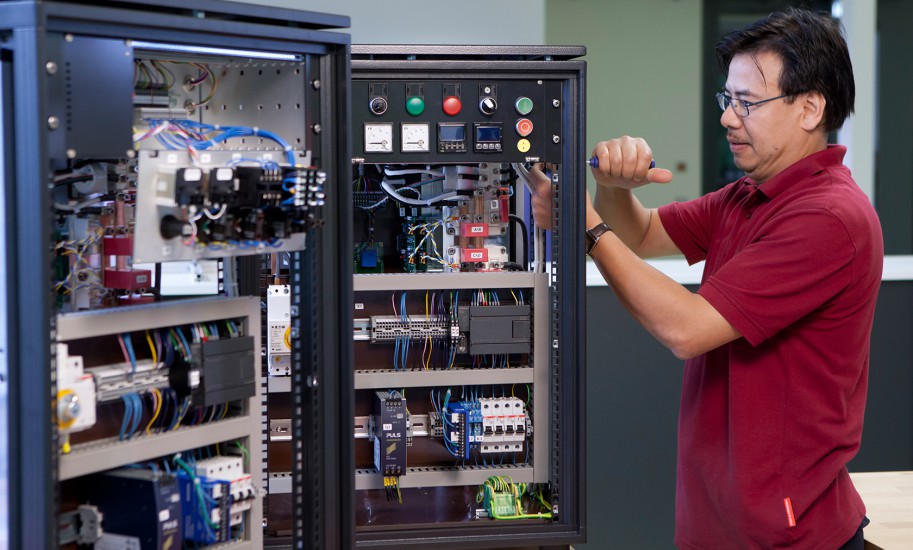
生产 · 中频感应加热器内部电气装配
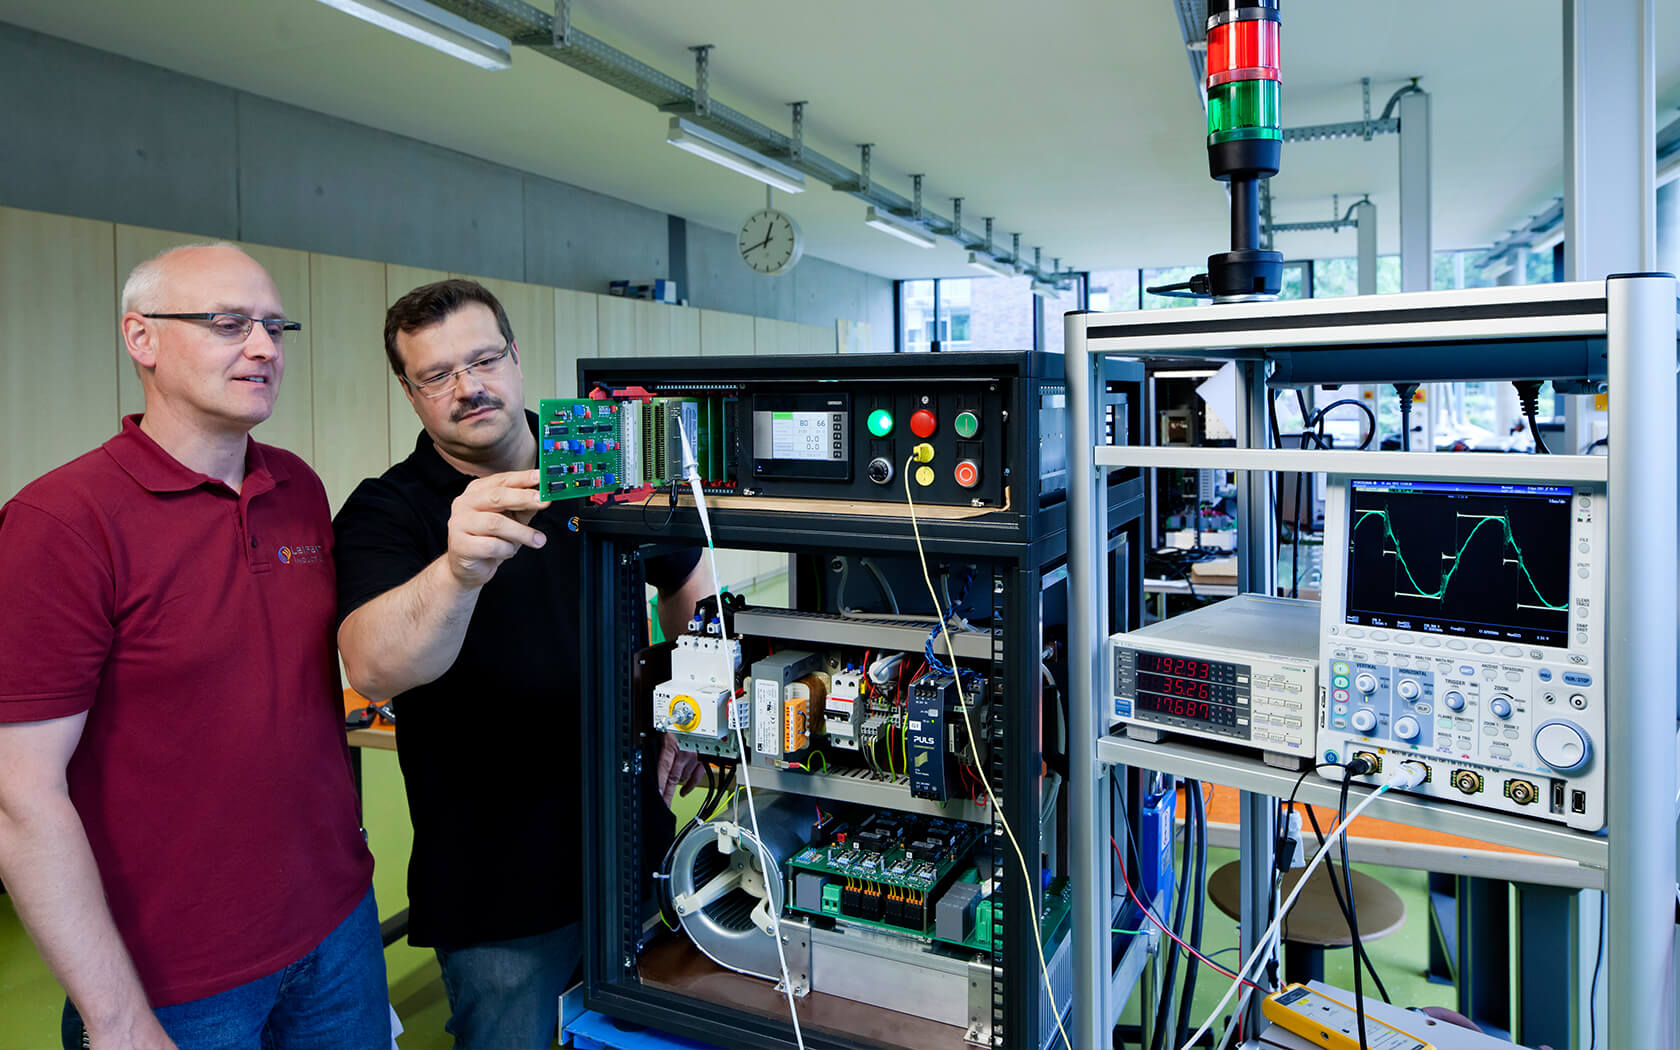
研发与测试
研发 · 整机测试与验证
Riter工厂
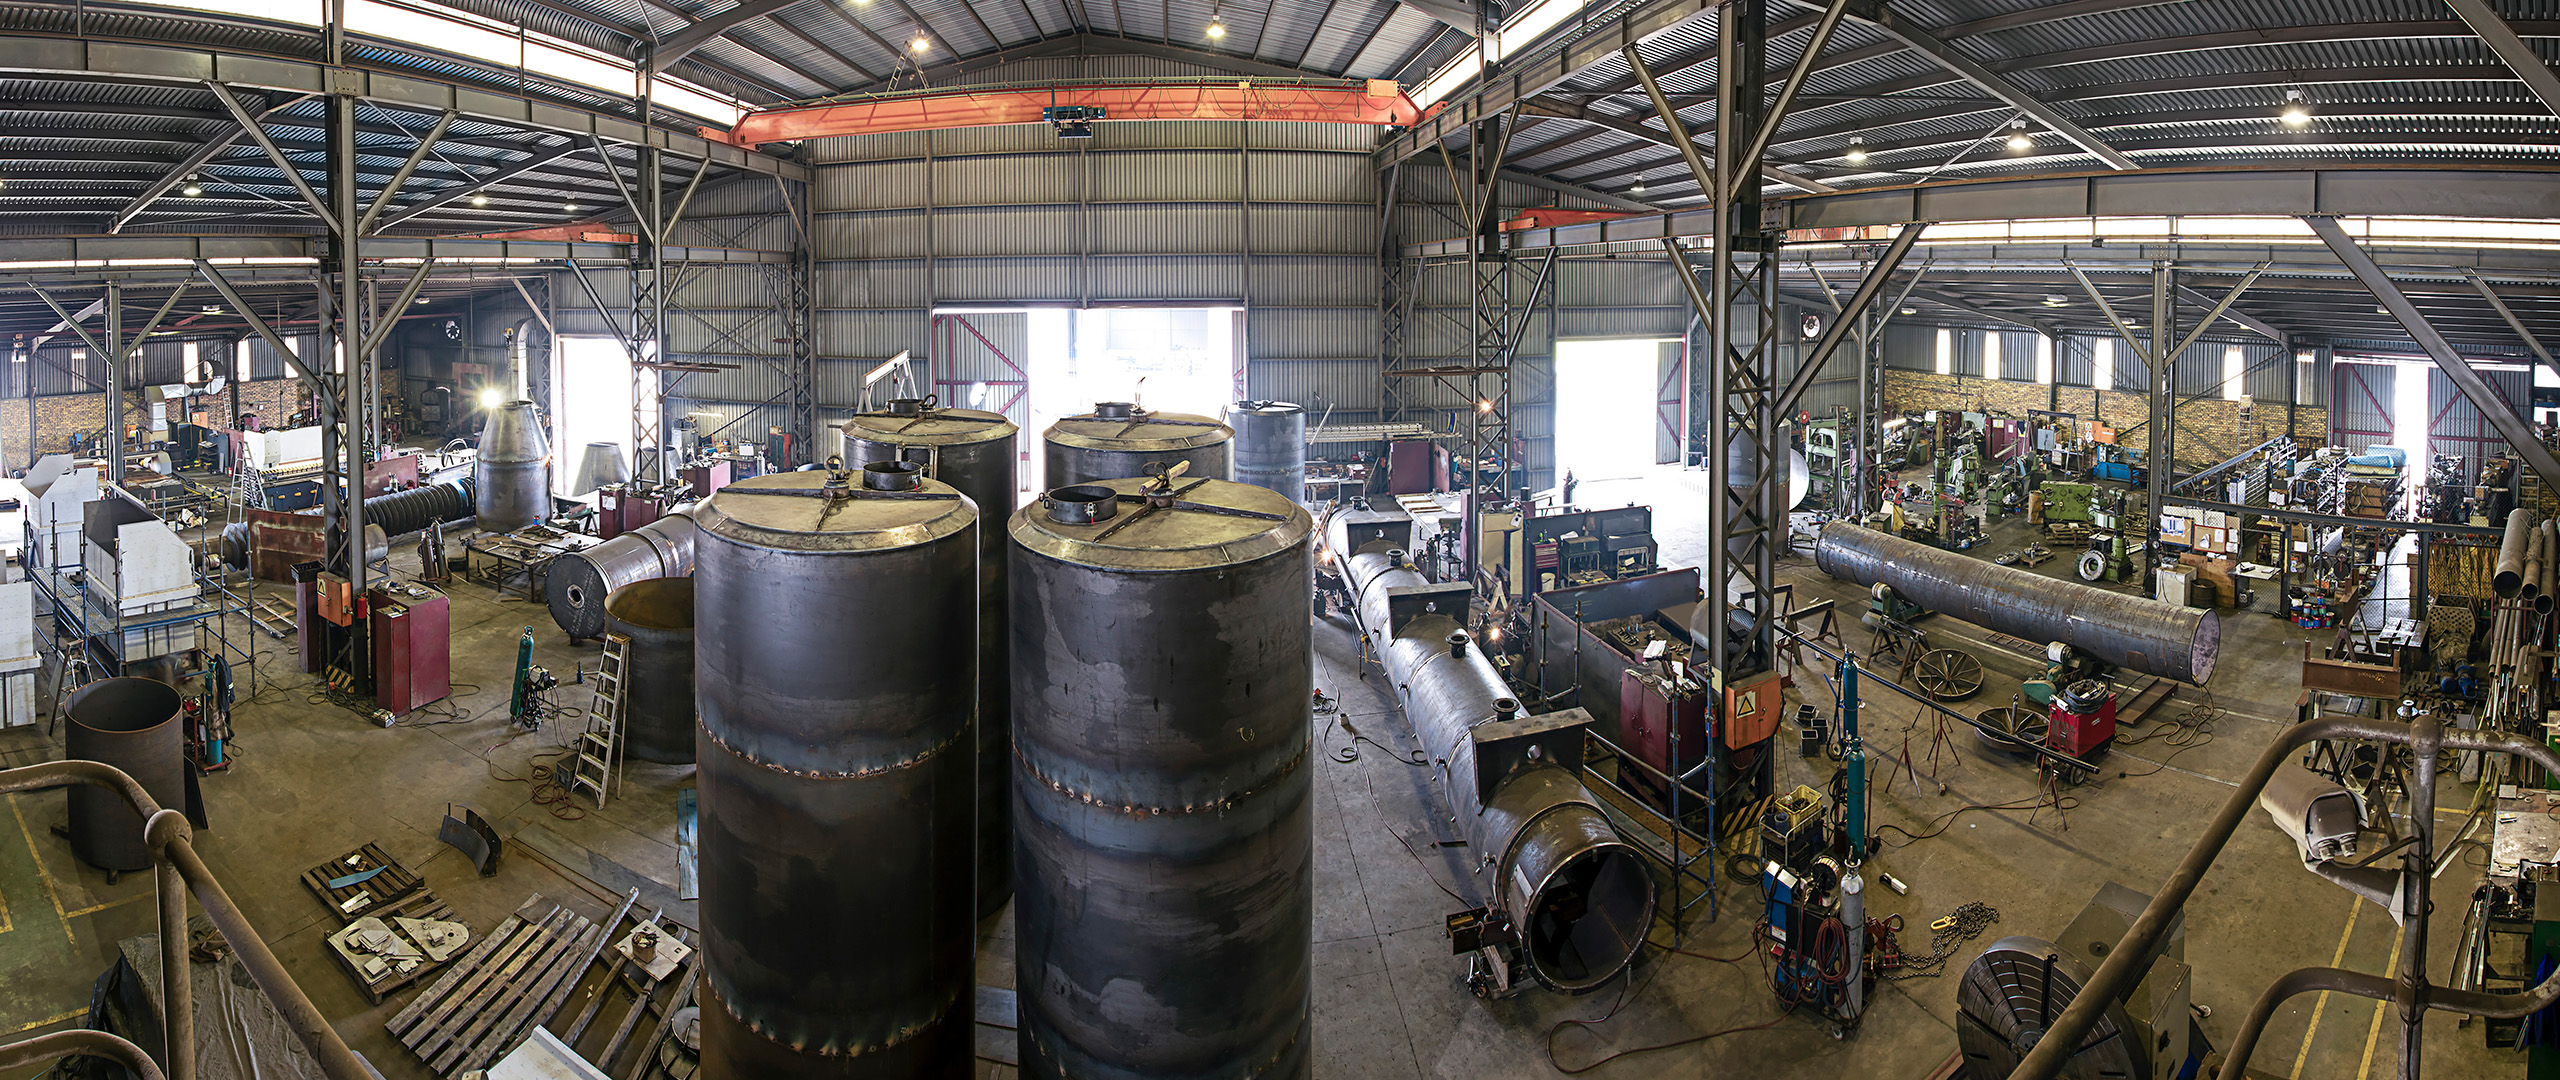
公司 · Riter 工厂全景
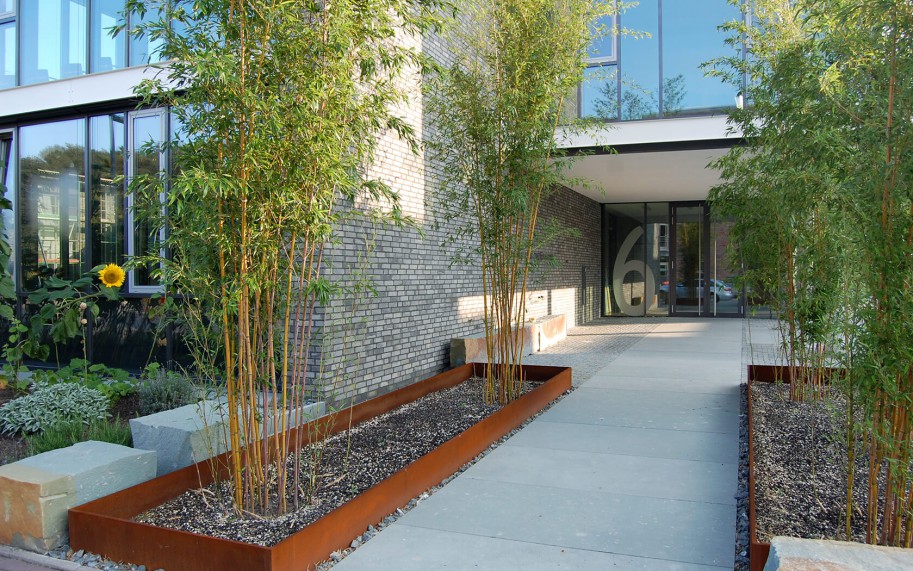
总部接待区
公司 · 总部接待区

技术洞察

中频感应加热技术文章

面向风电、管道焊接、铁路检修与装配现场的工程笔记:从过盈量计算、功率选型到温度曲线控制,全部按现场工况撰写,可直接用于工艺评估。

风电装配 2026-10-23 · 约 9 分钟

风电主轴承与偏航轴承感应热装:间隙计算、温度窗口与线圈选型

主轴承热装不是把工件烧热就行:过盈量决定温升,轴承钢回火温度决定上限,集肤深度决定升温是否均匀。本文给出可照搬的计算链。

阅读全文
风电装配 2026-10-23 · 约 9 分钟

风电齿轮箱行星架与销轴感应加热装配:过盈量、温度上限与工装布置

销轴热装的难点不是加热,而是在 150℃ 的回火红线以下把 0.1 mm 级的过盈量一次装配到位。

阅读全文
焊接预热 2026-10-23 · 约 10 分钟

海上风电单桩与导管架焊缝感应预热:碳当量、预热温度与柔性线圈布置

单桩壁厚动辄 80–120 mm,氢致裂纹是主要风险。感应预热可控、可复现、无明火,但要算准功率、铺对线圈、记全曲线。

阅读全文
管道焊接 2026-10-23 · 约 9 分钟

管道环焊缝感应预热与局部焊后热处理:均温带、梯度控制与功率配置

局部 PWHT 的验收核心不是中心温度,而是均温带宽度与轴向温度梯度。感应加热在这两点上比电阻加热垫更容易做准。

阅读全文
铁路检修 2026-10-23 · 约 8 分钟

铁路轮对轴承内圈感应拆装:25 秒升温、无损拆卸与检修节拍

冷拆会伤轴颈,火焰会伤内圈。感应加热把一次内圈拆卸压缩到半分钟内,且拆下的零件状态可判定、可复用。

阅读全文
选型指南 2026-10-23 · 约 11 分钟

中频感应加热器选型指南:功率、频率与感应线圈的匹配方法

选型不是看最大功率,而是算清 m·c·ΔT 之后再决定节拍。同一台设备换一个线圈,加热效率可能差三倍。

阅读全文
选型指南 2026-10-23 · 约 9 分钟

中频、高频与工频感应加热:频率如何决定加热深度、效率与节拍

频率不是越高越好:它决定热量产生在工件多深的位置,进而决定升温是表面焦、还是整体透。选错的代价是效率掉一半、节拍翻倍。

阅读全文
线圈设计 2026-10-23 · 约 10 分钟

感应线圈(感应器)设计要点:耦合间隙、匝数、冷却与使用寿命

同一台中频感应加热器配不同线圈,加热效率可以差三倍。差别来自耦合间隙、匝数匹配和冷却——不是功率。

阅读全文
工艺对比 2026-10-23 · 约 8 分钟

大型过盈配合加热工艺对比:感应、火焰与电阻加热怎么选

三种加热方式各有适用区间:单件大件看节拍,批量小件看均温,禁用明火的车间只剩一个选项。

阅读全文
工艺控制 2026-10-23 · 约 9 分钟

感应加热工艺的可复现性:温度曲线控制、热电偶布置与合规测量

可复现性的敌人不是设备精度,而是热电偶贴错位置、升温速率失控和没有留下记录。

阅读全文
钢铁行业 2026-10-23 · 约 8 分钟

轧辊与连铸辊的感应加热:辊颈热装、轴承座拆卸与现场节拍

轧辊不是加热越热越好:辊颈硬度层与轴承钢的回火温度共同决定了 80–120℃ 这条窄窗口。

阅读全文
航空检修 2026-10-23 · 约 9 分钟

航空发动机 MRO 中的感应加热拆装:材料限制、温度上限与可追溯记录

航空 MRO 验收的不是「加热到多少度」,而是全过程可追溯:曲线、测点、设备与人员都要留痕。

阅读全文
船舶海工 2026-10-23 · 约 8 分钟

船舶与海工大型过盈件现场感应加热:螺旋桨轴、舵杆与液压联轴节

海上平台与船坞禁止明火,这直接把火焰加热排除在外;同时大件加热的成败取决于轴向梯度,而不是中心温度。

阅读全文
能耗成本 2026-10-23 · 约 8 分钟

感应加热能耗与碳排放核算:与火焰、电阻加热的量化对比

同样升温 80 K,火焰加热的 CO₂ 排放约为感应加热的 2–3 倍,差距主要来自 5–15% 对 40–60% 的有效热利用率。

阅读全文
采购决策 2026-10-23 · 约 7 分钟

中频感应加热器租赁还是采购:成本临界点与决策模型

临界点通常落在每年 40–70 个作业日之间:低于它租赁更划算,高于它采购更划算,但隐性成本往往改变结论。

阅读全文

功率计算器

钢 / 铁感应加热估算

适用于温度不超过 300℃ 的钢 / 铁感应加热估算。核心公式:P · t = m · c · ΔT (P 设备功率 kW,t 加热时间 s,m 工件质量 kg,c 比热容 kW·s/(kg·K),ΔT 温差 K)

加热质量—kg
所需温差—K
所需功率 *—kW
单件能耗成本—元

* 未计入热辐射与热传导损耗。按钢计算:ρ = 7850 kg/m³,c = 0.49 kJ/(kg·K),线膨胀系数 α = 12×10⁻⁶/K。实际选型请与工程师确认。

所需功率 *—kW
理论热耗—kJ
耗电量—kWh
单件能耗成本—元

* 未计入热辐射与热传导损耗。依据 LEIFERT 官方功率计算器公式 P · t = m · c · ΔT。实际选型请与工程师确认。

全球客户

雷菲特 LEIFERT 服务客户(部分)

满意的客户是一家公司最好的名片。LEIFERT 的长期客户涵盖国际集团、大型企业与中型制造商,遍布工业、贸易与维护领域。
MTU 航空发动机
波音 BOEING
西门子 SIEMENS
阿尔斯通 ALSTOM
通用电气 GE
法马通 FRAMATOME
德国航空航天中心 DLR
德国铁路 DB
奥地利联邦铁路 ÖBB
梅赛德斯-奔驰
曼恩 MAN
固特异 GOODYEAR
采埃孚 ZF
Enercon
Vestas
Winergy
Siemens Gamesa
Nordex
Senvion
FAG 舍弗勒
铁姆肯 TIMKEN
SKF
安赛乐米塔尔
萨尔茨吉特
奥钢联 voestalpine

以上为 LEIFERT INDUCTION GmbH(雷菲特)官方公示的全球客户(部分)。各品牌商标与标识归其各自权利人所有,此处仅用于说明设备的应用与服务范围。
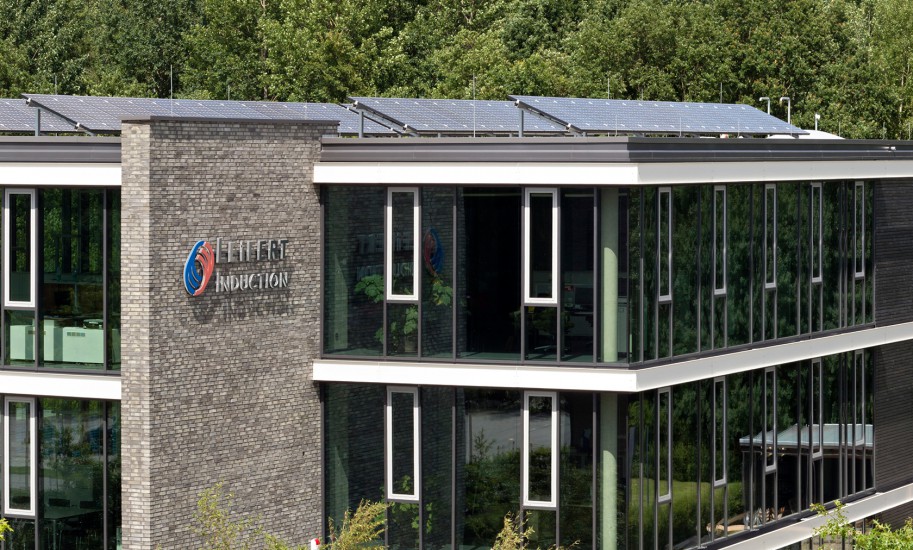
LEIFERT INDUCTION(雷菲特)德国 Oldenburg 总部
LEIFERT INDUCTION GmbH(雷菲特)总部 · 德国 Oldenburg

关于品牌方

LEIFERT INDUCTION GmbH

LEIFERT INDUCTION(中文名:雷菲特)总部位于德国 Oldenburg,专注于风冷中频感应加热器的研发与制造。 产品完全由内部团队设计开发——团队半数为工程师,并保持 100% 的自主制造深度, 以保证完美的加工品质。定制化的感应器与中频感应加热器组合,服务于全球工业客户。

公司名称Leifert Induction GmbH
中文名称雷菲特
地址Marie-Curie-Straße 6, 26129 Oldenburg, Germany
总经理Martin Leifert
电话 / 传真+49 (0) 441 - 800 66 30 - 0 / - 19
邮箱info@leifert-induction.de
注册信息Oldenburg 地方法院 HRB 202294 · VAT DE 814973054

中国区官方代理

公司名称宁波泰得科源进出口有限公司
Ningbo Taide Sci-tech Imp. & Exp. Co., Ltd.
地址中国宁波江北区宝马街8号1幢103室
电话+86 574-87658215
传真+86 574-87658211
邮箱info@taideglobal.com
zhoulif@taideglobal.com

有装配、拆卸或预热难题?

告诉我们工件,
由我们给出方案

无论您的需求来自风电、铁路、钢铁、航空、汽车、印刷还是焊接现场—— 把工件尺寸、材质与目标温度告诉我们,德国原厂与本地团队会共同为您选型。 不确定可行性?也欢迎直接来电沟通。

德国总部:Leifert Induction GmbH(雷菲特)· Marie-Curie-Straße 6, 26129 Oldenburg · 访问官方联系页

中国区官方代理:宁波泰得科源进出口有限公司(Ningbo Taide Sci-tech Imp. & Exp. Co., Ltd.)
中国宁波江北区宝马街8号1幢103室 · 电话 +86 574-87658215 · 传真 +86 574-87658211

快速询价

我们会在 1 个工作日内与您联系。