
选型的三个变量:能量、节拍、耦合
中频感应加热器选型看起来是在挑功率,实际上是在解三个变量的方程组:
- 能量:把工件加热到目标温度需要多少焦耳,由质量、材质与温升决定
- 节拍:这个能量要在多少时间内注入,决定了功率
- 耦合:功率能否有效传入工件,由频率、线圈形式与间隙决定
三者之中,耦合最容易被忽略。同一台中频感应加热器配不同线圈,实际加热效率可能相差两到三倍——这也是"参数看起来够用、现场却升温很慢"的最常见原因。
第一步:算能量 — 材料参数决定一切
| 材料 | 比热容 c J/(kg·K) | 线膨胀系数 α 10⁻⁶/K | 相对磁导率 μr | 感应加热适应性 |
|---|---|---|---|---|
| 碳钢 / 低合金钢 | 约 470 | 约 11.5 | 数百(居里点以下) | 最好,效率最高 |
| 铸铁 | 约 550 | 约 11 | 中等 | 良好,需注意局部过热 |
| 奥氏体不锈钢 | 约 500 | 约 16 | ≈ 1 | 可行,需要更大功率密度与低频匹配 |
| 铝及铝合金 | 约 900 | 约 23 | 1 | 可行,电阻率低,需专用线圈设计 |
| 铜及铜合金 | 约 385 | 约 17 | 1 | 最难,需要高功率密度与专用设计 |
注意"被加热质量"不等于工件总质量:线圈磁场覆盖不到的部分主要通过热传导升温,在计算能量时通常可以打折计入(如取 60–80%)。但对于需要整体均温的工件,应按全部质量计算并留出保温时间。
第二步:定功率 — 先定节拍再倒推
综合效率 η 的取值建议:
| 工况 | η 建议值 | 说明 |
|---|---|---|
| 小件(< 20 kg) | 0.50 – 0.60 | 散热面积相对体积大,损失占比高 |
| 中件(20 – 200 kg) | 0.60 – 0.70 | 最常见的装配/拆卸工况 |
| 大件(> 200 kg,有保温覆盖) | 0.70 – 0.80 | 保温棉覆盖可显著提升效率 |
| 高温工况(> 500℃,如 PWHT) | 0.40 – 0.50 | 辐射与传导损失大幅上升 |
| 无保温覆盖 | 在上述基础上再降 0.05 – 0.10 | 保温是最经济的提效手段 |
反过来用:先算能接受的最长节拍
很多现场其实不缺功率,缺的是对节拍的明确预期。建议先回答"这道工序最多允许占用多少分钟",再按公式倒推功率。若倒推出的功率超出设备功率段,正确做法是分段加热或多机并联,而不是延长节拍去迁就。
第三步:选频率 — 集肤深度与壁厚匹配
在 10–25 kHz 这一典型区间内,碳钢的集肤深度大致落在 0.1–1 mm 量级(冷态)。这意味着热量从表层生成后主要依靠热传导向内扩散,因此:
- 厚大截面工件(机架、大型轴承、单桩):取频率范围下限,配合保温均温段,透热更充分、内外温差更小
- 薄壁与表面加热(薄环件、迷宫环、焊缝):可取上限,升温更快
- 非铁磁材料(奥氏体不锈钢、铝、铜):μr ≈ 1,集肤深度大、耦合弱,需要更大功率密度,频率选择更依赖线圈设计
第四步:选线圈 — 形式是效率的分水岭
| 线圈形式 | 典型工件 | 关键参数 |
|---|---|---|
| 内场线圈 | 轴承内圈、齿轮内孔、联轴器孔 | 与孔壁间隙越小效率越高,通常 3–10 mm |
| 外场线圈 | 轴承座、环形座圈、轮毂 | 需考虑工件外径与线圈内径匹配 |
| 柔性线圈 | 机架、管道、焊缝、直径多变的工件 | 匝数与匝间距决定均匀性,覆盖宽度决定均温带 |
| 预热感应台 | 小型环件、螺栓、衬套 | 平面线圈,工件放置其上,适合批量连续作业 |
线圈设计上还有几个通用原则:耦合间隙尽量小(能量密度随间隙增大快速衰减)、覆盖面积匹配加热区(过大浪费功率,过小造成不均)、线圈自身冷却可靠(风冷机型依靠强制风冷,需保证风道不被遮挡)。
第五步:供电与环境条件
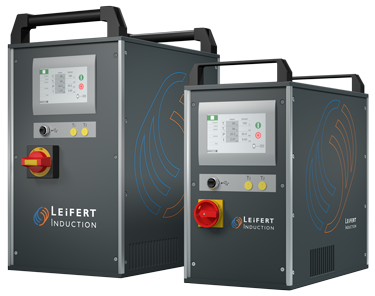
- 供电:三相供电,最高可达 550 V、50/60 Hz 兼容;宽幅设计可以适应不同国家电网与船电、柴油中频感应加热器供电
- 冷却:风冷结构省去水冷机组与管路,可移动性更好,适合野外、高空与海上作业
- 控制:时间控制、温度控制、可编程温度曲线三种模式;最多支持 2 路 K 型热电偶反馈
- 环境:粉尘、盐雾、湿度会影响接插件与线圈寿命,海上与野外工况需提前确认防护方案
五个常见选型错误
- 只看最大功率,不算节拍:60 kW 机型加热 800 kg 工件同样要几十分钟,功率与质量必须一起看
- 忽略线圈定制周期:设备到货只是开始,线圈设计与制造往往决定项目能否按时开工
- 用工件总质量代替被加热质量:线圈覆盖不到的部分不应全额计入,但整件均温需求要单独考虑
- 按常温比热容估算高温工况:600℃ 时钢的比热容比常温高出约 30%,直接套用会低估功率
- 选时间控制模式做关键工序:初始温度与环境差异会让"定时"变成"碰运气",关键工序应使用温度或温度曲线控制
常见问题
10–60 kW 够用吗?
覆盖绝大多数装配、拆卸与预热工况。超出这一范围的通常是超大质量工件(如整机机架、单桩整圈预热),解决方案是分段加热或多机并联,而不是追求单机超大功率。
能不能先买设备后配线圈?
不建议。线圈决定了能量能否有效传入工件,是选型的一部分而非配件。建议在询价阶段就提供工件图纸,让设备与线圈一并配置。
非铁磁材料(不锈钢、铝)能不能加热?
可以,但效率低于碳钢,需要更大功率密度与针对性的线圈设计。询价时应明确材料牌号,以便给出准确的功率建议。
现场电压不稳怎么办?
宽幅供电设计可以容忍一定范围的波动,支持 50/60 Hz。若现场使用柴油发电机供电,需确认容量裕度(建议不低于设备额定功率的 1.5 倍)。
需要针对您的工件做工艺评估?
提供工件材质、尺寸、过盈量或焊缝规格与目标温度,我们可直接给出功率配置、线圈形式与升温节拍建议。