
风电装配为什么从火焰转向感应加热
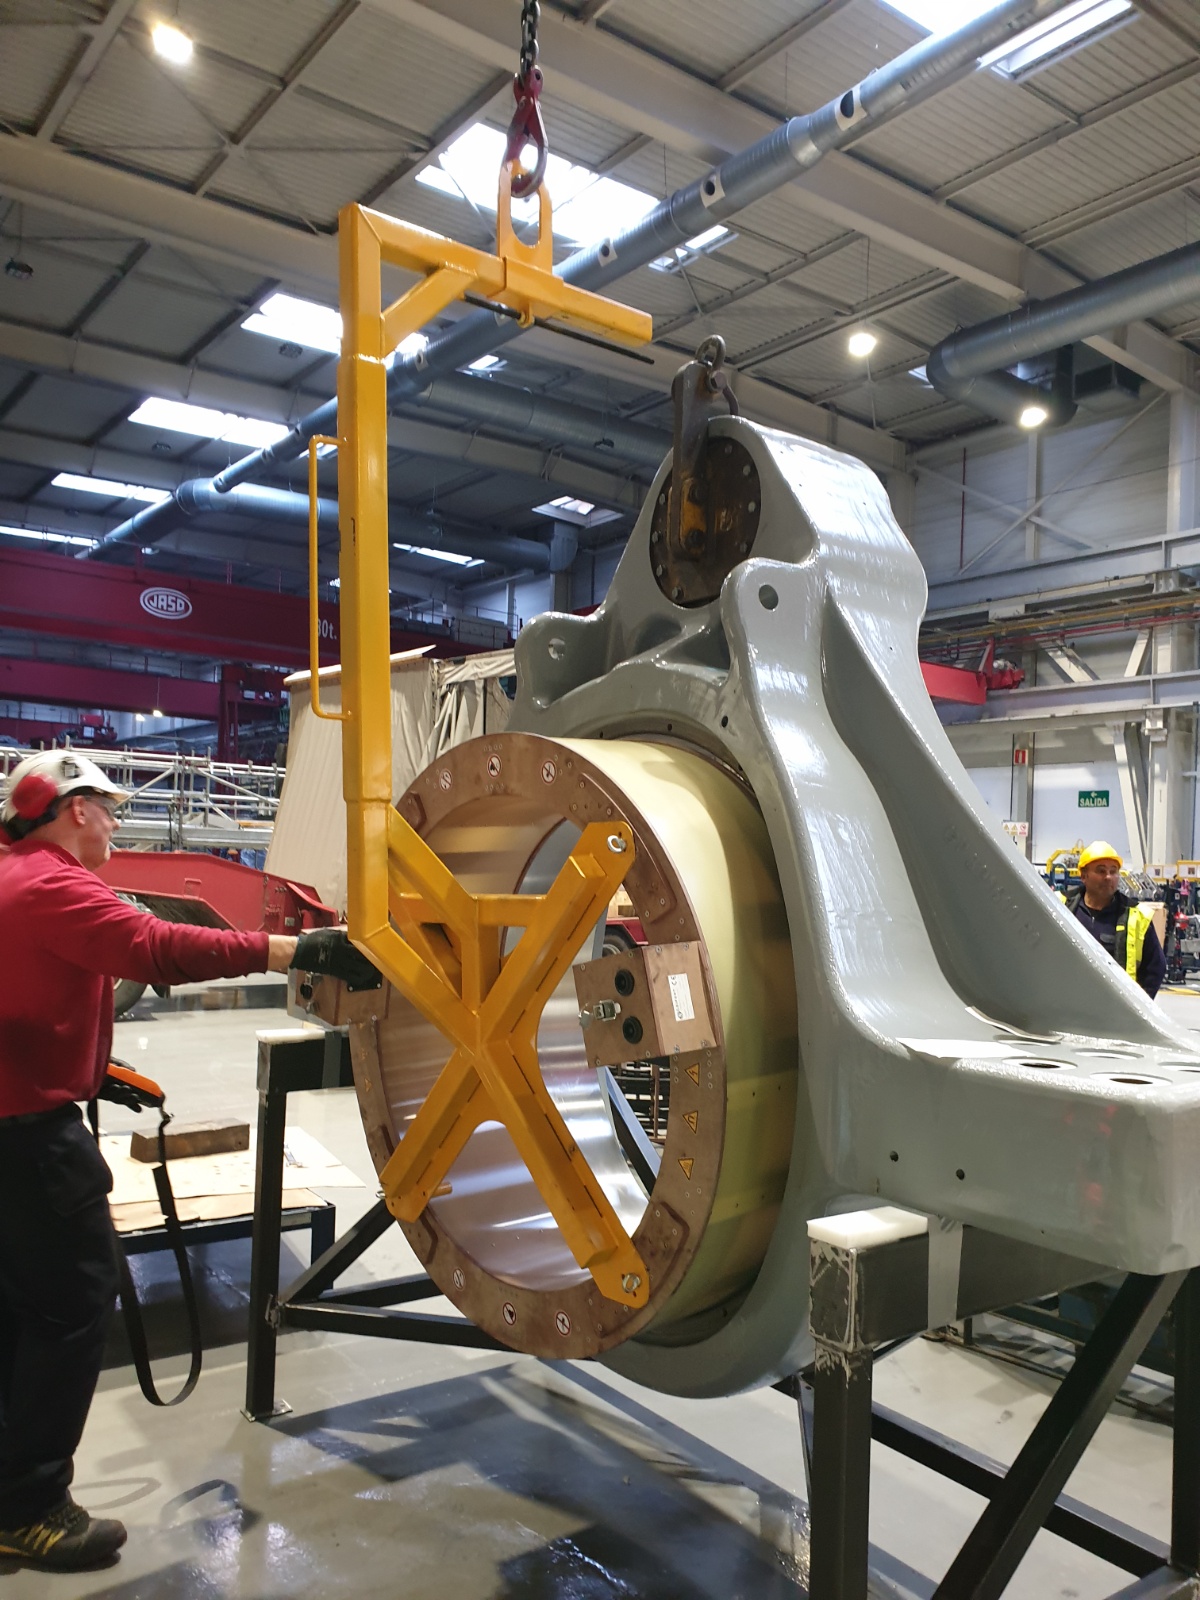
一台陆上机组的传动链上,主轴承、偏航轴承、变桨轴承、齿轮箱内的行星销与齿圈,几乎全部依靠过盈配合传递扭矩。传统做法是火焰烘烤或油浴加热,但这两条路径在风机大型化之后都走到了尽头:主轴承内圈直径动辄 800–1200 mm,火焰加热靠人工手持烤枪来回摆动,内圈各点温差常常超过 60℃,局部甚至出现蓝色氧化色——这意味着表层组织已经发生变化。
中频感应加热器的差别在于能量是在工件内部产生的,而不是从表面传导进去。感应线圈建立交变磁场,工件里感生涡流,热量直接在材料内部生成。因此升温速度、温度分布和可重复性都由设备的控制逻辑决定,而不是由操作者的经验决定。
- 能量直接作用于工件:不依赖环境与介质,可复现、可控、批次一致
- 风冷结构、紧凑可移动:单件与批量作业皆宜,现场不需要水冷机组与循环水
- 环保低噪:无明火、无废气排放,装配与拆卸过程不损伤工件表面
第一步:从过盈量反推所需温升
热装的核心是让内孔(或外圈)膨胀出足够的量。钢的热膨胀是线性的,孔径膨胀量由下式决定:
反过来,如果图纸给定的过盈量为 δ,且希望留出 δ₀ 的装配间隙(工程上通常取 0.1–0.3 mm,直径越大取值越大,用于补偿吊装对中与套入过程的时间损耗),所需温升就是:
算例:主轴颈 d = 900 mm
图纸过盈量 δ = 0.85 mm,取装配间隙余量 δ₀ = 0.15 mm。
ΔT = (0.85 + 0.15) / (11.5×10⁻⁶ × 900) = 1.0 / 0.01035 ≈ 97 K
也就是说,从 20℃ 的车间温度出发,把内圈加热到约 115–120℃ 即可获得约 1.0 mm 的膨胀量,装配窗口足够。
注意这个结论与"直径越大越要多加热"的直觉相反:当过盈量按直径等比设计时(δ ≈ 0.001d),所需温升与直径无关,只取决于过盈比 δ/d。真正随直径增长的是质量,也就是功率需求。
第二步:温度上限为什么是 80–120℃
温升算出 97 K 之后,还要检查它是否落在材料允许的温度窗口内。滚动轴承用钢(100Cr6 / GCr15 一类)的回火温度通常在 150–180℃ 区间,超过这一温度,套圈的硬度与尺寸稳定性都会受到影响。因此轴承行业普遍建议装配加热不超过 125℃。
除此之外还有几个约束:
- 密封件与保持架:带密封的轴承单元,橡胶件耐温通常低于金属本体,需要按最低耐温元件定上限
- 相邻部件:主轴承加热时热量会传导到相邻齿轮或涂装表面,需要评估涂层耐温
- 硬度层:渗碳或感应淬火的齿面、滚道,长时间中温停留可能引起回火软化
所以工程上的典型窗口是:装配加热 80–120℃;仅用于拆卸、且零件不再复用的场合(如轮对轴承内圈)可以放宽到 140℃ 附近。
为什么均匀比高温更重要
局部超温 30℃ 带来的损伤,往往大于整体温度偏低 10℃ 造成的装配困难。感应加热配 2 路热电偶(分别贴在内圈不同方位)+ 保温均温阶段,可以把套圈温差控制在 10–15℃ 以内——这是火焰加热很难做到的。
第三步:频率与集肤深度意味着什么
中频感应加热器通常工作在 10–25 kHz。这个频率区间不是随便定的,它由集肤深度决定——涡流主要集中在工件表层,深度可用下式估算:
碳钢在冷态下 ρ ≈ 0.2、μr 可达数百,代入 10 kHz 得到集肤深度约 0.1–0.3 mm;也就是说,起始阶段热量确实集中在很薄的一层。但钢超过居里点(约 770℃)后 μr 骤降到 1 附近、ρ 升到约 1.0,集肤深度会扩展到 5 mm 量级。
在风机装配常用的 100–150℃ 区间,钢仍处在强磁性状态,表层发热密度很高。这带来两个工程结论:
- 必须控制升温速率并设置均温保温段,否则表层与心部温差过大,热应力会引起变形
- 频率越高,热量越浅、升温越快、均匀性越差;厚大截面工件更适合取频率范围的下限,薄壁与表面加热取上限
第四步:线圈形式怎么选
同一台中频感应加热器配不同线圈,加热效率可能相差数倍。风电现场常见四类:
| 线圈形式 | 磁场位置 | 典型工件 | 适用理由 |
|---|---|---|---|
| 内场线圈 | 置于内孔,向外加热 | 主轴承内圈、齿轮内孔、联轴器孔 | 热量从内向外扩散,正好匹配"内孔膨胀"的需求,热效率最高 |
| 外场线圈 | 套在工件外侧,向内加热 | 轴承座、环形座圈、轮毂 | 需要从外部装配线圈、工件内腔不可达时使用 |
| 柔性线圈 | 缠绕或贴合于工件表面 | 机架、大型环件、焊缝、直径多变的工件 | 尺寸适应性强,一套线圈覆盖多种直径,适合批量小、规格多的检修场景 |
| 预热感应台 | 平面线圈,工件放置其上 | 小型环件、螺栓、衬套 | 批量小件连续作业,放上即加热,节拍最短 |
主轴承这类"内孔装配"工况,优先选内场线圈:磁场集中在内圈上,外圈与滚子基本不参与发热,温升快、能耗低,也避免了滚动体被加热。
第五步:功率估算实例
功率由能量与节拍共同决定:
算例:主轴承内圈 320 kg
m = 320 kg,ΔT = 95 K(20℃ → 115℃),取 c = 470 J/(kg·K)、η = 0.65。
能量 E = 320 × 470 × 95 ≈ 14.3 MJ
若目标节拍 12 min(720 s):P = 14.3×10⁶ / (720 × 0.65) ≈ 30.5 kW
若现场有 60 kW 机型:t = 14.3×10⁶ / (60000 × 0.65) ≈ 367 s,约 6 分钟
这个算例说明两件事:一是 10–60 kW 的功率段足以覆盖绝大多数风电装配工况;二是缩短节拍的唯一手段是提高功率,而提高功率的边际成本远低于延长一条装配线占用时间的成本。如果现场节拍是瓶颈,选大功率机型,而不是靠延长加热时间去凑。
第六步:现场流程与质控要点
- 加热前:清洁配合面,复测轴颈与内孔实际尺寸,确认真实过盈量;核对线圈与工件间隙(通常 3–15 mm,越紧效率越高)
- 布点:至少 2 路 K 型热电偶,贴在被加热套圈的不同方位,避开线圈正下方与通风口
- 设定曲线:采用可编程温度曲线模式,升温段控制速率(大截面工件建议不超过 40–60 K/min),到温后进入保温均温段
- 测量确认:用内径千分尺或量规实测膨胀量,而不是只看温度——实测膨胀量才是装配是否可行的直接判据
- 装配:工装就位一次到位,避免反复套入导致温度损失;必要时用热成像确认套圈整体温度分布
- 冷却与复测:自然冷却至环境温度后复测游隙与径向跳动,并将温度曲线存档
把温度曲线存档这件事看起来琐碎,却是整套工艺可复现的地基:下一批次、下一台机组、另一个班组的作业,都能以同一条曲线为基准。对需要通过质量体系审核的装配线而言,这往往比设备本身的参数更重要。
常见问题
感应加热会不会让轴承退磁或损伤滚动体?
感应加热的交变磁场本身不会让轴承钢产生有害的剩磁,装配后按常规流程检测即可。关键是线圈选择:内场线圈把能量集中在内圈上,滚动体与外圈基本不参与发热,因此不会因加热而损伤。
主轴承加热到 120℃ 够不够,能不能再高一点?
够不够取决于实测膨胀量,而不是温度数字。按过盈量算出所需温升,再确认它落在轴承钢允许窗口内(通常不超过 125℃)。若确实膨胀不足,优先检查过盈量测量值与线圈耦合效率,而不是简单提高目标温度。
一台设备能覆盖整条风电装配线吗?
通常可以。10–60 kW 的功率段配以内场、外场、柔性线圈的组合,能够覆盖主轴承、偏航/变桨轴承、齿轮箱行星销、转子轮毂等绝大多数工位。真正需要单独评估的是机架这类超大质量工件,它可能要求多机并联或分段加热。
加热时间能不能再短一些?
可以,代价是功率。P 与 t 成反比:同样的能量,节拍压缩一半就需要功率翻倍。选型时应先确定可接受的最长节拍,再倒推功率,而不是反过来。
需要针对您的工件做工艺评估?
提供工件材质、尺寸、过盈量或焊缝规格与目标温度,我们可直接给出功率配置、线圈形式与升温节拍建议。