
管道焊接的两道热工序
管道环焊缝涉及两道热处理工序,目的完全不同:焊前预热是为了降低冷却速度、避免冷裂纹;焊后热处理(PWHT)是为了消除残余应力、改善热影响区韧性。前者温度通常在 100–250℃,后者按材质常在 550–650℃ 区间并需要保温。
两道工序过去多用陶瓷电阻加热垫完成,工艺成熟但有两个痛点:升温慢(达到 600℃ 常常需要 1–2 小时)、温度均匀性高度依赖保温棉包扎质量。感应加热在这两点上都有明显优势——能量在管壁内部生成,升温速度可以提高数倍,且温度分布由线圈布置决定,重复性更好。
三个带宽:加热带、均温带与梯度控制带
局部热处理(只加热焊缝及其邻近区域,而不是整根管子进炉)的验收核心不是"焊缝中心到了多少度",而是温度分布。行业通行做法(如 AWS D10.10 的推荐实践)把加热区域划分为三段:
| 区段 | 作用 | 工程取值经验 |
|---|---|---|
| 加热带(Heated band) | 线圈或加热元件实际覆盖的区域 | 由线圈宽度与缠绕匝数决定 |
| 均温带(Soak band) | 必须全部落在规定温度区间内的区域,验收以此为准 | 焊缝每侧 ≥ 2–3 倍板厚,或按规范要求取更大值 |
| 梯度控制带(Gradient control band) | 在加热区与未加热管体之间提供平缓过渡,避免产生新的热应力 | 由保温棉宽度与线圈边缘布置决定 |
局部加热最容易被忽视的失败模式是:中心温度达标了,但均温带边缘温度不足,或轴向温度梯度过陡——后者会在远离焊缝的位置引入新的应力集中。因此线圈宽度与保温包扎方案必须一起设计,不能只按焊缝尺寸缠绕。
柔性线圈的缠绕方案
- DN300–DN600:线圈沿管周缠绕 8–14 匝,覆盖宽度 200–300 mm,单点加热即可覆盖均温带
- DN600–DN1200:12–20 匝,覆盖宽度 300–500 mm,周向布置 4–6 支热电偶
- 大口径或厚壁:采用两组线圈对称布置,或沿周向分区加热以改善均匀性
- 弯头与三通:柔性线圈可贴合不规则形状,但需增加测点确认局部冷区
缠绕时保持匝间距均匀,是获得均匀温度分布的最简单手段。匝间过密会造成局部过热,过疏则出现条带状温度不均——这一点在热成像下非常直观。
热电偶布点与温度均匀性
- 周向至少 4 点(12 点、3 点、6 点、9 点位置),大口径增至 6–8 点
- 轴向在均温带两侧边缘各布 1 点,用于确认梯度
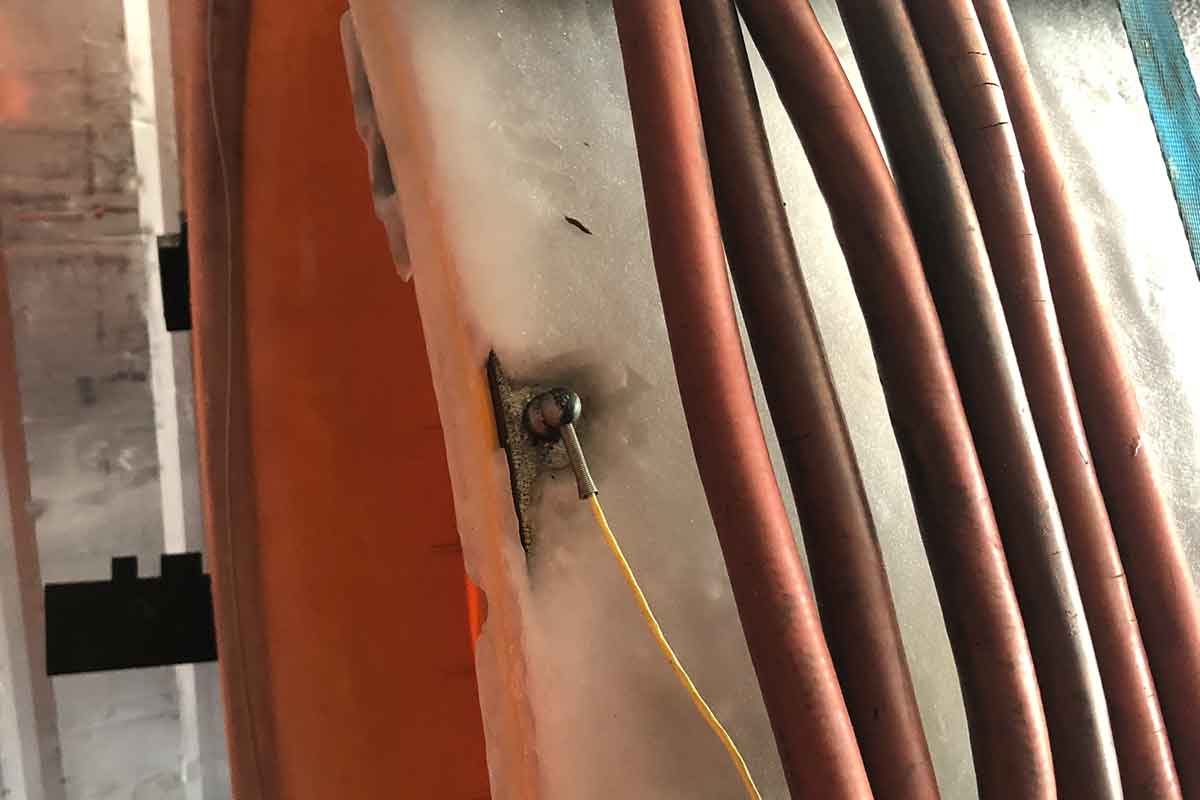
- 热电偶贴紧管壁并用保温棉压实,避免读到空气温度
- 采用屏蔽补偿导线,远离线圈引线布置,减少交变磁场干扰
验收看什么
典型验收口径:保温期间均温带内所有测点落在规定区间内,任意两点温差通常要求 ≤ 15–20℃;轴向梯度按规范或工程规定控制。采用可编程温度曲线控制模式时,这些指标可以由设备自动判定并输出记录。
功率估算实例:DN600 局部 PWHT
算例:DN600(外径 610 mm),壁厚 20 mm
均温带宽度取 300 mm,被加热管壁体积 = π × 0.61 × 0.30 × 0.02 ≈ 0.0115 m³
质量 m = 0.0115 × 7850 ≈ 90 kg
温升 ΔT = 600 K(20℃ → 620℃),高温区比热容取 c ≈ 600 J/(kg·K),PWHT 工况散热大,η 取 0.5:
E = 90 × 600 × 600 = 32.4 MJ
使用 60 kW 机型:t = 32.4×10⁶ / (60000 × 0.5) ≈ 1080 s,约 18 分钟升温到位
之后进入保温阶段,保温功率只需补偿散热损失,远低于升温功率
这个对比很能说明问题:电阻加热垫做同样的工序,升温往往需要 1–2 小时;感应加热把升温压到十几分钟量级,且保温阶段的能耗很低,因为只需要抵消散热。
感应加热在管道现场的边界条件
- 材质影响效率:碳钢与低合金钢加热效率最高;奥氏体不锈钢相对磁导率接近 1,需要更大的功率密度与更低的频率匹配
- 管内有介质时:介质会带走热量,等效于增大散热损失,功率估算时应在 η 上留出余量
- 线圈可重复使用:柔性线圈不是耗材,规格化管理后可以覆盖一个项目的大部分管径
- 风冷无需水系统:野外与高空作业省掉水冷机组的运输与布置,这是现场施工最实际的收益之一
常见问题
感应加热做 PWHT,能符合规范要求吗?
能否符合取决于温度分布与记录是否满足规范口径(均温带范围、温差上限、保温时间、升降温速率)。感应加热可以更精确地控制升降温速率与保温温度,配合多点记录,通常比电阻加热更容易满足这些要求。最终仍以项目采用的规范与工艺评定为准。
管道内有介质流动时可以加热吗?
不建议在介质流动状态下作业,流动介质会持续带走热量造成严重不均。应停输或隔离后施工,若无法停输则需在功率估算中大幅提高余量并增加测点。
感应加热会不会影响管道防腐层?
线圈覆盖区域外的防腐层一般不受影响,但加热区两侧的温度会沿管壁传导。对 3PE、FBE 等防腐层,需在加热带外侧留出足够的梯度控制距离,必要时先清除局部防腐层。
一套线圈能覆盖多少种管径?
柔性线圈的适应范围较宽,同一套线圈通常可覆盖相邻 2–3 个管径等级。项目开始前按管径清单配置线圈数量,比现场临时调整效率高得多。
需要针对您的工件做工艺评估?
提供工件材质、尺寸、过盈量或焊缝规格与目标温度,我们可直接给出功率配置、线圈形式与升温节拍建议。