
Gia nhiệt trước hàn giải quyết nứt do hydro
Gia nhiệt trước khi hàn thép tấm dày không phải là「làm cho dễ hàn hơn」 mà có mục đích luyện kim rõ ràng:
- Giảm tốc độ nguội — tránh tạo tổ chức cứng giòn (martensit) ở vùng ảnh hưởng nhiệt, giảm độ cứng
- Tạo điều kiện cho hydro thoát ra — hydro khuếch tán trong mối hàn là nguyên nhân chính gây nứt nguội; gia nhiệt kéo dài thời gian hydro thoát
- Giảm ứng suất gò bó — giảm ứng suất nhiệt do chênh lệch nhiệt độ
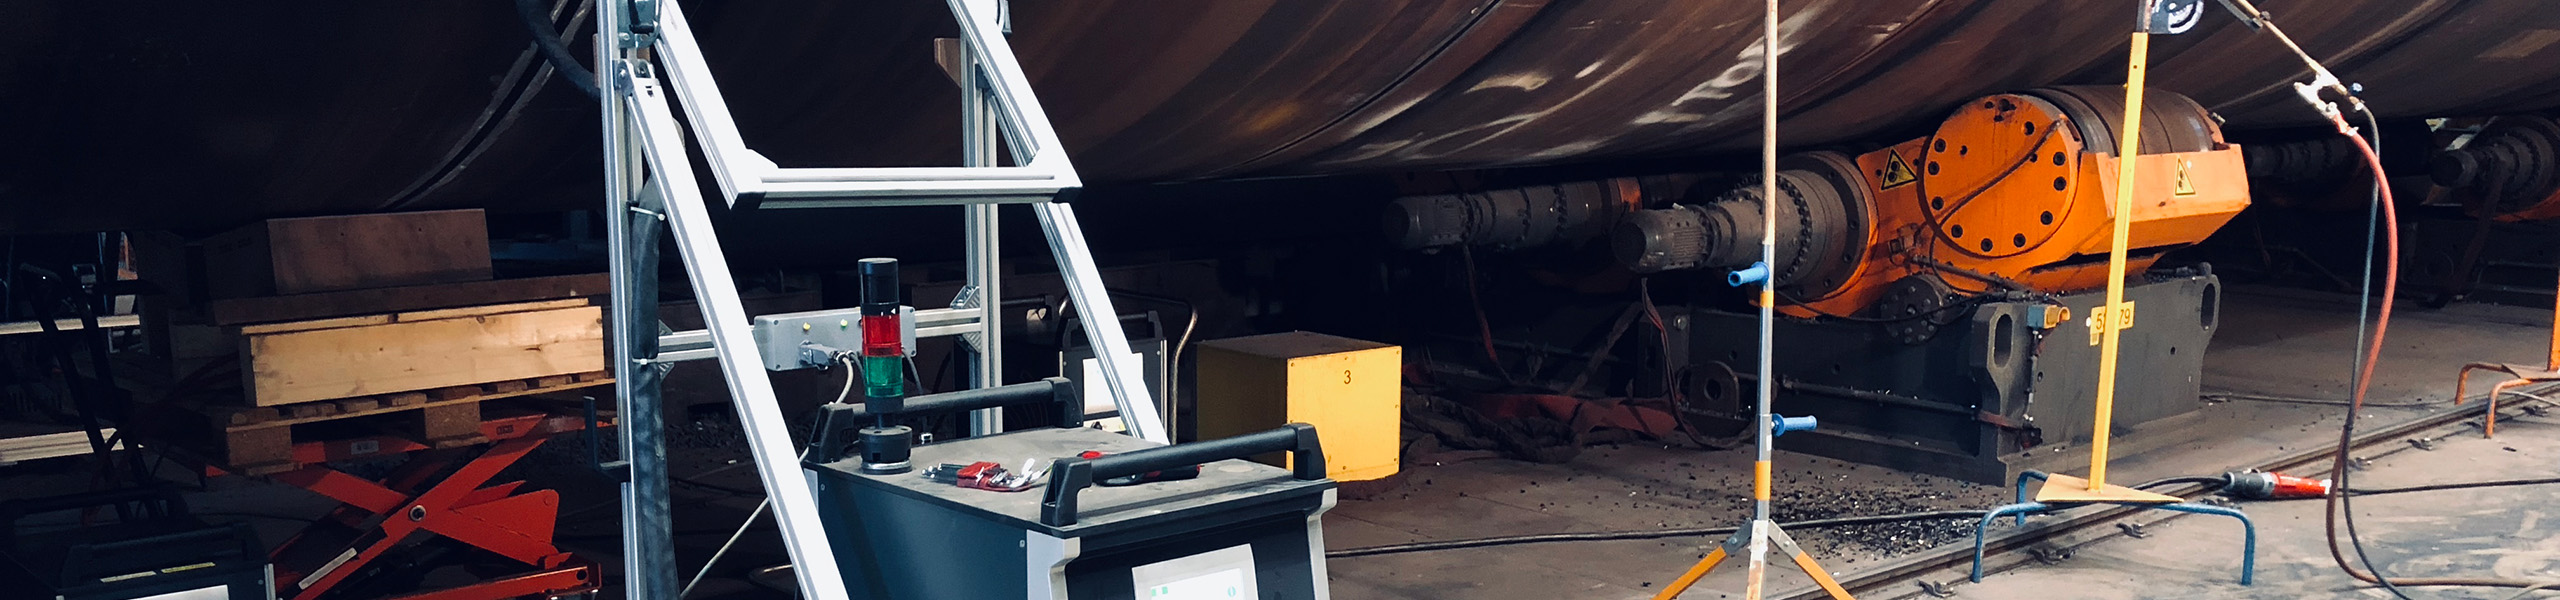
So với đốt gas, gia nhiệt trước bằng cảm ứng đưa năng lượng trực tiếp vào chi tiết, lặp lại được và kiểm soát được, giảm đáng kể độ cứng vùng ảnh hưởng nhiệt và tránh nứt nguội. Cuộn mềm làm mát bằng không khí được phát triển riêng, dùng vật liệu chống cháy, sinh ra để phục vụ gia nhiệt mối hàn.
Chuyển carbon tương đương thành nhiệt độ gia nhiệt trước
- CEV — công thức của IIW, thường dùng trong hệ tiêu chuẩn châu Âu; tra bảng theo chiều dày và carbon tương đương để có nhiệt độ gia nhiệt
- Pcm — công thức của JWS, nhạy hơn với thép hợp kim thấp cường độ cao, thường dùng cho thép ống dẫn
Sau đó chồng thêm ràng buộc chiều dày và cấp hydro (theo cấp hydro khuếch tán của vật liệu hàn) để có nhiệt độ gia nhiệt cuối cùng. Mối hàn vòng thép tấm dày điển hình nằm trong khoảng 80–150 °C. Cách chuyển đổi đầy đủ xem trong Gia nhiệt trước hàn bằng cảm ứng cho móng monopile và chân đế điện gió ngoài khơi.
Nghiệm thu nhìn đai đồng nhiệt, không phải nhiệt độ tâm
Đây là chỗ dễ sai nhất của gia nhiệt trước cảm ứng. Quy định quy trình yêu cầu không phải là「tâm mối hàn đạt bao nhiêu độ」 mà là:
| Vùng | Định nghĩa | Yêu cầu điển hình |
|---|---|---|
| Đai gia nhiệt | vùng cuộn phủ trực tiếp | — |
| Đai đồng nhiệt | vùng phải đạt nhiệt độ gia nhiệt | mỗi bên mối hàn ≥ chiều dày tấm (thường ≥ 75 mm), chênh lệch ±15 °C |
| Đai kiểm soát gradient | vùng chuyển tiếp, tránh sụt đột ngột | gradient dọc trục nằm trong giới hạn quy định |
Vì vậy bố trí cuộn phải phủ đủ rộng, đồng thời đặt nhiều cặp nhiệt điện để kiểm chứng đai đồng nhiệt. Chi tiết xem trong Gia nhiệt trước và ram cục bộ mối hàn vòng đường ống.
Ram cục bộ sau hàn (PWHT) cũng tương tự:tiêu chí nghiệm thu là chiều rộng đai đồng nhiệt và gradient dọc trục; chỉ nhìn nhiệt độ tâm sẽ làm ram không đạt.
Ứng dụng điển hình và phương án cuộn
- Mối hàn vòng đường ống — DN300–DN1200, quấn cuộn mềm, phủ được nhiều đường kính
- Monopile điện gió ngoài khơi — mối hàn vòng thép tấm dày 80–120 mm, cần công suất lớn và kiểm soát đồng nhiệt nhiều điểm
- Chân đế (Tripod / Jacket) — mối hàn nút có hình dạng phức tạp, cuộn mềm thích nghi tốt nhất
- Bình chịu áp và bồn chứa — gia nhiệt trước và ram cục bộ mối hàn dọc, mối hàn vòng
Cuộn mềm dùng vật liệu chống cháy, thiết kế riêng cho điều kiện gia nhiệt mối hàn — đây là điều cuộn thông thường không thay thế được.
Câu hỏi thường gặp
Gia nhiệt trước bằng cảm ứng có đắt hơn đốt không?
Vốn thiết bị cao hơn, nhưng chi phí tổng thể thường thấp hơn: lên nhiệt nhanh (cỡ phút), không cần gas và người giám sát phòng cháy, không phải chờ lâu sau khi phủ cách nhiệt, và có hồ sơ nhiệt độ. Với những tình huống quy định bắt buộc có hồ sơ gia nhiệt, cảm ứng gần như là lựa chọn kinh tế duy nhất.
Cuộn mềm phủ được đường kính bao nhiêu?
Một bộ cuộn mềm thường phủ được một dải đường kính nhất định (như DN300–DN1200), tùy chiều dài cuộn và cách quấn. Vượt dải cần bổ sung cuộn khác. Vui lòng cung cấp danh sách đường kính để được bố trí phù hợp.
Có cần lưu hồ sơ nhiệt độ không?
Tùy quy trình hàn (WPS) của bạn. Nếu quy định yêu cầu hồ sơ nhiệt độ gia nhiệt trước, bắt buộc dùng chế độ điều khiển nhiệt độ hoặc biên độ lập trình kèm cặp nhiệt điện; cảm ứng cung cấp được hồ sơ biên độ nhiệt đầy đủ.
Cần đánh giá quy trình cho chi tiết của bạn?
Hãy cho biết vật liệu, kích thước, độ dôi hoặc quy cách mối hàn và nhiệt độ mục tiêu, chúng tôi có thể tư vấn ngay công suất, dạng cuộn và chu kỳ phù hợp