
อุ่นก่อนเชื่อมแก้ปัญหารอยร้าวจากไฮโดรเจน
- ลดอัตราการเย็น — ป้องกันโครงสร้างแข็งเปราะ (มาร์เทนไซต์) ในเขตรับความร้อน ลดความแข็ง
- ให้ไฮโดรเจนหลุดออก — ไฮโดรเจนแพร่ในแนวเชื่อมคือสาเหตุหลักของรอยร้าวเย็น การอุ่นยืดเวลาให้ไฮโดรเจนหลุดออก
- ลดความเค้น — ลดความเค้นความร้อนจากผลต่างอุณหภูมิ
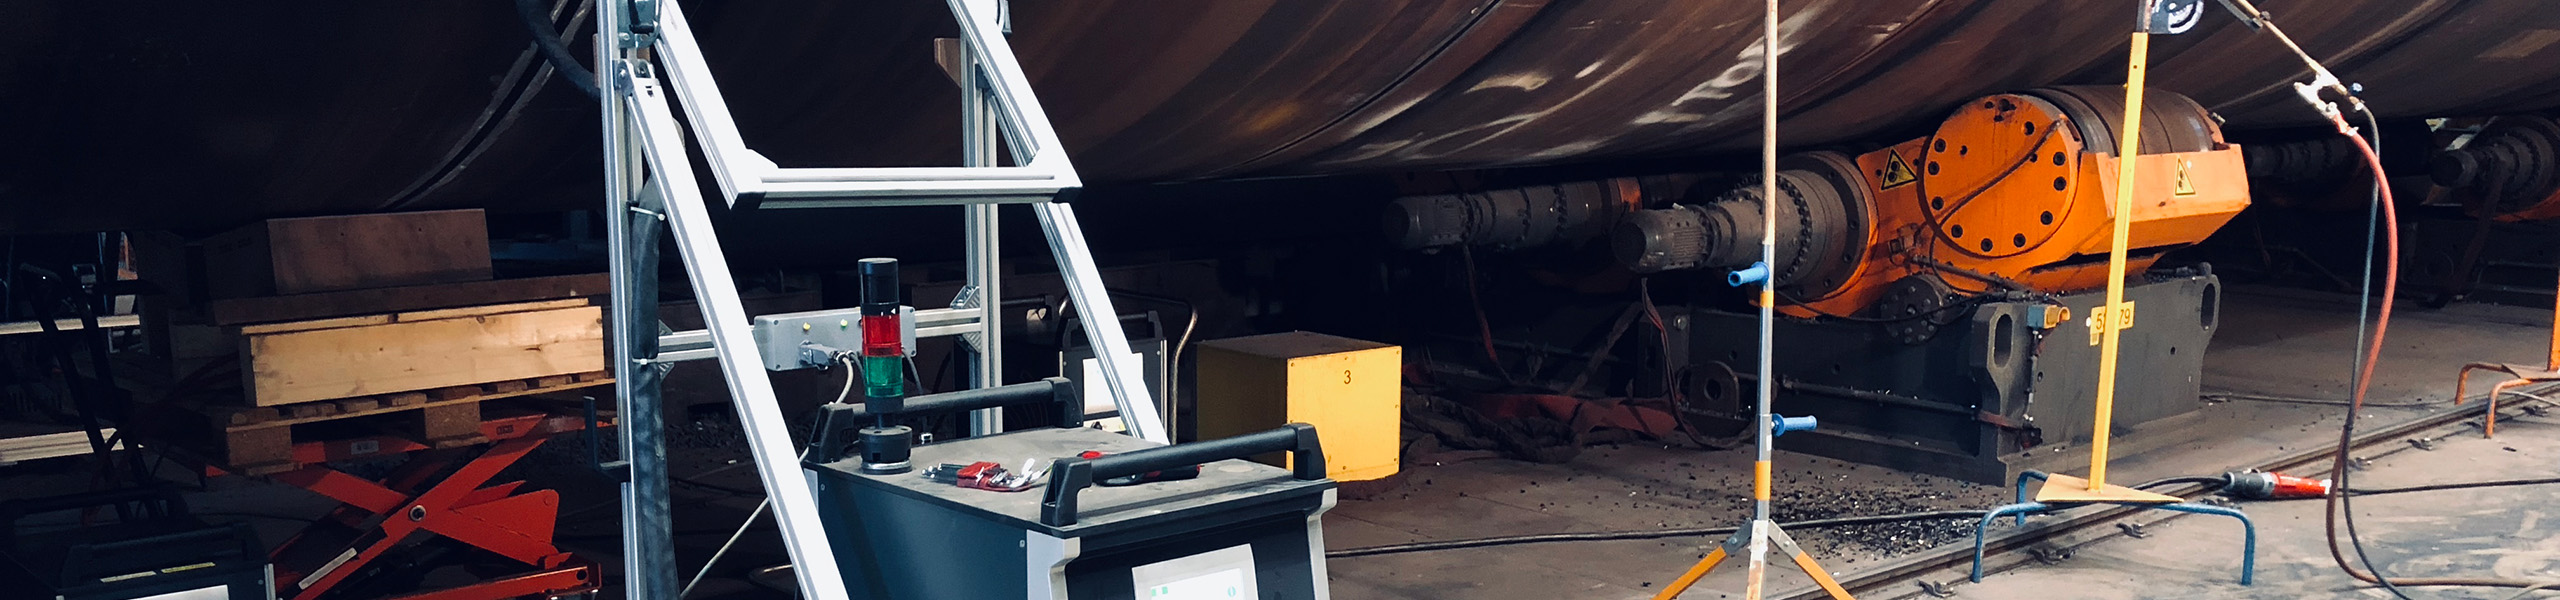
เมื่อเทียบกับแก๊ส การอุ่นด้วยเหนี่ยวนำส่งพลังงานเข้าชิ้นงานโดยตรง ทำซ้ำได้และควบคุมได้ ลดความแข็งในเขตรับความร้อนและป้องกันรอยร้าวเย็น ขดลวดอ่อนตัวระบายความร้อนด้วยอากาศที่พัฒนาเป็นพิเศษใช้วัสดุทนไฟ ออกแบบมาเพื่อการอุ่นแนวเชื่อมโดยเฉพาะ
เปลี่ยนคาร์บอนเทียบเท่าเป็นอุณหภูมิอุ่น
- CEV — สูตร IIW ใช้กันในระบบมาตรฐานยุโรป หาอุณหภูมิอุ่นจากตารางตามความหนาและคาร์บอนเทียบเท่า
- Pcm — สูตร JWS อ่อนไหวต่อเหล็กกล้าแรงสูงต่ำผสม มักใช้กับเหล็กท่อ
แล้วซ้อนข้อจำกัดความหนาและระดับไฮโดรเจน (ตามระดับไฮโดรเจนแพร่ของวัสดุเชื่อม) ได้อุณหภูมิอุ่นสุดท้าย แนวเชื่อมวงแหวนแผ่นหนามักอยู่ที่ 80–150 °C วิธีแปลงฉบับเต็มดูในอุ่นก่อนเชื่อมด้วยเหนี่ยวนำสำหรับเสาเดี่ยวและโครงขา
เกณฑ์ตรวจรับคือแถบอุณหภูมิสม่ำเสมอ ไม่ใช่อุณหภูมิกลาง
| พื้นที่ | ความหมาย | ข้อกำหนดทั่วไป |
|---|---|---|
| แถบอุ่น | พื้นที่ที่ขดลวดครอบโดยตรง | — |
| แถบอุณหภูมิสม่ำเสมอ | พื้นที่ที่ต้องถึงอุณหภูมิอุ่น | ด้านละ ≥ ความหนาแผ่น (โดยทั่วไป ≥ 75 mm) ผลต่าง ±15 °C |
| แถบควบคุมเกรเดียนต์ | พื้นที่เปลี่ยนผ่าน ป้องกันการดิ่ง | เกรเดียนต์ตามแนวแกนอยู่ในเกณฑ์ |
ดังนั้นการวางขดลวดต้องกว้างพอ และต้องติดเทอร์โมคัปเปิลหลายจุดเพื่อตรวจสอบแถบสม่ำเสมอ ดูรายละเอียดในอุ่นก่อนเชื่อมและอบคลายเครียดเฉพาะจุดแนวเชื่อมวงแหวนท่อ
การอบคลายเครียดหลังเชื่อมเฉพาะจุด (PWHT) ก็เช่นกัน:เกณฑ์ตรวจรับคือความกว้างแถบสม่ำเสมอและเกรเดียนต์ตามแนวแกน การดูแต่อุณหภูมิกลางจะทำให้การอบไม่ผ่านเกณฑ์
คำถามที่พบบ่อย
การอุ่นด้วยเหนี่ยวนำแพงกว่าเปลวไฟหรือไม่?
ลงทุนอุปกรณ์สูงกว่า แต่ต้นทุนรวมมักต่ำกว่า: อุ่นเร็ว (ระดับนาที) ไม่ต้องใช้แก๊สและผู้คุมไฟ ไม่ต้องรอหลังหุ้มฉนวน และบันทึกอุณหภูมิได้ ในงานที่ข้อกำหนดต้องมีบันทึกการอุ่น การเหนี่ยวนำแทบเป็นทางเลือกเดียวที่คุ้มค่า
ขดลวดอ่อนตัวครอบคลุมท่อขนาดใดได้บ้าง?
ขดลวดอ่อนตัวหนึ่งชุดมักครอบคลุมช่วงขนาดหนึ่ง (เช่น DN300–DN1200) ขึ้นกับความยาวขดลวดและวิธีพัน หากเกินช่วงต้องจัดขดลวดเพิ่ม โปรดแจ้งรายการขนาดท่อเพื่อจัดให้
ต้องเก็บบันทึกอุณหภูมิหรือไม่?
ขึ้นกับข้อกำหนดกระบวนการเชื่อม (WPS) ของคุณ หากข้อกำหนดต้องการบันทึกอุณหภูมิอุ่น ต้องใช้โหมดควบคุมอุณหภูมิหรือกราฟโปรแกรมได้พร้อมติดเทอร์โมคัปเปิล การเหนี่ยวนำให้บันทึกกราฟอุณหภูมิได้ครบถ้วน
ต้องการประเมินกระบวนการสำหรับชิ้นงานของคุณหรือไม่?
แจ้งวัสดุ ขนาด ระยะสวม หรือสเปกแนวเชื่อม และอุณหภูมิเป้าหมาย เราสามารถแนะนำกำลังไฟ รูปแบบขดลวด และรอบเวลาได้ทันที