
焊前预热解决的是氢致裂纹
厚板焊接前的预热不是"让钢好焊一点",而是有明确的冶金目的:
- 降低冷却速度——避免热影响区形成硬脆组织(马氏体),降低硬度
- 促进氢逸出——焊缝中的扩散氢是冷裂纹的主因,预热延长了氢逸出的时间窗口
- 减小拘束应力——降低温差带来的热应力
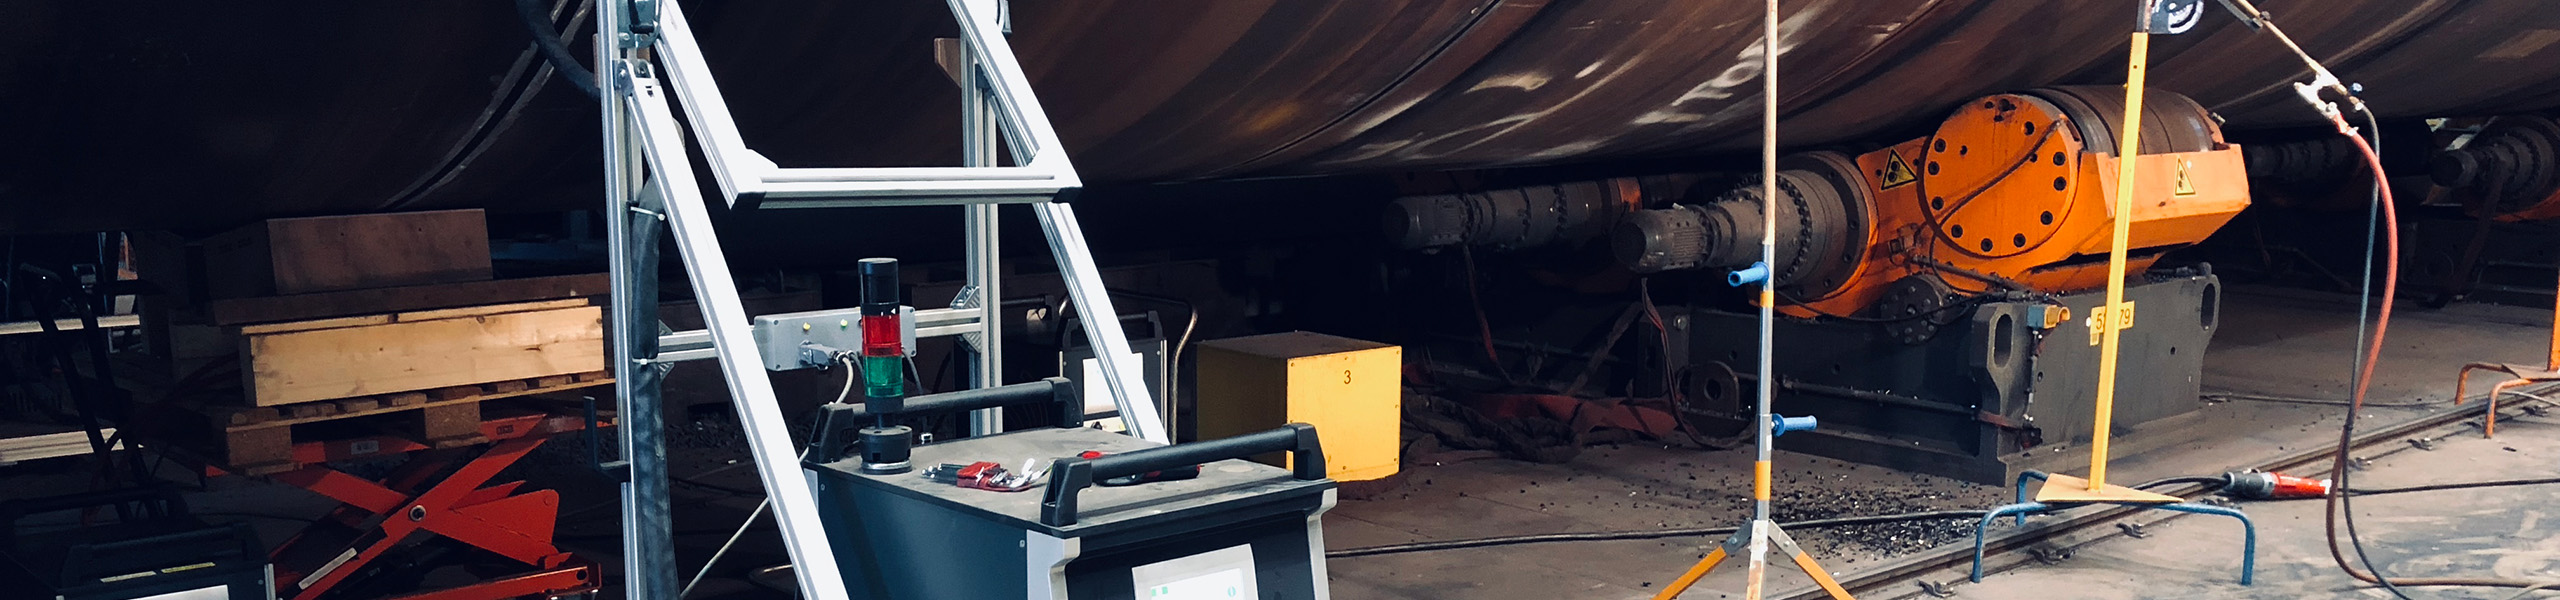
与燃气加热相比,感应预热的能量直接作用于工件,可复现且可控,可显著降低热影响区硬度、避免冷裂纹。特别开发的风冷柔性感应线圈采用阻燃材料,专为焊缝预热而生。
碳当量怎么换算成预热温度
预热温度不是拍脑袋定的,由钢材的碳当量决定:
- CEV(国际焊接学会公式)——常用于欧标体系,按板厚与碳当量查表得到预热温度
- Pcm(日本焊接学会公式)——对低合金高强钢更敏感,常用于管线钢
再叠加板厚约束与氢含量等级(按焊接材料扩散氢等级),得到最终预热温度。典型厚板环焊缝的预热温度在 80–150℃ 区间。完整换算方法见海上风电单桩与导管架焊缝感应预热。
验收看的是均温带,不是中心温度
这是感应预热最容易出错的地方。工艺规范要求的不是"焊缝中心达到多少度",而是:
| 区域 | 定义 | 典型要求 |
|---|---|---|
| 加热带 | 线圈直接覆盖的区域 | — |
| 均温带 | 要求达到预热温度的区域 | 焊缝两侧各 ≥ 板厚(通常 ≥ 75 mm),温差 ±15℃ |
| 梯度控制带 | 温度过渡区域,防止陡降 | 轴向梯度控制在规范范围内 |
因此线圈布置必须覆盖足够的宽度,并布置多点热电偶验证均温带。详见管道环焊缝感应预热与局部焊后热处理。
局部焊后热处理(PWHT)同理:验收判据是均温带宽度与轴向梯度,只看中心温度会导致热处理不合格。
典型应用与线圈方案
- 管道环焊缝——DN300–DN1200,柔性线圈缠绕,可覆盖不同管径
- 海上风电单桩(Monopile)——壁厚 80–120 mm 的厚板环焊缝,需大功率与多点均温控制
- 导管架(Tripod / Jacket)——节点焊缝形状复杂,柔性线圈适应性最强
- 压力容器与储罐——纵环缝预热与局部热处理
柔性线圈采用阻燃材料,专门针对焊缝加热的工况设计——这是普通线圈不能替代的。
常见问题
感应预热比火焰加热贵吗?
设备投资更高,但综合成本通常更低:升温快(分钟级)、无需燃气与防火监护、无需保温后的长时间等待,且温度可记录。在需要出具预热记录的规范场景下,感应几乎是唯一经济的选择。
柔性线圈能覆盖多大管径?
同一套柔性线圈通常可覆盖一定管径范围(如 DN300–DN1200),具体取决于线圈长度与缠绕方式。超出范围需另配线圈。请提供管径清单以便配置。
需要保留温度记录吗?
取决于您的焊接工艺规程(WPS)。如果规范要求预热温度记录,必须使用温度控制或可编程曲线模式并布置热电偶,感应加热可提供完整的温度曲线记录。
需要为您的工件做工艺评估?
请告诉我们材料、尺寸、过盈量或焊缝规格与目标温度,我们可以立即给出适配的功率、线圈形式与节拍建议