
Bảo dưỡng trục cán: thời gian dừng máy là chi phí
Trong nhà máy thép và nhà máy cán, bảo dưỡng thiết bị giá trị cao luôn là đề tài quan trọng. Trên trục cán, trục đúc liên tục và các loại trục có rất nhiều mối ghép dôi; cách tháo truyền thống — kéo cơ học, ngọn lửa, bồn dầu — hoặc làm hỏng chi tiết, hoặc tốn quá nhiều thời gian.
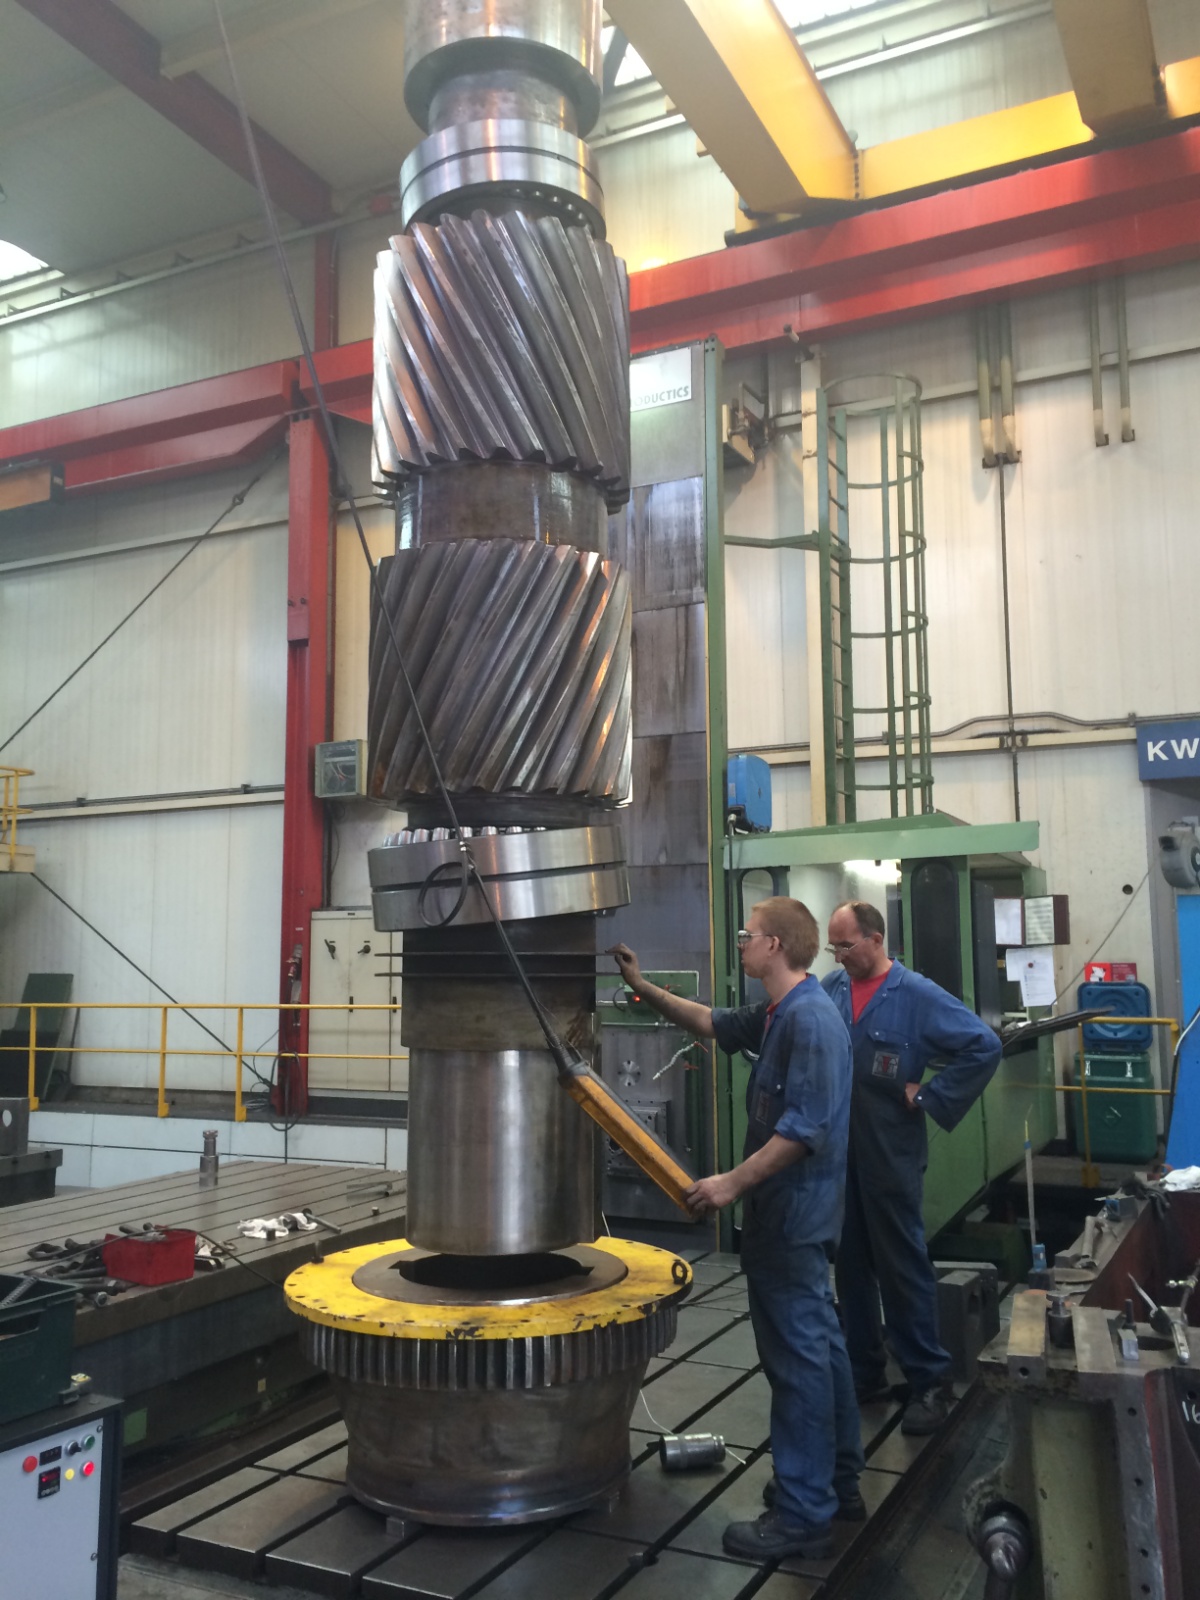
Gia nhiệt cảm ứng phù hợp tự nhiên với việctháo không làm hỏngcác mối ghép dôi trên trục cán và trục. Nhờ máy gia nhiệt cảm ứng sáng tạo của LEIFERT, thời gian dừng máy và chu kỳ sửa chữa được rút ngắn đáng kể.
Chi tiết điển hình và phương án
| Chi tiết | Tình huống | Trọng điểm |
|---|---|---|
| Cổ trục cán | Lắp nóng dôi với gối ổ trục | Tính độ tăng nhiệt theo ΔT=(δ+δ₀)/(α·d), chú ý ràng buộc kép từ lớp thấm cứng và nhiệt độ ram |
| Gối ổ trục | Gia nhiệt cục bộ khi tháo trục | Gia nhiệt cục bộ thay vì nung thấu, rút ngắn thời gian và thu hẹp vùng ảnh hưởng nhiệt |
| Đoạn trục đúc liên tục | Bố trí hiện trường, môi trường khắc nghiệt | Ưu tiên làm mát bằng không khí (không đường nước, chịu bụi), thiết bị phải cơ động |
| Khớp nối và bánh răng | Lắp dôi hệ truyền động | Cuộn trường trong, điều khiển nhiệt độ |
Tính toán đầy đủ và bố trí hiện trường xem trong Cảm ứng với trục cán và trục đúc liên tục.
Tiêu chí đồng nhiệt cho chi tiết đường kính lớn
Vấn đề dễ gặp nhất ở trục cán làchênh lệch nhiệt độ giữa bề mặt và lõi: bề mặt đã đạt nhiệt độ nhưng lõi vẫn nguội; khi lắp, nhiệt truyền nhanh vào lõi làm kích thước co lại, độ dôi biến mất và lắp không thành công.
- Tốc độ lên nhiệt không nên quá nhanh — chừa thời gian cho truyền nhiệt; khi cần hãy chia đoạn và giữ nhiệt
- Đặt nhiều cặp nhiệt điện — ít nhất ở hai đầu và giữa bề mặt lắp ghép để kiểm chứng chênh lệch
- Lấy nhiệt độ bề mặt lắp ghép làm chuẩn — không phải nhiệt độ bề mặt phía cuộn
Với chi tiết đường kính đặc biệt lớn, có thể cân nhắcgiảm tần số (trong dải của thiết bị) để tăng chiều sâu thấm, làm nhiệt phân bố sâu hơn — hiệu quả hơn việc chỉ tăng công suất.
Câu hỏi thường gặp
Tháo trục cán có bắt buộc nung toàn bộ không?
Không. Ưu thế của cảm ứng chính là gia nhiệt cục bộ — chỉ nung vùng bề mặt lắp ghép cần tháo, thời gian ngắn hơn, năng lượng ít hơn và ảnh hưởng đến thân trục nhỏ nhất.
Thiết bị chịu được môi trường bụi và nhiệt tại hiện trường không?
Thiết bị làm mát bằng không khí không có đường nước và bơm, kết cấu đơn giản hơn cụm làm mát bằng nước, chịu bụi tốt hơn. Tuy nhiên vẫn cần tránh bụi kim loại lọt trực tiếp vào đường gió; chúng tôi sẽ tư vấn vị trí lắp đặt.
Chạy liên tục có quá nhiệt không?
Trước khi chạy đầy tải liên tục trong thời gian dài, vui lòng cho biết chu kỳ làm việc và nhiệt độ môi trường; chúng tôi sẽ tính toán và đưa phương án giảm tải hoặc luân phiên thiết bị.
Cần đánh giá quy trình cho chi tiết của bạn?
Hãy cho biết vật liệu, kích thước, độ dôi hoặc quy cách mối hàn và nhiệt độ mục tiêu, chúng tôi có thể tư vấn ngay công suất, dạng cuộn và chu kỳ phù hợp