
轧辊维护:停机时间就是成本
在钢铁与轧钢厂,高价值设备的维护始终是重要课题。轧辊、连铸辊与各类轴系上存在大量过盈配合,传统的拆卸方式——机械拉拔、火焰加热、油浴——要么损伤工件,要么耗时过长。
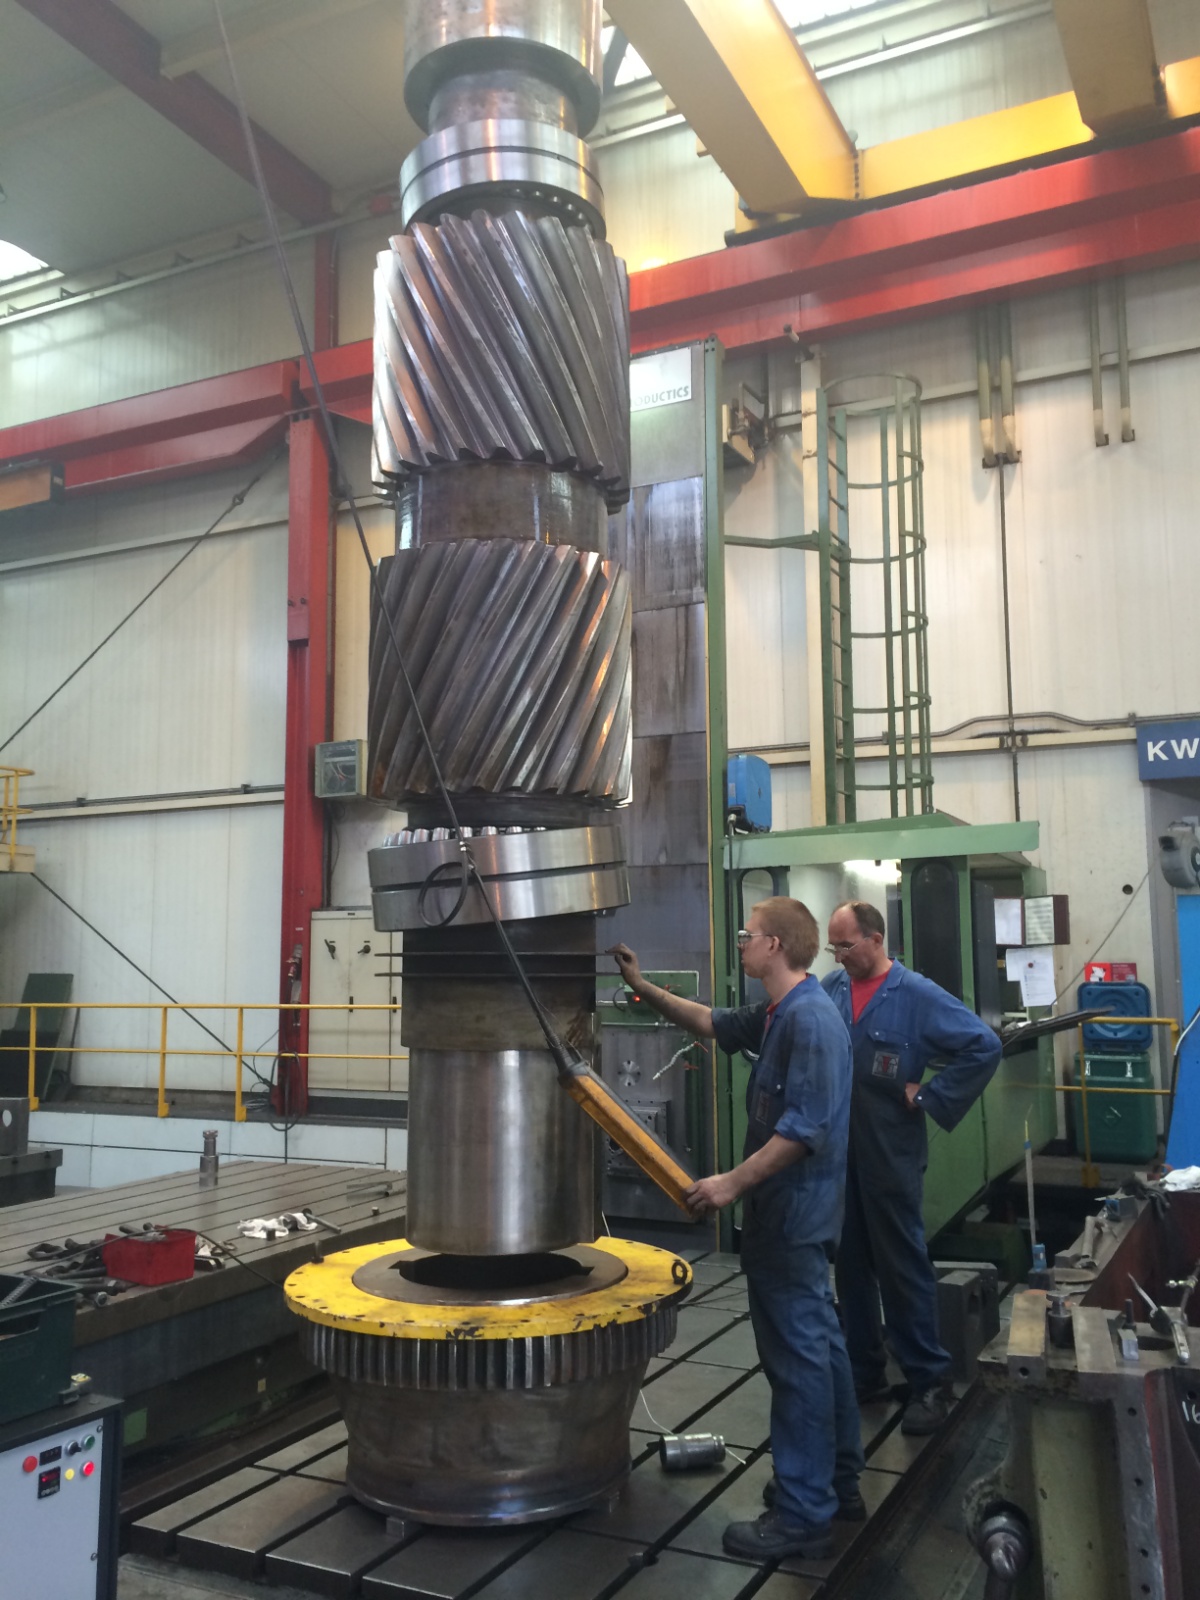
感应加热技术天生适合轧辊与轴上过盈配合的无损拆卸。借助 LEIFERT 创新的感应加热器,停机时间与检修周期显著缩短。
典型工件与方案
| 工件 | 工况 | 方案要点 |
|---|---|---|
| 轧辊辊颈 | 轴承座过盈配合热装 | 按 ΔT=(δ+δ₀)/(α·d) 计算温升,注意辊颈渗硬层与轴承钢回火温度的双重约束 |
| 轴承座 | 拆辊时局部加热 | 局部加热而非整体透热,缩短时间并减少热影响区 |
| 连铸辊段 | 现场布置,环境恶劣 | 风冷优先(免水路、抗粉尘),设备需可移动 |
| 联轴器与齿轮 | 传动系统过盈装配 | 内场线圈,温度控制 |
完整计算与现场布置见轧辊与连铸辊的感应加热。
大直径件的均温判据
轧辊这类大直径件最容易出的问题是表里温差:表面已到温,心部还冷,装配时热量迅速向心部传导导致尺寸回缩,过盈量消失装配失败。
判据与处理:
- 升温速率不宜过快——给热传导留出时间,必要时分段升温并保温
- 多点布置热电偶——至少在配合面两端与中部各布一点,验证温差
- 以配合面温度为准——而非线圈侧表面温度
对于直径特别大的工件,可考虑降低频率(在设备范围内)以增大集肤深度,使热量分布更深;这比单纯提高功率更有效。
常见问题
轧辊拆卸一定要整体加热吗?
不需要。感应加热的优势正是局部加热——只加热需要拆卸的配合区域,时间更短、能耗更低、对辊身的热影响也最小。
现场粉尘和高温环境设备能承受吗?
风冷设备无水路、无水泵,结构比水冷机组简单,抗粉尘能力更好。但仍需避免金属粉尘直接进入设备风道,具体安装位置我们会给建议。
连续作业会不会过热?
长时间满功率连续运行前请说明占空比与环境温度,我们会核算并给出降额或设备轮换方案。
需要为您的工件做工艺评估?
请告诉我们材料、尺寸、过盈量或焊缝规格与目标温度,我们可以立即给出适配的功率、线圈形式与节拍建议