
为什么风电是感应热装价值最高的场景
风机制造与运维中,多种工件需要加热装配:主轴承、偏航轴承、变桨轴承、转子轮毂、机架、齿轮箱销轴。这些工件的共同点是尺寸大、价值高、过盈量小、且不允许损伤——恰恰是感应加热最能发挥优势的组合。
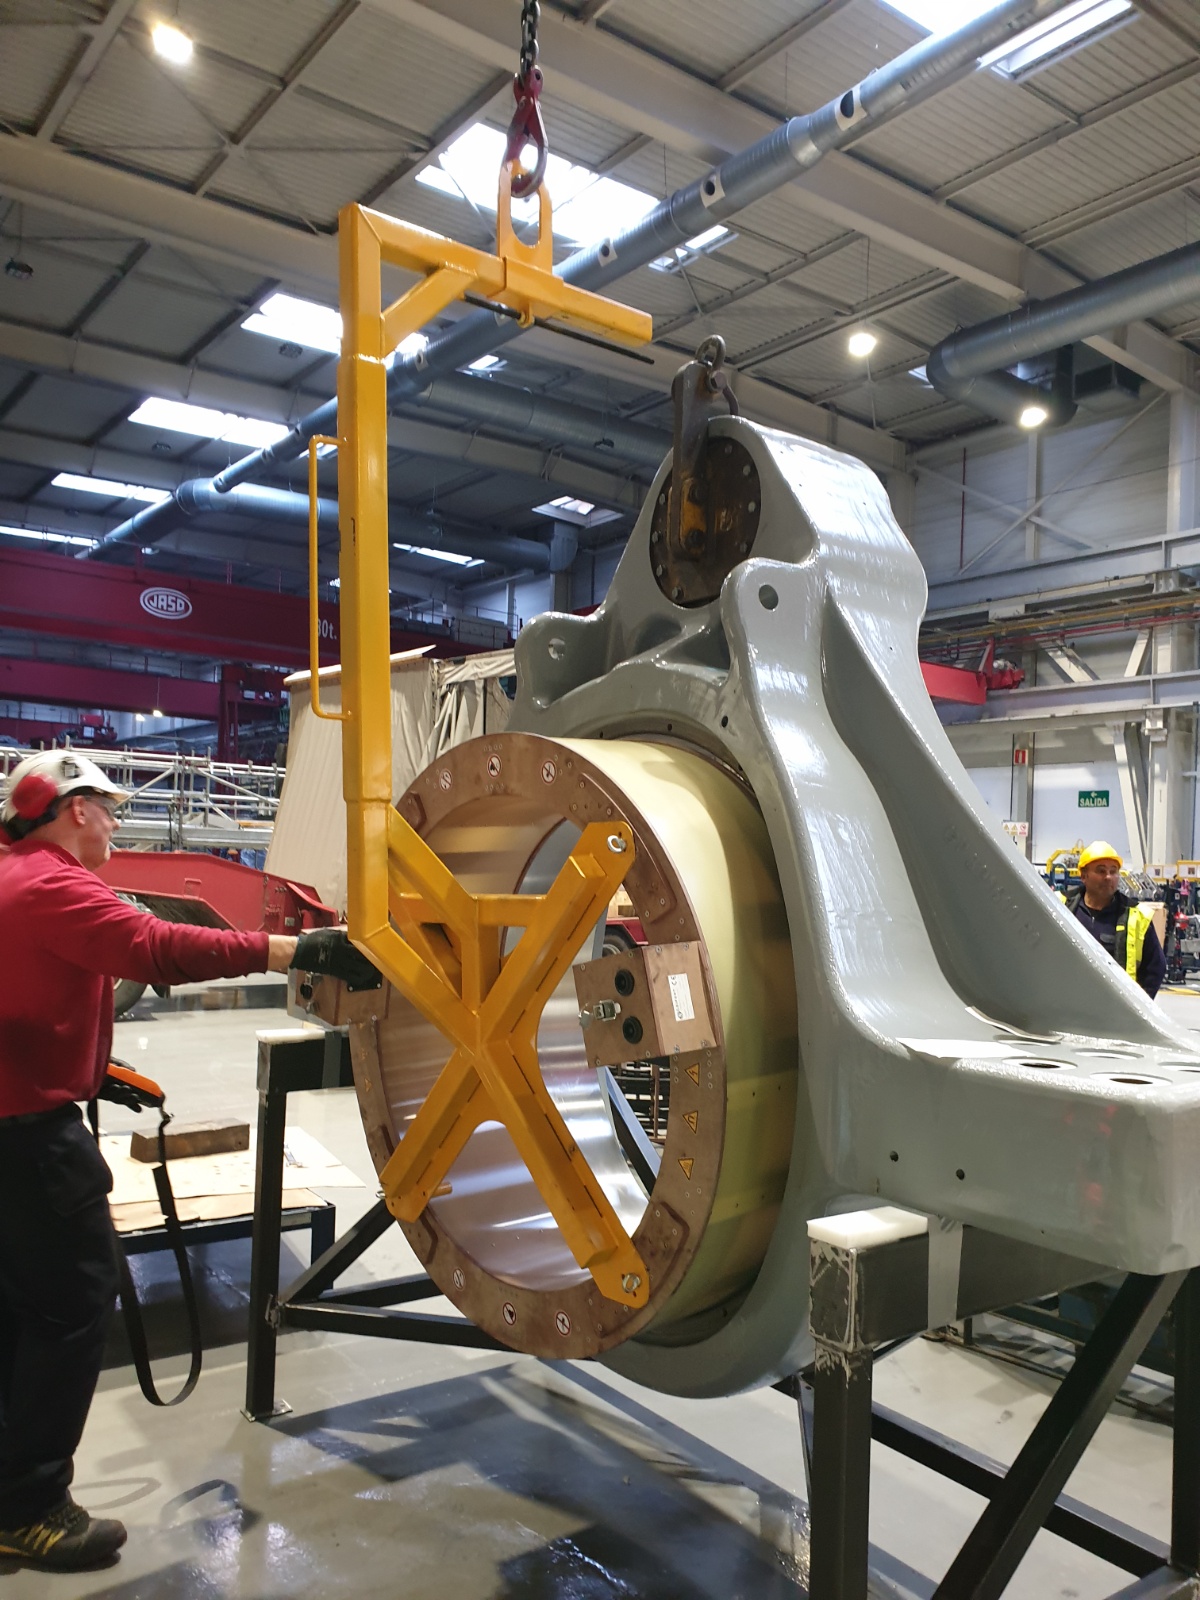
LEIFERT 先进的风冷中频感应加热器已在欧洲风电行业确立了标杆地位。相比火焰加热,感应加热把热量直接送入配合面区域,升温快且均匀,不产生氧化皮,工件可继续使用。
典型工件与加热方案
| 工件 | 典型规格 | 推荐线圈 | 温度窗口 |
|---|---|---|---|
| 主轴承 / 偏航轴承 | 内径 1–3 m,过盈量 0.1–0.3 mm | 内场线圈(环形件首选) | 80–120℃ |
| 变桨轴承 | 内径 1–2 m | 内场线圈 | 80–120℃ |
| 齿轮箱行星架销轴 | 渗碳钢,过盈量约 0.1 mm | 柔性线圈 / 内场线圈 | ≤150℃(回火红线) |
| 转子轮毂 | 大型铸件的轴承位 | 专用固定线圈(快速就位、防误操作设计) | 按图纸 |
| 机架(Machine Frame) | 大型焊接结构件 | 柔性线圈 | 按工艺 |
行星齿轮销的双轴承位同步加热是风电特有工况:两个位置需同时达到装配温度,否则先装的一端会因另一端降温而卡死。这要求线圈设计与功率分配同步考虑。
温度窗口:0.1 mm 级过盈量的窄门
风电工件热装的难点不是加热,而是在材料温度上限以下把过盈量一次装配到位。两个约束共同决定了温度窗口:
- 下限由过盈量决定:ΔT = (δ + δ₀) / (α·d),其中 δ 为过盈量、δ₀ 为装配所需最小间隙、α 为线膨胀系数、d 为配合直径
- 上限由材料决定:轴承钢的回火温度通常在 150–180℃,超过会影响硬度;渗碳钢件同样受回火温度约束
两者之间通常只剩 80–120℃ 的窗口。这就是为什么风电必须用温度控制模式并布置热电偶——时间控制无法保证不越界。完整计算见风电主轴承与偏航轴承感应热装。
常见误区:把工件加热到更高温度"保险"一些。超过回火温度会永久降低轴承钢硬度,即使装配成功也会大幅缩短使用寿命。宁可加大线圈功率提高升温速率,也不要突破温度上限。
节拍与现场配置
风电场与总装车间的配置逻辑不同:
- 总装车间——固定工位、节拍稳定,可用固定线圈 + 较高功率,追求单次装配时间最短
- 现场运维——塔上或机舱内作业,空间受限、供电受限,风冷设备的免水冷与可搬运特性是关键
- 返修作业——偶发需求,可考虑设备租赁或一次性装配服务而非采购
风冷设计在风电现场尤其重要:机舱内没有冷却水路,水冷机组根本无法部署。
相关文章与下一步
常见问题
风电主轴承热装需要多大功率?
由 Q=m·c·ΔT 与节拍决定,而非工件体积。加热只需覆盖配合面的环形区域而非整体透热,数吨级主轴承通常也落在 10–60 kW 区间。具体需按过盈量、材质与允许升温时间计算。
为什么不能用火焰加热?
火焰加热难以控制温度上限,容易局部过烧导致轴承钢硬度下降;且升温不均、产生氧化皮,也无法提供温度记录。风电工件的窄温度窗口(80–120℃)使火焰加热风险过高。
塔上作业能用吗?
可以。风冷设计无需冷却水路,整机可搬运至机舱内作业,这是水冷设备做不到的。现场供电需确认容量,通常要求不低于设备额定功率的 1.5 倍。
行星销双轴承位必须同时加热吗?
是的。若先后加热,先装的一端会在另一端加热期间降温,导致过盈量无法一次装配到位甚至卡死。需要专用双位线圈与功率分配方案。
需要为您的工件做工艺评估?
请告诉我们材料、尺寸、过盈量或焊缝规格与目标温度,我们可以立即给出适配的功率、线圈形式与节拍建议