
轮对检修的拆装难点
铁路轮对检修中,轴承内圈与迷宫环的拆卸是个老问题:
- 冷拆伤轴——机械拉拔会损伤轴颈与内圈,造成隐性缺陷
- 火焰伤圈——明火加热容易使内圈局部过烧,退火后无法继续使用
- 节拍压力——检修线有固定的过车节拍,拆装时间直接影响产能
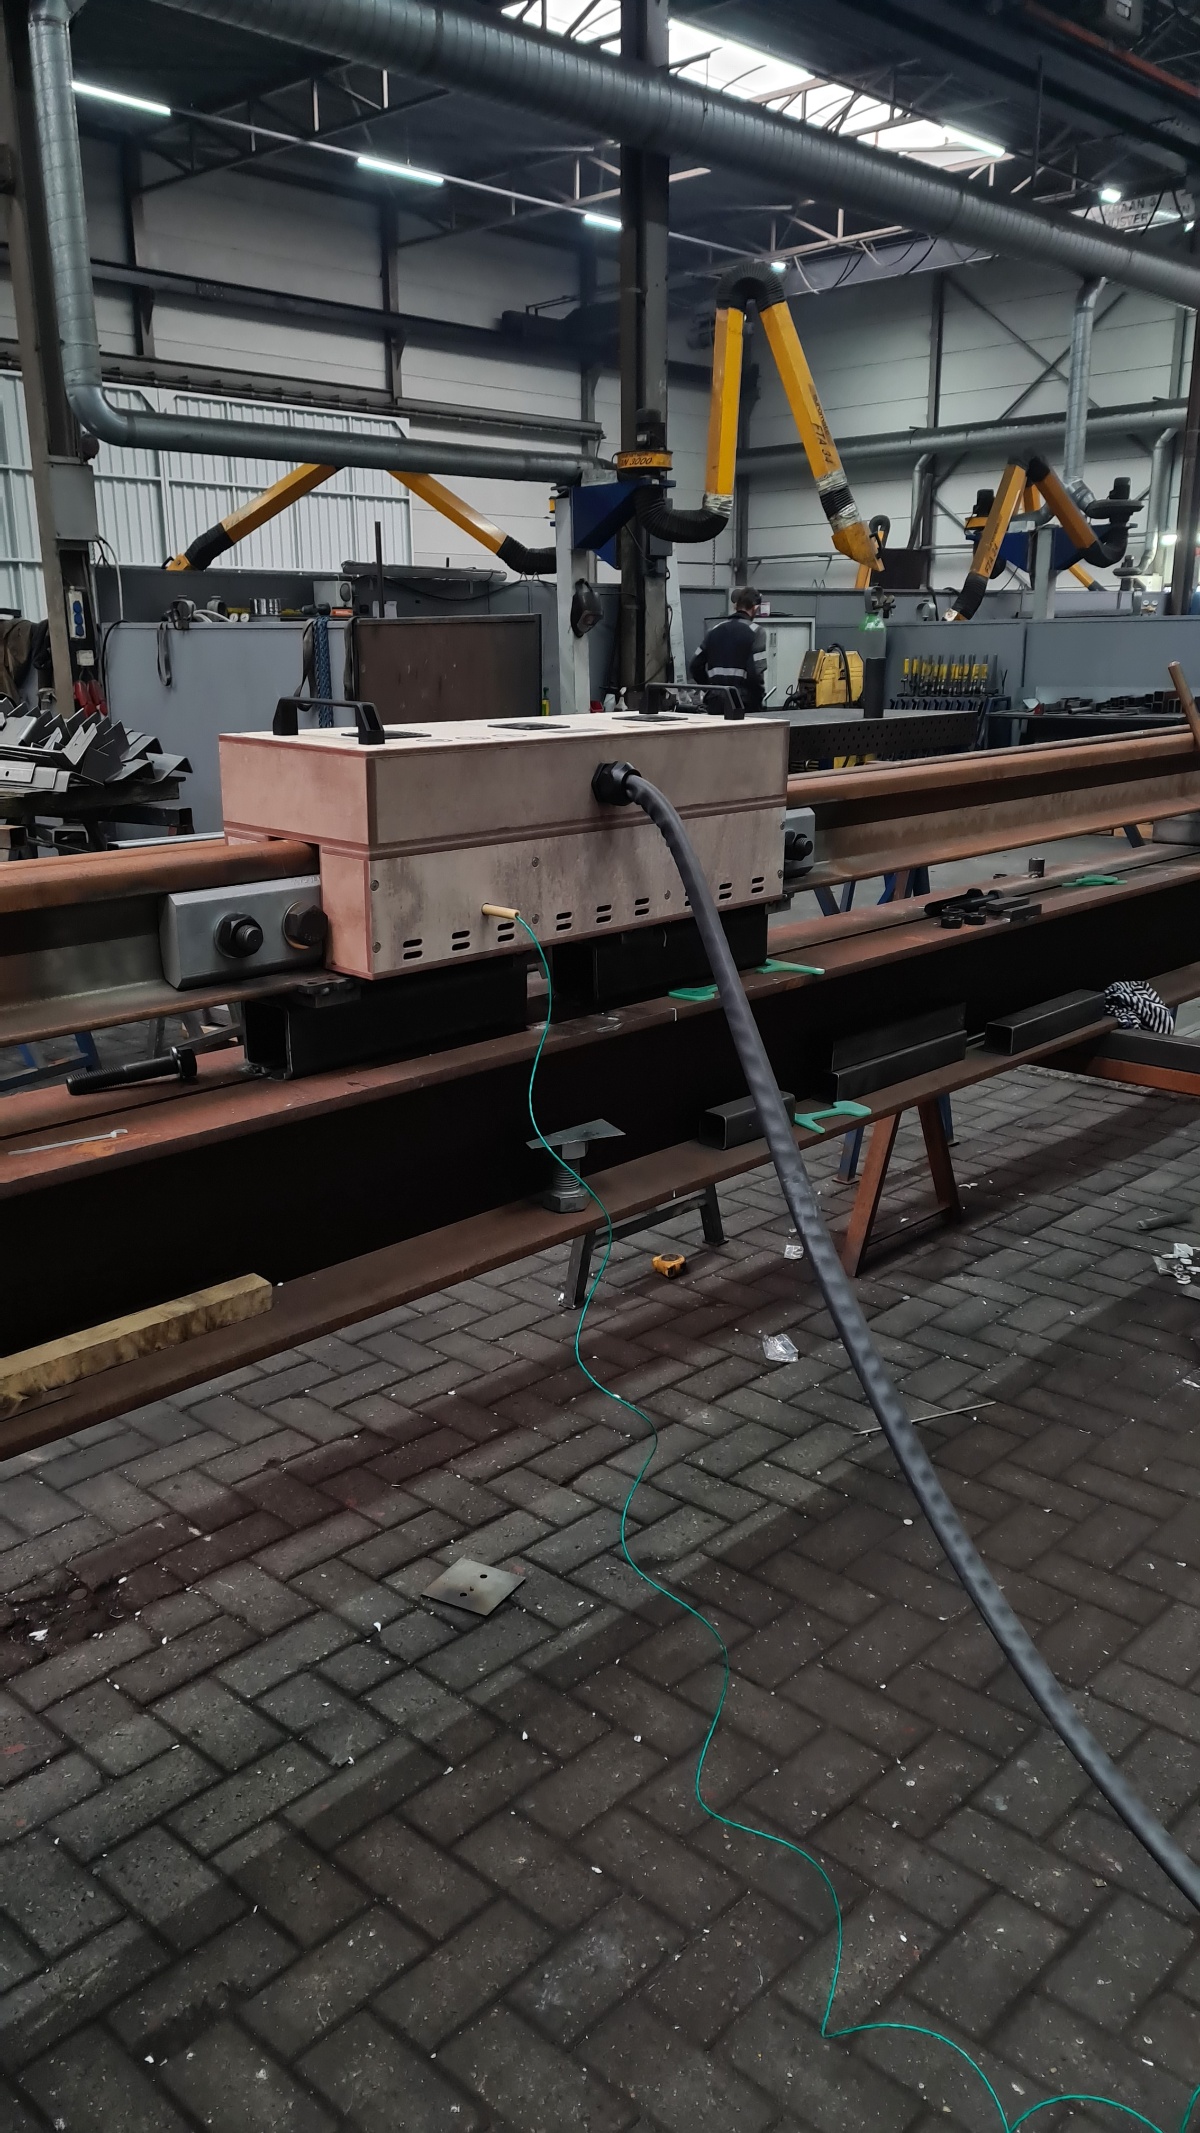
感应加热的解法:线圈覆盖内圈,约 25 秒即达约 140℃,平均 30–40 秒即可轻松完成拆卸,避免机械拆卸对轴承圈的损伤——内圈通常还能继续使用。
25 秒到 140℃ 是怎么做到的
关键在于只加热需要加热的部分。内圈是薄壁环形件,质量远小于整个轮对,用贴合几何的内场线圈加热,能量几乎全部进入内圈:
- 线圈套入内圈外表面(内场耦合,效率最高)
- 按 Q=m·c·ΔT 计算所需能量,配合 10–25 kHz 频率使集肤深度匹配内圈壁厚
- 温度控制在约 140℃——足以使过盈量释放,又远低于轴承钢回火温度
- 到达温度后立即拆卸,整个过程 25–40 秒
完整工艺与节拍计算见铁路轮对轴承内圈感应拆装。
固定线圈还是柔性线圈
| 场景 | 推荐 | 原因 |
|---|---|---|
| 检修线、车型固定、高频次 | 固定线圈 | 每次装夹位置一致,节拍最短,可做成半自动工位 |
| 车型混杂、直径多变 | 柔性线圈 | 一套线圈适配多种直径,切换成本低 |
| 现场抢修、单件作业 | 柔性线圈 | 便于携带与布置 |
稳定车型的检修线建议固定线圈——虽然一次性投入高,但每个轮对节省的时间在年检修量面前非常可观。
其它铁路应用
- 轮轴镀钼前预热——喷涂前的工件预热,保证涂层结合力
- 整体轮与轮箍拆装——大直径过盈件的热装与拆卸
- 齿轮与联轴器装配——牵引电机与齿轮箱部件的过盈装配
- 制动盘与轴装部件——检修时的无损拆卸
铁路检修环境粉尘多、连续作业时间长,风冷设备的低维护特性在此类场景优势明显。
常见问题
25 秒升温会不会损伤轴承钢?
不会。140℃ 远低于轴承钢的回火温度(通常 150–180℃ 以上),且感应加热升温均匀、无局部过烧。相比之下火焰加热反而更容易造成局部超温。
拆卸后的内圈还能用吗?
通常可以。感应加热是无损拆卸,不产生机械拉拔损伤也不产生氧化皮,这是它相对冷拆与火焰拆的核心优势。是否可用仍需按您的检修规程检验。
检修线需要配几台设备?
由年检修量与单件节拍决定。可按节拍反算:设备数 = 年检修量 × 单件加热时间 / 年有效工时。我们可以根据您的检修量给出配置建议。
需要为您的工件做工艺评估?
请告诉我们材料、尺寸、过盈量或焊缝规格与目标温度,我们可以立即给出适配的功率、线圈形式与节拍建议